
Assemblaggio a vite
L'assemblaggio a vite fornisce un collegamento meccanico per unire componenti stampati e può consentire l'accesso per la manutenzione quando il giunto è progettato a tale scopo. L'elemento di fissaggio, il boss in plastica o l'inserto filettato, lo stack di accoppiamento e il metodo di serraggio devono funzionare come un sistema. Una vite che entra nel foro non è necessariamente una vite che garantisce un trattenimento affidabile senza danneggiare il pezzo stampato.
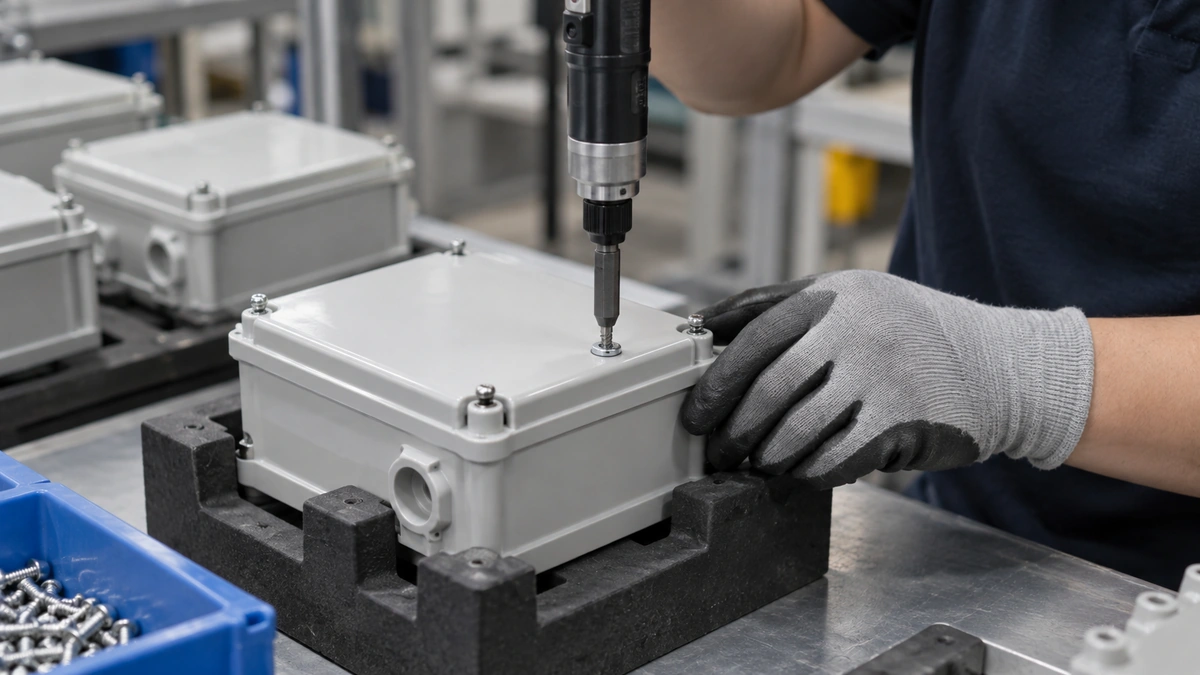
Decidere dove deve stare la filettatura
Gli elementi di fissaggio autofilettanti progettati per la plastica possono impegnare un boss stampato adeguato. Un inserto filettato offre un'interfaccia diversa e può essere preso in considerazione quando l'assemblaggio ripetuto o altri requisiti lo giustificano. Nessuna delle due soluzioni è universalmente preferibile: confrontare resina, spazio della parete, carichi e cicli di servizio previsti.
Se gli inserti fanno parte del concept, verificarli stampaggio a inserti in anticipo. La plastica circostante deve comunque trasmettere il carico; l'aggiunta di filettature metalliche non elimina la necessità di un progetto del boss solido.
Il boss deve resistere all'installazione e all'uso
La geometria del boss, le dimensioni del foro pilota, la profondità di impegno e il supporto circostante influenzano il risultato. Utilizzare le linee guida di progettazione del fornitore dell'elemento di fissaggio selezionato come punto di partenza e verificarle sul grado di resina effettivo. I polimeri caricati e i materiali non caricati duttili non dovrebbero condividere automaticamente la stessa geometria.
| Caratteristica del giunto | Mancata considerazione |
|---|---|
| Parete sottile del boss | Rottura durante la formazione della filettatura o il serraggio |
| Lunghezza eccessiva della vite | Appoggio sul fondo prima che il giunto sia serrato |
| Superficie di accoppiamento debole | Compressione o deformazione locale |
| Allineamento scarso | Filettatura incrociata, impegno angolato o sede irregolare |
Definire una finestra di serraggio, non solo un valore di coppia
Il processo di assemblaggio deve posizionare correttamente il giunto senza danneggiare la filettatura o il componente. Stabilire la relazione tra azionamento, posizionamento e cedimento su assemblaggi rappresentativi. La velocità di serraggio, la variazione dei dispositivi di fissaggio e le condizioni del materiale possono influenzare tale relazione.
Quando più viti serrano un coperchio, la sequenza può influire sull'uniformità della fessura e sulla deformazione. In presenza di una guarnizione, considerare il suo requisito di compressione come parte dello stack. Ricontrollare il mantenimento dopo la pertinente esposizione ambientale, poiché il rilassamento del polimero può modificare il giunto nel tempo.
Domande frequenti
Tutti i giunti avvitati sono adatti all'apertura ripetuta?
No. Il numero previsto di cicli di manutenzione deve essere specificato e testato. Una filettatura plastica diretta e un inserto metallico possono comportare un comportamento diverso.
Un maggiore serraggio può risolvere un giunto allentato?
Non in modo affidabile. Un serraggio eccessivo può danneggiare la filettatura, spaccare il boss o deformare il componente di accoppiamento. Verificare prima l'impegno e lo stack-up.
Le viti rendono l'involucro a tenuta stagna?
Non da sole. La tenuta dipende dall'interfaccia, dalla guarnizione o da un altro sistema di tenuta e da un test di validazione definito.
Esaminare il disegno di assemblaggio completo
Fornire CAD, specifiche dei dispositivi di fissaggio, componenti di accoppiamento e requisiti di manutenzione. Coordinare la geometria del boss con fabbricazione di stampi personalizzati e includere la verifica dell'assemblaggio in controllo qualità.