
Ensamble con tornillos
El ensamble con tornillos proporciona una vía mecánica para unir componentes moldeados y puede facilitar el acceso de servicio cuando la unión está diseñada para ello. El sujetador, el jefe de plástico o la inserción roscada, la pila de acoplamiento y el método de apriete deben funcionar como un sistema. Un tornillo que encaja en el orificio no es necesariamente un tornillo que produce una retención confiable sin dañar la pieza moldeada.
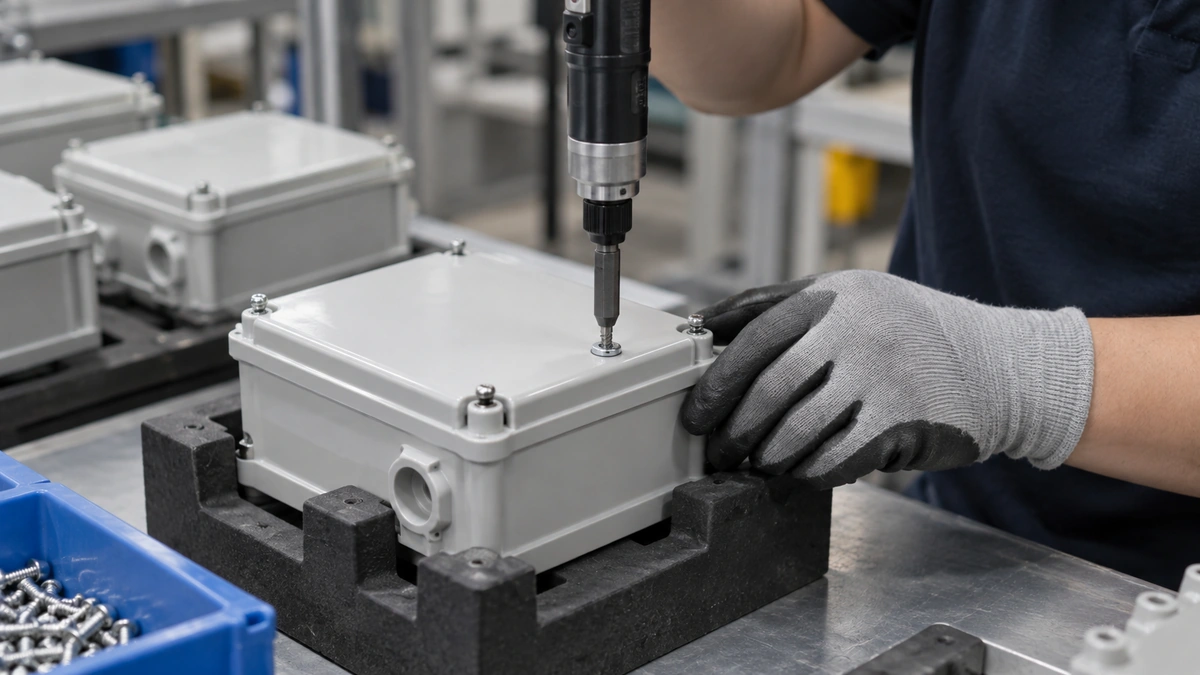
Decida dónde va la rosca
Los sujetadores que forman rosca diseñados para plástico pueden acoplarse a un jefe moldeado adecuado. Una inserción roscada ofrece una interfaz diferente y puede considerarse cuando el ensamble repetido u otros requisitos lo justifiquen. Ninguna de las dos rutas es universalmente preferible: compare la resina, el espacio de pared, las cargas y los ciclos de servicio esperados.
Si las inserciones forman parte del concepto, revíselas moldeo por inserción con anticipación. El plástico circundante aún debe transmitir la carga; agregar roscas metálicas no elimina la necesidad de un diseño de jefe sólido.
El jefe debe soportar la instalación y el uso
La geometría del jefe, las dimensiones del orificio piloto, la profundidad de acoplamiento y el soporte cercano influyen en el resultado. Utilice las pautas de diseño del proveedor del sujetador seleccionado como punto de partida y verifíquelas en el grado de resina real. Los polímeros con carga y los materiales dúctiles sin carga no deben compartir automáticamente la misma geometría.
| Característica de la unión | Falta de consideración |
|---|---|
| Pared de jefe delgada | Agrietamiento durante la formación de rosca o el apriete |
| Longitud excesiva del tornillo | Apoyo en el fondo antes de que la unión quede apretada |
| Superficie de acoplamiento débil | Compresión o distorsión local |
| Alineación deficiente | Roscado cruzado, acoplamiento en ángulo o asiento inconsistente |
Definir una ventana de apriete, no solo un valor de par
El proceso de ensamblaje debe asentar la unión sin dañar la rosca ni la pieza. Establecer la relación entre el accionamiento, el asiento y el fallo en conjuntos representativos. La velocidad de apriete, la variación de los sujetadores y el estado del material pueden influir en esa relación.
Cuando varios tornillos fijan una tapa, la secuencia puede afectar la uniformidad de la holgura y la distorsión. Cuando hay una junta presente, considerar su requisito de compresión como parte del apilamiento. Verificar nuevamente la retención tras la exposición ambiental pertinente, ya que la relajación del polímero puede modificar la unión con el tiempo.
Preguntas frecuentes
¿Todas las uniones atornilladas son aptas para aperturas repetidas?
No. Debe especificarse y probarse el número previsto de ciclos de servicio. Una rosca plástica directa y un inserto metálico pueden comportarse de manera diferente.
¿Puede más par corregir una unión floja?
No de forma fiable. Un par excesivo puede dañar la rosca, partir el jefe o deformar la pieza de acoplamiento. Investigar primero el acoplamiento y el apilamiento.
¿Los tornillos hacen estanca la carcasa?
No por sí solos. El sellado depende de la interfaz, la junta u otro sistema de sellado y una prueba de validación definida.
Revisar el plano de ensamblaje completo
Proporcionar CAD, especificaciones de sujetadores, componentes de acoplamiento y requisitos de servicio. Coordinar la geometría del jefe con fabricación de moldes personalizados e incluir la verificación del ensamblaje en control de calidad.