
Scegliere plastic rivets vs screws is not just a fastener decision. It determines whether a molded housing can be reopened, what features must be designed into the part, how assembly access is arranged, and which failure mode needs inspection. A screw is usually the more serviceable option; a rivet is a better fit when a permanent, low-profile joint and one-sided access matter. The right choice still depends on load, resin, geometry, and the cost of a failed joint.
Use this guide to compare the two methods at the molded-part interface—not as universal strength rankings. For broader joining choices, see the site’s plastic part assembly processes.
In questo articolo:
- What each fastener does to the molded part
- Service access changes the decision
- Design checks before the drawing is frozen
- How to validate the joint
- FAQ
What each fastener does to the molded part
A screw creates a clamped connection through a threaded engagement. In a plastic housing, that engagement may be formed by a thread-forming screw entering a molded pilot hole, a machine screw engaging a metal insert, or a screw passing through one component into a separate nut. Each option puts different demands on the boss, thread, and assembly torque. A screw connection can be opened for service, but repeated removal may wear the plastic thread or reduce clamp retention unless the joint was designed for reuse.
A rivet forms a mechanical lock by deforming or expanding a shank so that material captures the joined layers. It can be quick to install and can work where the reverse side is difficult to reach, depending on the rivet style and assembly setup. The trade-off is that disassembly is usually destructive or requires drilling/cutting, and the part must tolerate the setting force without cracking, crushing, or distorting.
Neither label guarantees a stronger joint. Compare the actual load direction, bearing area, edge distance, vibration, temperature, and resin behavior. A screw may loosen or strip; a rivet may pull through, shear, or damage a thin wall during setting. The governing failure mode matters more than a generic fastener ranking.
Service access changes the decision
If a technician or end user must replace a battery, board, filter, or other component, a screw often makes the service path clearer. The design must still account for access to the driver, screw retention, torque limits, and the number of expected opening cycles. If the enclosure uses a molded boss, avoid treating it as a solid column: excessive local thickness can create sink or warpage, while a weak root can crack under tightening. Ribs and gussets may help, but their placement should be checked against wall thickness and cosmetic requirements.
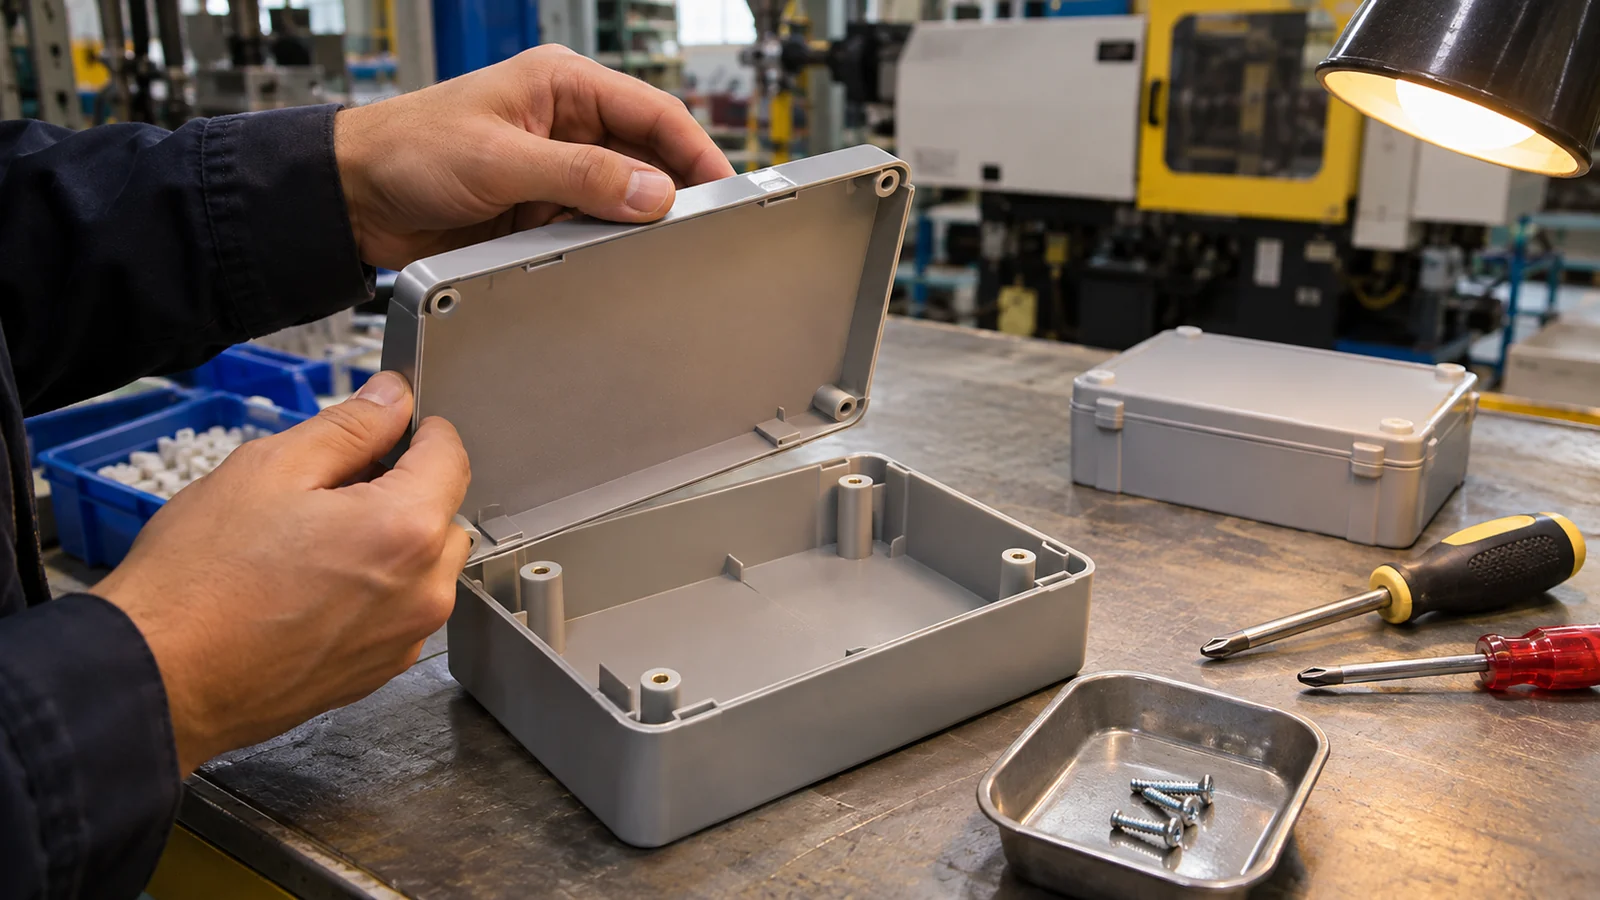 A rivet can make sense for a joint intended to stay closed during normal use, particularly when the assembly has limited access from one side or the fastener must sit close to the surface. Confirm that the mating stack is consistent and that the rivet head will not interfere with adjacent parts. For assemblies that may need repair, plan how a rivet will be removed and whether the surrounding molded feature can survive replacement.
When the parts themselves are molded with fastening features, compare assembly needs early with assemblaggio a vite e rivettatura opzioni. Queste pagine di processo descrivono il percorso disponibile; il disegno del particolare e il piano di qualifica determinano se è adatto a un prodotto specifico.
Design checks before the drawing is frozen
- Definire il compito del giunto. Indicare se sopporta carichi di trazione, taglio, serraggio, vibrazione, tenuta o allineamento e identificare quale direzione è critica.
- Verificare la geometria locale. Esaminare la parete del boss, il raggio di raccordo, la distanza dal bordo, la dimensione del foro, le nervature vicine e il rischio di ritiro sulla superficie estetica opposta.
- Confermare l'accessibilità per l'assemblaggio. Una vite richiede accesso per l'avvitatore e un metodo di serraggio controllato; un rivetto richiede spazio per l'utensile di posa e gioco per la testa deformata.
- Abbinare il fissaggio alla resina e allo stack. La rigidità della resina, lo scorrimento viscoso, l'umidità, la temperatura, i riempitivi e lo spessore del pezzo possono tutti modificare la ritenzione. Non trasferire un limite di coppia o di estrazione da una diversa classe o geometria.
- Definire le aspettative di servizio. Documentare se il giunto è monouso, quanti cicli di servizio sono previsti e se è consentita la sostituzione della ferramenta.
Queste verifiche devono essere riportate nel modello 3D, nelle note del disegno e nella specifica di assemblaggio. Se si considera un inserto metallico invece di una filettatura diretta, mantenerlo come percorso di progettazione separato: lo stampaggio dell'inserto o l'inserimento dopo lo stampaggio modifica la attrezzatura e i requisiti di assemblaggio e non deve essere trattato come sostituto del rivetto.
How to validate the joint
Realizzare assemblaggi rappresentativi utilizzando resina, ferramenta e geometria stampata destinati alla produzione. Registrare l'utensile di assemblaggio, le condizioni di coppia o di posa, il lotto dei particolari e qualsiasi danno visibile. Poi testare la proprietà effettivamente necessaria al prodotto: estrazione, taglio, ritenzione del serraggio, durabilità alle vibrazioni, apertura ripetuta o esposizione ambientale. Un singolo risultato di carico di picco può non rispondere alla domanda se il giunto rimane utilizzabile o se il boss in plastica si fessura dopo i cicli.
Ispezionare le superfici di rottura oltre al valore misurato. Un boss filettato spanato, una parete fratturata, un rivetto deformato e una vite allentata indicano azioni progettuali diverse. Se il cedimento si verifica nella caratteristica stampata, modificare solo l'impostazione di assemblaggio può spostare il danno altrove senza risolvere la geometria. Stabilire i limiti di accettazione prima della prova, in modo che un risultato al limite non venga giudicato solo dall'aspetto.
Per il pacchetto di disegni, specificare tipo e dimensione del dispositivo di fissaggio, geometria del foro o del foro pilota, lato accessibile, limiti estetici, condizioni di assemblaggio e il test di verifica richiesto. Ciò rende più utile il feedback del fornitore e impedisce che “sicuro” significhi cose diverse per i team di progettazione, produzione e qualità.
Domande frequenti
I rivetti sono sempre più economici delle viti?
Non automaticamente. Il prezzo del dispositivo di fissaggio è solo una parte del confronto. L'attrezzatura per la caratteristica stampata, il tempo di installazione, l'accesso, l'ispezione, la manutenzione e il costo di sostituzione possono modificare il costo totale di assemblaggio.
Un alloggiamento in plastica può essere riaperto dopo la rivettatura?
Di solito il rivetto deve essere rimosso in modo distruttivo e il giunto potrebbe richiedere nuova ferramenta per il riassemblaggio. Se è necessario un accesso routinario, valutare una vite o un'altra soluzione riparabile prima di definire l'involucro.
Cosa dovrebbe essere testato su un boss per vite?
Testare la funzione di ritenzione o serraggio pertinente nelle condizioni di assemblaggio e servizio previste. A seconda dell'applicazione, ciò può includere coppia di installazione, spanamento della filettatura, estrazione, vibrazione, esposizione alla temperatura o apertura ripetuta. Utilizzare il grado di resina effettivo e la geometria stampata.