
Dimensioni strette possono comunque fallire otticamente perché le tolleranze dello stampaggio a iniezione ottico devono controllare le relazioni, non i numeri isolati. Una lente può rispettare i limiti di diametro, spessore e planarità mentre il suo asse ottico è decentrato rispetto al datum di montaggio. Una finestra trasparente può superare un controllo di profilo e comunque distorcere un'immagine a causa di un errore di forma locale o di sollecitazioni di stampaggio.
Punto di partenza migliore: definire l'output ottico e il suo riferimento meccanico, identificare quale variazione modifica quell'output, quindi assegnare tolleranze e metodi di ispezione a quei fattori contribuenti.
In questo articolo:
- Iniziare dall'errore funzionale
- Costruire uno schema di datum utile
- Creare un budget di tolleranza
- Far corrispondere la misurazione alla caratteristica
- Usare la capacità senza nascondere le cavità
- Domande frequenti
Convertire il fallimento ottico in fattori contribuenti misurabili
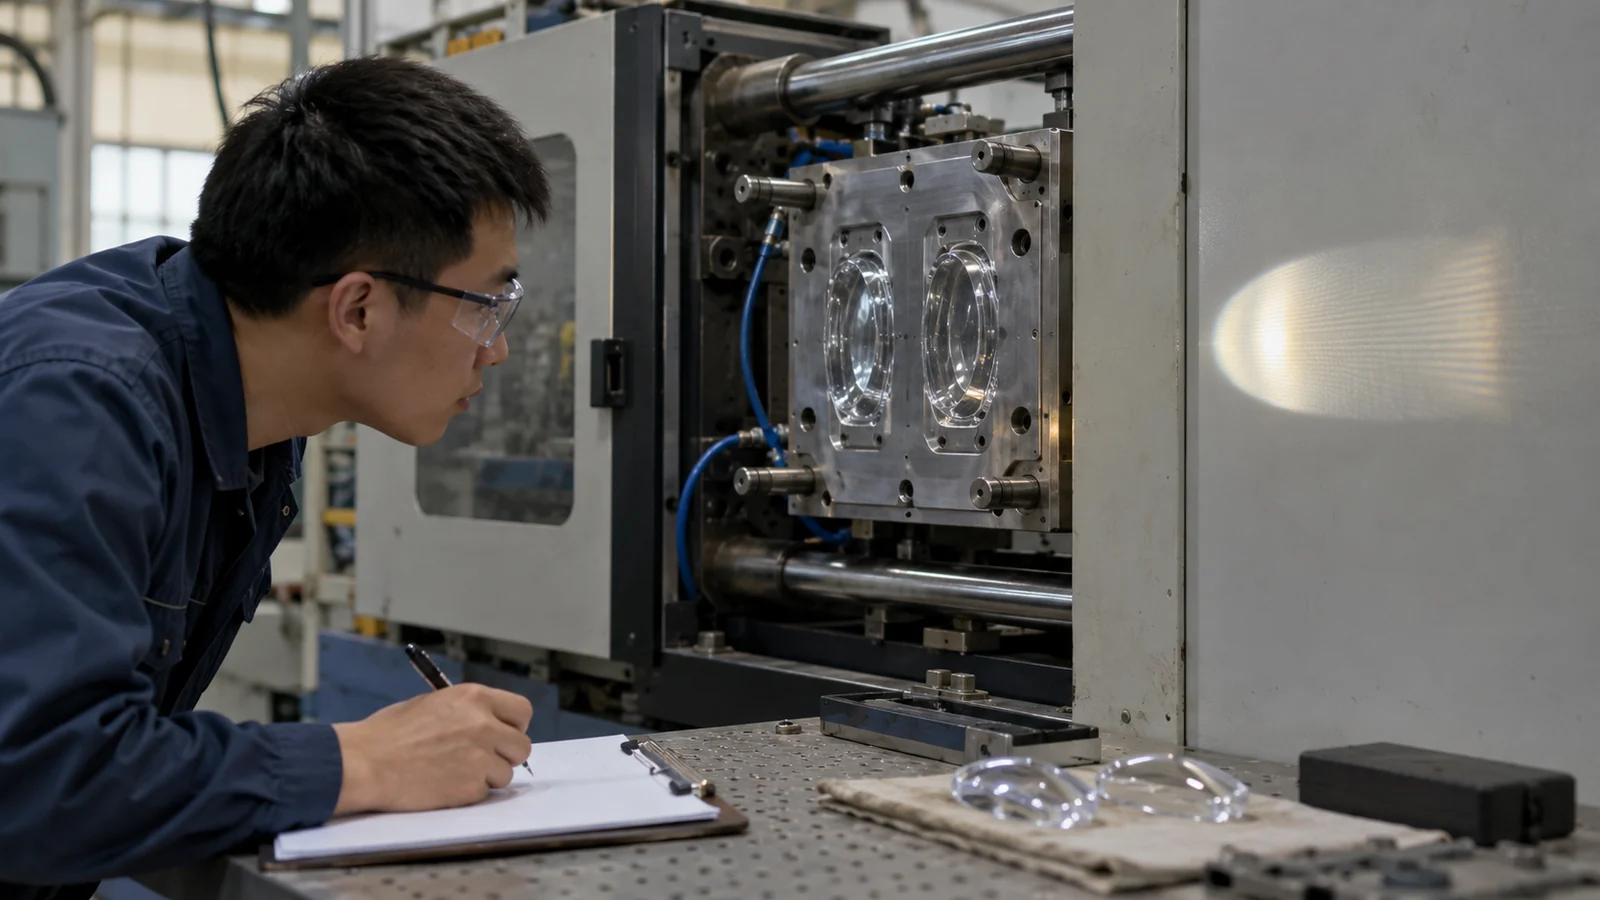
Per un'ottica di imaging, il risultato inaccettabile potrebbe essere sfocatura, distorsione o spostamento focale. Per una guida di luce, potrebbe essere la non uniformità di luminosità o la diafonia. Per una finestra protettiva, potrebbe essere l'errore di fronte d'onda trasmesso o la distorsione visibile. Ogni risultato risponde a una diversa combinazione di geometria, materiale e sollecitazione.
Utilizzare l'analisi di sensibilità ove possibile: variare un fattore contribuente nel modello ottico e osservare l'output. Questo rivela se lo spessore centrale, la curvatura, il decentramento, l'inclinazione o la forma della superficie meritano il controllo più stretto. Impedisce inoltre che il denaro venga speso su dimensioni con scarso impatto funzionale.
Lo schema di datum deve sopravvivere all'assemblaggio
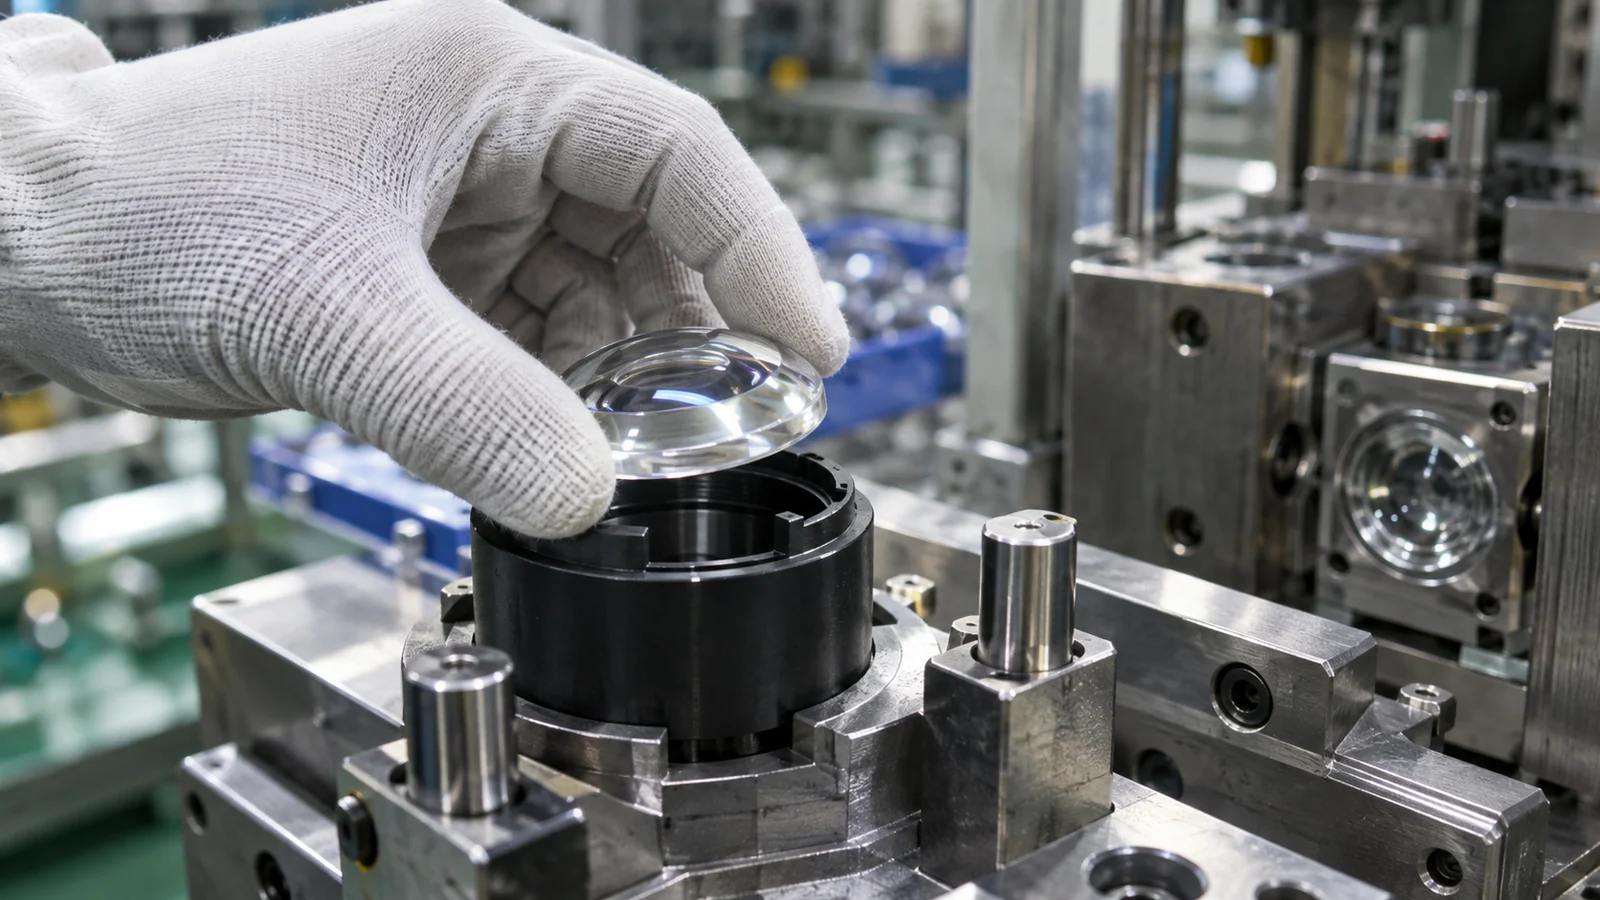
Scegliere datum che rappresentino come il pezzo è posizionato nel prodotto. Se l'ispezione centra una lente sulla sua superficie ottica ma l'assemblaggio la posiziona tramite tre cuscinetti in plastica, le due condizioni potrebbero non concordare. Mettere in relazione l'asse ottico o l'apertura libera con le caratteristiche di montaggio effettive.
Evitare di sovravincolare le parti flessibili durante la misurazione. Un'attrezzatura che forza una finestra deformata a diventare piatta può riportare un profilo accettabile che non esiste allo stato libero. Al contrario, un assemblaggio può vincolare intenzionalmente il pezzo; in tal caso, definire la condizione controllata e riprodurla in modo coerente.
Errore di budget tra stampo, processo e assemblaggio
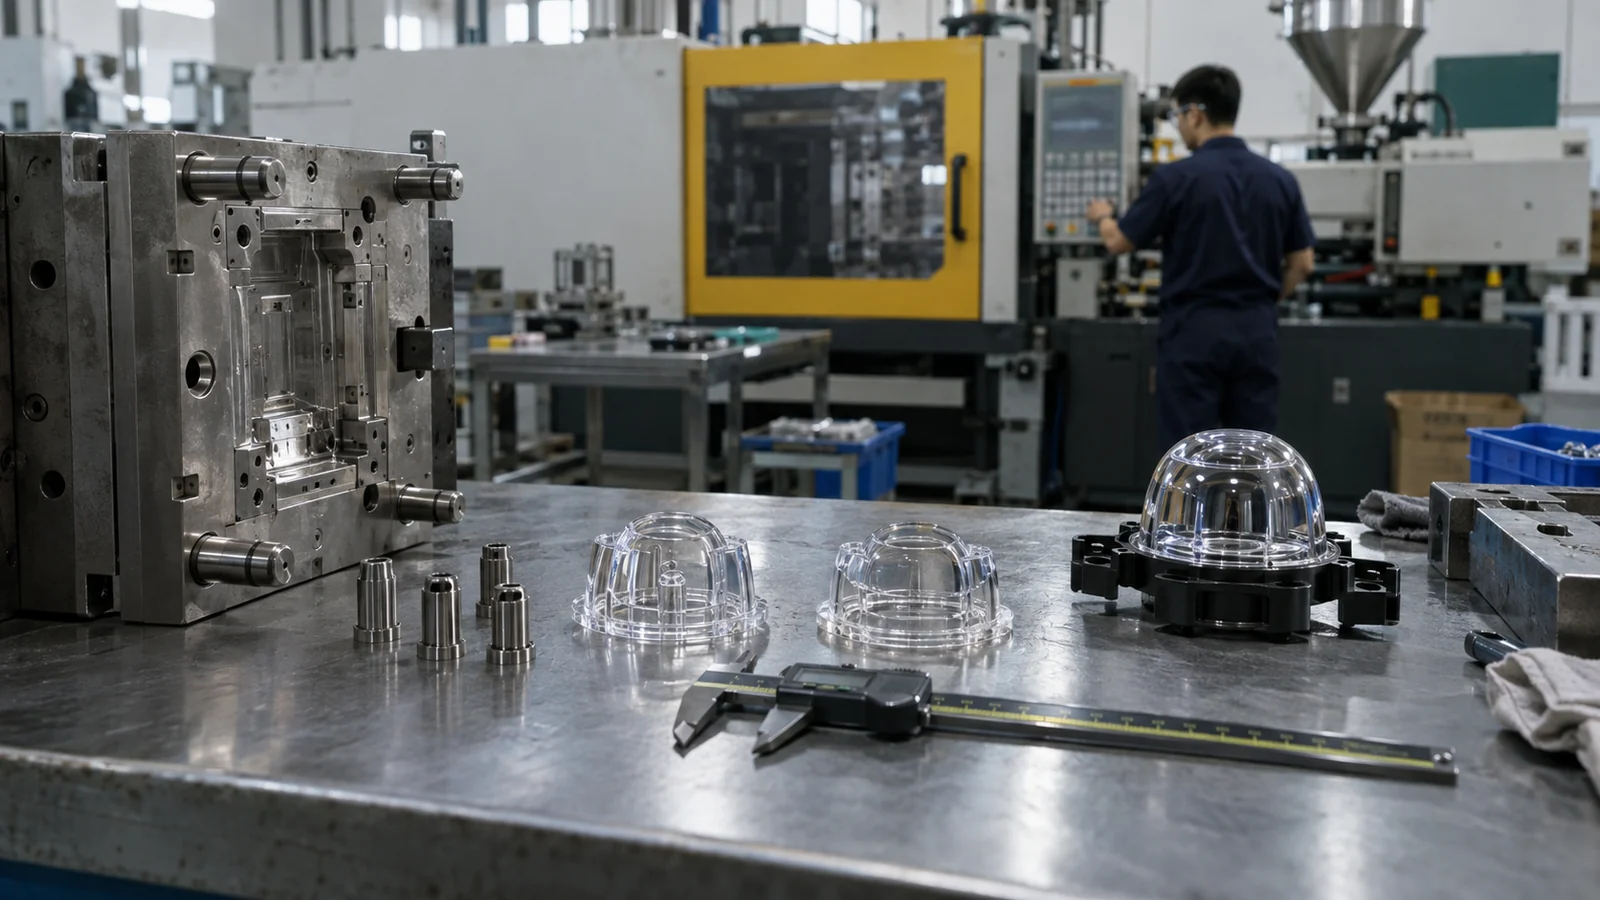
L'allineamento ottico finale include la geometria della cavità, la posizione dell'inserto, il ritiro dello stampato, la variazione di estrazione, il condizionamento, la variazione dell'alloggiamento e il carico di assemblaggio. Assegnare l'intero errore ammissibile al pezzo stampato ignora il resto della catena. Assegnare una quota irrealisticamente piccola allo stampaggio può creare contestazioni in fase di ispezione senza migliorare il prodotto.
| Fattore | Domanda tipica | Percorso di controllo |
|---|---|---|
| Inserto ottico | La forma o la posizione stanno cambiando? | Metrologia degli inserti e tracciabilità della cavità |
| Processo di stampaggio | Il ritiro rimane stabile? | Studio della finestra e capacità del pezzo |
| Assemblaggio | Il fissaggio inclina o sollecita l'ottica? | Calibro di assemblaggio e prova funzionale |
Uno strumento non può dimostrare ogni requisito
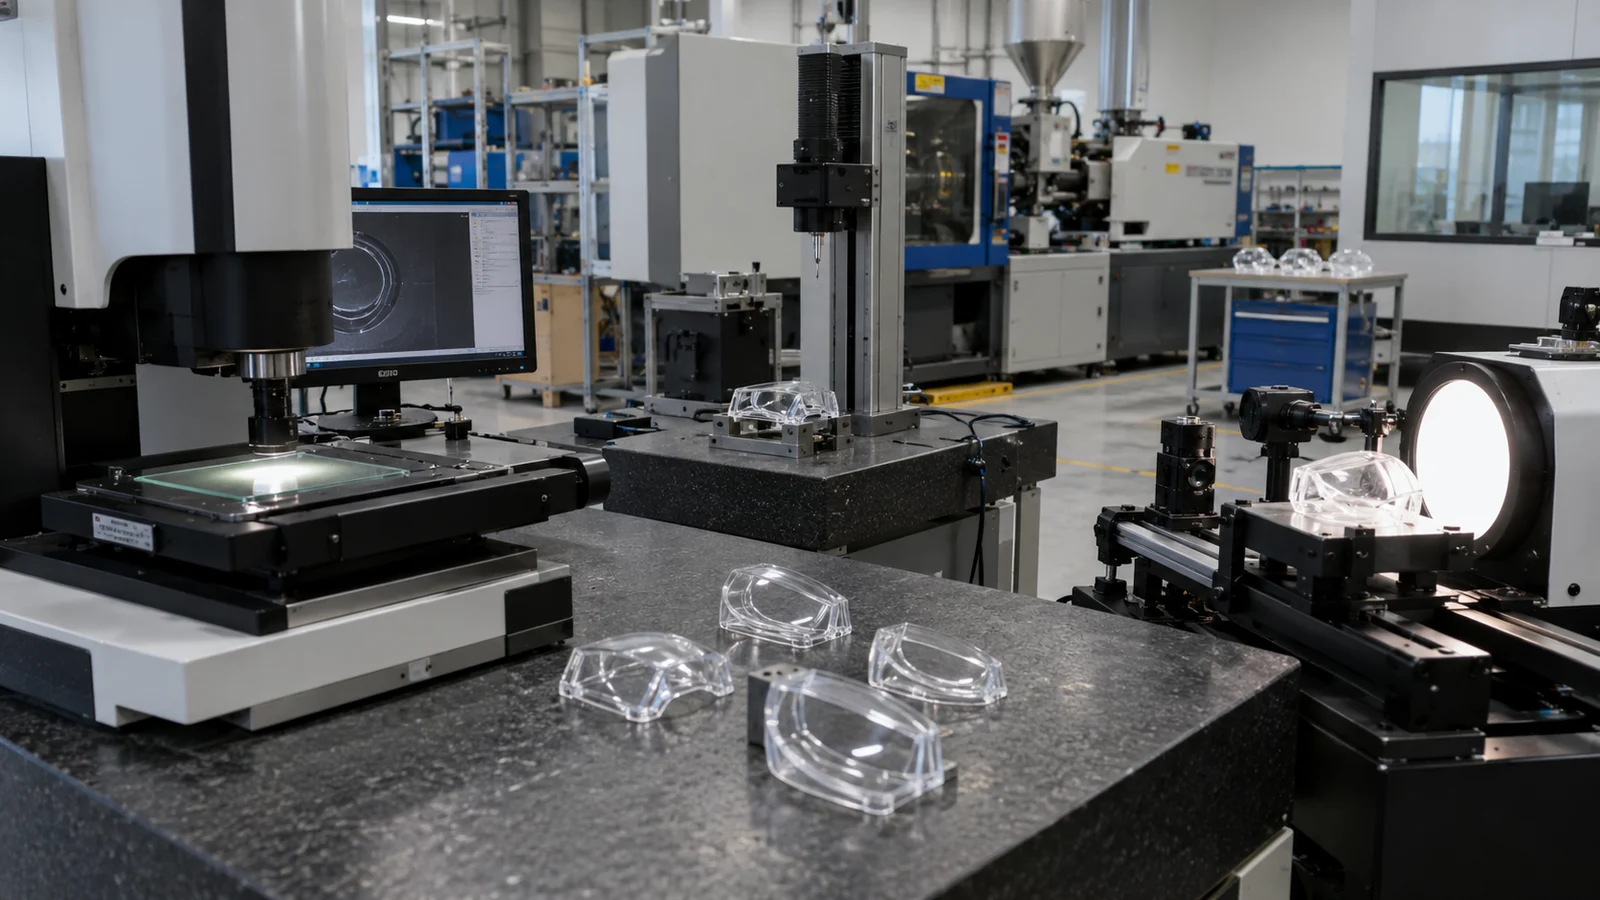
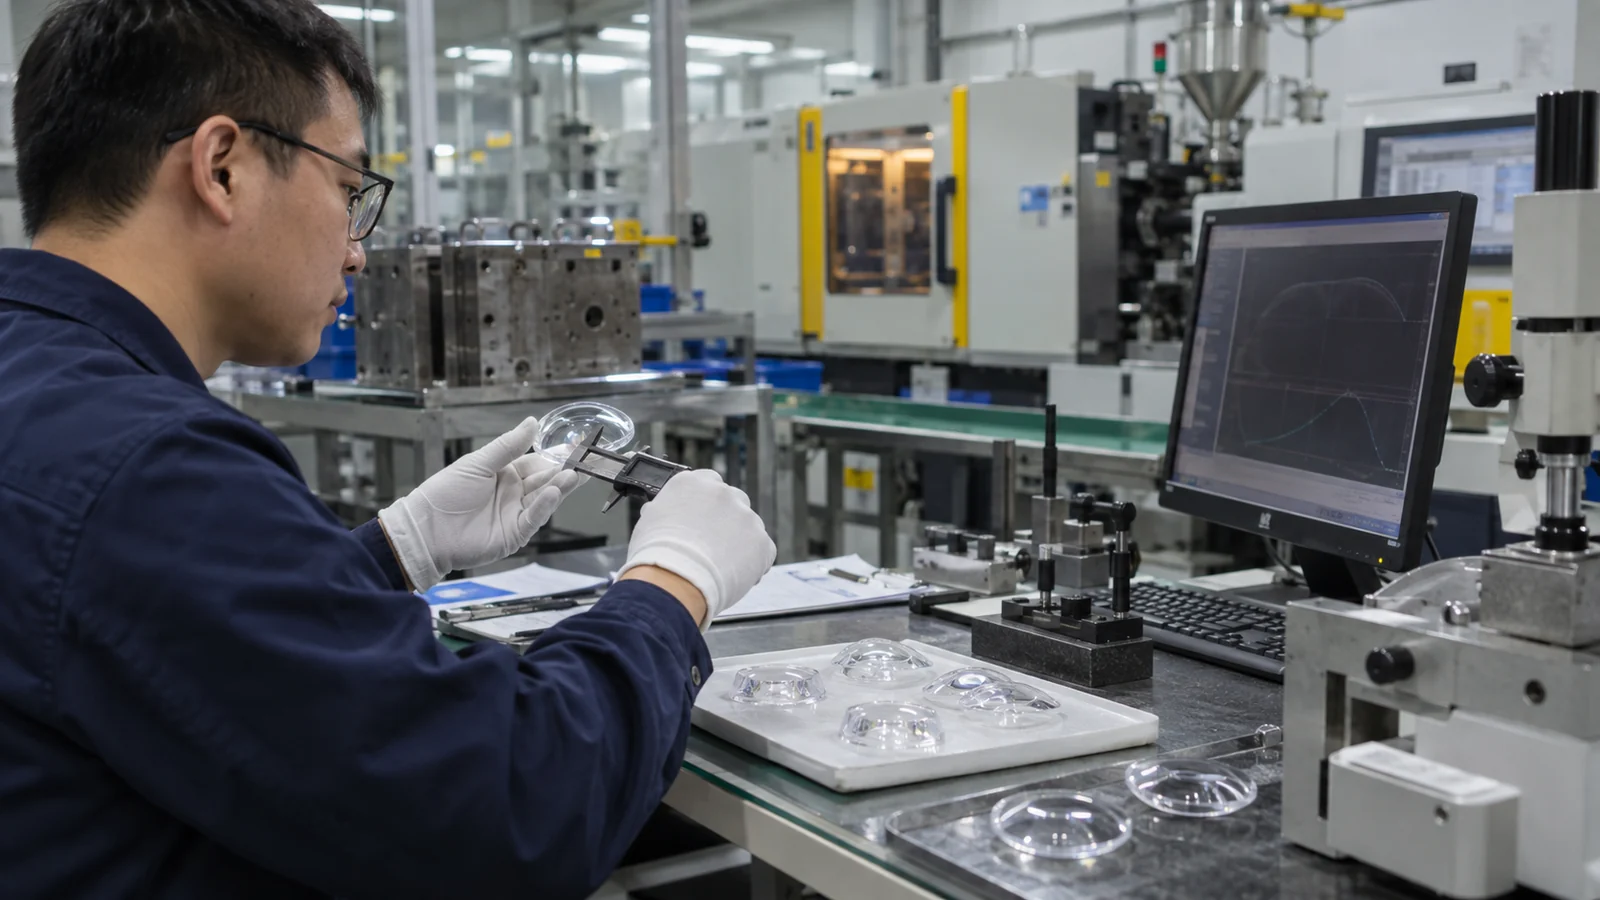
Un calibro a contatto può essere adatto per un diametro esterno ma danneggiare o deformare una faccia ottica. Un sistema di visione può misurare bordi e riferimenti ma potrebbe non rilevare la forma tridimensionale della superficie. Per le superfici critiche può essere necessaria l'interferometria, la profilometria o altra metrologia ottica, mentre un banco funzionale verifica il fascio o l'immagine finale.
Definire attrezzatura, orientamento, temperatura, tempo di condizionamento, impostazioni dei filtri e riduzione dei dati. Senza un metodo comune, due laboratori possono riportare valori diversi per lo stesso pezzo. L'analisi del sistema di misurazione dovrebbe precedere le discussioni su piccole differenze di processo.
I dati di capacità devono rimanere specifici per cavità
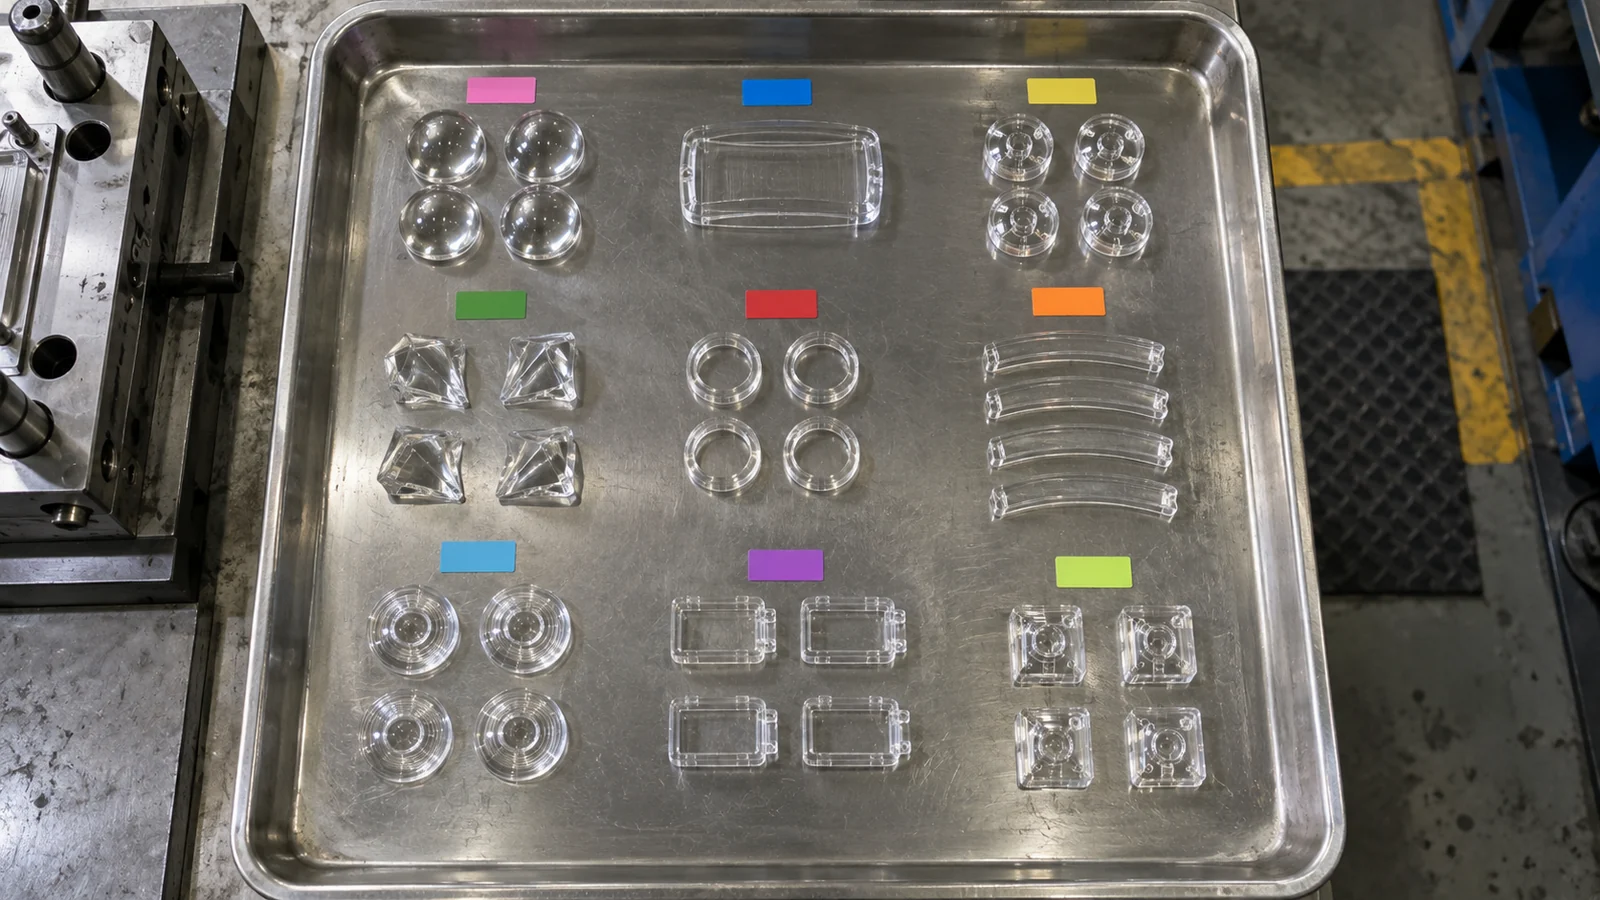
Un valore di capacità combinato può nascondere una cavità scarsa dietro diverse cavità buone. Monitorare le cavità separatamente durante la qualifica dell'attrezzatura e dopo la manutenzione. Rivedere anche le tendenze nel tempo; una prova breve e centrata non dimostra la stabilità a lungo termine.
In Stampaggio a iniezione ottico e trasparente, la capacità dimensionale dovrebbe essere collegata alla resa ottica. Se una dimensione rimane capace mentre la prestazione funzionale deriva, il piano di controllo sta trascurando un fattore contribuente come sollecitazione, condizione superficiale o carico di assemblaggio.
Non confondere la risoluzione con la confidenza di misura
Uno strumento che visualizza cifre decimali aggiuntive non è automaticamente in grado di accettare una tolleranza stretta. La ripetibilità dell'attrezzatura, il rilevamento dei bordi, la temperatura, il setup dell'operatore e il filtraggio dei dati contribuiscono tutti all'incertezza. Eseguire prove di ripetibilità e riproducibilità su parti trasparenti rappresentative, perché i bordi trasparenti possono comportarsi diversamente dagli artefatti di calibrazione.
Congelare il metodo di accettazione con il disegno
Specificare se la forma superficiale è valutata sull'apertura completa o dopo la rimozione di inclinazione e potenza, se il pezzo è libero o vincolato e come vengono trattati i valori anomali. Se acquirente e fornitore utilizzano filtri o attrezzature diversi, entrambi possono seguire il disegno e comunque non essere d'accordo. Un metodo condiviso e campioni correlati dovrebbero essere approvati prima del rilascio dell'attrezzatura di produzione.
Rivedere le modifiche di tolleranza come modifiche di sistema
Stringere una dimensione stampata può spostare il costo su correzione dell'attrezzatura, tempo ciclo, ispezione e resa senza migliorare l'assemblaggio. Prima di rivedere un limite, rieseguire l'analisi di sensibilità ottica e di catena dimensionale. A volte una funzione di posizionamento, un montaggio flessibile o una fase di calibrazione controllano la resa in modo più efficace di una dimensione della lente più stretta.
Per l'approvvigionamento, richiedere il metodo di misura proposto e la capacità per cavità anziché una generica promessa di “alta precisione”. Chiedere quali dimensioni sono controllate nello stampo, quali richiedono compensazione di processo e quali caratteristiche ottiche sono verificate funzionalmente. Questo crea preventivi comparabili ed evidenzia le ipotesi in anticipo.
Domande Frequenti
Si possono usare tolleranze standard per parti stampate per le lenti?
Possono guidare le caratteristiche non ottiche, ma le superfici ottiche e le relazioni tra gli assi necessitano di limiti e metodi di misura specifici per la funzione.
Il nominale CAD deve coincidere con la superficie dell'attrezzatura?
Non necessariamente. Il ritiro prevedibile dello stampaggio e la variazione di forma possono richiedere acciaio compensato dopo che sono disponibili dati di prova stabili.
Come dovrebbero i fornitori quotare una tolleranza ottica stretta?
Hanno bisogno del disegno, della funzione ottica, della classe del materiale, della definizione di misurazione, del piano di campionamento, delle condizioni di assemblaggio e dei dati di accettazione—non solo del valore di tolleranza.