
Dimensões apertadas ainda podem falhar oticamente porque as tolerâncias de moldagem por injeção ótica devem controlar relações, não números isolados. Uma lente pode atender aos limites de diâmetro, espessura e planicidade enquanto seu eixo ótico está descentrado em relação ao datum de montagem. Uma janela transparente pode passar em uma verificação de perfil e ainda distorcer uma imagem devido a erro de forma local ou tensão de moldagem.
Melhor ponto de partida: defina a saída ótica e sua referência mecânica, identifique qual variação altera essa saída e, em seguida, atribua tolerâncias e métodos de inspeção a esses contribuintes.
Neste artigo:
- Comece pelo erro funcional
- Construa um esquema de datum útil
- Crie um orçamento de tolerância
- Combine a medição com a característica
- Use a capabilidade sem ocultar cavidades
- Perguntas frequentes
Converta a Falha Ótica em Contribuintes Mensuráveis
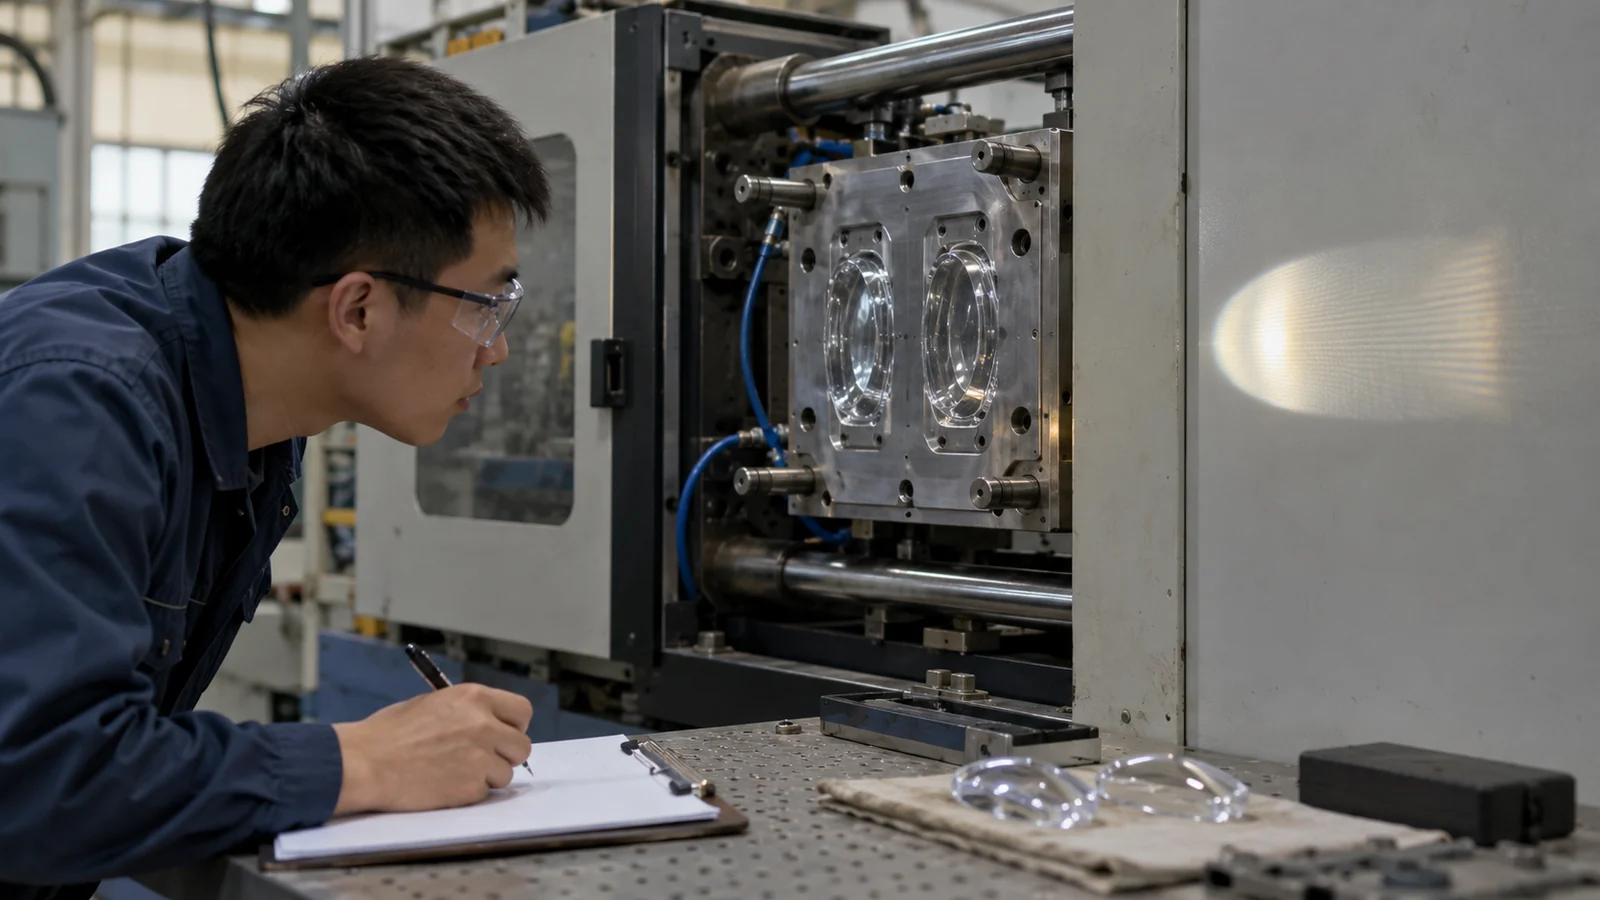
Para uma ótica de imageamento, o resultado inaceitável pode ser desfoque, distorção ou deslocamento focal. Para um guia de luz, pode ser não uniformidade de brilho ou diafonia. Para uma janela protetora, pode ser erro de frente de onda transmitida ou distorção visível. Cada resultado responde a uma combinação diferente de geometria, material e tensão.
Use análise de sensibilidade sempre que possível: varie um contribuinte no modelo ótico e observe a saída. Isso revela se a espessura central, curvatura, descentralização, inclinação ou forma da superfície merece o controle mais rigoroso. Também evita que dinheiro seja gasto em dimensões com pouca alavancagem funcional.
O Esquema de Datum Deve Sobreviver à Montagem
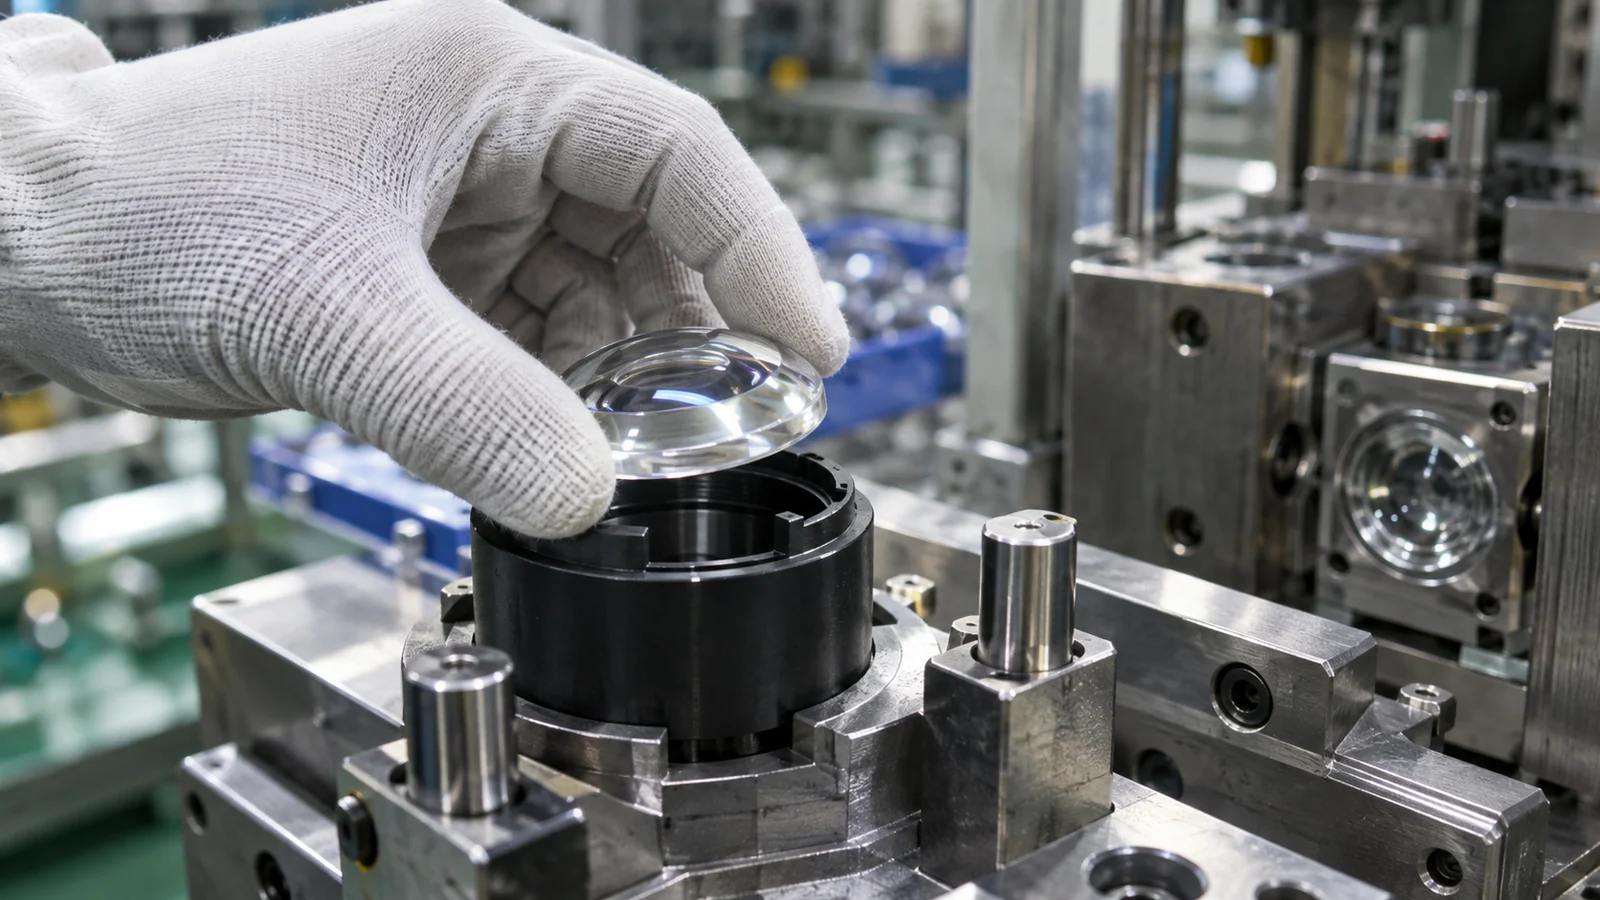
Escolha datums que representem como a peça é posicionada no produto. Se a inspeção centraliza uma lente em sua superfície ótica, mas a montagem a posiciona por três almofadas de plástico, as duas condições podem não concordar. Relacione o eixo ótico ou a abertura livre às características reais de montagem.
Evite restringir excessivamente peças flexíveis durante a medição. Um dispositivo que força uma janela empenada a ficar plana pode reportar um perfil aceitável que não existe em estado livre. Por outro lado, uma montagem pode restringir intencionalmente a peça; nesse caso, defina a condição controlada e reproduza-a de forma consistente.
Erro de orçamento entre molde, processo e montagem
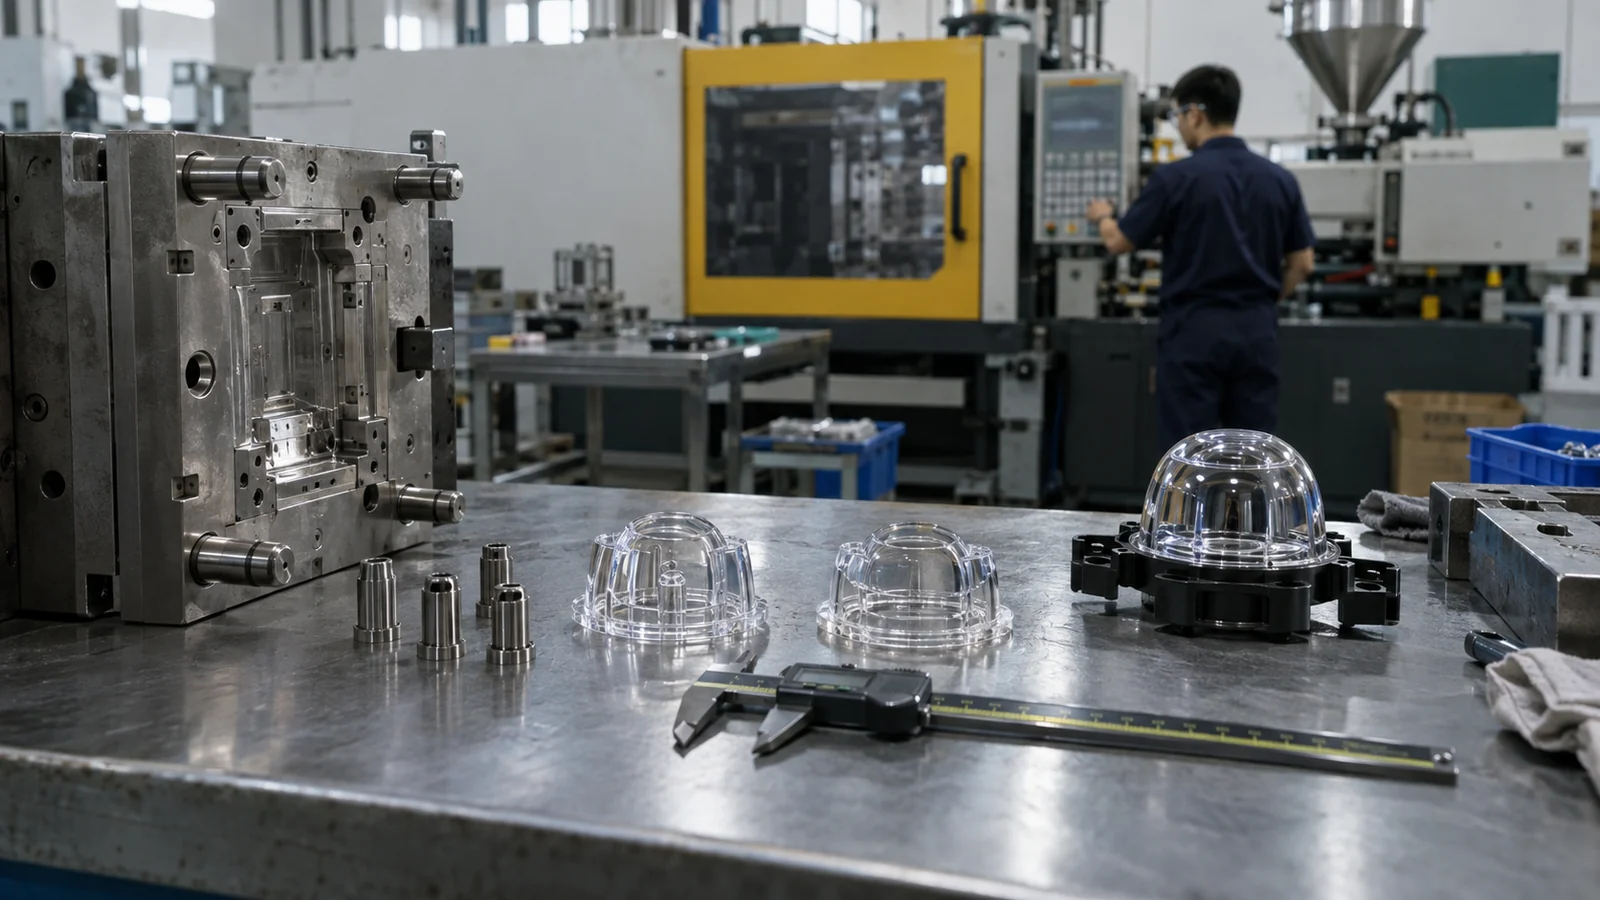
O alinhamento óptico final inclui a geometria da cavidade, a localização do inserto, a retração de moldagem, a variação de ejeção, o condicionamento, a variação da carcaça e a carga de montagem. Atribuir todo o erro admissível à peça moldada ignora o restante da pilha. Atribuir uma parcela irrealisticamente pequena à moldagem pode criar disputas de inspeção sem melhorar o produto.
| Fator contribuinte | Pergunta típica | Rota de controle |
|---|---|---|
| Inserto óptico | A forma ou a posição está mudando? | Metrologia de insertos e rastreabilidade da cavidade |
| Processo de moldagem | A retração permanece estável? | Estudo de janela e capacidade da peça |
| Montagem | A retenção inclina ou tensiona a óptica? | Medidor de montagem e teste funcional |
Um único instrumento não pode comprovar todos os requisitos
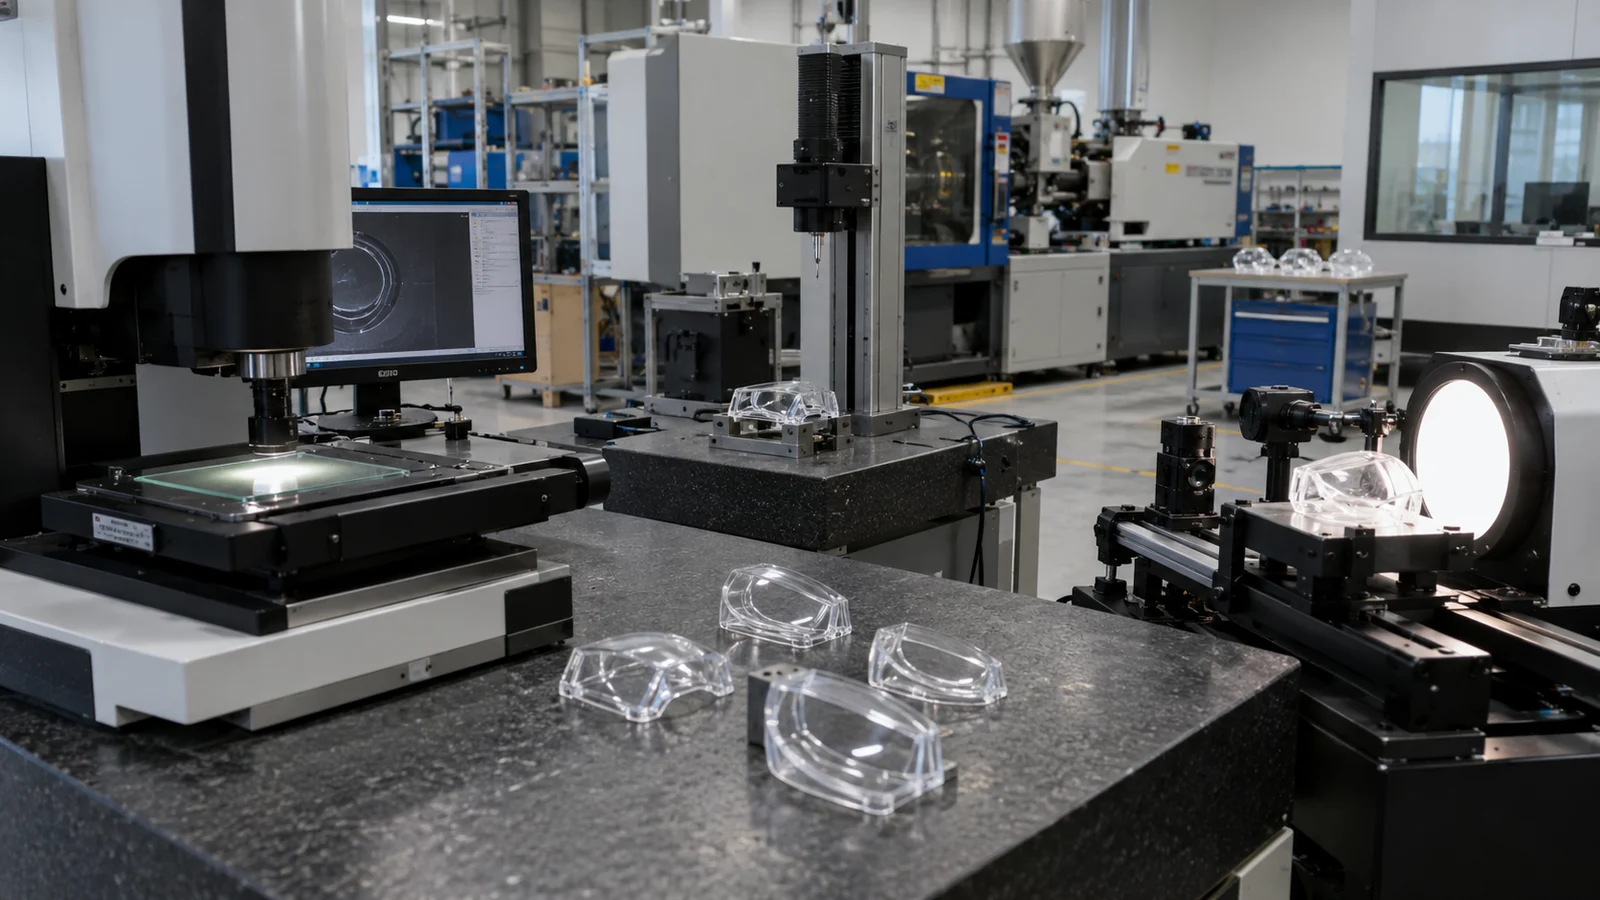
Um medidor de contato pode ser adequado para um diâmetro externo, mas danificar ou deformar uma face óptica. Um sistema de visão pode medir bordas e referenciais, mas pode não capturar a forma tridimensional da superfície. Interferometria, perfilometria ou outra metrologia óptica pode ser necessária para superfícies críticas, enquanto uma bancada funcional verifica o feixe ou a imagem final.
Defina dispositivo de fixação, orientação, temperatura, tempo de condicionamento, configurações de filtro e redução de dados. Sem um método comum, dois laboratórios podem reportar valores diferentes para a mesma peça. A análise do sistema de medição deve preceder discussões sobre pequenas diferenças de processo.
Os dados de capacidade devem permanecer específicos por cavidade
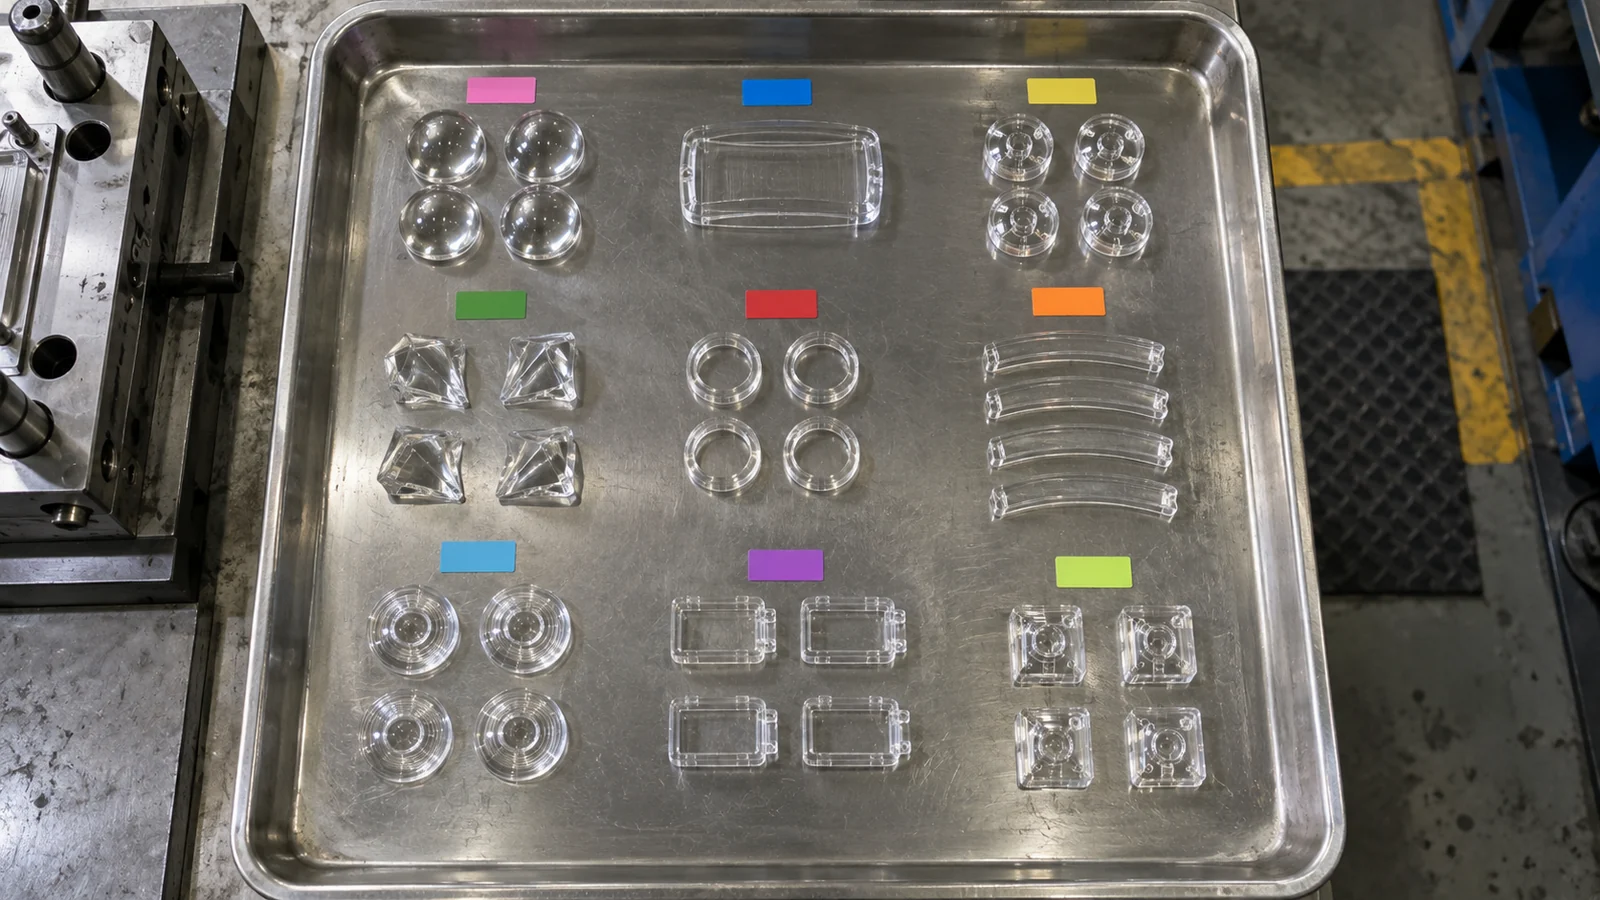
Um número de capacidade combinado pode ocultar uma cavidade ruim atrás de várias boas. Acompanhe as cavidades separadamente durante a qualificação do molde e após a manutenção. Revise também as tendências ao longo do tempo; um teste curto centralizado não prova estabilidade de longo prazo.
Em Moldagem por injeção óptica e transparente, a capacidade dimensional deve estar ligada ao desempenho óptico. Se uma dimensão permanece capaz enquanto o desempenho funcional se desvia, o plano de controle está omitindo um fator contribuinte, como tensão, condição da superfície ou carga de montagem.
Não confunda resolução com confiança de medição
Um instrumento que exibe mais casas decimais não é automaticamente capaz de aceitar uma tolerância apertada. A repetibilidade do dispositivo de fixação, a detecção de bordas, a temperatura, a configuração do operador e a filtragem de dados contribuem para a incerteza. Realize estudos de repetibilidade e reprodutibilidade em peças transparentes representativas, pois bordas transparentes podem se comportar de maneira diferente de artefatos de calibração.
Congele o método de aceitação com o desenho
Declare se a forma da superfície é avaliada em toda a abertura ou após remover inclinação e potência, se a peça está livre ou restringida e como os valores atípicos são tratados. Se comprador e fornecedor usarem filtros ou dispositivos de fixação diferentes, ambos podem seguir o desenho e ainda assim discordar. Um método compartilhado e amostras correlacionadas devem ser aprovados antes da liberação do ferramental de produção.
Revise as mudanças de tolerância como mudanças de sistema
Apertar uma dimensão moldada pode deslocar o custo para correção de molde, tempo de ciclo, inspeção e rendimento sem melhorar a montagem. Antes de revisar um limite, refaça a análise de sensibilidade óptica e de empilhamento. Às vezes, um recurso de localização, uma montagem flexível ou uma etapa de calibração controlam o resultado com mais eficácia do que uma dimensão de lente mais apertada.
Para compras, solicite o método de medição proposto e a capacidade por cavidade, em vez de uma promessa genérica de “alta precisão”. Pergunte quais dimensões são controladas no molde, quais exigem compensação de processo e quais características ópticas são verificadas funcionalmente. Isso cria cotações comparáveis e expõe as premissas desde o início.
Perguntas Frequentes
Tolerâncias padrão de peças moldadas podem ser usadas para lentes?
Elas podem orientar características não ópticas, mas superfícies ópticas e relações de eixo precisam de limites e métodos de medição específicos para a função.
O nominal do CAD deve ser igual à superfície do molde?
Não necessariamente. A retração previsível da moldagem e a mudança de forma podem exigir aço compensado após a obtenção de dados de teste estáveis.
Como os fornecedores devem cotar uma tolerância óptica apertada?
Eles precisam do desenho, da função óptica, do grau do material, da definição de medição, do plano de amostragem, da condição de montagem e dos dados de aceitação — não apenas do valor da tolerância.