
Enge Toleranzen können optisch dennoch versagen, weil optische Spritzgusstoleranzen Beziehungen steuern müssen, nicht isolierte Zahlen. Eine Linse kann Durchmesser-, Dicken- und Ebenheitsgrenzen einhalten, während ihre optische Achse gegenüber dem Montagebezug dezentriert ist. Ein klares Fenster kann eine Profilprüfung bestehen und dennoch ein Bild durch lokale Formfehler oder Spritzspannungen verzerren.
Besserer Ausgangspunkt: Definieren Sie die optische Ausgabe und ihre mechanische Referenz, identifizieren Sie, welche Variation diese Ausgabe verändert, und weisen Sie dann diesen Einflussfaktoren Toleranzen und Prüfmethoden zu.
In diesem Artikel:
- Beginnen Sie mit dem funktionalen Fehler
- Erstellen Sie ein zweckmäßiges Bezugssystem
- Erstellen Sie ein Toleranzbudget
- Passen Sie die Messung an das Merkmal an
- Nutzen Sie Prozessfähigkeit, ohne Kavitäten zu verbergen
- Häufig gestellte Fragen
Optisches Versagen in messbare Einflussfaktoren umwandeln
Bei einer Abbildungsoptik könnte das unakzeptable Ergebnis Unschärfe, Verzerrung oder Fokusverschiebung sein. Bei einem Lichtleiter kann es Helligkeitsungleichmäßigkeit oder Übersprechen sein. Bei einem Schutzfenster kann es Transmissions-Wellenfrontfehler oder sichtbare Verzerrung sein. Jedes Ergebnis reagiert auf eine andere Mischung aus Geometrie, Material und Spannung.
Nutzen Sie nach Möglichkeit die Sensitivitätsanalyse: Variieren Sie einen Einflussfaktor im optischen Modell und beobachten Sie die Ausgabe. Dies zeigt, ob Mittendicke, Krümmung, Dezentrierung, Verkippung oder Oberflächenform die engste Kontrolle verdienen. Es verhindert auch, dass Geld für Dimensionen ausgegeben wird, die wenig funktionale Hebelwirkung haben.
Das Bezugssystem muss die Montage überstehen
Wählen Sie Bezüge, die darstellen, wie das Teil im Produkt positioniert wird. Wenn die Prüfung eine Linse auf ihrer optischen Oberfläche zentriert, die Montage sie jedoch über drei Kunststoffauflagen positioniert, stimmen die beiden Bedingungen möglicherweise nicht überein. Beziehen Sie die optische Achse oder die freie Apertur auf die tatsächlichen Montagemerkmale.
Vermeiden Sie eine Überbestimmung flexibler Teile während der Messung. Eine Vorrichtung, die ein verzogenes Fenster flach zwingt, kann ein akzeptables Profil melden, das im freien Zustand nicht existiert. Umgekehrt kann eine Baugruppe das Teil absichtlich einschränken; in diesem Fall definieren Sie den kontrollierten Zustand und reproduzieren Sie ihn konsistent.
Budgetfehler über Werkzeug, Prozess und Montage hinweg
Die endgültige optische Ausrichtung umfasst Kavitätengeometrie, Einsatzkposition, Formschrumpfung, Ausstoßänderung, Konditionierung, Gehäusevariation und Montagelast. Die Zuweisung des gesamten zulässigen Fehlers an das Formteil ignoriert den Rest des Stapels. Die Zuweisung eines unrealistisch kleinen Anteils an das Spritzgießen kann Prüfstreitigkeiten verursachen, ohne das Produkt zu verbessern.
| Einflussfaktor | Typische Frage | Kontrollroute |
|---|---|---|
| Optischer Einsatz | Ändert sich Form oder Position? | Einsatzmetrologie und Kavitätenrückverfolgbarkeit |
| Spritzgießprozess | Bleibt die Schrumpfung stabil? | Fensterstudie und Teilefähigkeit |
| Montage | Verkippt oder belastet die Halterung die Optik? | Montagelehre und Funktionstest |
Ein Instrument kann nicht jede Anforderung nachweisen
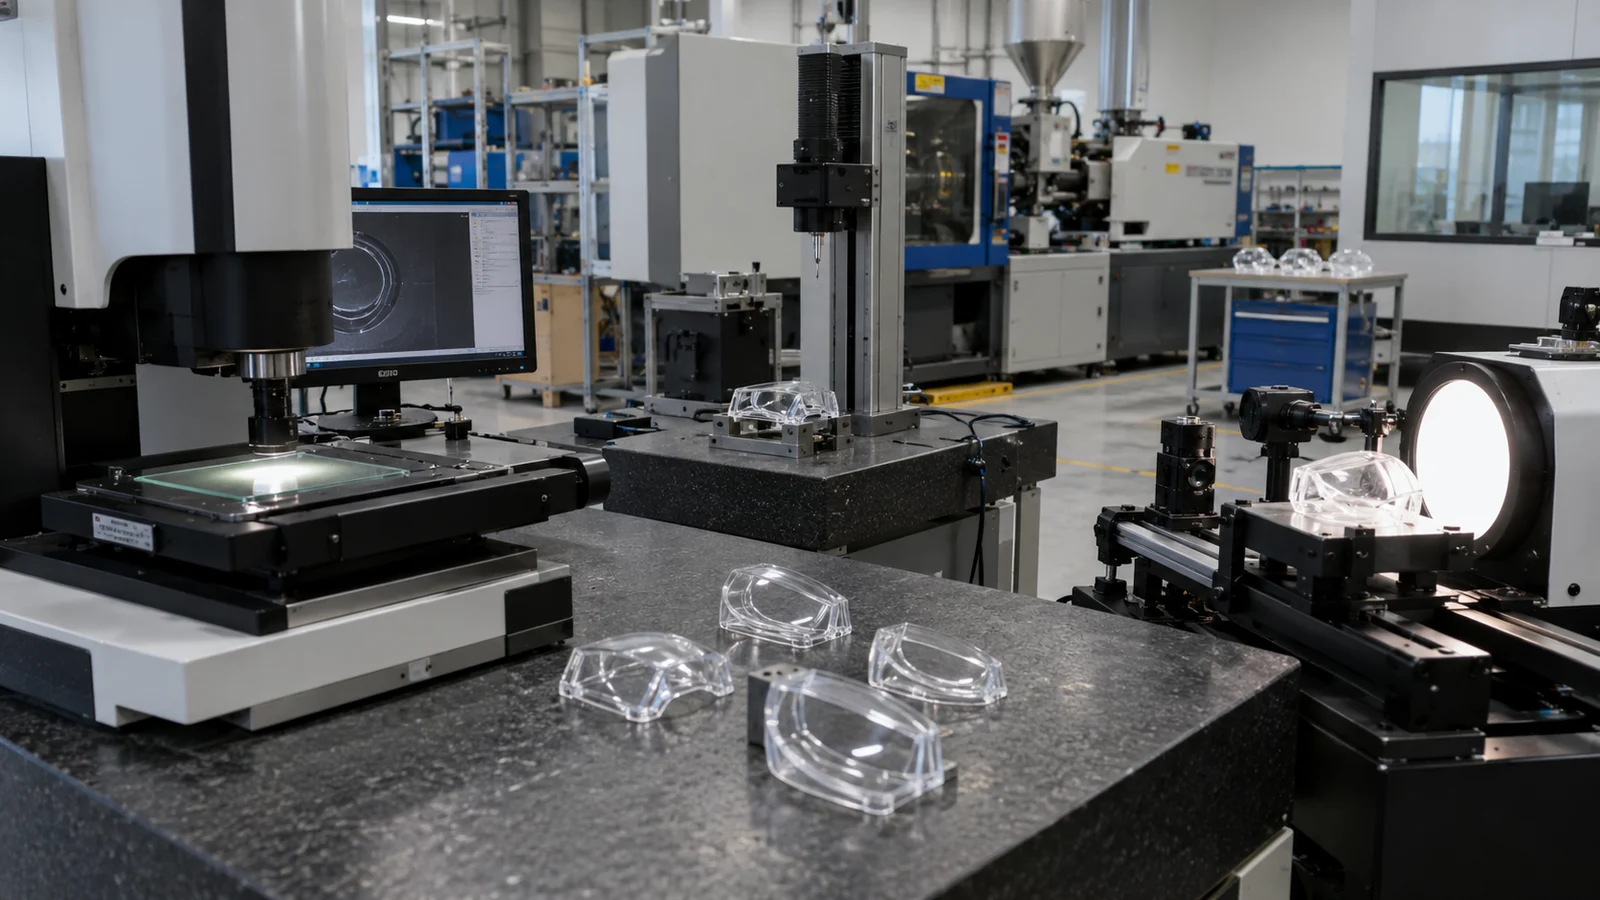
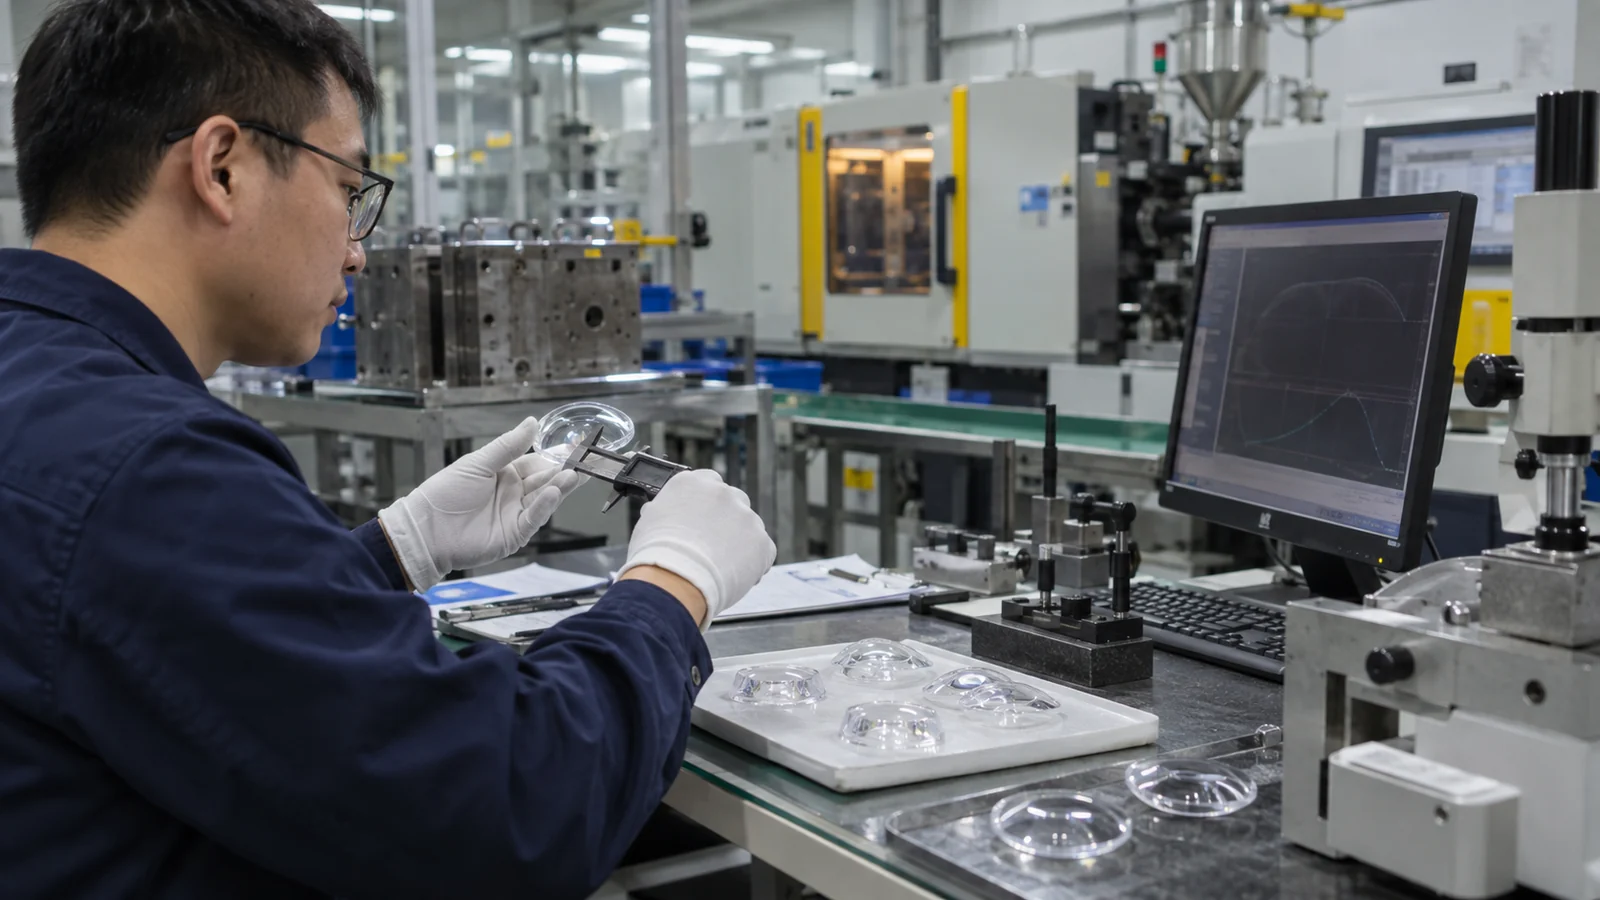
Eine Kontaktlehre kann für einen Außendurchmesser geeignet sein, aber eine optische Fläche beschädigen oder verformen. Ein Bildverarbeitungssystem kann Kanten und Bezüge messen, aber möglicherweise nicht die dreidimensionale Oberflächenform erfassen. Für kritische Oberflächen kann Interferometrie, Profilometrie oder eine andere optische Metrologie erforderlich sein, während ein Funktionsprüfstand den endgültigen Strahl oder das Bild verifiziert.
Definieren Sie Vorrichtung, Ausrichtung, Temperatur, Konditionierungszeit, Filtereinstellungen und Datenreduktion. Ohne eine gemeinsame Methode können zwei Labore unterschiedliche Werte für dasselbe Teil melden. Die Analyse des Messsystems sollte Streitigkeiten über kleine Prozessunterschiede vorausgehen.
Fähigkeitsdaten müssen kavitätsspezifisch bleiben
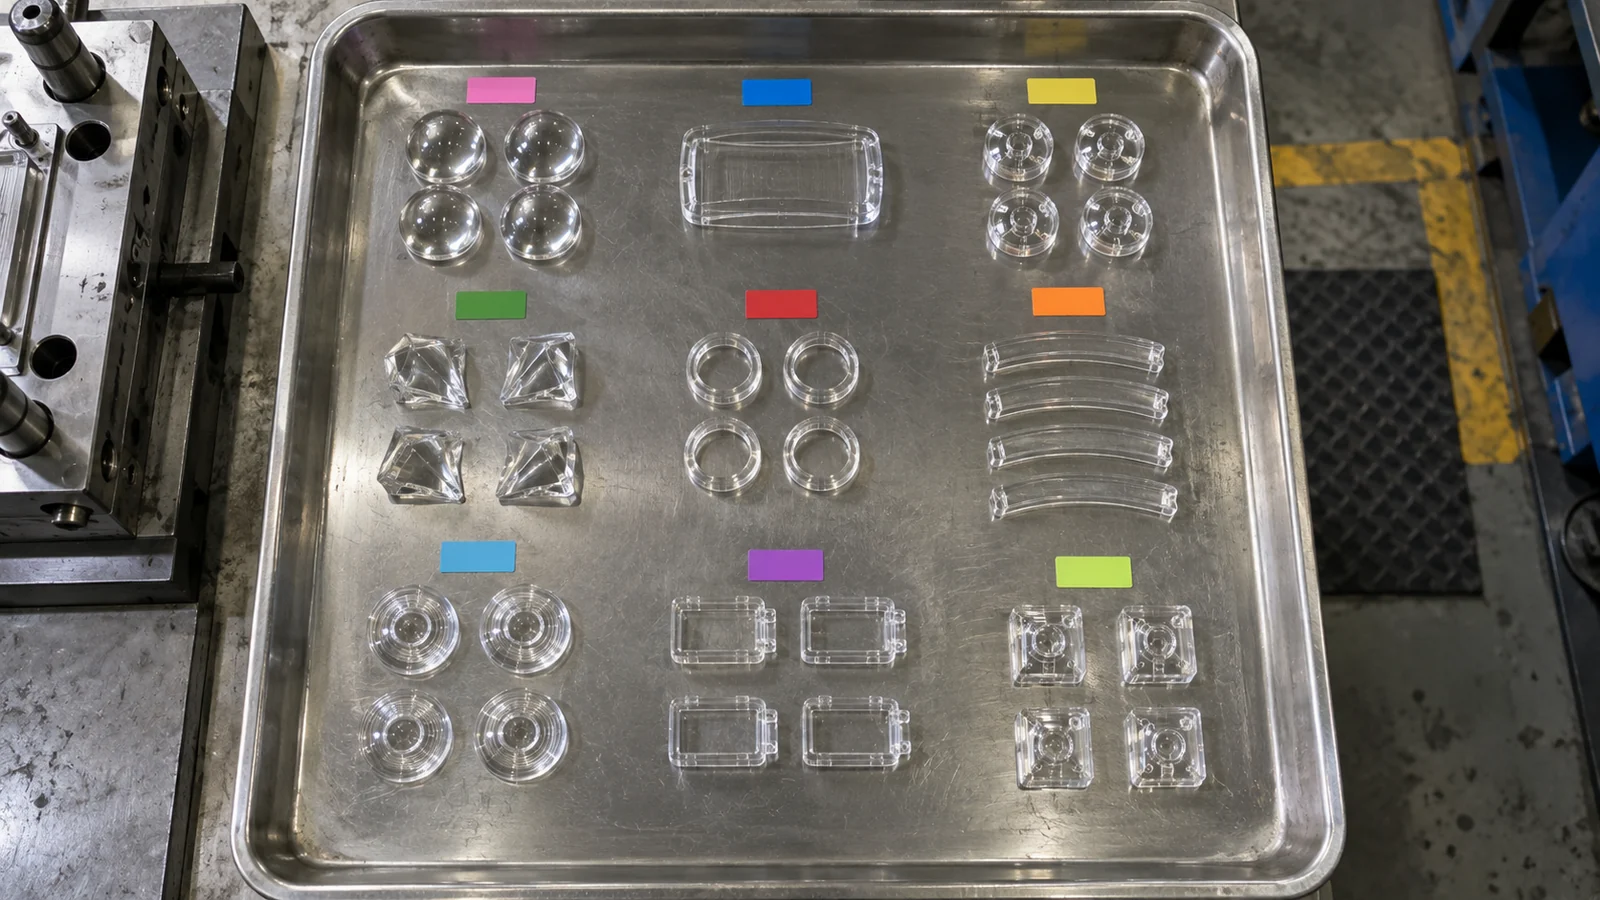
Eine kombinierte Fähigkeitskennzahl kann eine schlechte Kavität hinter mehreren guten verbergen. Erfassen Sie Kavitäten während der Werkzeugqualifizierung und nach der Wartung getrennt. Prüfen Sie außerdem Trends über die Zeit; ein zentrierter kurzer Versuch belegt keine Langzeitstabilität.
Bei Optisches und klares Spritzgießen, sollte die dimensionale Fähigkeit mit der optischen Ausgabe verknüpft sein. Wenn eine Dimension fähig bleibt, während die funktionale Leistung driftet, fehlt im Steuerungsplan ein Einflussfaktor wie Spannung, Oberflächenbeschaffenheit oder Montagelast.
Verwechseln Sie Auflösung nicht mit Messsicherheit
Ein Instrument, das zusätzliche Dezimalstellen anzeigt, ist nicht automatisch in der Lage, eine enge Toleranz zu gewährleisten. Wiederholbarkeit der Vorrichtung, Kantenerkennung, Temperatur, Bedienereinrichtung und Datenfilterung tragen alle zur Unsicherheit bei. Führen Sie Wiederholbarkeits- und Reproduzierbarkeitsuntersuchungen an repräsentativen transparenten Teilen durch, da klare Kanten sich anders verhalten können als Kalibrierartefakte.
Frieren Sie die Abnahmemethode mit der Zeichnung ein
Geben Sie an, ob die Oberflächenform über die volle Apertur oder nach Entfernung von Verkippung und Brechkraft bewertet wird, ob das Teil frei oder eingespannt ist und wie Ausreißer behandelt werden. Wenn Käufer und Lieferant unterschiedliche Filter oder Vorrichtungen verwenden, können beide die Zeichnung befolgen und dennoch unterschiedlicher Meinung sein. Eine gemeinsame Methode und korrelierte Muster sollten genehmigt werden, bevor Produktionswerkzeuge freigegeben werden.
Betrachten Sie Toleranzänderungen als Systemänderungen
Das Verschärfen einer gespritzten Dimension kann Kosten in Werkzeugkorrektur, Zykluszeit, Inspektion und Ausbeute verlagern, ohne die Baugruppe zu verbessern. Bevor Sie eine Grenze überarbeiten, führen Sie die optische Empfindlichkeits- und Stapelanalyse erneut durch. Manchmal steuern ein Positionierungsmerkmal, eine nachgiebige Halterung oder ein Kalibrierschritt die Ausgabe effektiver als eine engere Linsendimension.
Fordern Sie für die Beschaffung die vorgeschlagene Messmethode und Fähigkeit pro Kavität anstatt eines allgemeinen Versprechens von “hoher Präzision”. Fragen Sie, welche Dimensionen im Werkzeug kontrolliert werden, welche eine Prozesskompensation erfordern und welche optischen Eigenschaften funktional verifiziert werden. Dies schafft vergleichbare Angebote und legt Annahmen frühzeitig offen.
Häufig gestellte Fragen
Können Standardtoleranzen für Spritzgussteile für Linsen verwendet werden?
Sie können nichtoptische Merkmale leiten, aber optische Oberflächen und Achsbeziehungen benötigen funktionsspezifische Grenzen und Messmethoden.
Sollte das CAD-Nennmaß der Werkzeugoberfläche entsprechen?
Nicht unbedingt. Vorhersehbarer Formschwund und Formänderung können kompensierten Stahl erfordern, sobald stabile Versuchsdaten vorliegen.
Wie sollten Lieferanten eine enge optische Toleranz kalkulieren?
Sie benötigen die Zeichnung, die optische Funktion, die Werkstoffgüte, die Messdefinition, den Probenplan, die Montagebedingung und die Abnahmedaten – nicht nur den Toleranzwert.