
La produzione di dispositivi medici e la microfluidica diagnostica richiedono una purezza ambientale estrema durante la lavorazione dei polimeri. Polvere trasportata dall'aria, particolato e contaminazione da carica biologica possono rovinare i chip diagnostici ottici o causare difetti critici nei componenti sanitari sterili. Specificare lo stampaggio a iniezione in camera bianca fornisce ai team di sviluppo di prodotti medici un ambiente controllato senza particelle, garantendo che i componenti plastici ad alta purezza rimangano sterili durante tutto il processo. JUCHENG opera celle di produzione certificate con controllo del particolato, traducendo complessi modelli CAD medici in hardware plastico conforme e ad alta resa.
Sommario
Controllo delle particelle, filtrazione HEPA e monitoraggio ambientale
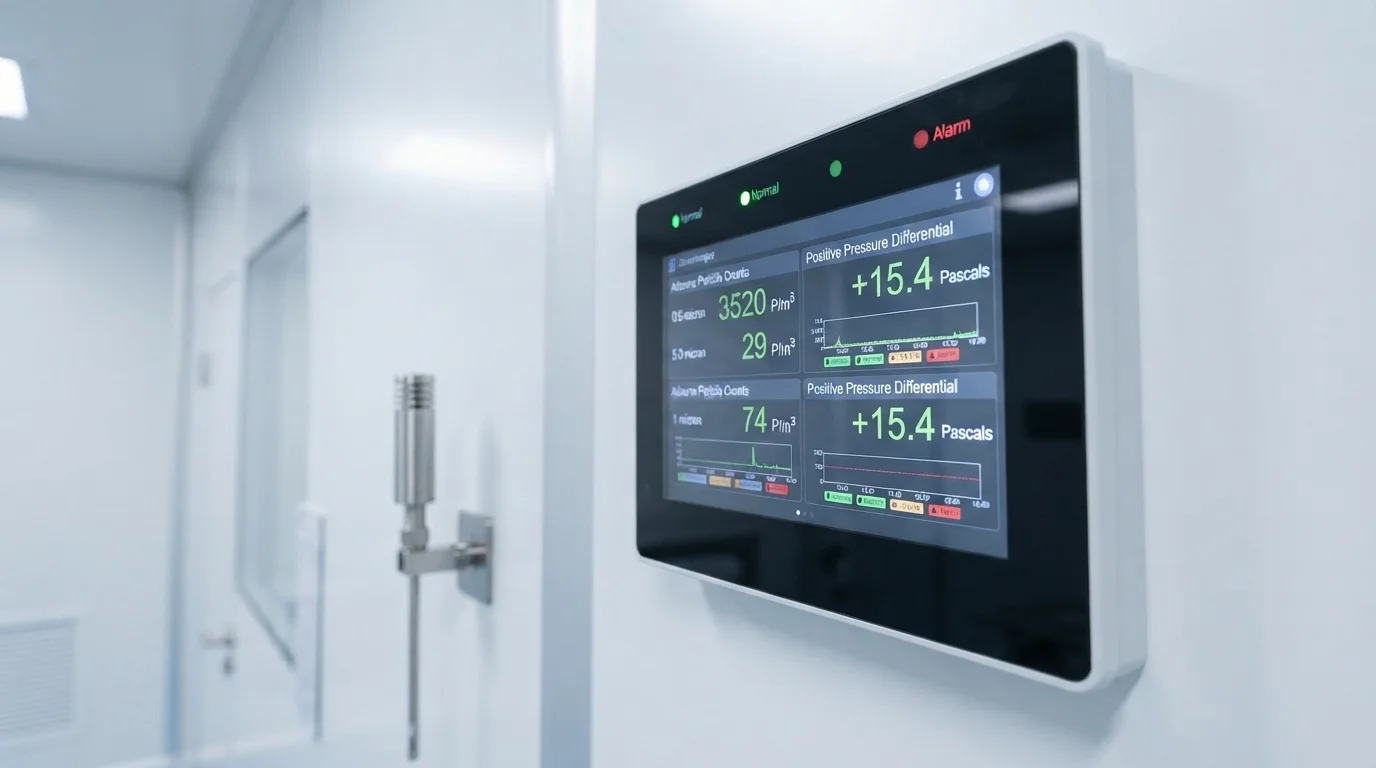
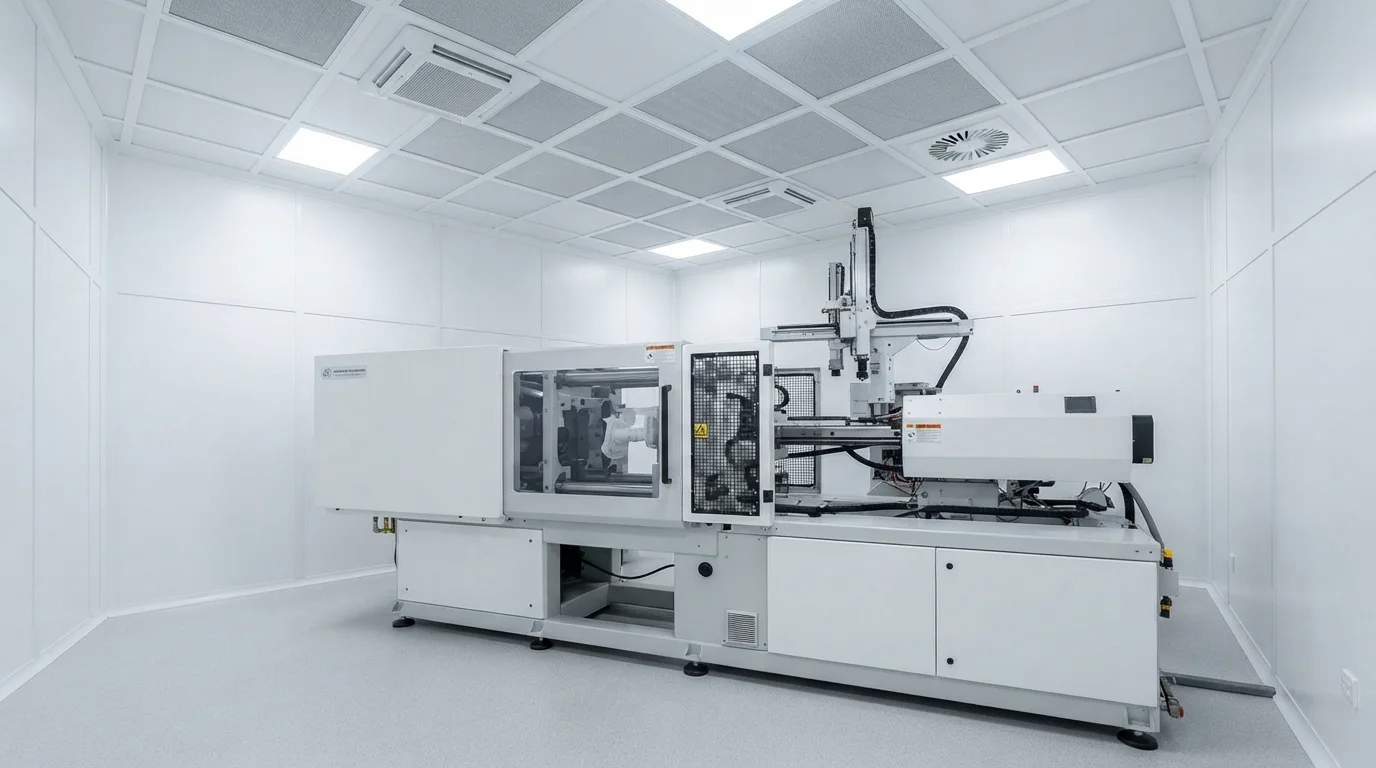
Operare in un ambiente di stampaggio in camera bianca certificato ISO Classe 8 richiede una pressione positiva continua dell'aria e una filtrazione HEPA a più stadi. I sistemi di trattamento dell'aria scambiano l'atmosfera della camera bianca fino a venti volte all'ora, rimuovendo le particelle trasportate dall'aria fino a 0,5 micron. I contatori di particelle monitorano continuamente la pulizia ambientale per mantenere severi limiti internazionali di produzione sanitaria. Bracci robotici automatizzati estraggono i componenti plastici direttamente dalle cavità della pressa a iniezione, depositandoli su nastri trasportatori chiusi della camera bianca. Eliminare il contatto umano durante il ciclo di stampaggio previene il trasferimento di oli della pelle e la contaminazione da micro-particelle. Gli ionizzatori d'aria antistatici eliminano le cariche elettrostatiche superficiali sui componenti plastici, impedendo alla polvere trasportata dall'aria di aderire durante l'imballaggio a caduta.
Gli standard di controllo ambientale all'interno del nostro reparto camera bianca includono:
- Scambio di filtrazione HEPA—La circolazione dell'aria attraverso filtri ad alta efficienza per particelle sospese mantiene una pressione positiva e rimuove il 99,97% dei micro-contaminanti trasportati dall'aria.
- Movimentazione robotica automatizzata—L'utilizzo di robot servo a tre assi rimuove i componenti stampati dalle cavità dello stampo, bypassando i rischi di movimentazione manuale.
- Controllo ionizzatore elettrostatico—Neutralizzazione delle cariche elettrostatiche sulle superfici polimeriche stampate previene l'attrazione di polvere durante il raffreddamento del pezzo.
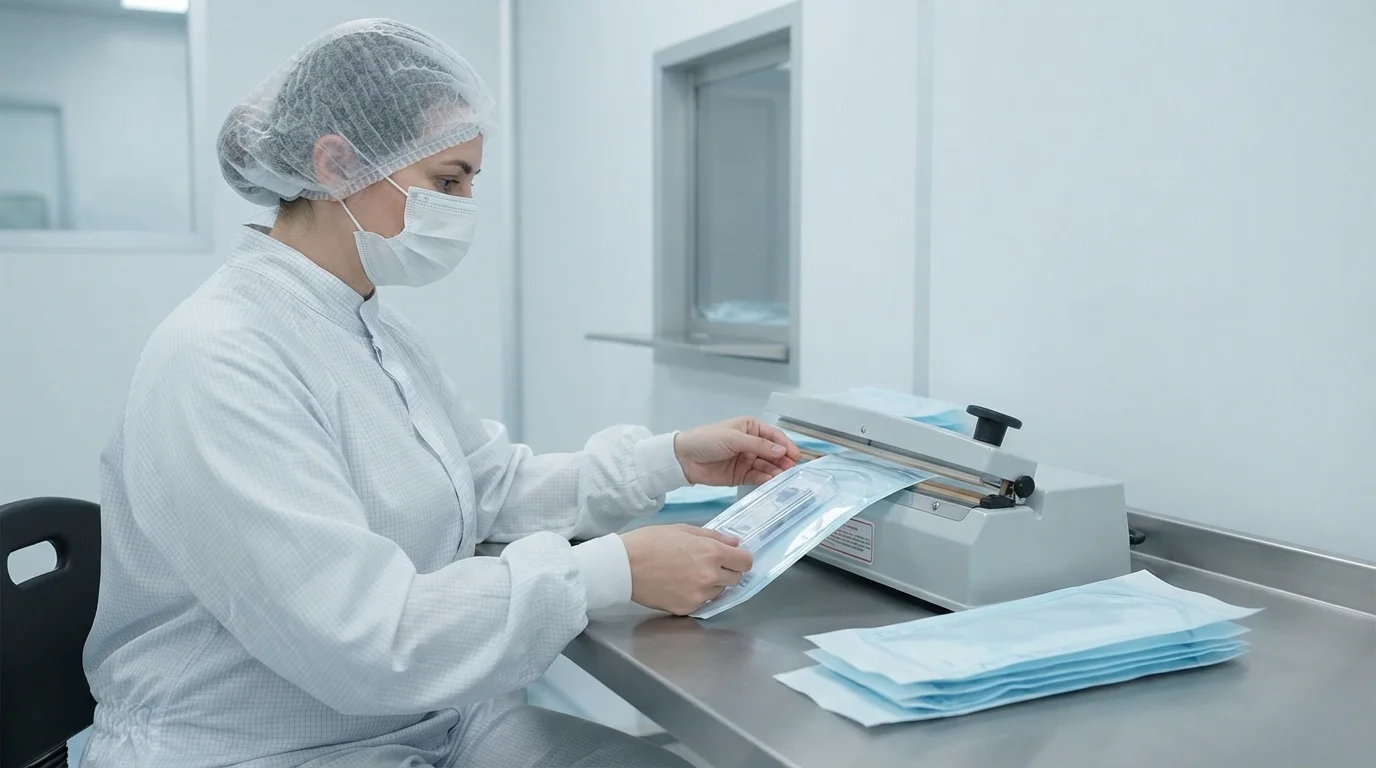
- Saldatura di buste per camera bianca—Il confezionamento di componenti plastici sterili all'interno di buste in Tyvek di grado medicale protegge i prodotti finiti durante la spedizione.
Sistema ISO 13485 e tracciabilità completa del lotto (report COA)
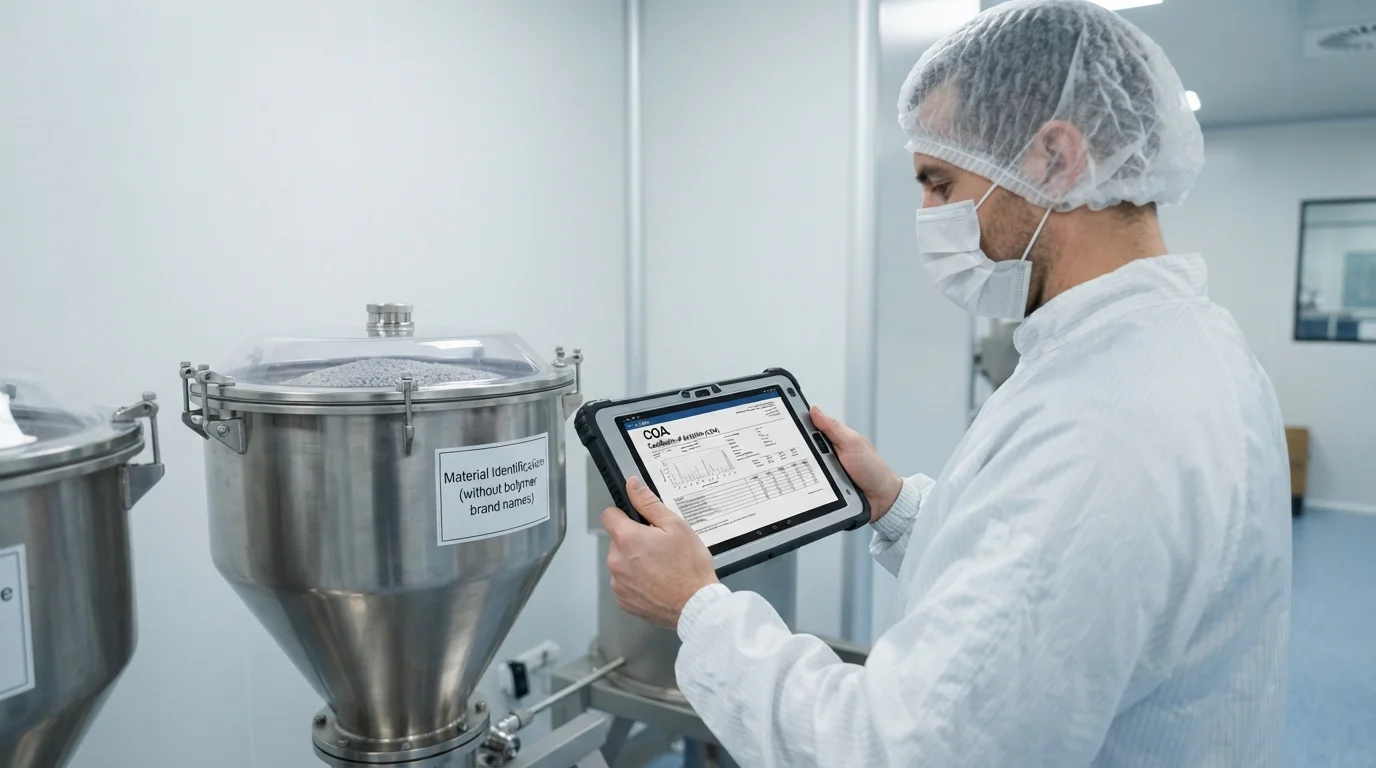
I sistemi di gestione della qualità per componenti plastici medicali sono conformi rigorosamente ai criteri di certificazione ISO 13485. La lavorazione di polimeri clinici richiede la verifica dei certificati di analisi (COA) delle materie prime per ogni spedizione di resina in ingresso. L'approvvigionamento di resine di grado medicale che soddisfano gli standard di biocompatibilità USP Classe VI e ISO 10993 garantisce zero citotossicità o irritazione dei tessuti. I polimeri medicali tipici lavorati in ambienti a camera bianca includono copolimero di olefina ciclica (COC), polimero di olefina ciclica (COP), polipropilene di grado medicale e biocompatibile policarbonato (PC). La tracciabilità completa del lotto tiene traccia dei numeri di lotto delle materie prime, dei registri degli operatori delle macchine, dei punti di rugiada dell'essiccazione e dei dati ambientali della camera bianca per ogni lotto di produzione. La verifica della compatibilità con la sterilizzazione garantisce che le parti stampate resistano al trattamento con ossido di etilene (EtO), irradiazione gamma o vapore in autoclave senza degradazione fisica.
| Resina polimerica medicale | Chiarezza ottica | Grado di biocompatibilità | Compatibilità con sterilizzazione | Applicazione medica primaria |
|---|---|---|---|---|
| Copolimero di olefina ciclica (COC) | Simile al vetro (>92%) | USP Classe VI / ISO 10993 | EtO, Gamma, Autoclave | Chip microfluidici per IVD e cuvette |
| PC Medicale (Makrolon Rx1805) | Alta Trasparenza | Approvato USP Classe VI | Gamma, Gas EtO | Alloggiamenti per dialisi e connettori IV |
| Polipropilene Medicale (PP) | Traslucido | Conforme USP Classe VI | Autoclave, Gamma | Cilindri per siringhe e puntali per pipette |
Assemblaggio in Sala Bianca, Saldatura ad Ultrasuoni e Kitting
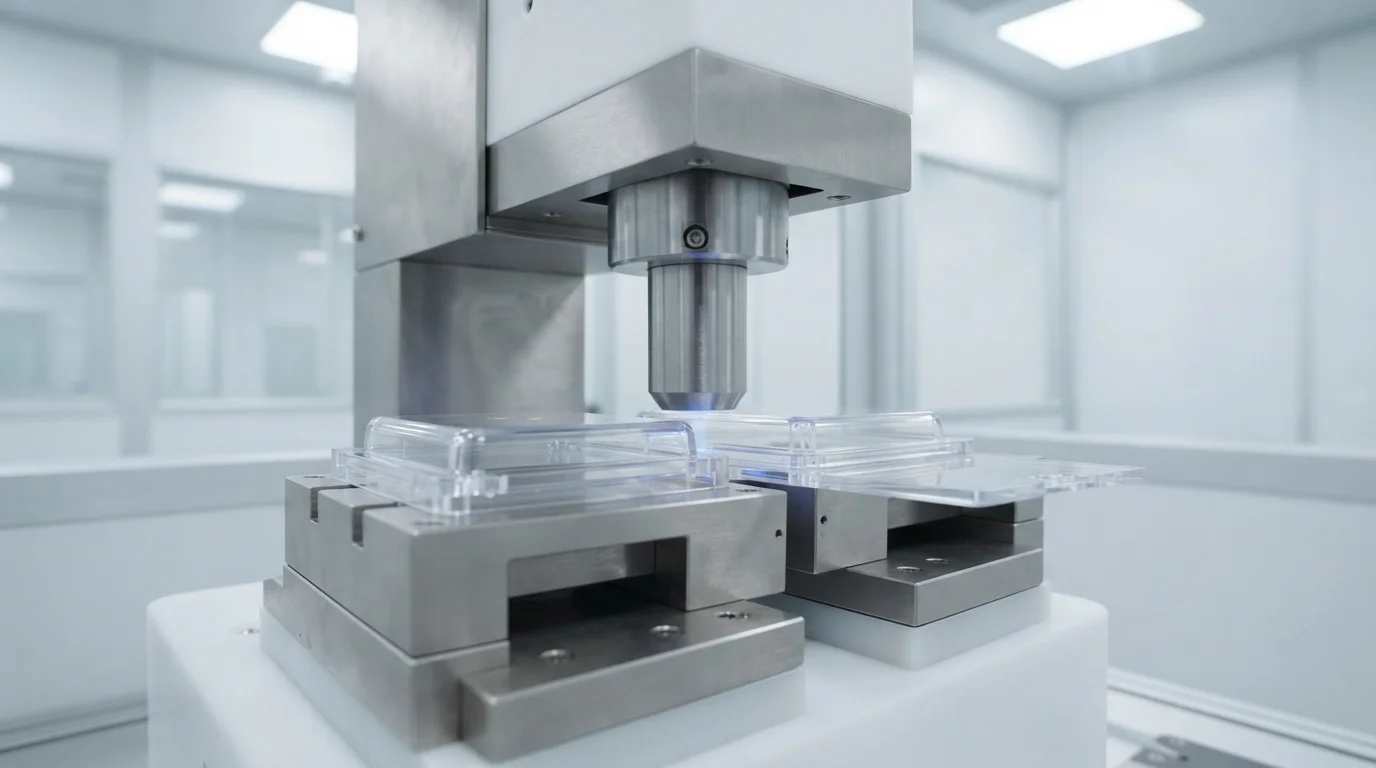
Il completamento dei dispositivi medici spesso richiede operazioni secondarie eseguite all'interno dello stesso ambiente a particelle controllate. L'esecuzione della saldatura ad ultrasuoni della plastica all'interno della sala bianca sigilla chip diagnostici microfluidici e collettori di fluidi a cavità multiple senza utilizzare adesivi chimici. Le vibrazioni ultrasoniche ad alta frequenza fondono le superfici di accoppiamento della plastica in millisecondi, creando sigilli ermetici che resistono alla pressione del fluido. I servizi secondari in sala bianca includono test di tenuta fluidica, ispezione ottica automatizzata, sigillatura di buste anti-manomissione e confezionamento di kit personalizzati. L'integrazione di stampaggio, saldatura e confezionamento primario sotto lo stesso tetto di sala bianca ottimizza la logistica della catena di fornitura preservando la sterilità medica.
Le capacità di operazioni secondarie in sala bianca includono:
- Giunzione plastica ad ultrasuoni—Unendo ermeticamente canali microfluidici senza introdurre adesivi solventi o degassamento chimico.
- Fluidic pressure leak testing—Verifying seals on 100% of diagnostic cartridges using automated differential pressure decay sensors.
- Medical pouch thermal sealing—Enclosing sterile assemblies inside sealed pouches ready for downstream sterilization.
Domande Frequenti (FAQ)
What airborne particle limits define an ISO Class 8 cleanroom for plastic molding?
ISO Class 8 cleanroom standards permit a maximum of 3,520,000 particles per cubic meter for particles measuring 0.5 microns or larger. Air handling systems utilize continuous positive pressure and HEPA filtration to maintain this purity level during molding operations.
Which plastic resins are most commonly used for IVD diagnostic microfluidic chips?
Cyclic olefin copolymers (COC) and cyclic olefin polymers (COP) are preferred for IVD microfluidic chips due to their glass-like optical clarity, low autofluorescence, and superior chemical resistance. Medical-grade PMMA and polycarbonate are also widely processed for diagnostic housings.
How do you prevent bio-burden accumulation during medical plastic molding?
Preventing bio-burden accumulation relies on automated robotic part extraction, anti-static air ionizers, and strict operator cleanroom gowning protocols. Molding and primary Tyvek pouch sealing occur within the same particle-controlled cell to maintain sterile integrity.