
La fabricación de dispositivos médicos y la microfluídica de diagnóstico exigen una pureza ambiental extrema durante el procesamiento de polímeros. El polvo ambiental en el aire, las partículas y la contaminación por carga biológica pueden arruinar los chips de diagnóstico óptico o causar defectos críticos en componentes sanitarios estériles. Especificar el moldeo por inyección en sala limpia proporciona a los equipos de desarrollo de productos médicos un entorno controlado y libre de partículas, asegurando que las piezas de plástico de alta pureza permanezcan estériles durante todo el procesamiento. JUCHENG opera celdas de fabricación certificadas con control de partículas, traduciendo modelos CAD médicos complejos en hardware de plástico conforme y de alto rendimiento.
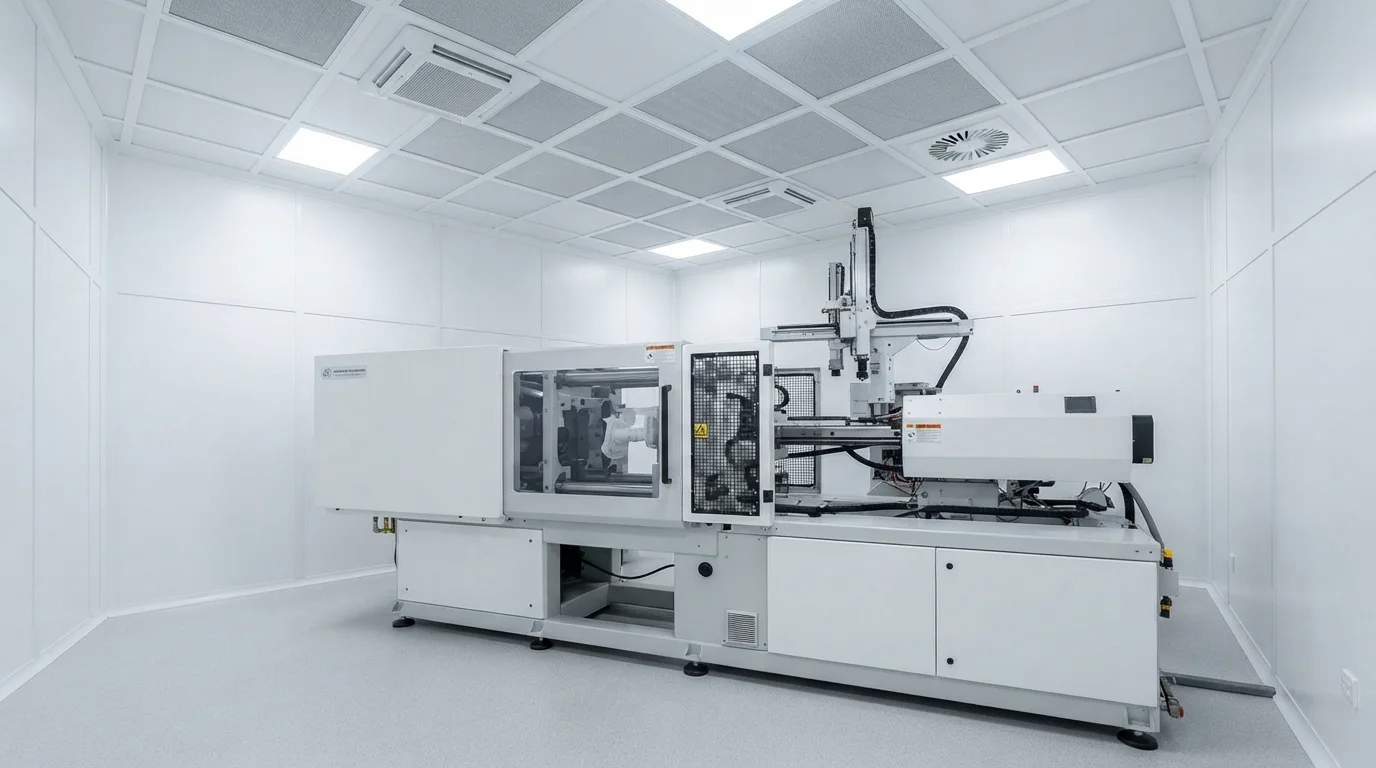
Tabla de contenido
Control de partículas, filtración HEPA y monitoreo ambiental
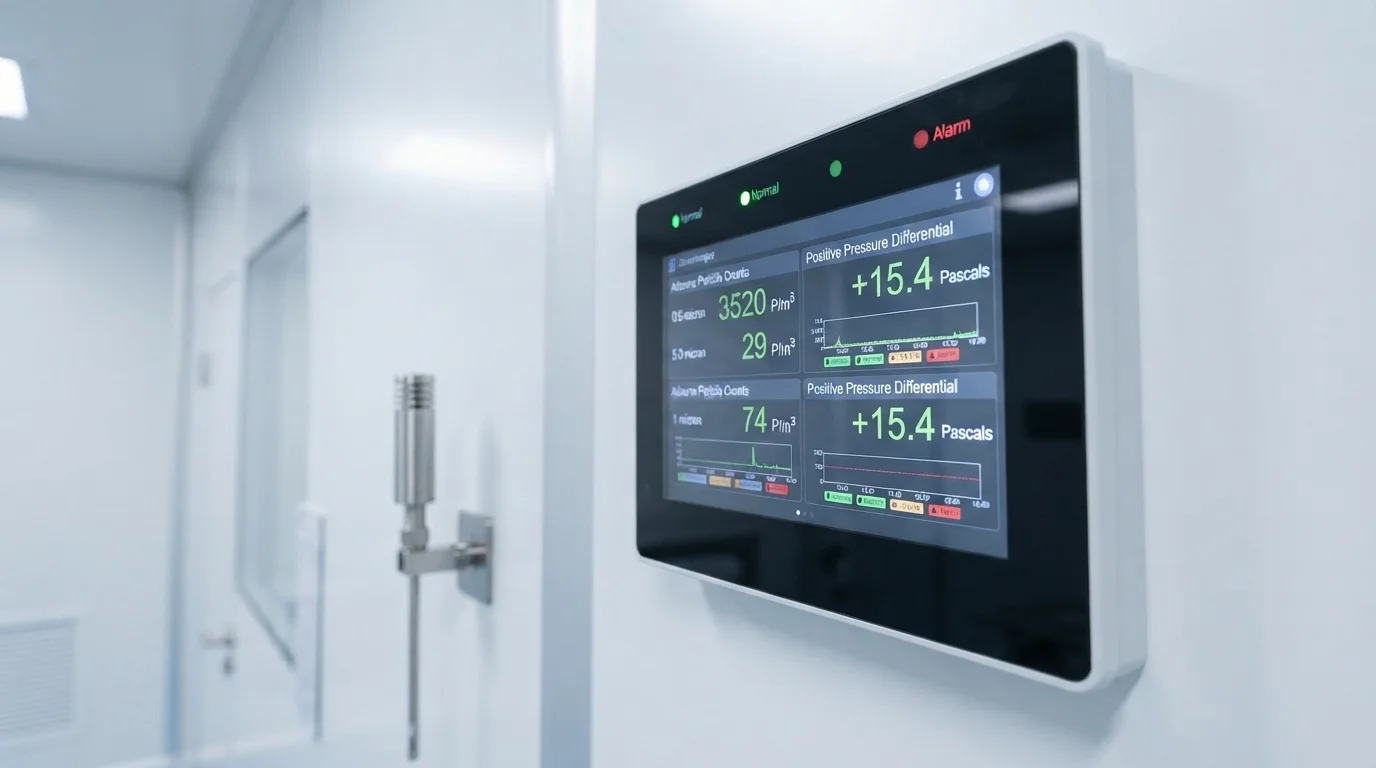
Operar un entorno de moldeo en sala limpia certificado ISO Clase 8 requiere presión de aire positiva continua y filtración HEPA de múltiples etapas. Los sistemas de manejo de aire intercambian la atmósfera de la sala limpia hasta veinte veces por hora, eliminando partículas en el aire de hasta 0.5 micras. Los contadores de partículas monitorean continuamente la limpieza ambiental para mantener estrictos límites internacionales de fabricación sanitaria. Los brazos robóticos automatizados extraen las piezas de plástico directamente de las cavidades de la prensa de inyección, depositándolas en transportadores cerrados de sala limpia. Eliminar el contacto humano durante el ciclo de moldeo previene la transferencia de aceites de la piel y la contaminación por micropartículas. Los ionizadores de aire antiestáticos eliminan las cargas electrostáticas superficiales en las piezas de plástico, evitando que el polvo en el aire se adhiera durante el empaque por caída.
Los estándares de control ambiental dentro de nuestro departamento de sala limpia incluyen:
- Intercambio de filtración HEPA—La circulación de aire a través de filtros de partículas de alta eficiencia mantiene la presión positiva y elimina el 99.97% de los microcontaminantes en el aire.
- Manejo robótico automatizado—El uso de robots servo de tres ejes extrae las piezas moldeadas de las cavidades del molde, evitando los riesgos de manipulación manual.
- Control de ionizador electrostático—La neutralización de las cargas electrostáticas en las superficies de polímero moldeado evita la atracción de polvo durante el enfriamiento de la pieza.
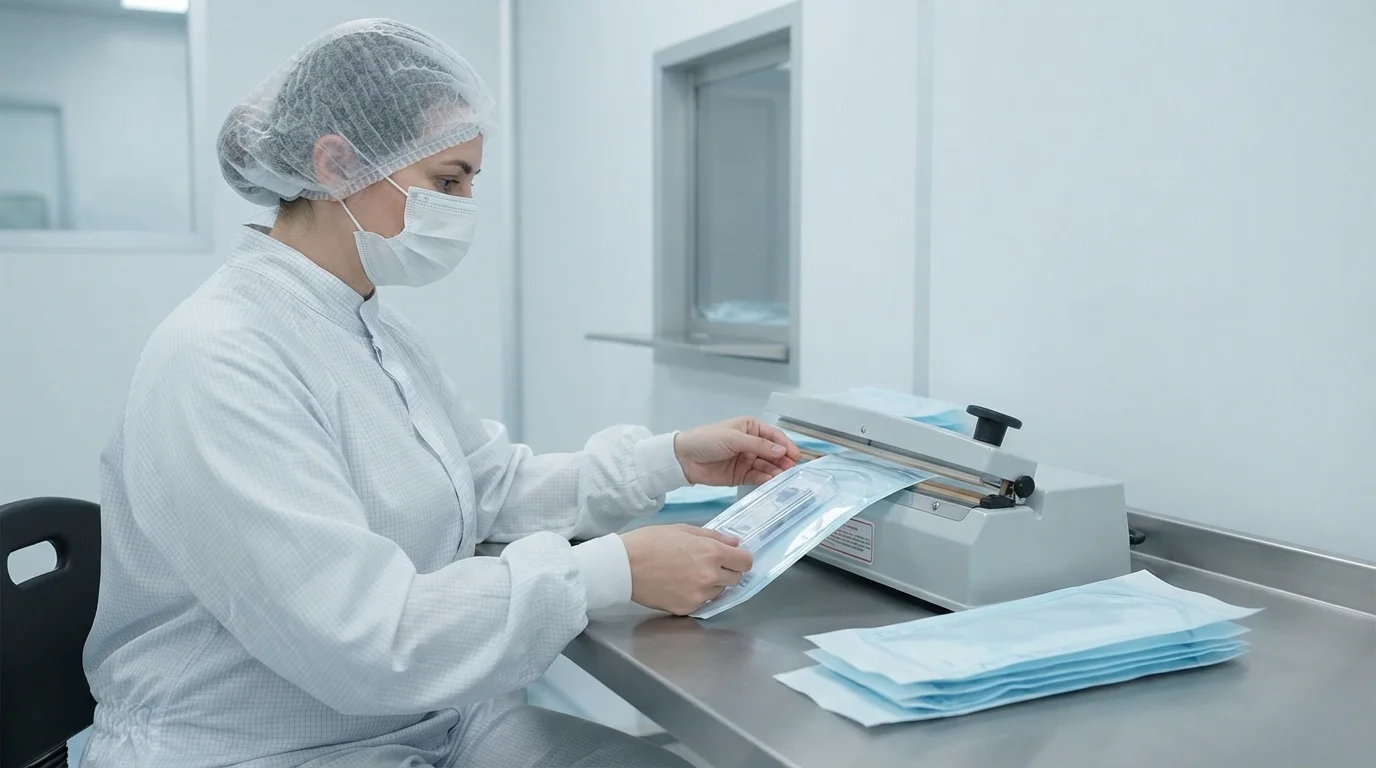
- Sellado de bolsas para sala limpia—El encierro de componentes plásticos estériles dentro de bolsas de Tyvek de grado médico protege los productos terminados durante el envío.
Sistema ISO 13485 y trazabilidad completa de lotes (informes COA)
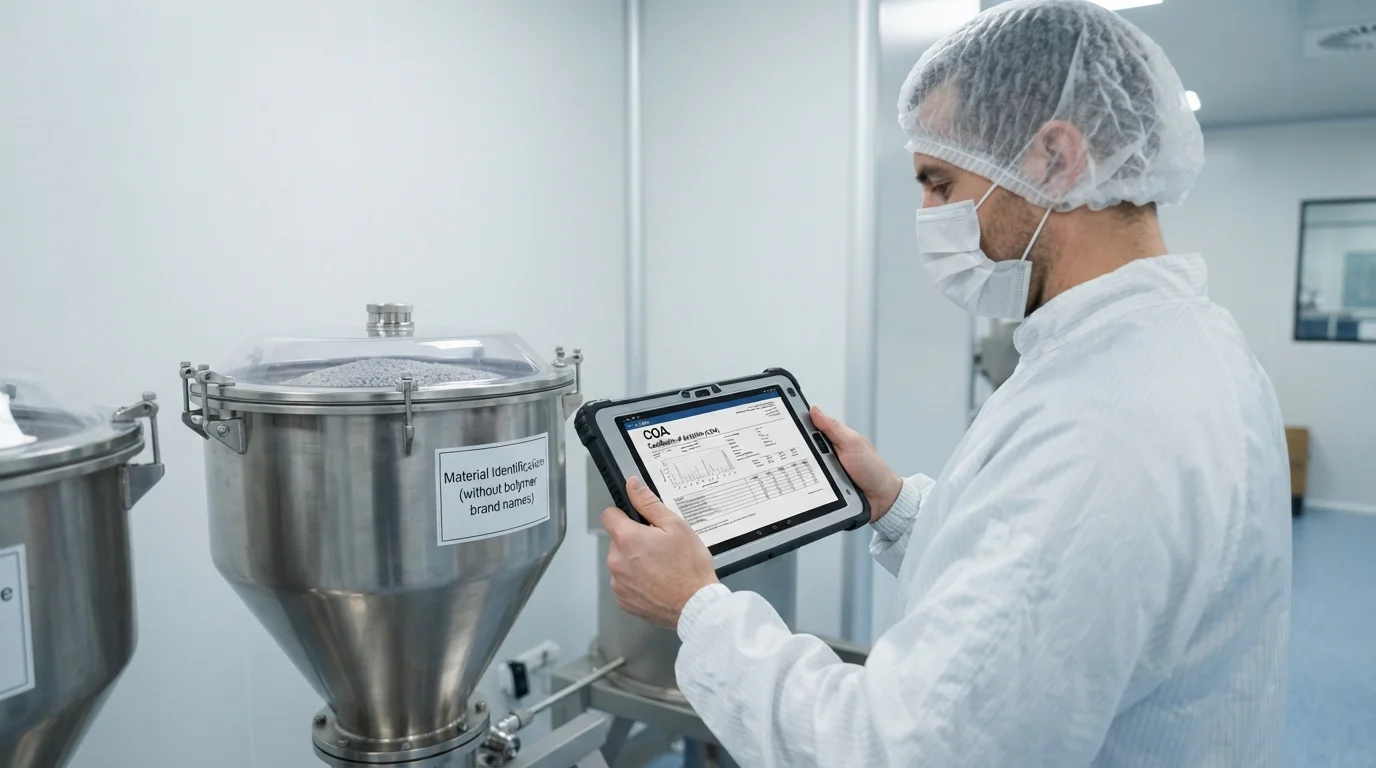
Los sistemas de gestión de calidad para componentes plásticos médicos se ajustan estrictamente a los criterios de certificación ISO 13485. El procesamiento de polímeros clínicos requiere verificar los certificados de análisis (COA) de materias primas para cada envío de resina entrante. El abastecimiento de resinas de grado médico que cumplan con los estándares de biocompatibilidad USP Clase VI e ISO 10993 garantiza cero toxicidad celular o irritación de tejidos. Los polímeros médicos típicos procesados en entornos de sala limpia incluyen copolímero de olefina cíclica (COC), polímero de olefina cíclica (COP), polipropileno de grado médico y biocompatible policarbonato (PC). La trazabilidad completa de lotes rastrea los números de lote de materias primas, registros de operadores de máquinas, puntos de rocío de secado y datos ambientales de sala limpia para cada lote de producción. La verificación de compatibilidad de esterilización asegura que las piezas moldeadas resistan el procesamiento con óxido de etileno (EtO), irradiación gamma o vapor en autoclave sin degradación física.
| Resina de polímero médico | Claridad óptica | Grado de biocompatibilidad | Compatibilidad de esterilización | Aplicación médica principal |
|---|---|---|---|---|
| Copolímero de olefina cíclica (COC) | Similar al vidrio (>92%) | USP Clase VI / ISO 10993 | EtO, Gamma, Autoclave | Chips y cubetas microfluídicos para IVD |
| PC médico (Makrolon Rx1805) | Alta transparencia | Aprobado Clase VI USP | Gamma, Gas EtO | Carcasas de diálisis y conectores IV |
| Polipropileno médico (PP) | Translúcido | Cumple Clase VI USP | Autoclave, Gamma | Cilindros de jeringa y puntas de pipeta |
Ensamblaje en sala limpia, soldadura ultrasónica y kitado
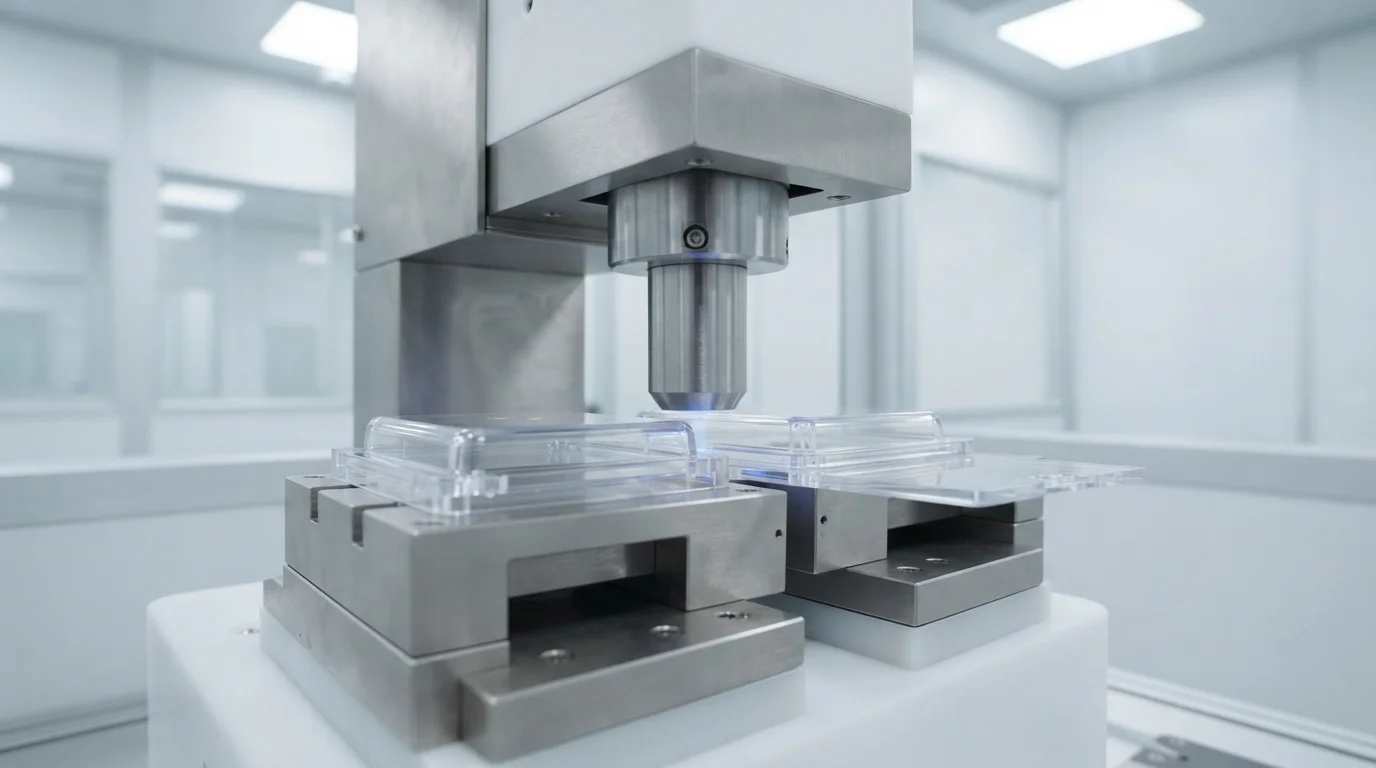
Completar dispositivos médicos a menudo requiere operaciones secundarias ejecutadas dentro del mismo entorno controlado de partículas. Ejecutar soldadura ultrasónica de plástico dentro de la sala limpia sella chips de diagnóstico microfluídicos y colectores de fluidos de múltiples cavidades sin usar adhesivos químicos. Las vibraciones ultrasónicas de alta frecuencia fusionan las superficies de acoplamiento de plástico en milisegundos, creando sellos herméticos que resisten la presión del fluido. Los servicios secundarios de sala limpia incluyen pruebas de fugas de fluidos, inspección óptica automatizada, sellado de bolsas a prueba de manipulación y empaque de kits personalizados. Integrar moldeo, soldadura y empaque primario bajo un mismo techo de sala limpia agiliza la logística de la cadena de suministro mientras preserva la esterilidad médica.
Las capacidades de operaciones secundarias en sala limpia incluyen:
- Unión ultrasónica de plásticos—Hermetically joining microfluidic channels without introducing solvent adhesives or chemical outgassing.
- Fluidic pressure leak testing—Verifying seals on 100% of diagnostic cartridges using automated differential pressure decay sensors.
- Medical pouch thermal sealing—Enclosing sterile assemblies inside sealed pouches ready for downstream sterilization.
Preguntas frecuentes (FAQ)
What airborne particle limits define an ISO Class 8 cleanroom for plastic molding?
ISO Class 8 cleanroom standards permit a maximum of 3,520,000 particles per cubic meter for particles measuring 0.5 microns or larger. Air handling systems utilize continuous positive pressure and HEPA filtration to maintain this purity level during molding operations.
Which plastic resins are most commonly used for IVD diagnostic microfluidic chips?
Cyclic olefin copolymers (COC) and cyclic olefin polymers (COP) are preferred for IVD microfluidic chips due to their glass-like optical clarity, low autofluorescence, and superior chemical resistance. Medical-grade PMMA and polycarbonate are also widely processed for diagnostic housings.
How do you prevent bio-burden accumulation during medical plastic molding?
Preventing bio-burden accumulation relies on automated robotic part extraction, anti-static air ionizers, and strict operator cleanroom gowning protocols. Molding and primary Tyvek pouch sealing occur within the same particle-controlled cell to maintain sterile integrity.