
Lo stampaggio a due componenti può produrre un componente finito multi-materiale o multicolore in un unico ciclo di stampaggio integrato, ma il processo crea un vantaggio commerciale solo quando il design, i materiali, il volume e il piano degli stampi giustificano la sua complessità aggiuntiva. Questa guida spiega i vantaggi e gli svantaggi dello stampaggio a due componenti che contano per gli acquirenti, inclusi i punti in cui il processo crea valore, dove introduce rischi e come decidere se si adatta al tuo progetto. Per una panoramica a livello di fornitore, consulta il nostro Servizio di stampaggio a due componenti.
Stampaggio a due componenti spiegato
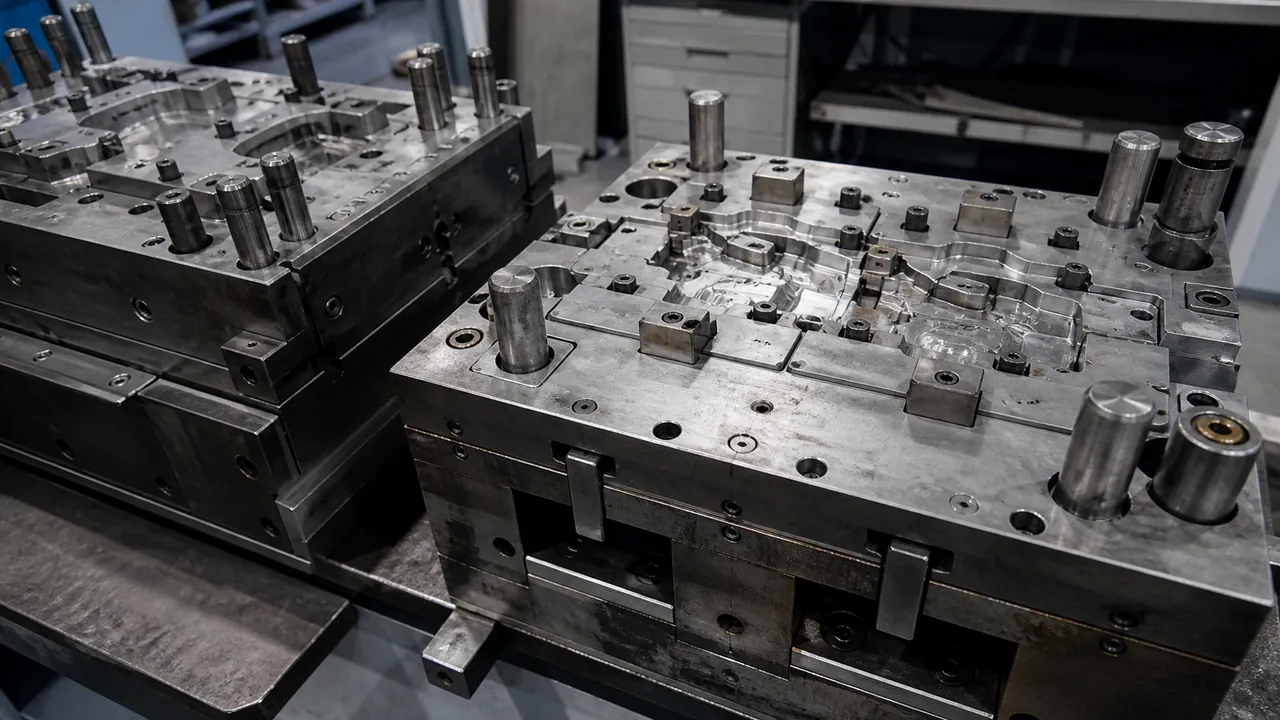
Lo stampaggio a due componenti, chiamato anche stampaggio 2K o a doppio colpo, utilizza due unità di iniezione o due colpi di materiale per formare un unico componente. Per la sequenza dal primo colpo attraverso il trasferimento e il secondo colpo, consulta la nostra guida passo-passo al processo di stampaggio a due componenti. Il primo colpo crea un substrato. Lo stampo quindi indicizza, ruota o trasferisce quel substrato a una seconda cavità, dove un'altra resina o elastomero viene stampato su una superficie definita.
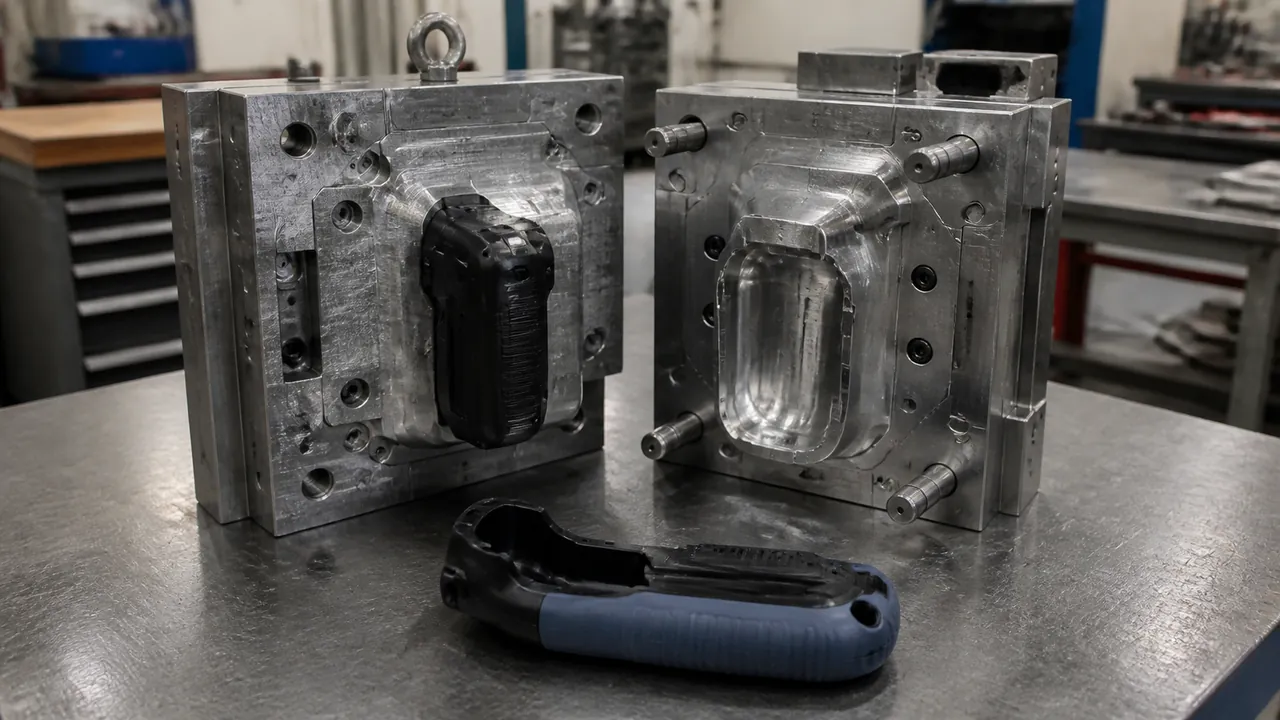
A differenza di una semplice decorazione bicolore, il secondo colpo può aggiungere una caratteristica funzionale: una presa soft-touch, un labbro di tenuta, una superficie di usura, un'interfaccia utente a contrasto o una seconda resina rigida. Il pezzo finito esce dallo stampo come un unico componente assemblato.
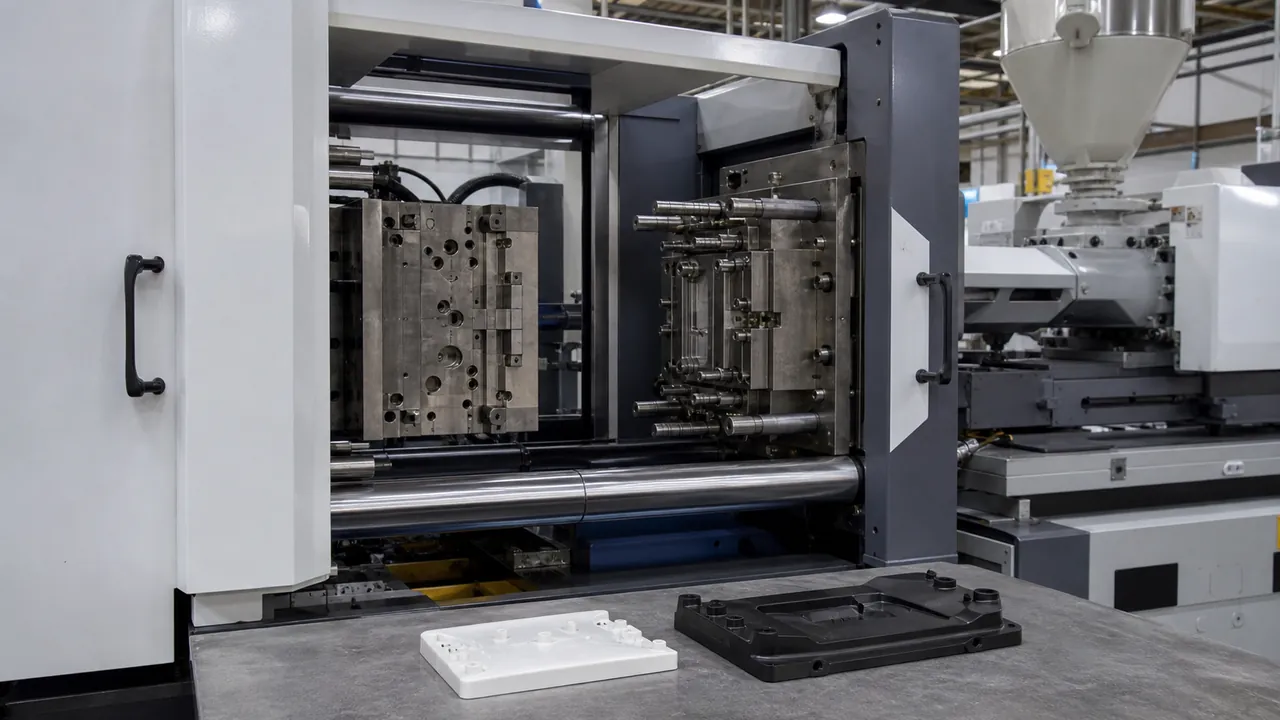
Il processo dovrebbe essere valutato come un sistema di produzione completo. Il design dello stampo, la configurazione della macchina, la compatibilità del polimero, il raffreddamento, il ritiro, l'equilibrio del ciclo, l'ispezione e il volume previsto influenzano tutti se i benefici superano l'investimento. Lo stampaggio a due componenti non è un layout di stampo fisso: a seconda della geometria del pezzo e della sequenza dei materiali, il substrato del primo colpo può essere indicizzato su un piatto rotante o su una tavola rotante, formato con un'azione di core-back, o trasferito all'interno dell'attrezzatura. Queste disposizioni influenzano la configurazione della macchina, la meccanica dello stampo, l'accesso al raffreddamento, l'espulsione e la pianificazione della validazione, quindi gli acquirenti dovrebbero confermare la disposizione prevista prima di confrontare i preventivi.
Vantaggi: Dove lo Stampaggio a Due Componenti Crea Valore
Riduzione dell'Assemblaggio
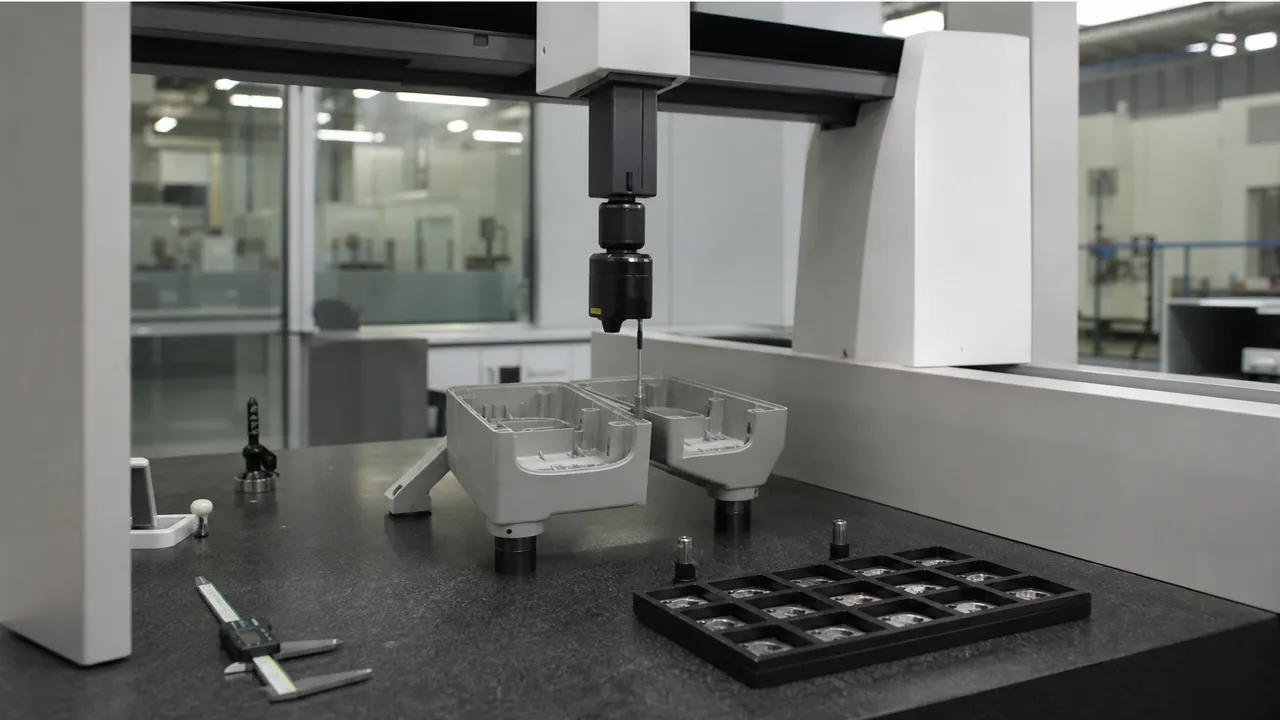
Lo stampaggio a due componenti può consolidare due componenti stampati ed eliminare la movimentazione separata, l'allineamento, l'applicazione di adesivo, la saldatura a ultrasuoni o l'assemblaggio manuale. Il risparmio è maggiore quando il secondo materiale deve essere registrato con precisione sul primo pezzo e il volume di produzione è abbastanza grande da ammortizzare l'attrezzatura.
Coerenza del Pezzo
Entrambi i colpi sono controllati all'interno di un unico sistema di stampaggio, quindi la relazione tra il substrato e il secondo materiale è stabilita dallo stampo piuttosto che da un'operazione di assemblaggio separata. Questo può migliorare l'allineamento, la geometria di tenuta, la registrazione estetica e la ripetibilità. Non elimina la variazione: le condizioni di stampaggio, l'umidità del materiale, la temperatura dell'attrezzatura e il ritiro richiedono comunque il controllo del processo.
Vantaggi Funzionali ed Ergonomici
Combinare una resina rigida con un materiale più morbido o chimicamente diverso consente ai progettisti di aggiungere presa, ammortizzazione, tenuta, isolamento o feedback tattile senza un pezzo separato. Questo è utile per maniglie, controlli, alloggiamenti medicali, prodotti di consumo e componenti industriali dove l'utente interagisce con più di una superficie.
Costo Totale per Pezzo
A volume di produzione, un ciclo integrato può ridurre manodopera, attrezzature secondarie, inventario di semilavorati e difetti di assemblaggio. La distinzione importante è il costo totale per pezzo finito, non solo il costo dello stampo. Un progetto a due componenti può avere un costo di attrezzatura iniziale più elevato mentre offre un costo a terra inferiore dopo il punto di pareggio della produzione. Una stima pratica del punto di pareggio è l'investimento aggiuntivo per l'attrezzatura a due componenti diviso per il risparmio per pezzo derivante dall'eliminazione di assemblaggio e operazioni secondarie.
Flessibilità di Design e Aspetto
Lo stampaggio a due componenti supporta la separazione controllata dei colori, zone soft-touch, finestre trasparenti, pelli protettive e transizioni di materiale difficili da ottenere con una singola resina. Può anche consolidare una famiglia di pezzi in un prodotto finito più riconoscibile. Il design richiede comunque decisioni su sformo, chiusure, punti di iniezione, sfiato e flusso del materiale per ogni colpo.
Svantaggi: Attrezzatura, Materiali e Rischio di Processo
Fattori di Costo dell'Attrezzatura
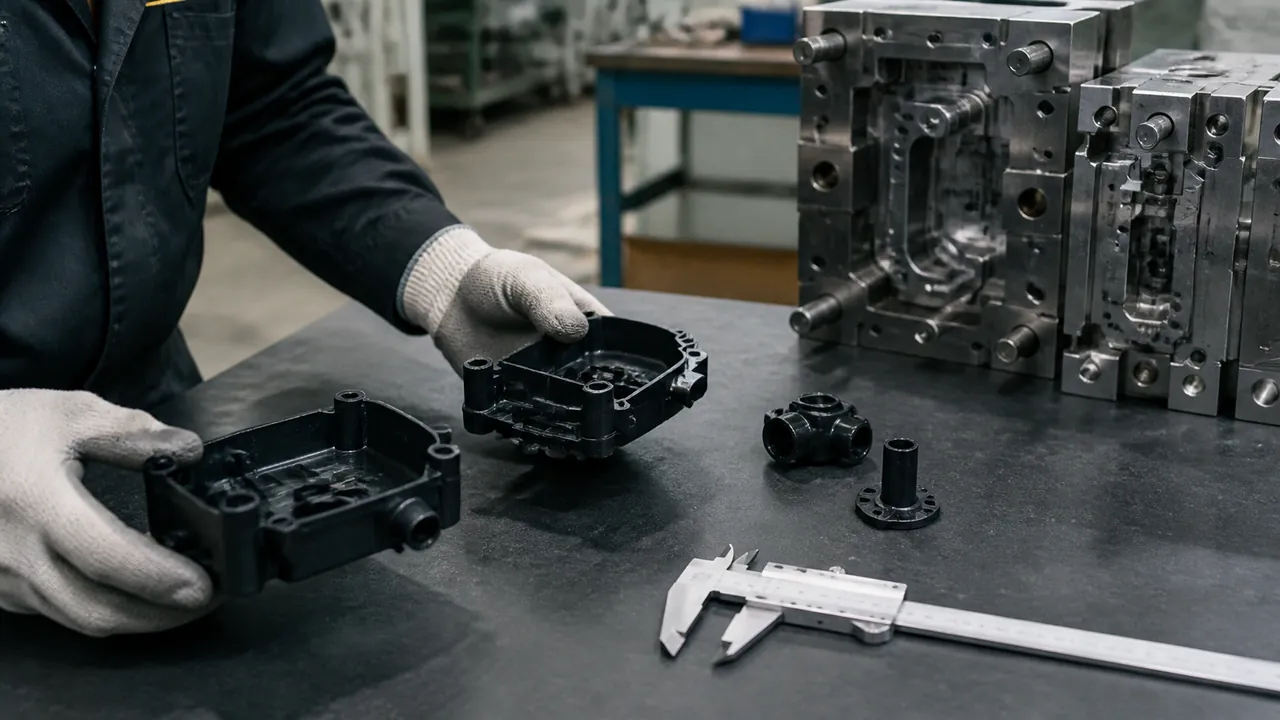
Uno stampo a due componenti deve registrare entrambi i colpi, gestire due percorsi di flusso del materiale e preservare l'interfaccia corretta dopo l'indicizzazione o il trasferimento. Può richiedere hardware rotante, ulteriori slitte o chiusure, più circuiti di raffreddamento e un coordinamento più stretto tra i componenti dello stampo. Questo sforzo ingegneristico aumenta i costi di progettazione, lavorazione, campionamento e manutenzione. Per un esempio dell'infrastruttura interna di attrezzaggio e stampaggio a iniezione di Jucheng, vedere il nostro Facility page.
Material Compatibility Constraints
Material selection should be specified by grade, not just resin family. A common design pairs a rigid substrate with a TPE, TPU, or SEBS-based elastomer for grip or sealing; another pairs two rigid resins for a colored or functional zone. These examples are not universal matches. Melt-temperature exposure, shrinkage, surface chemistry, hardness, moisture, and service environment determine whether chemical adhesion, mechanical interlocking, or a separate assembly method is appropriate. Before tool release, confirm the proposed grades through the material selection and sample validation process described in our guida alla compatibilità dei materiali per lo stampaggio a due iniezioni.
Small-Batch Economics
The specialized mold and machine setup create a higher fixed cost. For prototypes, frequent engineering changes, or small production runs, separate molding and assembly can be easier to modify and may cost less overall. The right comparison is a volume-based cost model that includes tooling, setup, scrap, labor, and quality inspection.
Change Management After Tooling
A change to the first-shot geometry can affect transfer surfaces, the second-shot cavity, wall thickness, gate balance, and mold alignment. Late changes may therefore require coordinated tool revisions instead of a simple insert change. Early design-for-manufacturing review is one of the most effective ways to control this risk.
Equipment and Process Expertise
The machine must support the required injection sequence, mold orientation, shot sizes, and material temperatures. The manufacturing team also needs experience with process development, mold trials, bonding evaluation, flash control, and inspection of the material interface. A capable supplier is part of the process design, not only the production step.
When Two-Shot Molding Is the Better Choice
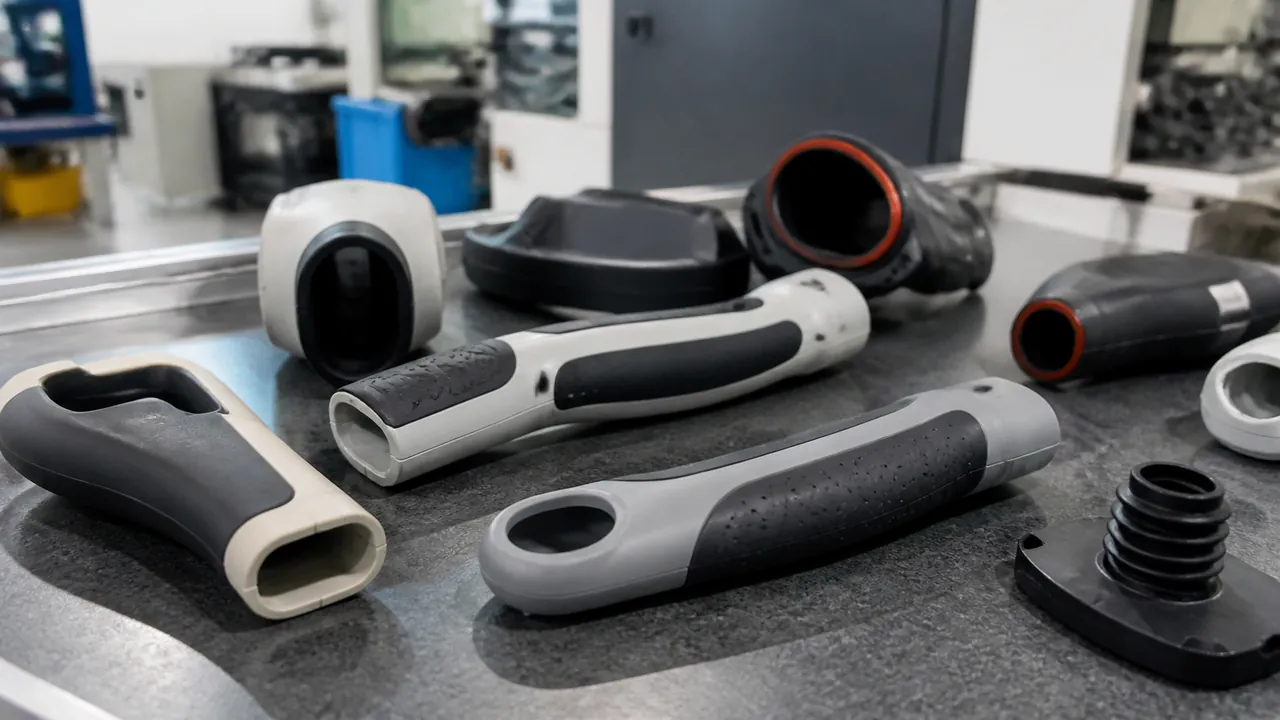
Two-shot molding is usually worth serious consideration when the second material is functional, the interface must be precisely registered, the part will be produced at a meaningful volume, and the design is stable enough to justify dedicated tooling.
| Project condition | Two-shot molding fit | Why |
|---|---|---|
| High volume and repeatable design | Strong | Tooling and machine investment can be spread across many parts. |
| Rigid and soft zones in one component | Strong | Part consolidation can improve function and remove assembly. |
| Small batch or frequently changing prototype | Weak | Flexible separate operations may reduce fixed cost and change risk. |
| Materials with uncertain bonding | Conditional | Compatibility and validation must be proven before tool release. |
| Cosmetic color contrast only | Conditional | Compare two-shot tooling with simpler color, coating, or assembly options. |
Two-shot molding is not automatically better than overmolding or other multi-material methods. Buyers who need a direct process and cost comparison can review our overmolding vs two-shot molding comparison. The best choice depends on whether the second shot can be completed in the same cycle, whether the substrate needs to be repositioned, and whether the expected assembly savings justify the added tooling and equipment.
Risk Controls for a Production-Ready Program
- Define the job of each material. Specify hardness, temperature exposure, chemical contact, wear, grip, sealing, or appearance before choosing the resin pair.
- Review the interface early. Use DFM to check bonding area, mechanical locks, draft, shutoffs, venting, gates, wall transitions, and shrinkage compensation.
- Validate with representative samples. Test adhesion, dimensional stability, appearance, flash, warpage, and environmental performance using the proposed materials and process conditions.
- Model the break-even volume. Compare two-shot tooling and cycle cost with separate molding, assembly, fixtures, labor, scrap, and inspection.
- Plan inspection around the interface. A finished part can look correct while failing at the bond line, so define destructive or functional tests where the application requires them.
For a production program, a supplier should be able to discuss machine layout, material compatibility, mold indexing or transfer, expected cycle balance, inspection method, and tooling maintenance before quoting. Jucheng Injection Molding supports prototype-to-production programs with DFM review, multi-material molding, and in-house tooling coordination. Its documented flusso di lavoro di controllo qualità describes incoming, first-article, in-process, final, and outgoing checks for customer-specific requirements.
Buyer Checks Before Requesting a Quote
Cost Compared With Standard Molding
Compared with standard single-material molding, two-shot tooling and setup are usually more expensive, but the total cost per finished part can be lower at sufficient volume because the process can reduce assembly and handling. A project-specific cost model is needed to identify the break-even point.
Key Technical Risk
Material-interface failure is one of the most important risks. It can be reduced by selecting compatible materials, designing mechanical interlocks where appropriate, controlling process conditions, and validating the bond under real service conditions.
Prototype Suitability
Two-shot molding can be used for prototypes, but it is not always the most economical route. If the geometry or material pair is still changing, prototype overmolding, insert methods, or other flexible processes may be better until the design is stable.
Quote Package Requirements
Provide the 3D CAD model, 2D drawing, material and hardness targets, color requirements, annual volume, surface finish, critical dimensions, testing requirements, and any existing assembly or failure data. These details help the supplier evaluate tooling and process risk accurately.