
Двухкомпонентное литье под давлением может производить готовую деталь из нескольких материалов или цветов за один интегрированный цикл литья, но процесс создает коммерческое преимущество только тогда, когда конструкция, материалы, объем и план оснастки оправдывают его дополнительную сложность. Это руководство объясняет преимущества и недостатки двухкомпонентного литья под давлением, которые важны для покупателей, включая то, где процесс создает ценность, где он создает риски и как решить, подходит ли он для вашего проекта. Для обзора на уровне поставщика см. наш Сервис двухкомпонентного литья под давлением.
Двухкомпонентное литье под давлением: объяснение
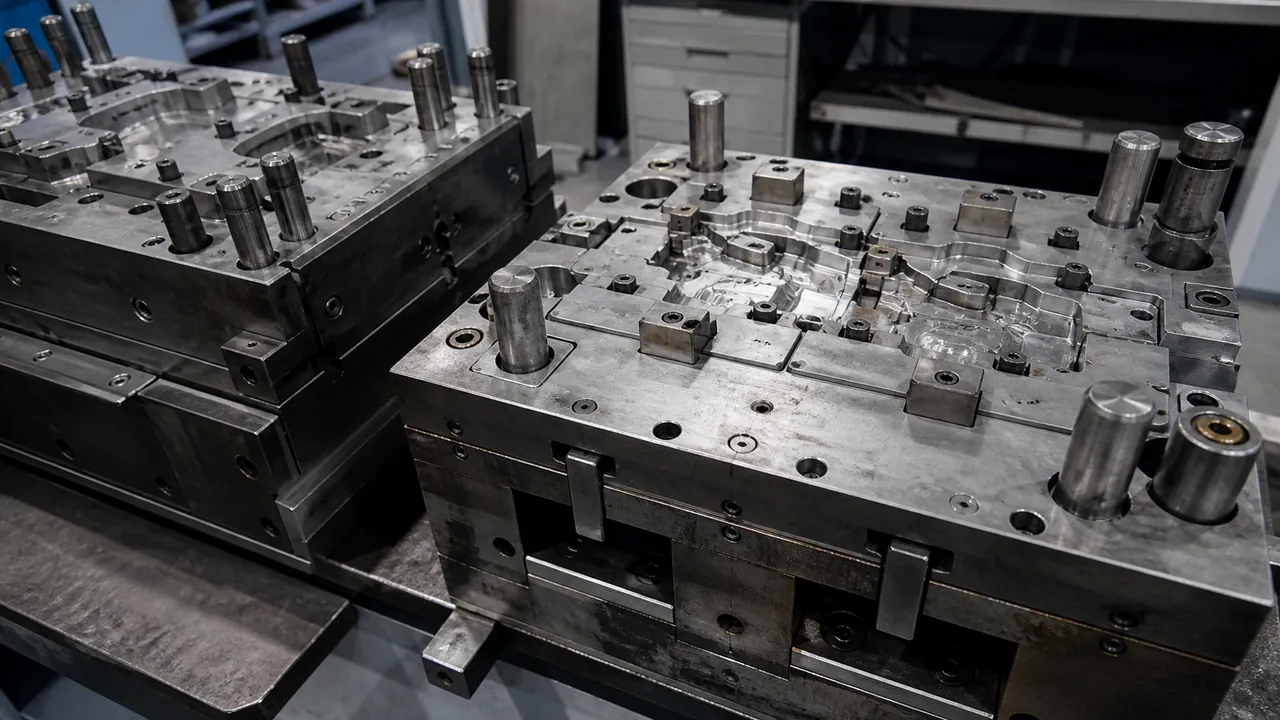
Двухкомпонентное литье под давлением, также называемое 2K или двухстадийным литьем, использует два узла впрыска или два впрыска материала для формирования одного компонента. Для последовательности от первого впрыска через перенос и второй впрыск см. наше пошаговое руководство по процессу двухкомпонентного литья под давлением. Первый впрыск создает подложку. Затем форма индексируется, поворачивается или переносит эту подложку во вторую полость, где на определенную поверхность формуется другая смола или эластомер.
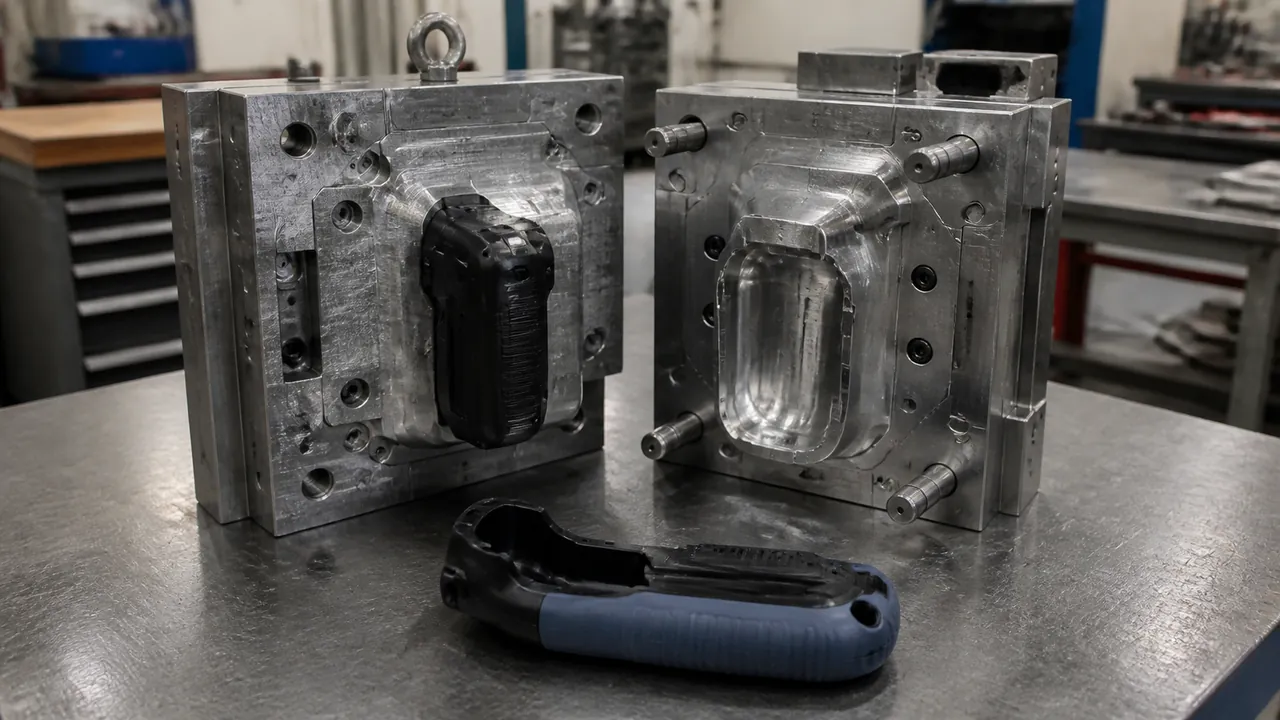
В отличие от простой двухцветной декорации, второй укол может добавить функциональную особенность: мягкую на ощупь рукоятку, уплотнительную кромку, износостойкую поверхность, контрастный пользовательский интерфейс или жесткую вторую смолу. Готовая деталь покидает форму как единый собранный компонент.
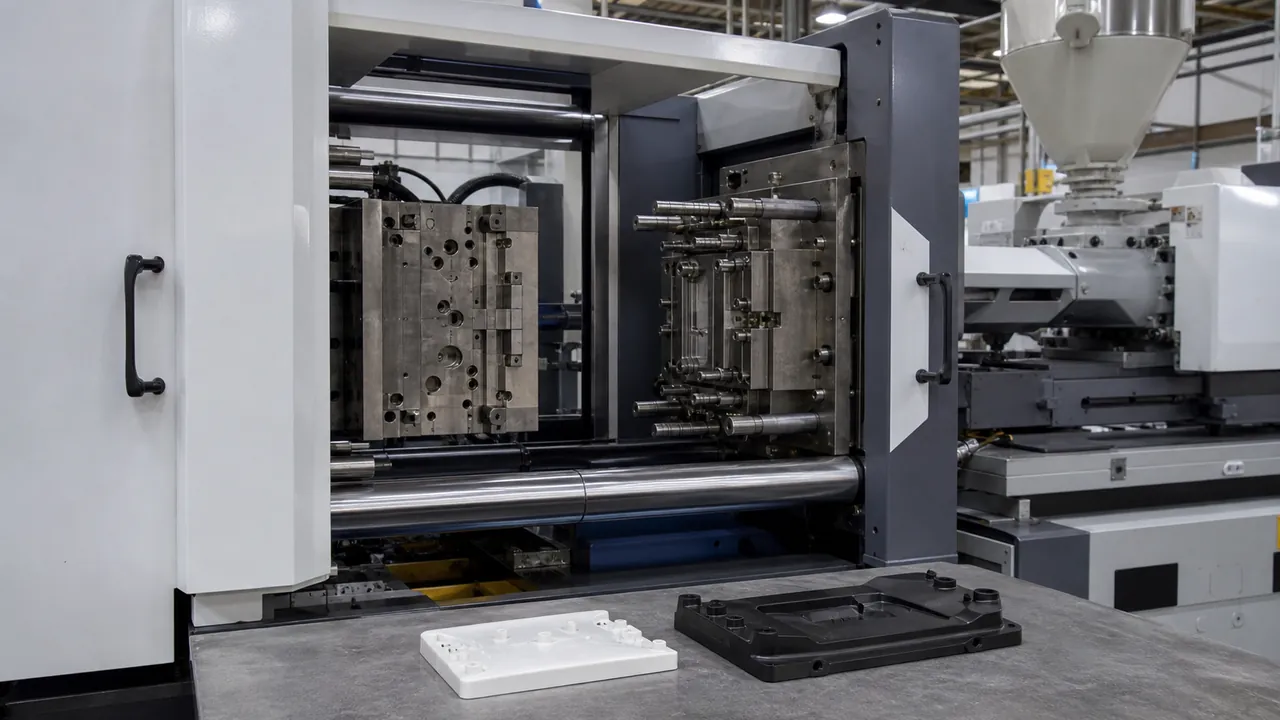
Процесс следует оценивать как полную производственную систему. Конструкция формы, конфигурация машины, совместимость полимеров, охлаждение, усадка, баланс цикла, контроль и ожидаемый объем - все это влияет на то, перевешивают ли преимущества инвестиции. Двухкомпонентное литье - это не одна фиксированная компоновка формы: в зависимости от геометрии детали и последовательности материалов, подложка первого укола может индексироваться на поворотной плите или поворотном столе, формироваться с помощью действия возврата сердечника или передаваться внутри инструмента. Эти схемы влияют на конфигурацию машины, механику формы, доступ для охлаждения, выталкивание и планирование валидации, поэтому покупатели должны подтвердить предполагаемую схему перед сравнением котировок.
Преимущества: Где двухкомпонентное литье создает ценность
Сокращение сборки
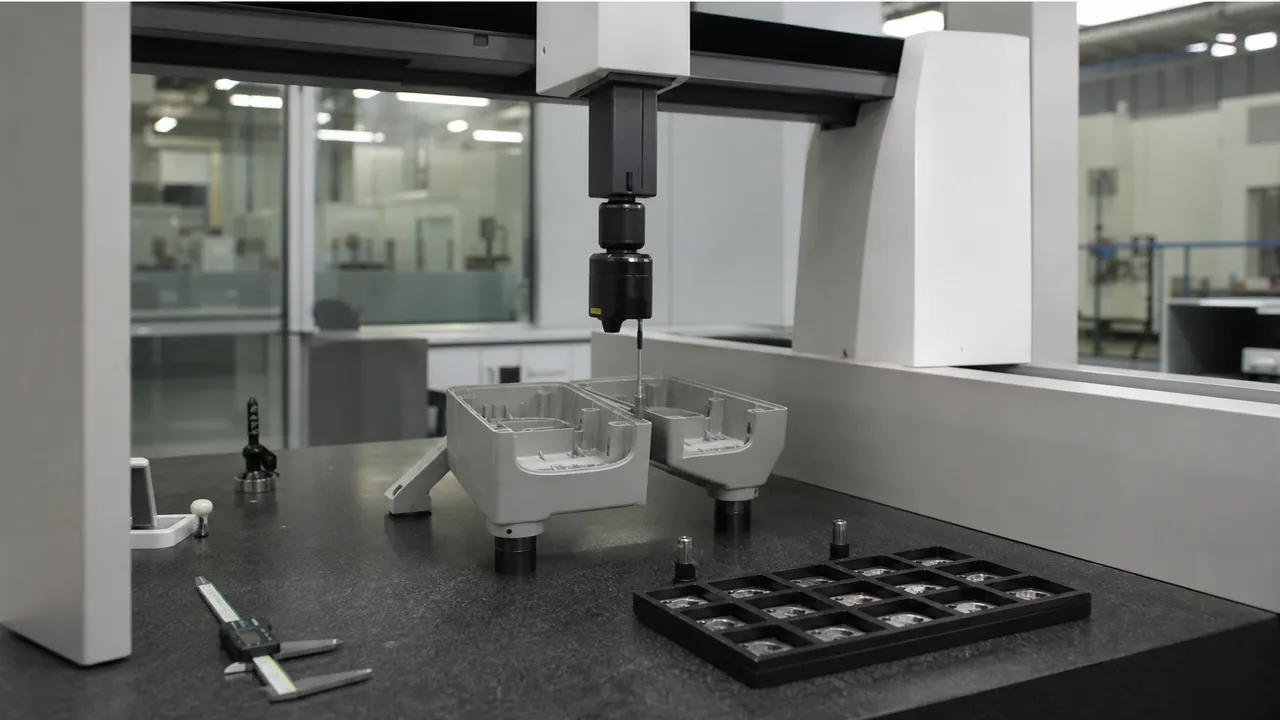
Двухкомпонентное литье может объединить два формованных компонента и исключить отдельную обработку, выравнивание, нанесение клея, ультразвуковую сварку или ручную сборку. Экономия наиболее значительна, когда второй материал должен быть точно совмещен с первой деталью, а объем производства достаточно велик, чтобы амортизировать оснастку.
Консистентность деталей
Оба укола контролируются в одной системе литья, поэтому взаимосвязь между подложкой и вторым материалом устанавливается формой, а не отдельной операцией сборки. Это может улучшить выравнивание, геометрию уплотнения, косметическую регистрацию и повторяемость. Это не устраняет вариации: условия литья, влажность материала, температура инструмента и усадка все еще требуют контроля процесса.
Функциональные и эргономические преимущества
Сочетание жесткой смолы с более мягким или химически иным материалом позволяет дизайнерам добавлять захват, амортизацию, уплотнение, изоляцию или тактильную обратную связь без отдельной детали. Это полезно для рукояток, элементов управления, медицинских корпусов, потребительских товаров и промышленных компонентов, где пользователь взаимодействует с более чем одной поверхностью.
Общая стоимость за деталь
При производственном объеме один интегрированный цикл может снизить трудозатраты, вторичные приспособления, незавершенное производство и дефекты сборки. Важное различие - это общая стоимость за готовую деталь, а не только стоимость формы. Проект с двухкомпонентным литьем может иметь более высокие первоначальные затраты на оснастку, обеспечивая при этом более низкую полную стоимость после точки безубыточности производства. Практическая оценка точки безубыточности - это дополнительные инвестиции в оснастку для двухкомпонентного литья, разделенные на экономию на деталь от исключенной сборки и вторичных операций.
Гибкость дизайна и внешнего вида
Двухкомпонентное литье поддерживает контролируемое разделение цветов, зоны мягкого касания, прозрачные окна, защитные оболочки и переходы материалов, которые трудно достичь с помощью одной смолы. Это также может объединить семейство деталей в более узнаваемый готовый продукт. Дизайн все еще требует решений по уклону, отсечке, литнику, вентиляции и течению материала для каждого укола.
Недостатки: Оснастка, материалы и риск процесса
Факторы стоимости оснастки
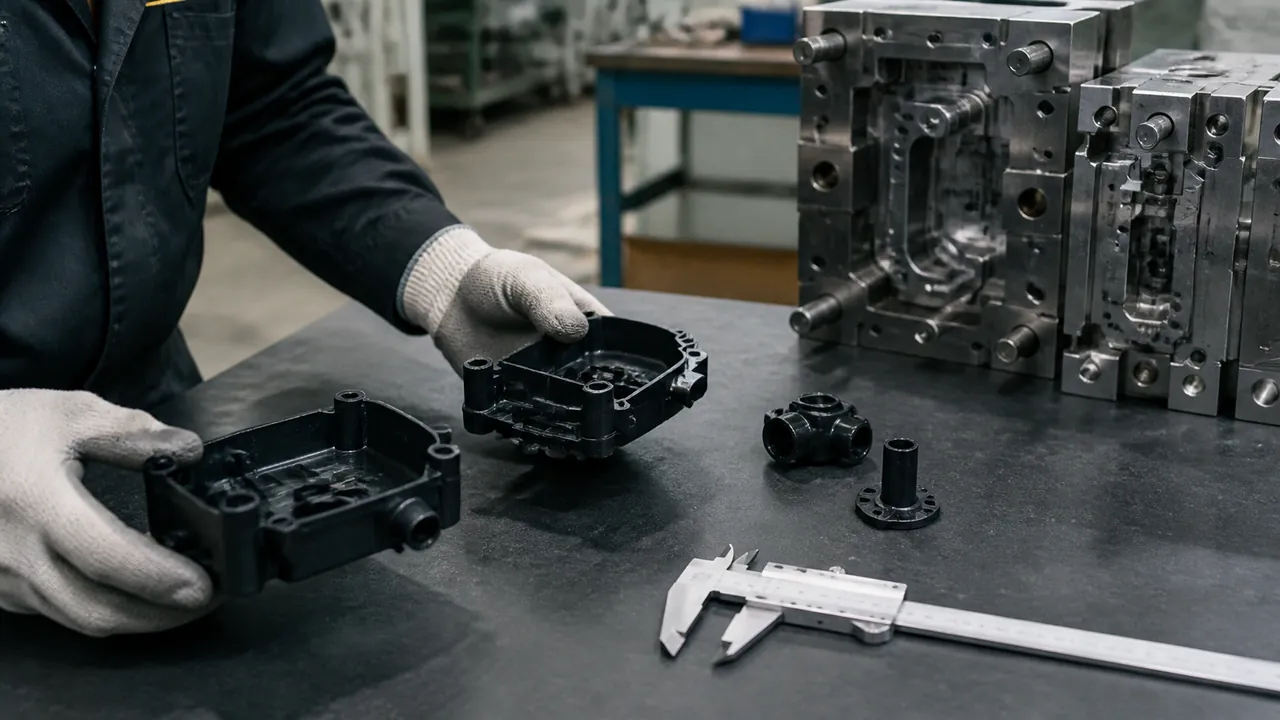
Двухкомпонентная пресс-форма должна совмещать обе инъекции, управлять двумя путями потока материала и сохранять правильный интерфейс после индексации или переноса. Она может требовать ротационного оборудования, дополнительных ползунов или отсечек, большего количества контуров охлаждения и более точной координации между компонентами формы. Эти инженерные усилия увеличивают затраты на проектирование, механическую обработку, пробное литье и техническое обслуживание. Пример собственной оснастки и инфраструктуры литья под давлением Jucheng см. на нашей странице объекта.
Ограничения совместимости материалов
Выбор материала должен быть указан по марке, а не только по семейству смол. Обычная конструкция сочетает жесткую подложку с TPE, TPU или эластомером на основе SEBS для захвата или уплотнения; другая сочетает два жестких полимера для цветной или функциональной зоны. Эти примеры не являются универсальными. Температура расплава, усадка, химия поверхности, твердость, влажность и условия эксплуатации определяют, подходит ли химическая адгезия, механическое зацепление или отдельный метод сборки. Перед выпуском формы подтвердите предлагаемые марки в процессе выбора материала и валидации образцов, описанном в нашем руководстве по совместимости материалов для двухкомпонентного литья.
Экономика мелкосерийного производства
Специализированная форма и настройка машины создают более высокие постоянные затраты. Для прототипов, частых инженерных изменений или небольших производственных партий раздельное литье и сборка могут быть проще в модификации и в целом дешевле. Правильное сравнение — это модель затрат на основе объема, включающая оснастку, настройку, брак, труд и контроль качества.
Управление изменениями после изготовления формы
Изменение геометрии первой инъекции может повлиять на поверхности переноса, полость второй инъекции, толщину стенки, баланс литников и выравнивание формы. Поэтому поздние изменения могут потребовать скоординированных изменений формы, а не простой замены вставки. Ранний анализ технологичности конструкции — один из наиболее эффективных способов контроля этого риска.
Оборудование и технологическая экспертиза
Машина должна поддерживать требуемую последовательность впрыска, ориентацию формы, объемы впрыска и температуры материалов. Производственная команда также должна иметь опыт в разработке процесса, пробном литье, оценке адгезии, контроле облоя и проверке интерфейса материалов. Компетентный поставщик — часть проектирования процесса, а не только этапа производства.
Когда двухкомпонентное литье является лучшим выбором
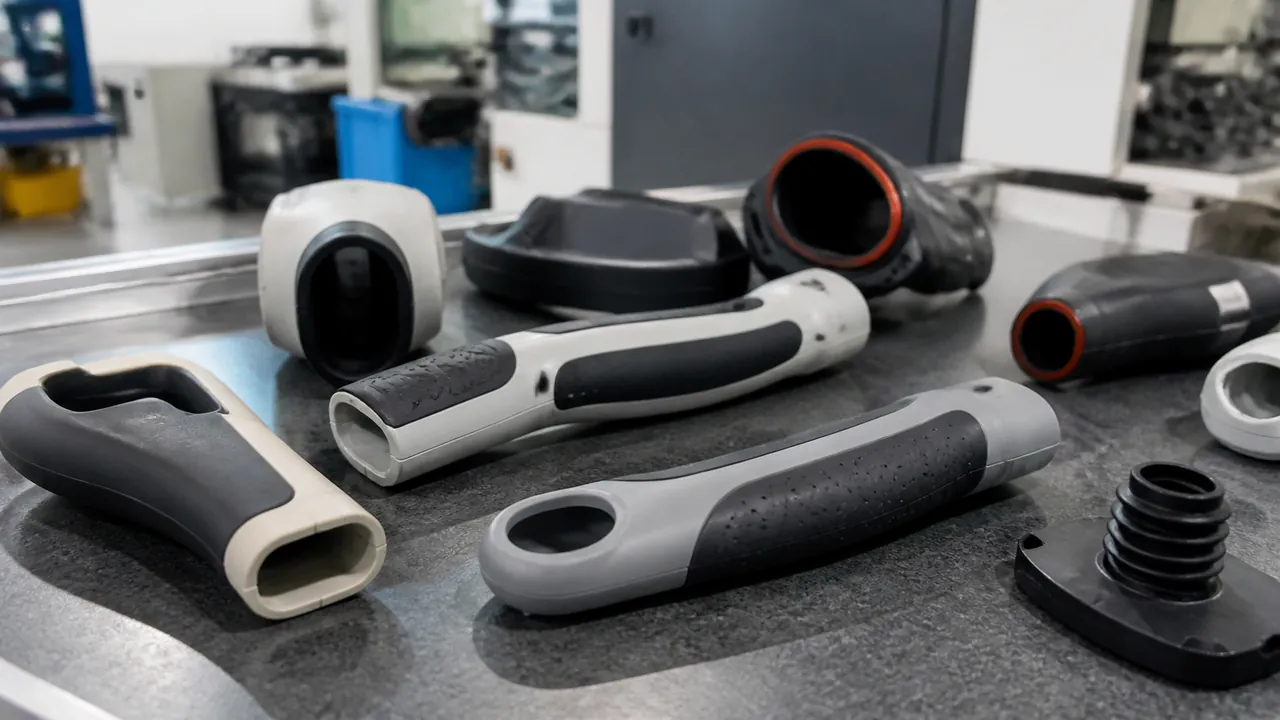
Двухкомпонентное литье обычно заслуживает серьезного рассмотрения, когда второй материал является функциональным, интерфейс должен быть точно совмещен, деталь будет производиться в значительном объеме, а конструкция достаточно стабильна, чтобы оправдать специализированную оснастку.
| Условия проекта | Соответствие двухкомпонентному литью | Почему |
|---|---|---|
| Большой объем и повторяемый дизайн | Сильный | Инвестиции в оснастку и оборудование могут быть распределены на множество деталей. |
| Жесткие и мягкие зоны в одной детали | Сильный | Объединение деталей может улучшить функцию и исключить сборку. |
| Мелкая партия или часто меняющийся прототип | Слабый | Гибкие отдельные операции могут снизить постоянные затраты и риск изменений. |
| Материалы с неопределенной адгезией | Условный | Совместимость и валидация должны быть доказаны до выпуска оснастки. |
| Только косметический цветовой контраст | Условный | Сравните двухкомпонентную формовку с более простыми вариантами цвета, покрытия или сборки. |
Двухкомпонентное литье не всегда лучше, чем овермолдинг или другие методы с несколькими материалами. Покупателям, которым нужно прямое сравнение процессов и затрат, можно ознакомиться с нашим сравнение овермолдинга и двухкомпонентного литья под давлением. Лучший выбор зависит от того, может ли второй укол быть завершен в том же цикле, нужно ли перепозиционировать подложку, и оправдывает ли ожидаемая экономия на сборке дополнительные затраты на оснастку и оборудование.
Контроль рисков для программы, готовой к производству
- Определите функцию каждого материала. Укажите твердость, температурное воздействие, химический контакт, износ, сцепление, герметизацию или внешний вид перед выбором пары смол.
- Проверьте интерфейс на раннем этапе. Используйте DFM для проверки площади склеивания, механических замков, уклонов, запорных поверхностей, вентиляции, литников, переходов стенок и компенсации усадки.
- Проведите валидацию на репрезентативных образцах. Проверьте адгезию, размерную стабильность, внешний вид, облой, коробление и эксплуатационные характеристики, используя предлагаемые материалы и условия процесса.
- Смоделируйте объем безубыточности. Сравните стоимость оснастки и цикла двухкомпонентного литья с раздельным литьем, сборкой, приспособлениями, трудом, браком и контролем.
- Планируйте контроль вокруг интерфейса. Готовая деталь может выглядеть правильно, но выходить из строя по линии склеивания, поэтому определите разрушающие или функциональные испытания там, где этого требует применение.
Для производственной программы поставщик должен иметь возможность обсудить компоновку оборудования, совместимость материалов, индексацию или перенос формы, ожидаемый баланс цикла, метод контроля и техническое обслуживание оснастки до котировки. Jucheng Injection Molding поддерживает программы от прототипа до производства с проверкой DFM, многокомпонентным литьем и координацией оснастки на месте. Его документированный контроль качества рабочего процесса describes incoming, first-article, in-process, final, and outgoing checks for customer-specific requirements.
Buyer Checks Before Requesting a Quote
Cost Compared With Standard Molding
Compared with standard single-material molding, two-shot tooling and setup are usually more expensive, but the total cost per finished part can be lower at sufficient volume because the process can reduce assembly and handling. A project-specific cost model is needed to identify the break-even point.
Key Technical Risk
Material-interface failure is one of the most important risks. It can be reduced by selecting compatible materials, designing mechanical interlocks where appropriate, controlling process conditions, and validating the bond under real service conditions.
Prototype Suitability
Two-shot molding can be used for prototypes, but it is not always the most economical route. If the geometry or material pair is still changing, prototype overmolding, insert methods, or other flexible processes may be better until the design is stable.
Quote Package Requirements
Provide the 3D CAD model, 2D drawing, material and hardness targets, color requirements, annual volume, surface finish, critical dimensions, testing requirements, and any existing assembly or failure data. These details help the supplier evaluate tooling and process risk accurately.