
Le moulage par injection bi-matière peut produire une pièce finie multi-matériaux ou multicolore en un seul cycle de moulage intégré, mais le processus ne crée un avantage commercial que lorsque la conception, les matériaux, le volume et le plan d'outillage justifient sa complexité supplémentaire. Ce guide explique les avantages et les inconvénients du moulage par injection bi-matière qui comptent pour les acheteurs, notamment où le processus crée de la valeur, où il introduit des risques, et comment décider s'il convient à votre projet. Pour un aperçu au niveau des fournisseurs, consultez notre Service de moulage par injection bi-matière.
Le moulage par injection bi-matière expliqué
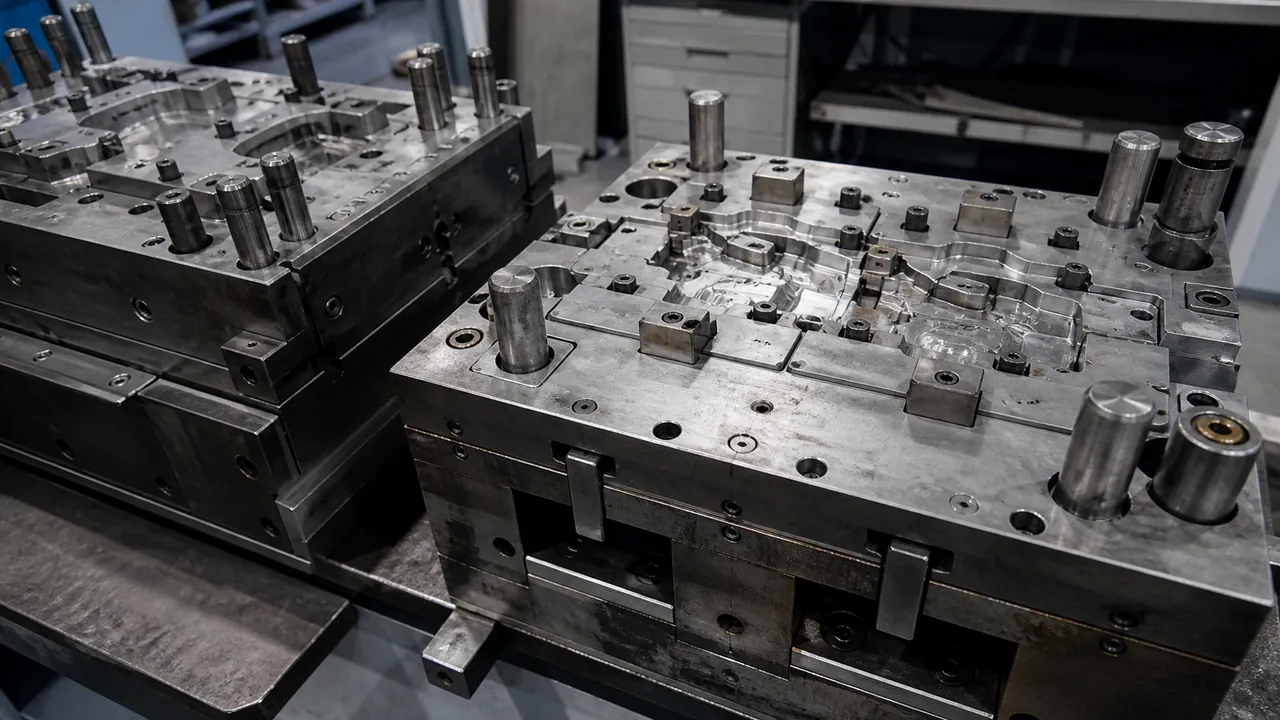
Le moulage par injection bi-matière, également appelé moulage 2K ou double injection, utilise deux unités d'injection ou deux injections de matière pour former un seul composant. Pour la séquence de la première injection au transfert et à la seconde injection, consultez notre guide étape par étape du processus de moulage par injection bi-matière. La première injection crée un substrat. Le moule indexe ensuite, fait pivoter ou transfère ce substrat vers une deuxième cavité, où une autre résine ou un élastomère est moulé sur une surface définie.
Contrairement à une simple décoration bicolore, la deuxième injection peut ajouter une fonctionnalité : une poignée soft-touch, une lèvre d'étanchéité, une surface d'usure, une interface utilisateur contrastée ou une seconde résine rigide. La pièce finie sort du moule comme un composant assemblé.
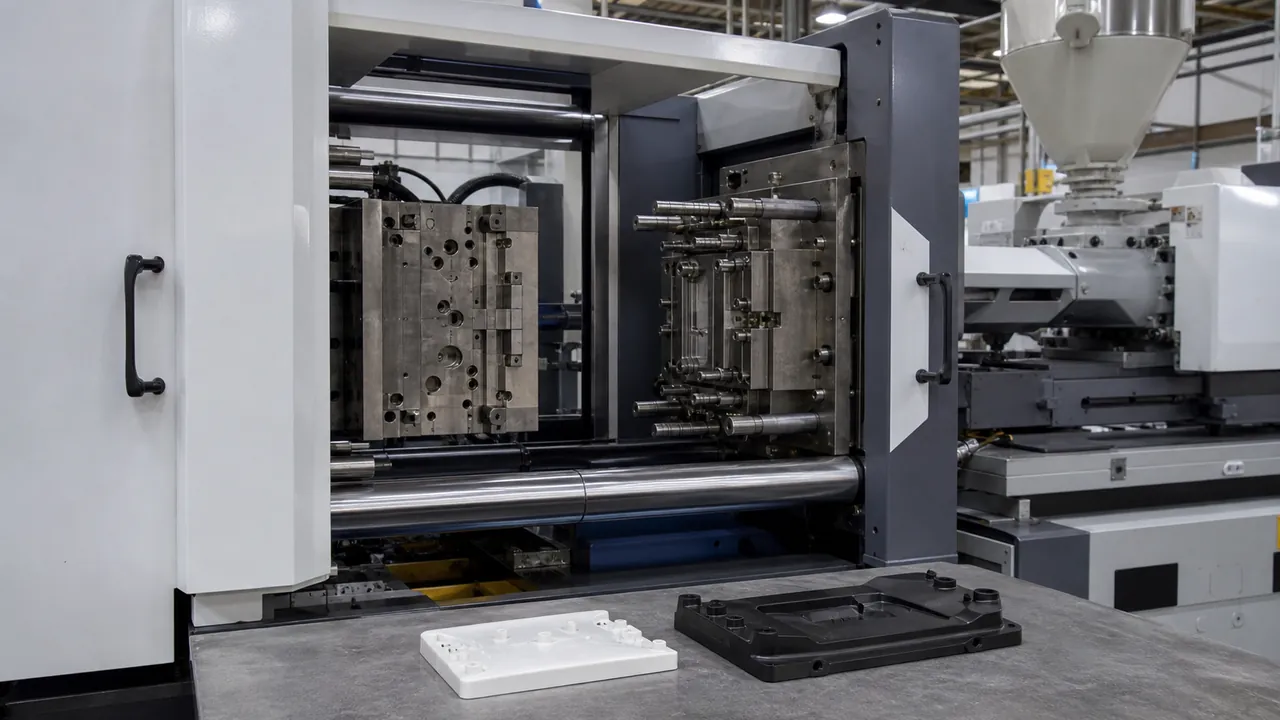
Le procédé doit être évalué comme un système de fabrication complet. La conception du moule, la configuration de la machine, la compatibilité des polymères, le refroidissement, le retrait, l'équilibre des cycles, l'inspection et le volume attendu influencent tous la question de savoir si les avantages l'emportent sur l'investissement. Le moulage bi-matière n'est pas une configuration de moule fixe : selon la géométrie de la pièce et la séquence des matériaux, le substrat de la première injection peut être indexé sur un plateau rotatif ou une table rotative, formé par une action de retrait de noyau, ou transféré dans l'outillage. Ces dispositions affectent la configuration de la machine, la mécanique du moule, l'accès au refroidissement, l'éjection et la planification de la validation. Les acheteurs doivent donc confirmer la disposition prévue avant de comparer les devis.
Avantages : où le moulage bi-matière crée de la valeur
Réduction de l'assemblage
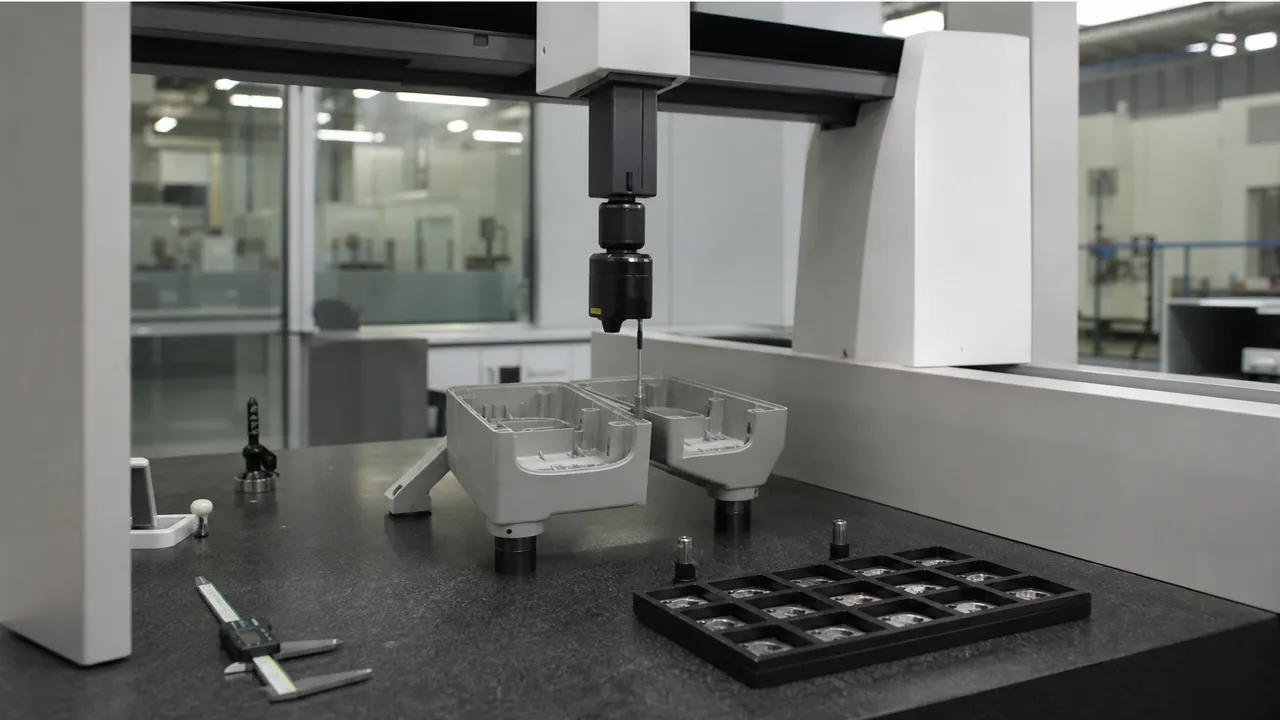
Le moulage bi-matière peut consolider deux composants moulés et éliminer la manipulation séparée, l'alignement, l'application d'adhésif, le soudage par ultrasons ou l'assemblage manuel. L'économie est la plus importante lorsque le deuxième matériau doit être aligné avec précision sur la première pièce et que le volume de production est suffisamment important pour amortir l'outillage.
Cohérence des pièces
Les deux injections sont contrôlées dans un seul système de moulage, de sorte que la relation entre le substrat et le deuxième matériau est établie par le moule plutôt que par une opération d'assemblage séparée. Cela peut améliorer l'alignement, la géométrie d'étanchéité, l'alignement esthétique et la répétabilité. Cela n'élimine pas les variations : les conditions de moulage, l'humidité du matériau, la température de l'outil et le retrait nécessitent toujours un contrôle du processus.
Avantages fonctionnels et ergonomiques
La combinaison d'une résine rigide avec un matériau plus souple ou chimiquement différent permet aux concepteurs d'ajouter une prise en main, un amorti, une étanchéité, une isolation ou un retour tactile sans pièce séparée. Ceci est utile pour les poignées, les commandes, les boîtiers médicaux, les produits de consommation et les composants industriels où l'utilisateur interagit avec plus d'une surface.
Coût total par pièce
En volume de production, un cycle intégré peut réduire la main-d'œuvre, les fixations secondaires, les stocks d'en-cours et les défauts d'assemblage. La distinction importante est le coût total par pièce finie, et non le coût du moule seul. Un projet bi-matière peut avoir un coût d'outillage initial plus élevé tout en offrant un coût de revient inférieur après le seuil de rentabilité de la production. Une estimation pratique du seuil de rentabilité est l'investissement supplémentaire dans l'outillage bi-matière divisé par les économies par pièce provenant de l'évitement de l'assemblage et des opérations secondaires.
Flexibilité de conception et d'apparence
Le moulage bi-matière prend en charge la séparation des couleurs contrôlée, les zones soft-touch, les fenêtres transparentes, les peaux de protection et les transitions de matériaux difficiles à réaliser avec une seule résine. Il peut également consolider une famille de pièces en un produit fini plus reconnaissable. La conception nécessite toujours des décisions sur les dépouilles, les plans de joint, les points d'injection, les évents et l'écoulement des matériaux pour chaque injection.
Inconvénients : outillage, matériaux et risque de procédé
Facteurs de coût de l'outillage
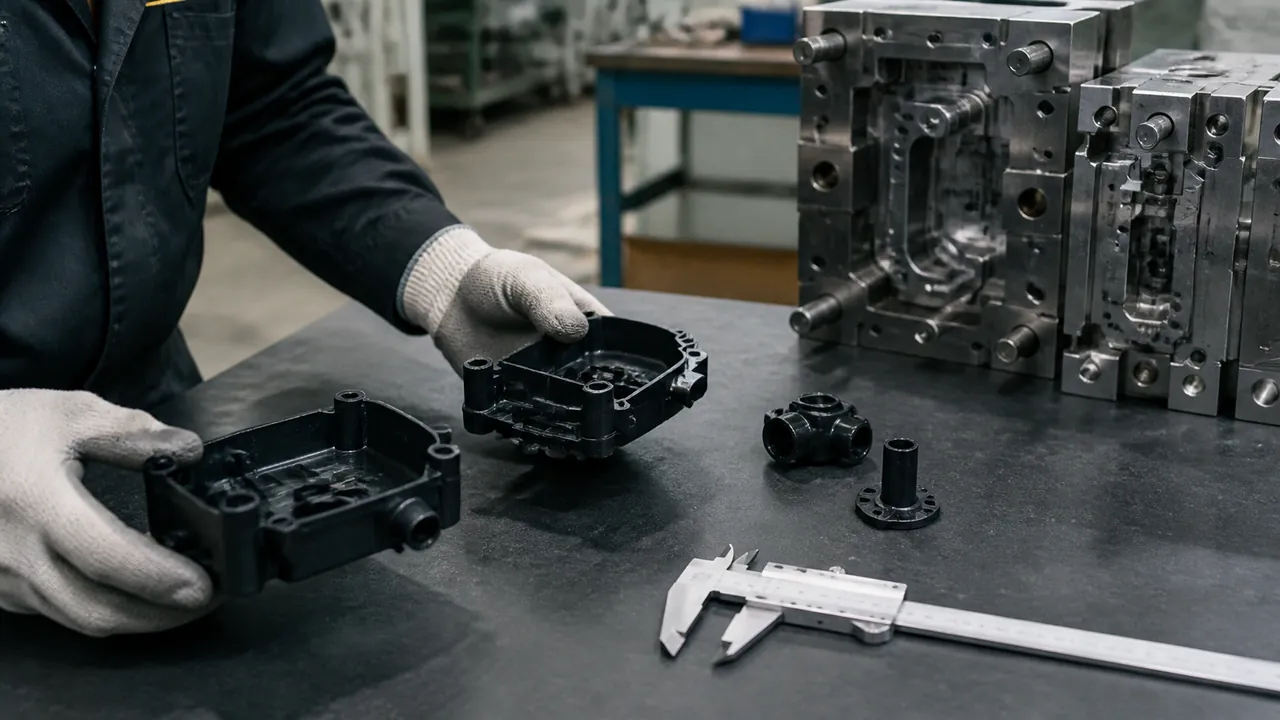
A two-shot mold must register both shots, manage two material flow paths, and preserve the correct interface after indexing or transfer. It may require rotary hardware, additional slides or shutoffs, more cooling circuits, and tighter coordination between mold components. That engineering effort increases design, machining, sampling, and maintenance costs. For an example of Jucheng’s in-house tooling and injection molding infrastructure, see our Facility page.
Material Compatibility Constraints
Material selection should be specified by grade, not just resin family. A common design pairs a rigid substrate with a TPE, TPU, or SEBS-based elastomer for grip or sealing; another pairs two rigid resins for a colored or functional zone. These examples are not universal matches. Melt-temperature exposure, shrinkage, surface chemistry, hardness, moisture, and service environment determine whether chemical adhesion, mechanical interlocking, or a separate assembly method is appropriate. Before tool release, confirm the proposed grades through the material selection and sample validation process described in our guide de compatibilité des matériaux pour le moulage bi-injection.
Small-Batch Economics
The specialized mold and machine setup create a higher fixed cost. For prototypes, frequent engineering changes, or small production runs, separate molding and assembly can be easier to modify and may cost less overall. The right comparison is a volume-based cost model that includes tooling, setup, scrap, labor, and quality inspection.
Change Management After Tooling
A change to the first-shot geometry can affect transfer surfaces, the second-shot cavity, wall thickness, gate balance, and mold alignment. Late changes may therefore require coordinated tool revisions instead of a simple insert change. Early design-for-manufacturing review is one of the most effective ways to control this risk.
Equipment and Process Expertise
The machine must support the required injection sequence, mold orientation, shot sizes, and material temperatures. The manufacturing team also needs experience with process development, mold trials, bonding evaluation, flash control, and inspection of the material interface. A capable supplier is part of the process design, not only the production step.
When Two-Shot Molding Is the Better Choice
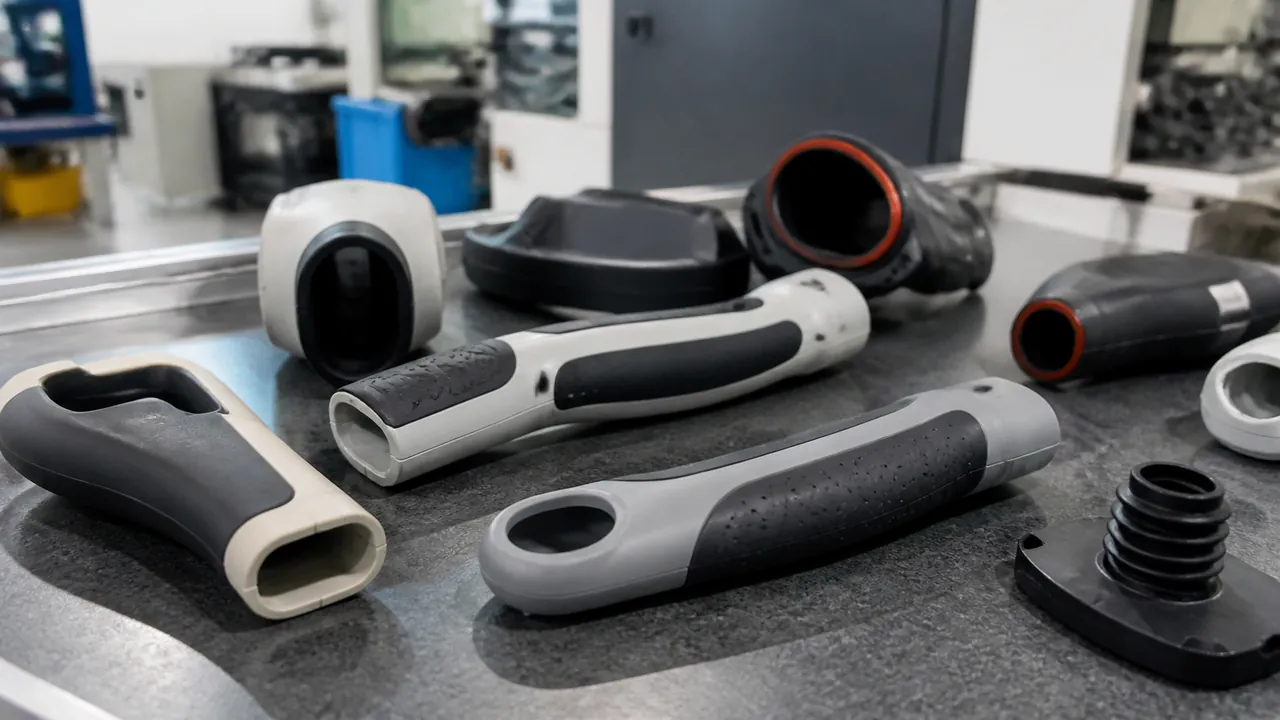
Two-shot molding is usually worth serious consideration when the second material is functional, the interface must be precisely registered, the part will be produced at a meaningful volume, and the design is stable enough to justify dedicated tooling.
| Project condition | Two-shot molding fit | Why |
|---|---|---|
| High volume and repeatable design | Strong | Tooling and machine investment can be spread across many parts. |
| Rigid and soft zones in one component | Strong | Part consolidation can improve function and remove assembly. |
| Small batch or frequently changing prototype | Weak | Flexible separate operations may reduce fixed cost and change risk. |
| Materials with uncertain bonding | Conditional | Compatibility and validation must be proven before tool release. |
| Cosmetic color contrast only | Conditional | Compare two-shot tooling with simpler color, coating, or assembly options. |
Two-shot molding is not automatically better than overmolding or other multi-material methods. Buyers who need a direct process and cost comparison can review our overmolding vs two-shot molding comparison. The best choice depends on whether the second shot can be completed in the same cycle, whether the substrate needs to be repositioned, and whether the expected assembly savings justify the added tooling and equipment.
Risk Controls for a Production-Ready Program
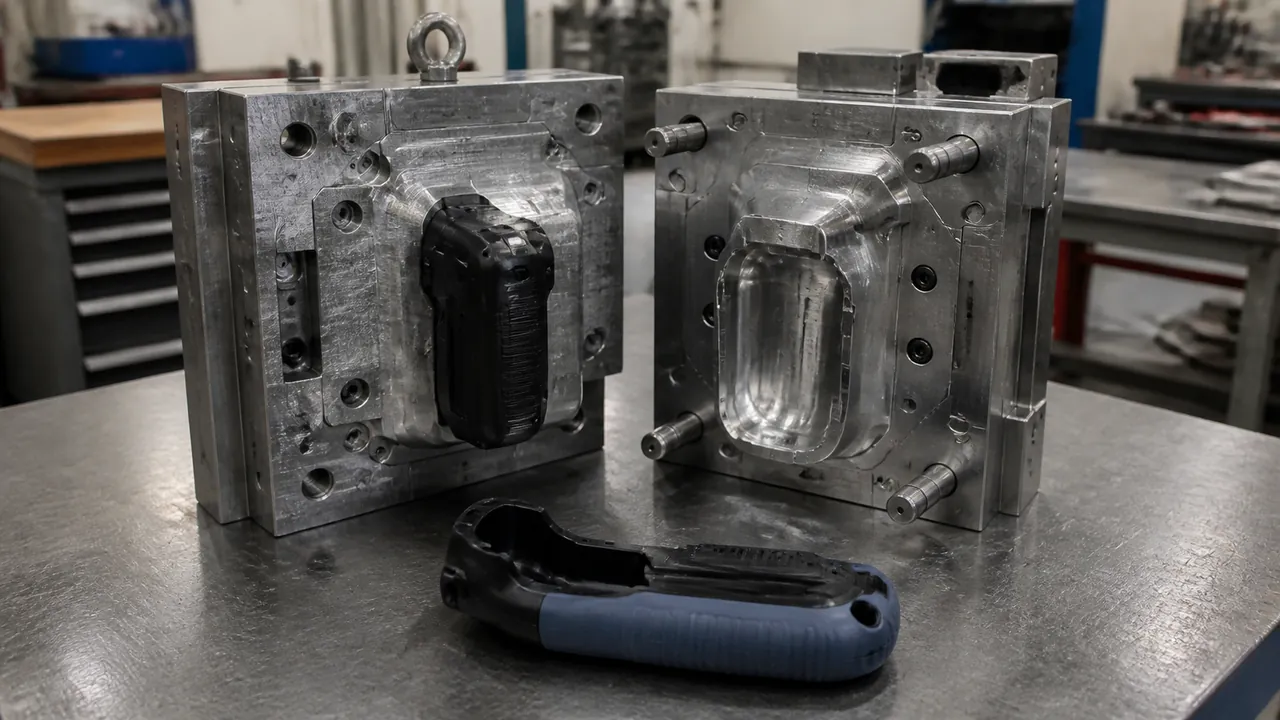
- Define the job of each material. Specify hardness, temperature exposure, chemical contact, wear, grip, sealing, or appearance before choosing the resin pair.
- Review the interface early. Use DFM to check bonding area, mechanical locks, draft, shutoffs, venting, gates, wall transitions, and shrinkage compensation.
- Valider avec des échantillons représentatifs. Test adhesion, dimensional stability, appearance, flash, warpage, and environmental performance using the proposed materials and process conditions.
- Model the break-even volume. Compare two-shot tooling and cycle cost with separate molding, assembly, fixtures, labor, scrap, and inspection.
- Plan inspection around the interface. A finished part can look correct while failing at the bond line, so define destructive or functional tests where the application requires them.
For a production program, a supplier should be able to discuss machine layout, material compatibility, mold indexing or transfer, expected cycle balance, inspection method, and tooling maintenance before quoting. Jucheng Injection Molding supports prototype-to-production programs with DFM review, multi-material molding, and in-house tooling coordination. Its documented flux de travail de contrôle qualité describes incoming, first-article, in-process, final, and outgoing checks for customer-specific requirements.
Buyer Checks Before Requesting a Quote
Cost Compared With Standard Molding
Compared with standard single-material molding, two-shot tooling and setup are usually more expensive, but the total cost per finished part can be lower at sufficient volume because the process can reduce assembly and handling. A project-specific cost model is needed to identify the break-even point.
Key Technical Risk
Material-interface failure is one of the most important risks. It can be reduced by selecting compatible materials, designing mechanical interlocks where appropriate, controlling process conditions, and validating the bond under real service conditions.
Prototype Suitability
Two-shot molding can be used for prototypes, but it is not always the most economical route. If the geometry or material pair is still changing, prototype overmolding, insert methods, or other flexible processes may be better until the design is stable.
Quote Package Requirements
Provide the 3D CAD model, 2D drawing, material and hardness targets, color requirements, annual volume, surface finish, critical dimensions, testing requirements, and any existing assembly or failure data. These details help the supplier evaluate tooling and process risk accurately.