
Lo stampaggio di componenti ibridi metallo-plastica richiede un controllo preciso del processo e tolleranze strette degli stampi per mantenere alti tassi di resa. Gradienti termici non controllati, posizionamento errato dei punti di iniezione e inserti metallici fuori specifica introducono gravi difetti di qualità che aumentano i costi di scarto. Identificare le cause principali durante le prime prove di pre-produzione previene i guasti sul campo e protegge le apparecchiature di assemblaggio automatico a valle.
Le anomalie di processo più comuni vanno dalla bava di plastica che fuoriesce sui contatti elettrici attivi alla criccatura da stress ambientale attorno ai perni metallici incapsulati. Gli ingegneri degli stampi e i tecnici di processo devono collaborare per diagnosticare l'usura meccanica degli stampi, le variazioni reologiche del fuso e la deriva di allineamento degli inserti. Questa guida tecnica di risoluzione dei problemi esamina le cause principali e le azioni correttive di ingegneria per i difetti primari di incapsulamento.
Sommario
Risolvere la bava di plastica (sovrabbondanza) sulle superfici di chiusura dello stampo
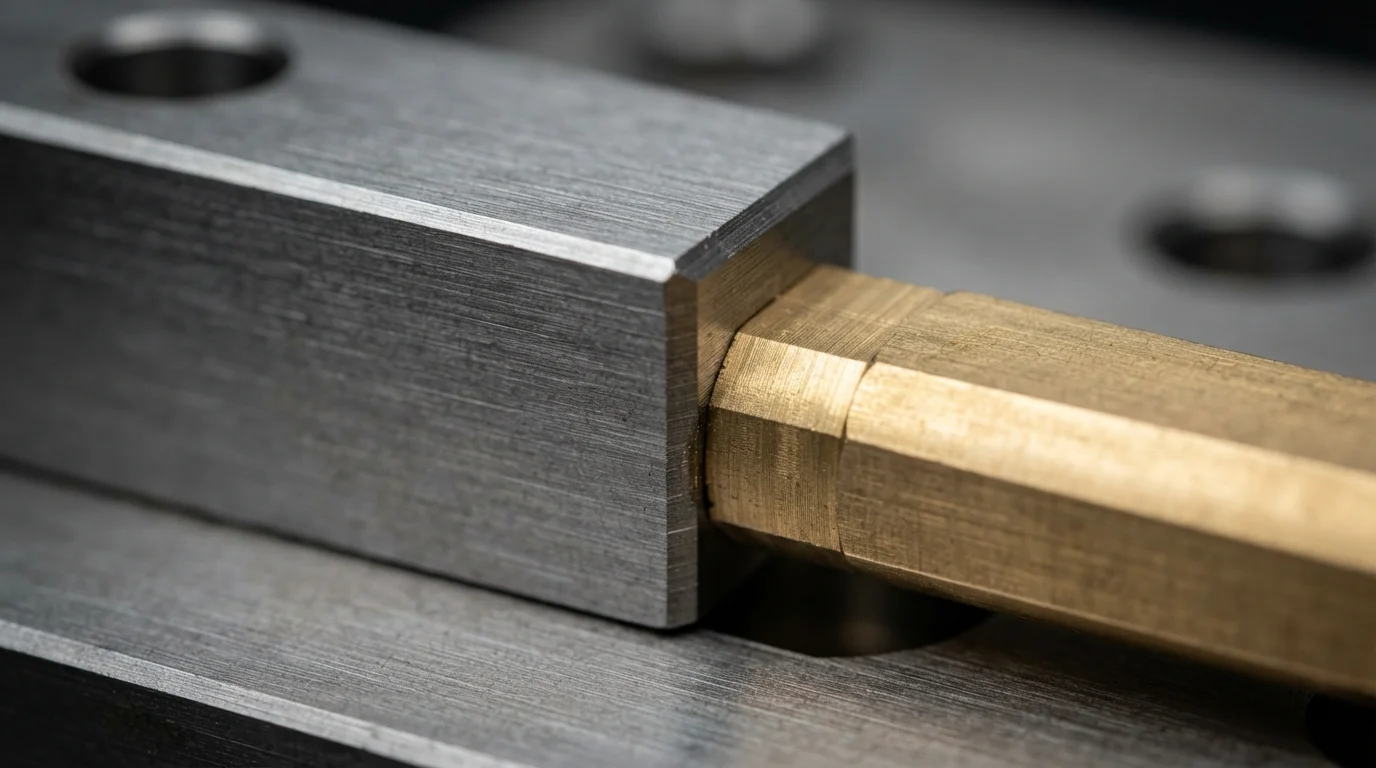
Eliminare i frequenti difetti di stampaggio a inserto richiede un controllo rigoroso dell'adattamento dell'acciaio di chiusura dello stampo e delle tolleranze metalliche degli inserti. La bava di plastica si verifica quando la resina a bassa viscosità fuoriesce dalle superfici di tenuta della cavità sui contatti terminali attivi o sulle filettature interne. Le variazioni dimensionali degli inserti pre-tranciati ottone o di rame rappresentano la causa principale delle perdite di tenuta in chiusura.
Gli inserti metallici sovradimensionati schiacciano le superfici di chiusura in acciaio temprato durante la chiusura dello stampo, distruggendo permanentemente la planarità delle superfici di tenuta. Gli inserti sottodimensionati lasciano micro-spazi che consentono al polimero fuso di fuoriuscire sui pad di contatto sotto alta pressione di mantenimento. Gli ingegneri degli stampi integrano chiusure a nucleo flottante con molle che compensano dinamicamente le variazioni di spessore degli inserti metallici, creando una tenuta senza bava.
| Difetto primario di stampaggio | Meccanismo della causa principale | Soluzione di ingegneria dello stampo | Ottimizzazione dei Parametri di Processo |
|---|---|---|---|
| Bava di Plastica sui Contatti Terminali | Variazione dello spessore dell'inserto o superfici di tenuta schiacciate | Integrare chiusure mobili a molla con nucleo flottante | Ridurre la pressione di mantenimento del secondo stadio e la forza di chiusura |
| Cricche sul Mozzo Attorno agli Inserti Metallici | Disallineamento del CTE e gradienti di shock termico elevati | Aumentare lo spessore della parete del mozzo e arrotondare i raggi interni | Preriscaldare gli inserti metallici a 100°C prima del caricamento |
| Spostamento dell'Inserto / Inclinazione del Perno | Pressione di riempimento del fuso idrodinamico sbilanciata | Aggiungere perni di centraggio del nucleo e serrature magnetiche del nucleo | Implementare la profilazione della velocità di riempimento a più stadi |
Eliminazione delle Cricche nella Plastica Causate da Shock Termico e Stress Residuo
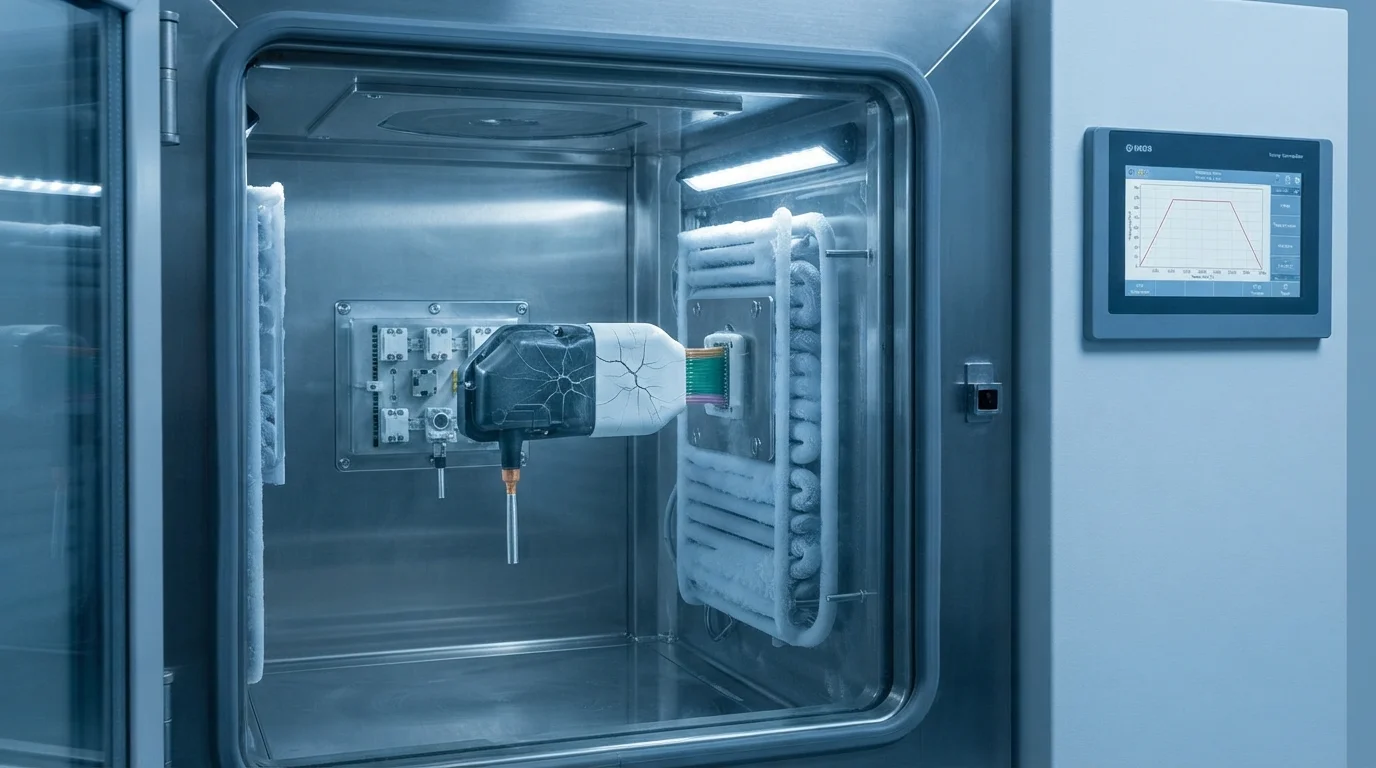
Le cricche da stress polimerico attorno ai fissaggi metallici derivano da un elevato stress residuo stampato e da un disallineamento del Coefficiente di Espansione Termica (CTE). I metalli si contraggono significativamente più lentamente dei termoplastici in raffreddamento come PA66, PBT, o PC/ABS, creando un intenso stress circonferenziale all'interno delle pareti del boss circostante.
Le elevate velocità di taglio generate in corrispondenza di porte strette causano una degradazione localizzata del polimero, aumentando la sensibilità all'intaglio lungo gli angoli metallici. Sottoporre il componente a shock termico ambientale o vapori di elettroliti chimici innesca un rapido stress cracking. Il preriscaldamento degli inserti metallici a 100°C prima del caricamento riduce i gradienti termici durante la fase primaria stampaggio a inserti, mentre il ricottura post-stampaggio rilassa la tensione molecolare residua.
Prevenzione del movimento degli inserti e della debolezza della linea di saldatura
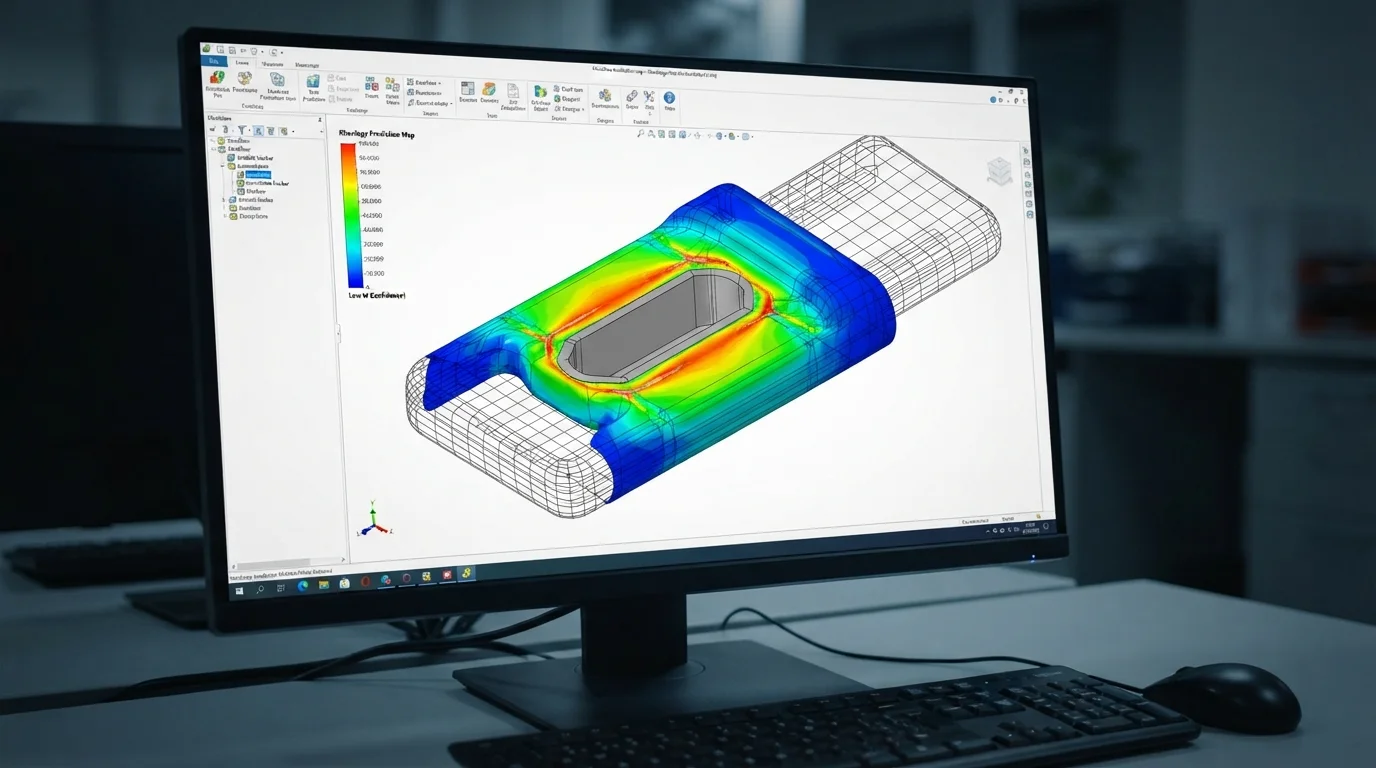
La prevenzione dello spostamento degli inserti durante il riempimento dipende da una robusta ritenzione meccanica integrata nello stampo. I fronti di fusione ad alta velocità esercitano forze idrodinamiche sostanziali in grado di inclinare perni elettronici non ancorati o spostare prigionieri filettati. L'integrazione di perni di posizionamento, magneti centrali o slitte di bloccaggio pneumatiche mantiene saldamente gli inserti durante la fase di compattazione ad alta pressione.
Linee di saldatura deboli si formano quando flussi di polimero fuso separati scorrono attorno a un inserto metallico e si ricombinano sul lato posteriore. La ridotta temperatura di fusione sul fronte di flusso impedisce una completa interdiffusione molecolare, creando una debolezza strutturale. L'utilizzo del software di simulazione Moldflow consente agli ingegneri di ottimizzare il posizionamento delle porte, spostando le linee di saldatura in regioni non strutturali e aumentando la resistenza della saldatura.
La sequenza chiave per la prevenzione dei difetti include:
- Preriscaldamento degli inserti metallici—Il riscaldamento dei dispositivi di fissaggio metallici a 100°C riduce lo shock termico durante il contatto con il polimero.
- Impegno del perno di centraggio del nucleo—Il fissaggio degli inserti sui perni di centraggio rettificati mantiene i componenti in posizione durante il riempimento ad alta velocità.
- Profilazione della pressione a più stadi—La decelerazione della velocità del fuso vicino agli inserti riduce le forze di spostamento idrodinamiche.
- Ricottura termica post-stampaggio—La cottura dei componenti stampati in forni industriali rilassa le tensioni anulari interne attorno agli inserti.
Domande Frequenti (FAQ)
Cosa causa la bava di plastica sugli inserti filettati in ottone durante lo stampaggio a inserto?
La bava di plastica si verifica quando le variazioni dimensionali negli inserti metallici lasciano micro-spazi tra la spalla dell'inserto e l'acciaio di chiusura dello stampo. L'elevata pressione di mantenimento forza la resina fusa in questi spazi, rivestendo le filettature. I perni mobili a nucleo flottante con molla e la rettifica di precisione delle superfici di chiusura prevengono la formazione di bave.
Come si previene la fessurazione del mozzo in plastica attorno agli inserti metallici?
La prevenzione della fessurazione della plastica richiede il preriscaldamento degli inserti metallici a 100°C prima dello stampaggio per minimizzare lo shock termico durante il raffreddamento. Progettare spessori di parete del mozzo da 2,0 a 2,5 volte il diametro esterno dell'inserto fornisce una massa plastica sufficiente per assorbire le tensioni anulari localizzate.
In che modo la simulazione Moldflow aiuta a prevenire i difetti di movimento degli inserti?
La simulazione Moldflow modella i vettori di velocità idrodinamica del fuso e la distribuzione della pressione all'interno della cavità. L'analisi dei fronti di flusso consente ai tecnici di attrezzaggio di posizionare i punti di iniezione simmetricamente attorno all'inserto metallico, bilanciando le forze di riempimento e prevenendo l'inclinazione dell'inserto durante l'iniezione.