
Le moulage de pièces hybrides métal-plastique nécessite un contrôle précis du processus et des tolérances d'outillage strictes pour maintenir des taux de rendement élevés. Des gradients thermiques non contrôlés, un placement incorrect des points d'injection et des inserts métalliques hors spécifications introduisent des défauts de qualité graves qui augmentent les coûts de rebut. L'identification des causes profondes lors des essais de pré-production précoces prévient les défaillances sur le terrain et protège les équipements d'assemblage automatisés en aval.
Les anomalies de traitement courantes vont du flash de plastique s'écoulant sur des contacts électriques actifs à la fissuration sous contrainte environnementale autour de goujons métalliques encastrés. Les ingénieurs d'outillage et les techniciens de traitement doivent collaborer pour diagnostiquer l'usure mécanique de l'outillage, les variations de rhéologie de la matière fondue et la dérive d'alignement des inserts. Ce guide technique de dépannage examine les causes profondes et les actions correctives d'ingénierie pour les défauts d'encapsulation primaires.
Table des matières
Résolution du flash de plastique (sur-flash) au niveau des plans de joint d'étanchéité de l'outillage
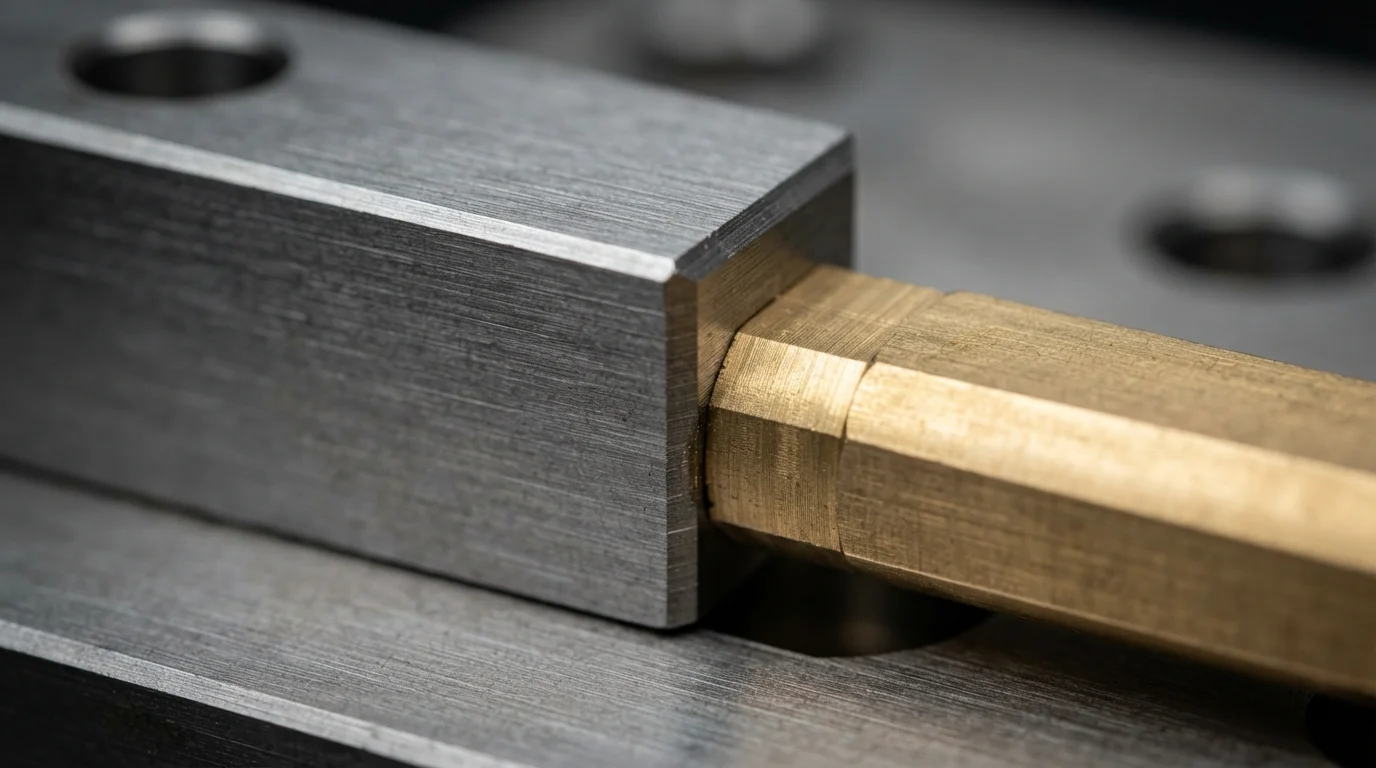
L'élimination des défauts de surmoulage d'inserts fréquents nécessite un contrôle strict de l'ajustement de l'acier de fermeture du moule et des tolérances métalliques des inserts. Le flash de plastique se produit lorsque la résine à faible viscosité s'écoule au-delà des surfaces d'étanchéité de la cavité sur les contacts de borne actifs ou les filetages internes. Les variations dimensionnelles des inserts en laiton ou en cuivre pré-estampés représentent la cause principale des fuites d'étanchéité au niveau du plan de joint.
Les inserts métalliques surdimensionnés écrasent les faces d'étanchéité en acier d'outillage lors de la fermeture du moule, détruisant définitivement la planéité des plans de joint. Les inserts sous-dimensionnés laissent des micro-espaces qui permettent au polymère fondu de s'écouler sur les pastilles de contact sous une pression de maintien élevée. Les ingénieurs d'outillage intègrent des fermetures à noyau flottant à ressort qui compensent dynamiquement les variations d'épaisseur des inserts métalliques, créant ainsi un joint sans flash.
| Défaut de moulage principal | Mécanisme de cause profonde | Correction d'ingénierie d'outillage | Réglage des paramètres de processus |
|---|---|---|---|
| Bavure plastique sur les contacts de borne | Variation d'épaisseur d'insert ou écrasement des plans de joint | Intégrer des plans de joint flottants à noyau à ressort | Réduire la pression de maintien de deuxième étape et la force de serrage |
| Fissuration du bossage autour des inserts métalliques | Inadéquation du CTE et gradients de choc thermique élevés | Augmenter l'épaisseur de la paroi du bossage et arrondir les rayons internes | Préchauffer les inserts métalliques à 100°C avant le chargement |
| Déplacement d'insert / Inclinaison de broche | Pression de remplissage de fonte hydrodynamique déséquilibrée | Ajouter des broches de positionnement de noyau et des verrous de noyau magnétiques | Mettre en œuvre un profilage de remplissage à vitesse multi-étapes |
Élimination des fissures plastiques causées par le choc thermique et la contrainte résiduelle
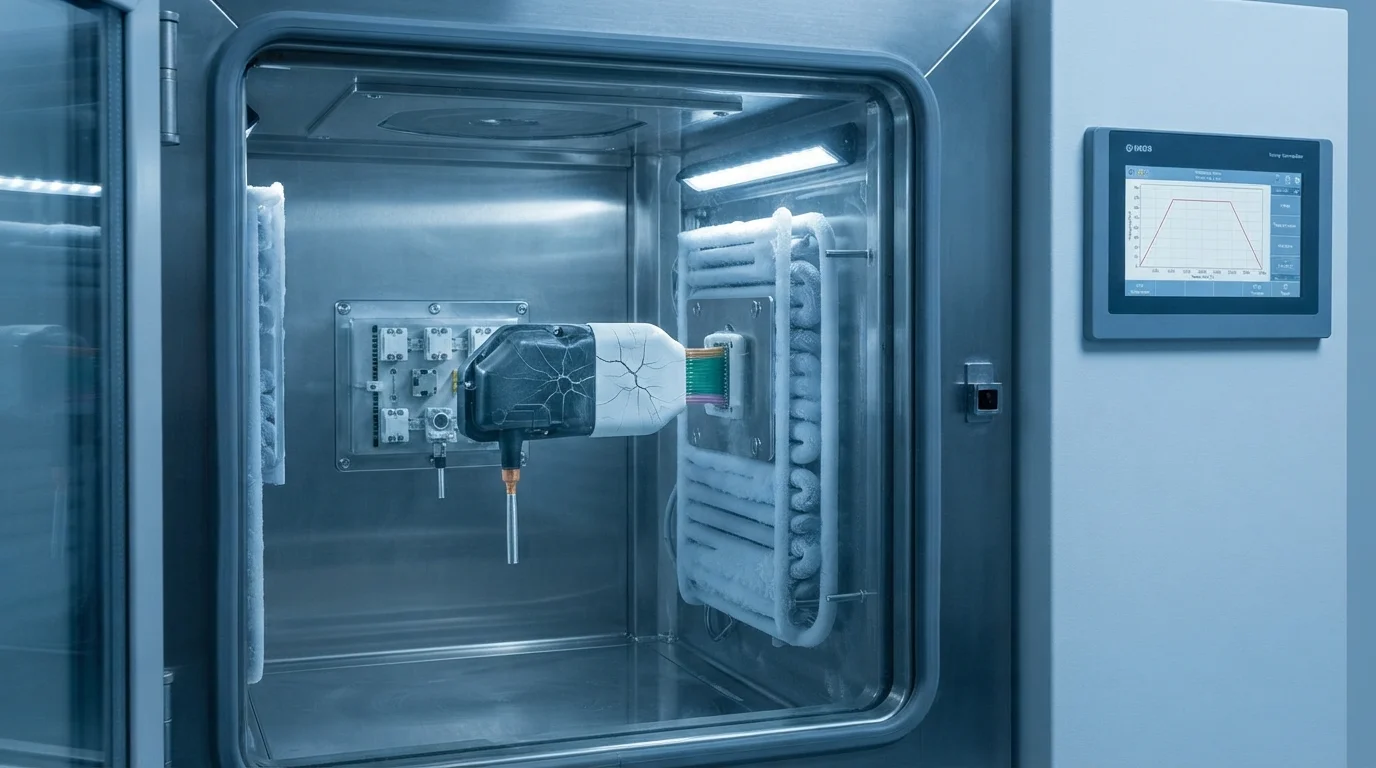
Polymer stress cracking around metallic fasteners stems from high molded-in residual stress and Coefficient of Thermal Expansion (CTE) mismatch. Metals contract significantly slower than cooling thermoplastics like PA66, PBT, ou PC/ABS, creating intense hoop stress inside surrounding boss walls.
High shear rates generated at narrow gates cause localized polymer degradation, increasing notch sensitivity along metal corners. Subjecting the component to environmental thermal shock or chemical electrolyte vapors triggers rapid stress cracking. Preheating metal inserts to 100°C before loading lowers thermal gradients during primary moulage par insertion, while post-mold annealing relaxes residual molecular tension.
Preventing Insert Movement and Weld Line Weakness
Preventing insert displacement during filling depends on robust mechanical retention built into the mold tool. High-velocity melt fronts exert substantial hydrodynamic forces capable of tilting unanchored electronic pins or shifting threaded studs. Integrating hardened locating pins, core magnets, or pneumatic clamping slides holds inserts securely during high-pressure packing.
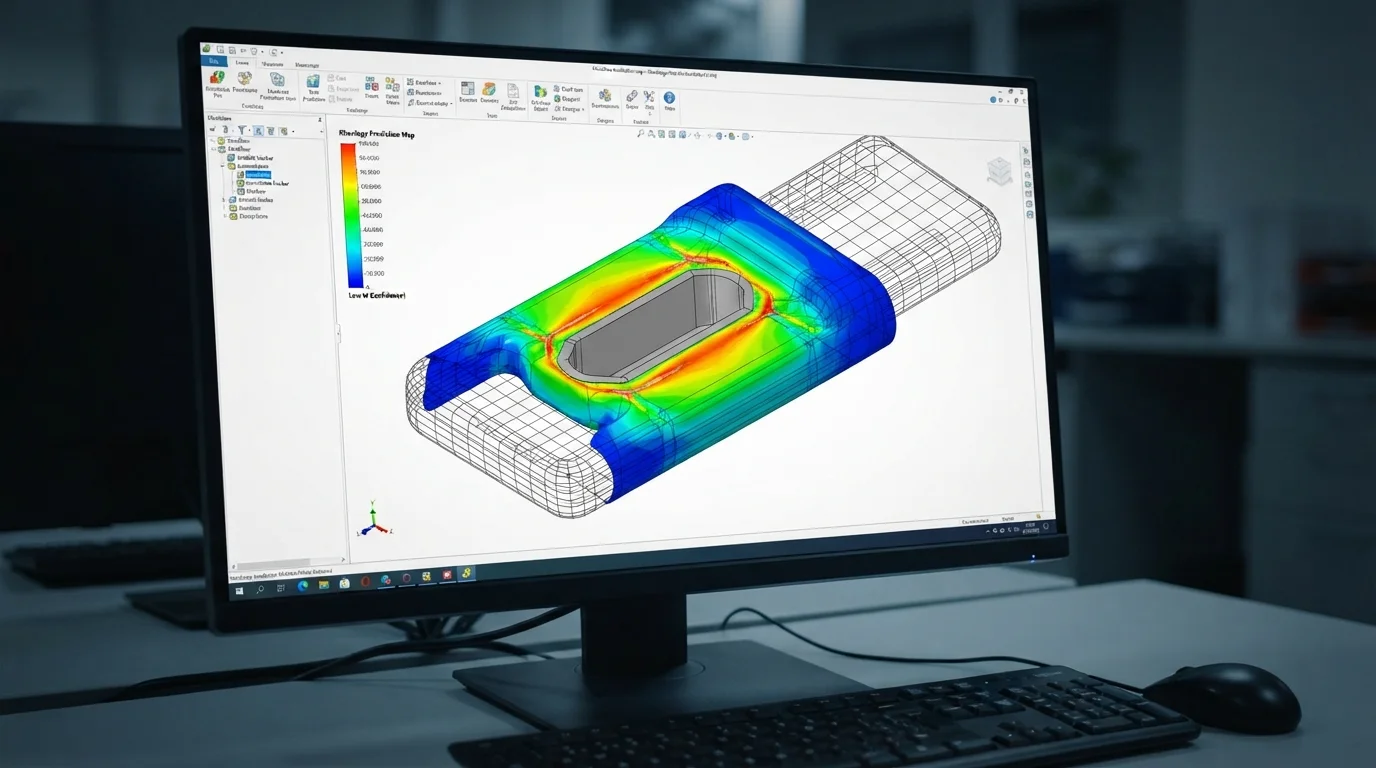
Weak weld lines form when separate polymer melt streams flow around a metal insert and recombine on the trailing side. Reduced melt temperature at the flow front prevents complete molecular interdiffusion, creating a structural weakness. Utilizing Moldflow simulation software allows engineers to optimize gate placement, moving weld lines to non-structural regions and increasing weld strength.
Key defect prevention sequence includes:
- Préchauffage des inserts métalliques—Warming metal fasteners to 100°C reduces thermal shock during polymer contact.
- Core locating pin engagement—Securing inserts onto ground locating pins holds components true during high-velocity filling.
- Multi-stage pressure profiling—Decelerating melt velocity near inserts reduces hydrodynamic displacement forces.
- Post-mold thermal annealing—Baking molded components in industrial ovens relaxes internal hoop stresses surrounding inserts.
Questions fréquemment posées (FAQ)
What causes plastic flash on brass threaded inserts during insert molding?
Plastic flash occurs when dimensional variations in metal inserts leave micro-gaps between the insert shoulder and mold shut-off steel. High packing pressure forces molten resin into these gaps, coating the threads. Spring-loaded floating core pins and precision shut-off land grinding prevent flash formation.
How do you prevent plastic boss cracking around metal inserts?
Preventing plastic cracking requires preheating metal inserts to 100°C prior to molding to minimize thermal shock during cooling. Designing boss wall thicknesses to 2.0 to 2.5 times the insert outer diameter provides sufficient plastic mass to absorb localized hoop stresses.
How does Moldflow simulation help prevent insert movement defects?
Moldflow simulation models hydrodynamic melt velocity vectors and pressure distribution inside the cavity. Analyzing flow fronts allows tooling engineers to position gates symmetrically around the metal insert, balancing filling forces and preventing insert tilt during injection.