
El moldeo de hardware híbrido de metal y plástico requiere un control de procesamiento preciso y tolerancias de herramientas estrictas para mantener altas tasas de rendimiento. Los gradientes térmicos no controlados, la colocación incorrecta de la compuerta y las inserciones de metal fuera de especificación introducen defectos de calidad graves que inflan los gastos de desecho. Identificar las causas raíz durante las pruebas tempranas de preproducción previene fallas en el campo y protege el equipo de ensamblaje automatizado posterior.
Las anomalías de procesamiento comunes van desde rebabas de plástico que se filtran sobre contactos eléctricos activos hasta el agrietamiento por tensión ambiental alrededor de espárragos de metal incrustados. Los ingenieros de herramientas y los técnicos de procesamiento deben colaborar para diagnosticar el desgaste mecánico de la herramienta, las variaciones de reología de la masa fundida y la desviación de alineación de la inserción. Esta guía técnica de solución de problemas revisa las causas raíz y las acciones de ingeniería correctivas para los defectos principales de encapsulación.
Tabla de contenido
Resolución de rebabas de plástico (sobre-rebaba) en las superficies de cierre de la herramienta
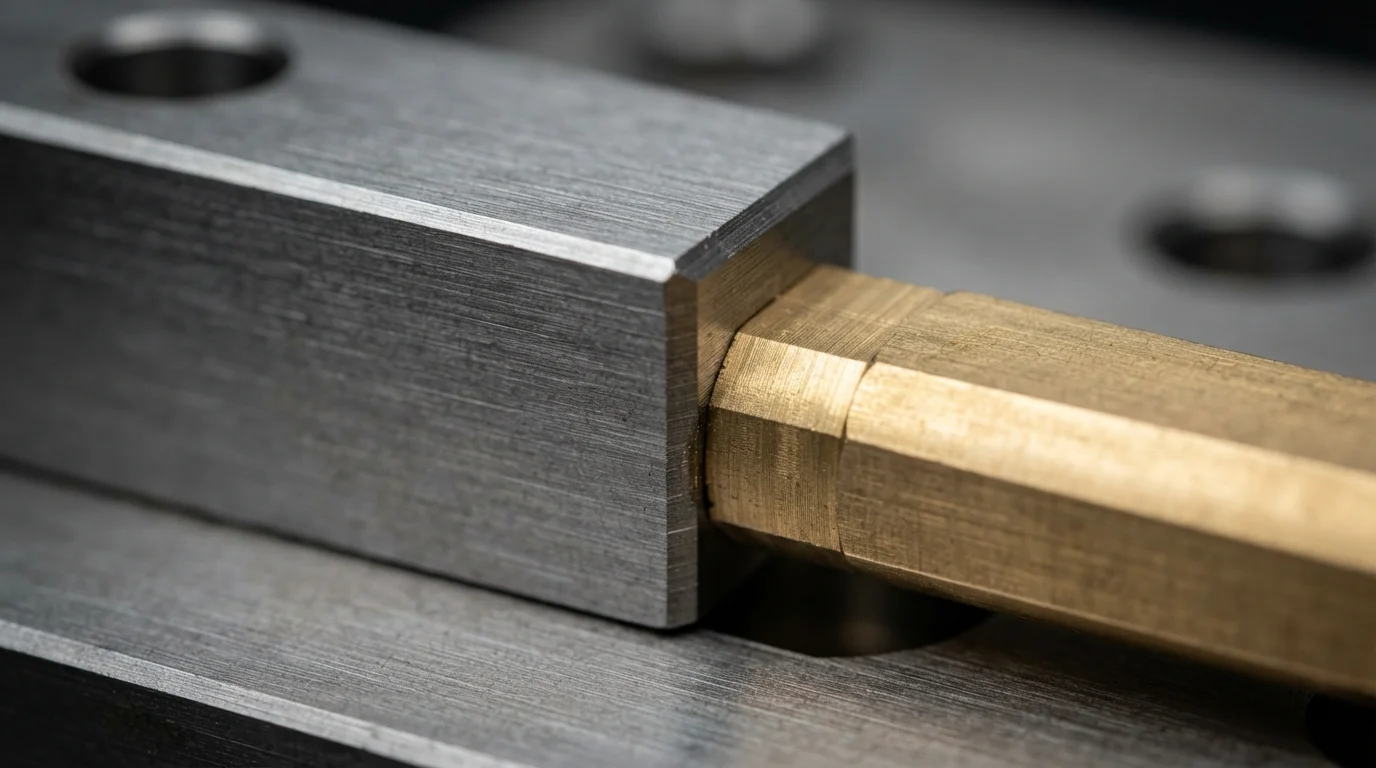
Eliminar los frecuentes defectos de moldeo por inserción requiere un control estricto sobre el ajuste del acero de cierre del molde y las tolerancias del metal de la inserción. Las rebabas de plástico ocurren cuando la resina de baja viscosidad se filtra más allá de las superficies de sellado de la cavidad hacia los contactos terminales activos o las roscas internas. Las variaciones dimensionales en el latón o los insertos de cobre representan la causa principal de fugas en el sello de cierre.
Los insertos metálicos sobredimensionados aplastan las caras de cierre del acero de herramientas durante el cierre del molde, destruyendo permanentemente la planitud de las superficies de cierre. Los insertos subdimensionados dejan micro-huecos que permiten que el polímero fundido se filtre hacia las almohadillas de contacto bajo alta presión de empaque. Los ingenieros de herramientas integran cierres de núcleo flotante con resorte que compensan dinámicamente las variaciones de espesor de los insertos metálicos, creando un sello sin rebabas.
| Defecto Principal de Moldeo | Mecanismo de Causa Raíz | Solución de Ingeniería de Herramientas | Ajuste de Parámetros de Proceso |
|---|---|---|---|
| Rebaba de Plástico en Contactos Terminales | Variación de espesor del inserto o superficies de cierre aplastadas | Incorporar cierres de núcleo flotante con resorte | Reducir la presión de mantenimiento de segunda etapa y la fuerza de cierre |
| Agrietamiento del Cubo Alrededor de Insertos Metálicos | Desajuste de CTE y altos gradientes de choque térmico | Aumentar el espesor de la pared del cubo y redondear los radios internos | Precalentar los insertos metálicos a 100°C antes de cargarlos |
| Desplazamiento del Inserto / Inclinación del Pasador | Presión de llenado de masa fundida hidrodinámica desequilibrada | Agregar pasadores de localización de núcleo y cerraduras magnéticas de núcleo | Implementar perfilado de llenado por velocidad en múltiples etapas |
Eliminación del agrietamiento de plástico causado por choque térmico y tensión residual
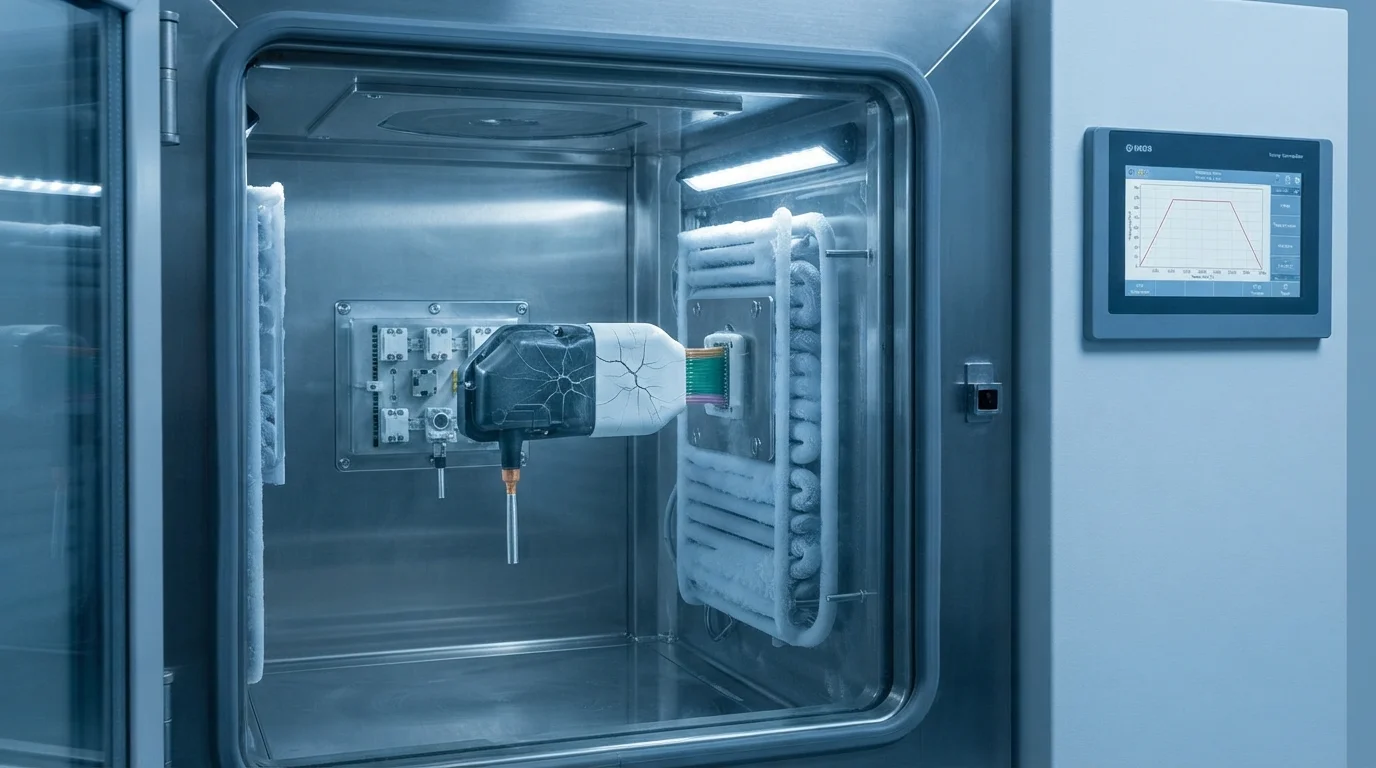
El agrietamiento por tensión del polímero alrededor de los sujetadores metálicos se origina por la alta tensión residual moldeada y la discrepancia del Coeficiente de Expansión Térmica (CTE). Los metales se contraen significativamente más lento que los termoplásticos en enfriamiento como PA66, PBT, o PC/ABS, creando una intensa tensión de aro dentro de las paredes del cubo circundante.
Las altas tasas de cizallamiento generadas en compuertas estrechas causan degradación localizada del polímero, aumentando la sensibilidad a la muesca a lo largo de las esquinas metálicas. Someter el componente a choque térmico ambiental o vapores químicos de electrolitos desencadena un agrietamiento rápido por tensión. Precalentar los insertos metálicos a 100°C antes de la carga reduce los gradientes térmicos durante el moldeo por inserción, mientras que el recocido posterior al molde relaja la tensión molecular residual.
Prevención del movimiento de insertos y debilidad de la línea de soldadura
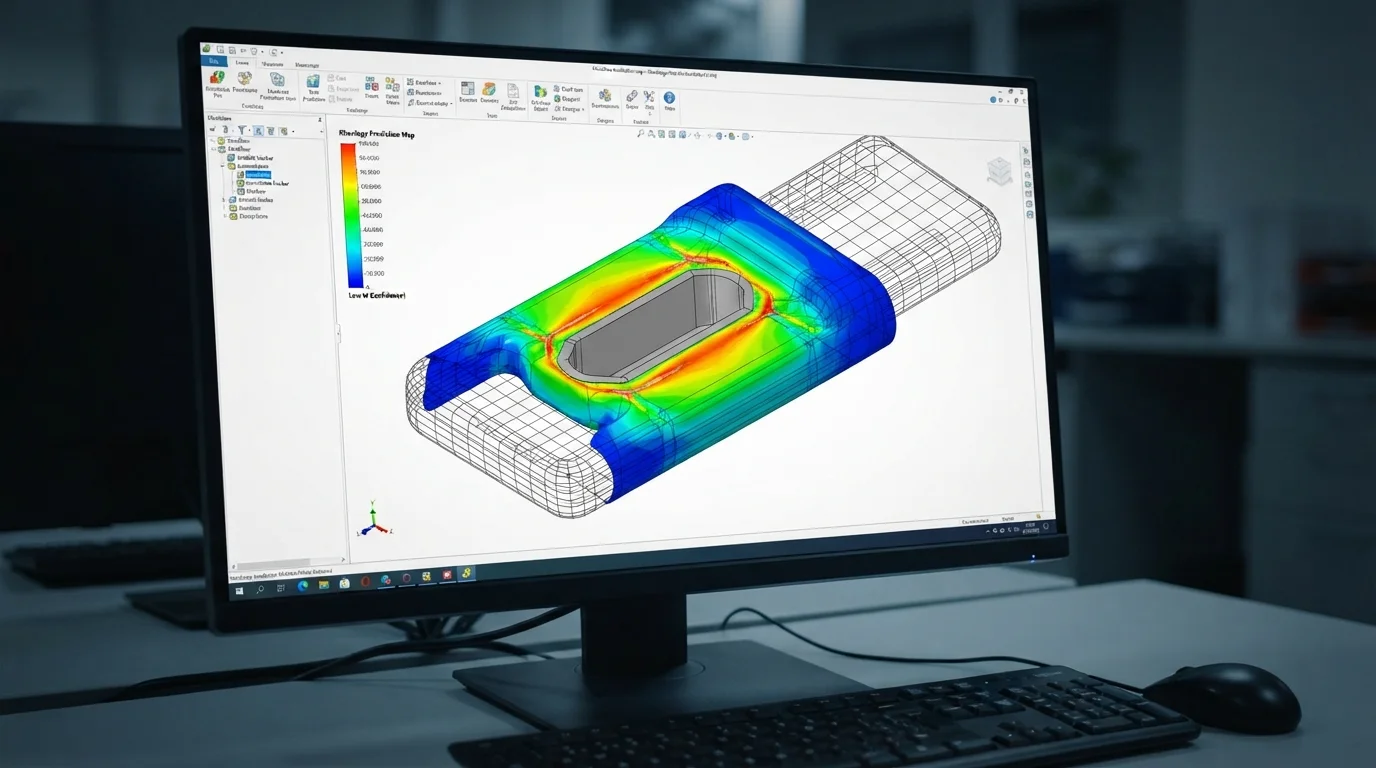
Prevenir el desplazamiento de insertos durante el llenado depende de una retención mecánica robusta incorporada en la herramienta del molde. Los frentes de masa fundida de alta velocidad ejercen fuerzas hidrodinámicas sustanciales capaces de inclinar pasadores electrónicos no anclados o desplazar espárragos roscados. Integrar pasadores de localización, endurecidos, imanes de núcleo o abrazaderas deslizantes neumáticas mantiene los insertos de forma segura durante el empaquetado a alta presión.
Las líneas de soldadura débiles se forman cuando corrientes de polímero fundido separadas fluyen alrededor de un inserto metálico y se recombinan en el lado posterior. La temperatura reducida de la masa fundida en el frente de flujo impide la interdiffusión molecular completa, creando una debilidad estructural. Utilizando Simulación de Moldflow El software permite a los ingenieros optimizar la ubicación de las compuertas, moviendo las líneas de soldadura a regiones no estructurales y aumentando la resistencia de la soldadura.
La secuencia clave de prevención de defectos incluye:
- Precalentamiento de insertos metálicos—Calentar los sujetadores metálicos a 100°C reduce el choque térmico durante el contacto con el polímero.
- Enganche del pasador de localización del núcleo—Asegurar los insertos en pasadores de localización rectificados mantiene los componentes alineados durante el llenado de alta velocidad.
- Perfilado de presión en múltiples etapas—Desacelerar la velocidad de la masa fundida cerca de los insertos reduce las fuerzas de desplazamiento hidrodinámico.
- Recocido térmico posterior al moldeo—Hornear los componentes moldeados en hornos industriales relaja las tensiones internas de aro alrededor de los insertos.
Preguntas frecuentes (FAQ)
¿Qué causa la rebaba de plástico en los insertos roscados de latón durante el moldeo por inserción?
La rebaba de plástico ocurre cuando las variaciones dimensionales en los insertos metálicos dejan microhuecos entre el hombro del inserto y el acero de cierre del molde. La alta presión de empaque fuerza la resina fundida en estos huecos, recubriendo las roscas. Los pasadores de núcleo flotantes con resorte y el rectificado de precisión de la superficie de cierre previenen la formación de rebaba.
¿Cómo se previene el agrietamiento del cubo de plástico alrededor de los insertos metálicos?
Prevenir el agrietamiento del plástico requiere precalentar los insertos metálicos a 100°C antes del moldeo para minimizar el choque térmico durante el enfriamiento. Diseñar los espesores de pared del cubo de 2.0 a 2.5 veces el diámetro exterior del inserto proporciona suficiente masa plástica para absorber las tensiones de aro localizadas.
¿Cómo ayuda la simulación Moldflow a prevenir defectos de movimiento del inserto?
La simulación Moldflow modela los vectores de velocidad hidrodinámica del fundido y la distribución de presión dentro de la cavidad. El análisis de los frentes de flujo permite a los ingenieros de utillaje posicionar las entradas simétricamente alrededor del inserto metálico, equilibrando las fuerzas de llenado y evitando la inclinación del inserto durante la inyección.