
La progettazione di assemblaggi ibridi metallo-plastica richiede di bilanciare le variazioni dimensionali dei componenti metallici preformati con il ritiro volumetrico delle termoplastiche fuse. Gli inserti metallici stampati o torniti su macchine ad alta velocità presentano inevitabilmente un accumulo di tolleranze, variando leggermente in spessore, diametro esterno della zigrinatura o rettilineità del pad di contatto.
L'iniezione di resina ad alta viscosità nelle cavità dello stampo sotto elevata pressione di chiusura spinge la plastica in qualsiasi micro-spazio esistente tra l'acciaio dello stampo e il substrato metallico. Variazioni di gap sub-millimetriche possono consentire alla resina fusa di fuoriuscire sui contatti elettrici attivi, causando alti tassi di scarto e costose sbavature manuali. Questa guida tecnica di ingegneria analizza la meccanica di chiusura interfacciale, la progettazione dei perni di centraggio del nucleo, i differenziali di dilatazione termica e gli standard di verifica metrologica.
Sommario
- 1. Gestione delle tolleranze interfacciali metallo-plastica e precisione di chiusura (±0,01 mm)
- 2. Minimizzazione dello spostamento dell'inserto durante l'iniezione ad alta pressione
- 3. Differenziali di dilatazione termica e deformazione elastica nei giunti metallo-plastica
- 4. Validazione metrologica: CMM Zeiss (±0,003 mm) e rapporti di qualità FAI
Gestione delle tolleranze interfacciali metallo-plastica e precisione di chiusura (±0,01 mm)
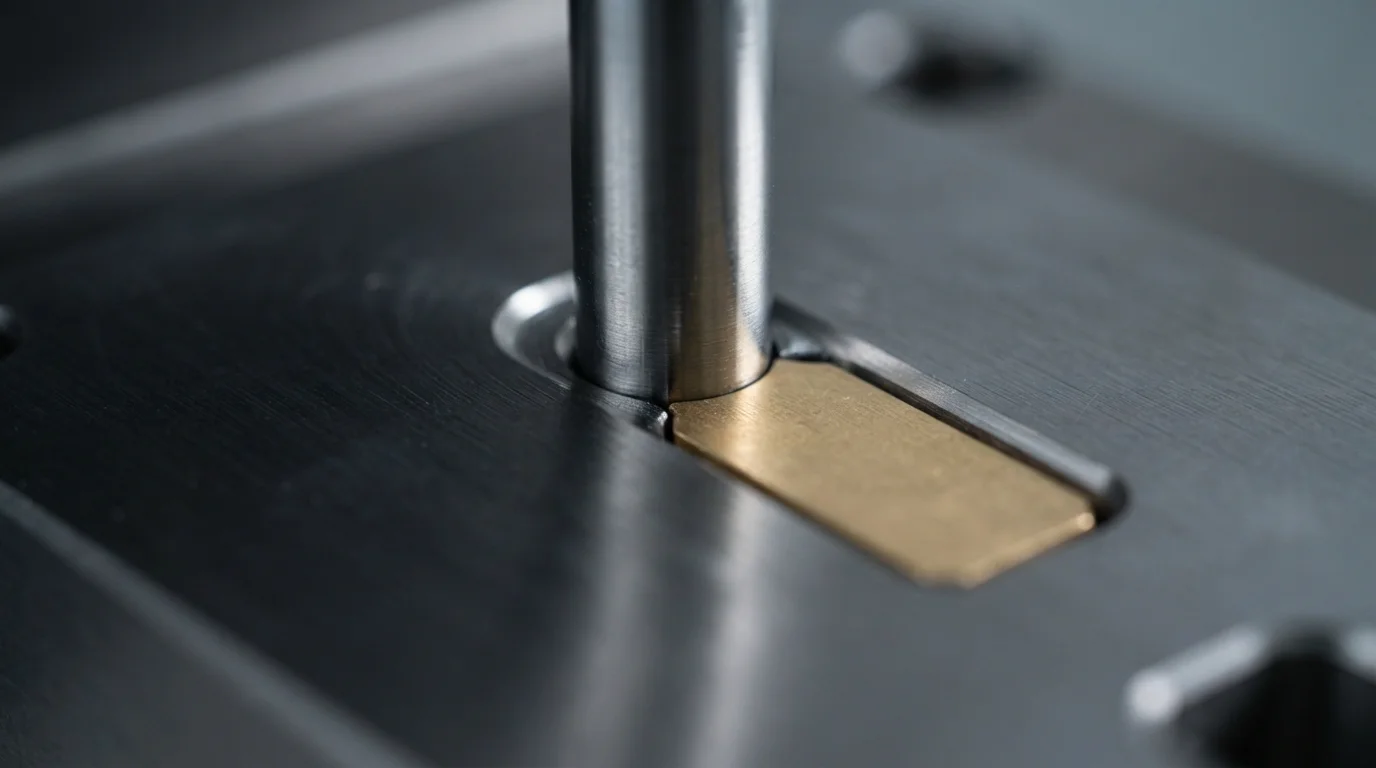
Il controllo delle tolleranze di stampaggio a inserto lungo il confine metallo-plastica determina se l'assemblaggio finito funziona correttamente senza sbavature estetiche. I costruttori di stampi di precisione progettano superfici di chiusura in acciaio con tolleranze di accoppiamento mantenute entro ±0,01 mm, creando una tenuta fisica stretta contro i ottone o rame contatti. Il raggiungimento di superfici di chiusura strette impedisce alla resina a bassa viscosità di fuoriuscire sulle facce dei contatti elettrici attivi durante la fase di compattazione ad alta pressione.
La deriva dimensionale negli inserti metallici pre-stampati rappresenta una sfida continua per l'adattamento delle superfici di chiusura. Gli inserti metallici sovradimensionati schiacciano l'acciaio della cavità durante la chiusura, causando danni permanenti allo stampo e usura prematura dell'attrezzo. Al contrario, inserti sottodimensionati lasciano giochi microscopici che consentono alla plastica di fuoriuscire, richiedendo chiusure flottanti a nucleo caricato a molla che si adattano dinamicamente alle lievi variazioni di spessore del metallo.
Minimizzazione dello spostamento dell'inserto durante l'iniezione ad alta pressione

Prevenire il movimento dell'inserto durante il riempimento della cavità richiede caratteristiche di ritenzione meccanica robuste integrate direttamente nel nucleo dello stampo. I fronti di fusione ad alta velocità esercitano forze idrodinamiche sostanziali capaci di piegare perni elettronici non ancorati o inclinare prigionieri filettati. Integrando acciaio temprato perni di posizionamento, nuclei magnetici o slitte di serraggio pneumatiche mantengono saldamente l'inserto metallico contro l'acciaio dello stampo durante l'iniezione ad alta pressione.
L'ottimizzazione dei profili di pressione di iniezione protegge gli inserti metallici delicati dalle forze di taglio fisiche. L'implementazione di profili di riempimento a più stadi consente al fronte di fusione di avvolgere delicatamente l'inserto prima di applicare la pressione di mantenimento finale. Il rispetto di rigorosi parametri dimensionali durante stampaggio a inserti garantisce che i componenti interni mantengano un preciso allineamento spaziale all'interno dell'alloggiamento in plastica.
Differenziali di Espansione Termica e Deformazione Elastica nei Giunti Metallo-Plastica
La gestione del differenziale del Coefficiente di Espansione Termica (CTE) tra metalli rigidi e polimeri circostanti previene le cricche da stress post-stampaggio. I metalli si espandono e si contraggono a 16,5-18,5 ppm/K, mentre le resine tecniche si contraggono a velocità significativamente più elevate durante il raffreddamento. Le differenze di contrazione termica inducono sollecitazioni anulari localizzate all'interno della parete plastica che circonda l'inserto metallico.
La selezione di resine ad alta elongazione come PA66, PBT, o PC/ABS assorbe la deformazione elastica senza sviluppare micro-cricche. Il preriscaldamento degli inserti metallici a 100°C prima dello stampaggio riduce i gradienti di temperatura iniziali, promuovendo un raffreddamento uniforme del polimero. Un corretto abbinamento termico mantiene la stabilità dimensionale attraverso prove di cicli termici estesi.
| Parametro di Tolleranza dell'Attrezzatura | Classe di Stampo Standard | Attrezzatura di Precisione per Inserti | Prevenzione Primaria dei Difetti di Ingegneria |
|---|---|---|---|
| Accoppiamento della Superficie di Chiusura | ±0,05 mm | ±0,01 mm | Elimina la fuoriuscita di resina polimerica sui pad di contatto elettrico |
| Concentricità del perno di posizionamento | ±0,03 mm | ±0,005 mm | Previene l'inclinazione e lo spostamento dell'inserto durante il riempimento di fusione ad alta velocità |
| Tolleranza sul diametro esterno dell'inserto | ±0,08 mm | ±0,02 mm | Previene la rottura della cavità in acciaio e l'usura della linea di separazione |
Validazione metrologica: CMM Zeiss (±0,003 mm) e rapporti di qualità FAI
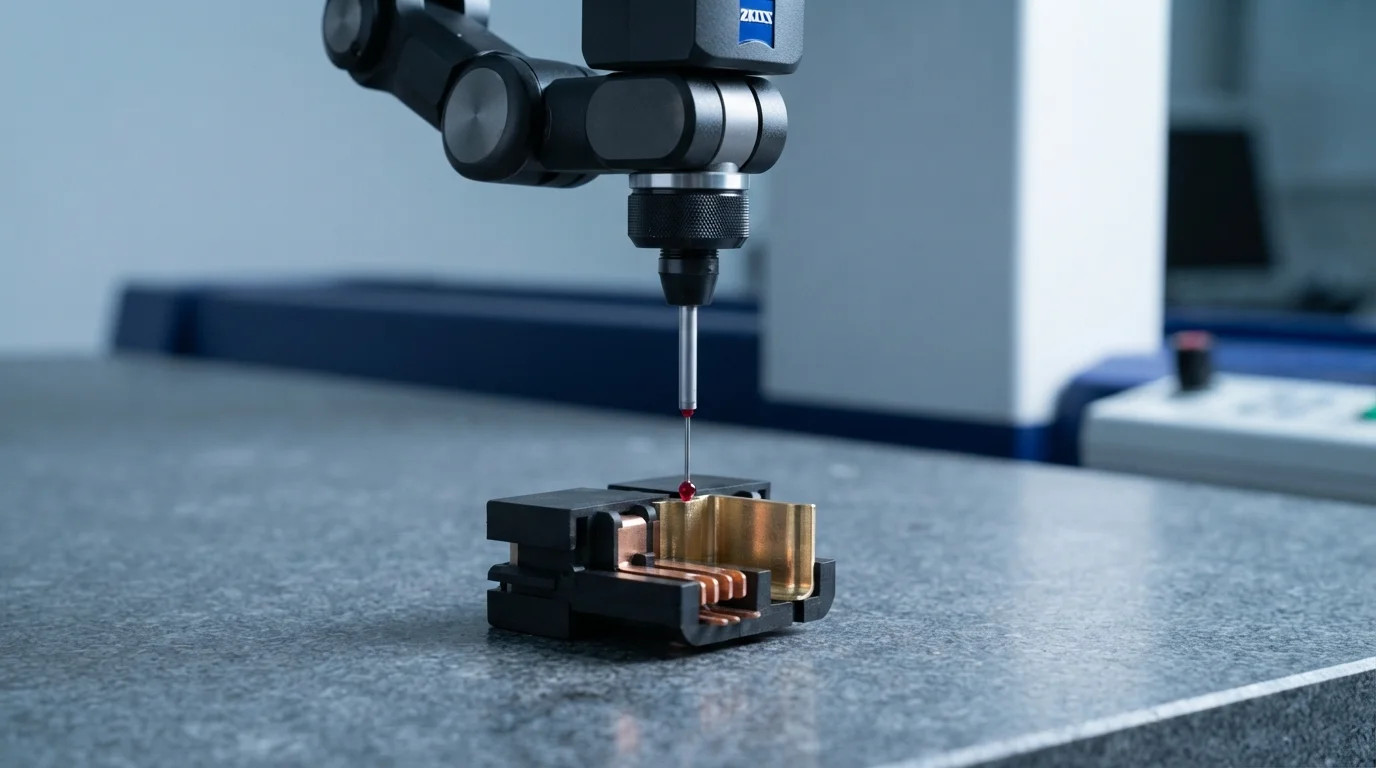
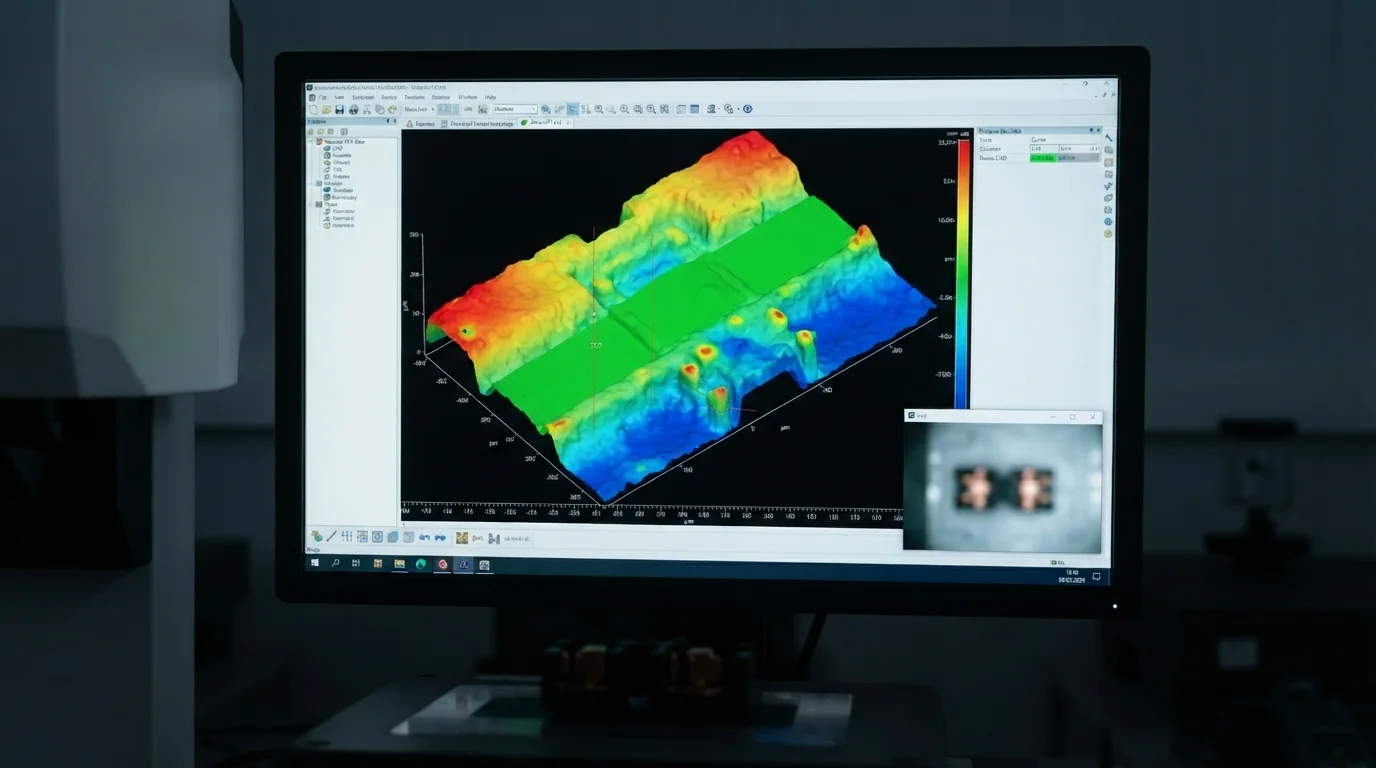
La verifica delle tolleranze di posizione reale su componenti metallici incapsulati richiede strumentazione metrologica avanzata all'interno di laboratori di prova a clima controllato. I tecnici del controllo qualità utilizzano CMM Zeiss macchine di misura a coordinate automatizzate con una precisione di scansione di ±0,003 mm per scansionare le dimensioni critiche. La misurazione della concentricità della posizione reale, del passo dei fori e della planarità della linea di chiusura garantisce l'allineamento dell'assemblaggio.
I rapporti completi di Prima Ispezione Articolo (FAI) documentano le dimensioni critiche per la qualità sui campioni di produzione T1 iniziali. I sistemi di garanzia della qualità conformi a IATF 16949 e ISO 13485 verificano i Certificati di Analisi (COA) delle materie prime per ogni spedizione. L'istituzione di protocolli di controllo statistico di processo con CpK > 1,67 garantisce una ripetibilità costante delle tolleranze lotto per lotto in cicli di produzione ad alto volume.
Domande Frequenti (FAQ)
Perché le variazioni dimensionali degli inserti metallici causano bave di plastica nello stampaggio a inserto?
Gli inserti metallici fabbricati con ampie tolleranze di stampaggio variano in spessore da pezzo a pezzo. Gli inserti sottodimensionati lasciano micro-spazi tra la superficie metallica e l'acciaio di chiusura dello stampo, consentendo alla plastica fusa di fuoriuscire sui pad di contatto attivi. L'utilizzo di chiusure di stampo flottanti a molla compensa le variazioni di spessore degli inserti, prevenendo le bave.
In che modo i perni di posizionamento impediscono lo spostamento dell'inserto durante l'iniezione ad alta pressione?
I perni di posizionamento bloccano fisicamente l'inserto metallico nel nucleo dello stampo, impedendo alle forze idrodinamiche del fuso di inclinare o spostare l'inserto durante il riempimento. I perni di posizionamento di precisione si inseriscono saldamente nei fori pilota interni o nelle sedi filettate, mantenendo l'allineamento assiale sub-millimetrico per tutto il ciclo di iniezione.
Quale strumentazione metrologica è migliore per misurare le tolleranze dello stampaggio a inserto?
Le macchine di misura a coordinate 3D automatizzate (CMM) e i profilometri ottici di misura senza contatto offrono la massima accuratezza metrologica. I profilometri ottici scansionano i perni di contatto delicati senza deflessione fisica, mentre le CMM 3D verificano la concentricità della posizione reale fino a ±0,003 mm.