
Accelerare i programmi di sviluppo prodotto richiede di passare rapidamente dai concetti CAD digitali a parti in plastica funzionali e di grado produttivo. Gli stampi tradizionali in acciaio per produzione richiedono mesi di attrezzaggio e investimenti NRE di capitale elevati, creando barriere di lead time lunghe per l'ingresso anticipato nel mercato. L'utilizzo di attrezzature morbide a rotazione rapida fornisce ai team di ingegneria un percorso di produzione agile, consegnando parti stampate funzionali in giorni utilizzando termoplastici di grado produttivo. Questa guida tecnica esamina la selezione dei materiali per stampi rapidi, i compromessi costo-lead time e i protocolli di validazione DfM in 24 ore.

Sommario
Stampi rapidi in alluminio (5052/7075) tagliato a CNC a 5 assi e acciaio P20
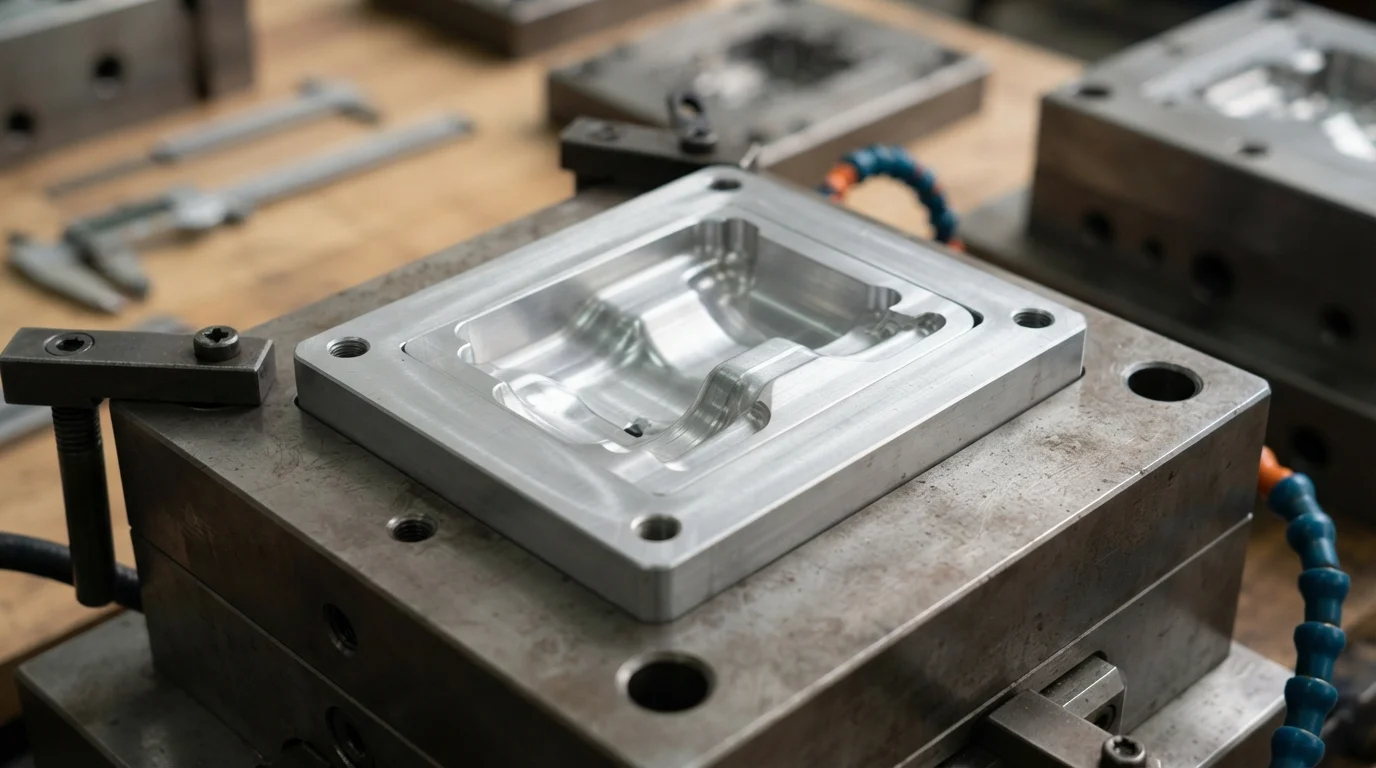
Eseguire stampaggio a iniezione rapido progetti utilizza materiali per attrezzature lavorabili come alluminio Al7075 ad alta resistenza o acciaio dolce P20. pre-temprato. La lavorazione dei nuclei in alluminio consente ai costruttori di stampi di tagliare le cavità dello stampo fino a tre volte più velocemente rispetto alla lavorazione di acciai inossidabili temprati, consegnando parti campione T1 in 7-10 giorni lavorativi. L'utilizzo di attrezzaggio rapido inserti alloggiati in telai modulari master unit die (MUD) elimina i costi e i tempi necessari per lavorare piastre di supporto in acciaio grezzo. I nuclei in alluminio per stampi forniscono una conduttività termica superiore, raffreddando rapidamente le parti in polimero e riducendo i tempi di ciclo durante le produzioni ponte a basso volume. L'acciaio P20 pre-temprato offre una maggiore resistenza all'usura contro resine abrasive riempite di vetro o ritardanti di fiamma, estendendo la durata dello stampo fino a 10.000 cicli.
I vantaggi della prototipazione rapida con stampi morbidi includono:
- Integrazione del telaio portante MUD—L'installazione di inserti di nucleo personalizzati in basi di stampi master standard evita i costi di lavorazione delle piastre di acciaio grezzo.
- Taglio della cavità in alluminio Al7075—La fresatura di leghe di alluminio ad alta resistenza comprime rapidamente i tempi di produzione degli stampi.
- Opzione in acciaio P20 pre-temprato—La scelta dell'acciaio dolce P20 fornisce resistenza all'usura abrasiva per polimeri caricati con vetro o ritardanti di fiamma.
- Consegna rapida dei campioni T1—L'iniezione di resine con intenzione produttiva genera parti campione funzionali per la validazione fisica in 7-10 giorni.
Analisi dei costi e dei tempi di consegna: stampaggio rapido vs. stampaggio di produzione

Il confronto delle classi di stampaggio consente ai team di sviluppo prodotto di ottimizzare il capitale NRE iniziale rispetto ai requisiti di volume di produzione. Le opzioni di stampi rapidi fungono da ponte ideale per volumi da 100 a 10.000 pezzi, generando entrate anticipate mentre gli stampi di produzione in acciaio ad alta cavità sono in fase di fabbricazione. Supportare la produzione ponte a basso volume consente agli OEM medicali e automobilistici di eseguire lanci pilota sul mercato e audit di studi clinici senza attendere mesi per gli stampi in acciaio temprato. La Tabella 1 di seguito illustra le differenze chiave in termini di costi, tempi di consegna e ciclo di vita tra stampi rapidi e stampi di produzione:
| Parametro metrico dello stampo | Stampaggio rapido in alluminio | Stampaggio in acciaio P20 pre-temprato | Stampaggio in acciaio da produzione temprato (Classe 101) |
|---|---|---|---|
| Materiale del nucleo dello stampo | Alluminio ad alta resistenza Al7075-T6 | Acciaio per utensili P20 pre-temprato | Acciaio inossidabile S136 / Acciaio per utensili H13 |
| Tempo di produzione dell'utensile | Da 5 a 10 giorni lavorativi | Da 10 a 15 giorni lavorativi | Da 4 a 8 settimane |
| Costo di capitale iniziale (NRE) | Basso ($1.500 – $5.000 USD) | Moderato ($3.000 – $8.000 USD) | Alto ($15.000 – $50.000+ USD) |
| Durata garantita dello stampo | Da 1.000 a 2.500 colpi | Da 5.000 a 10.000 colpi | Oltre 1.000.000 di colpi garantiti |
Analisi RFQ istantanea e revisione DfM entro 24 ore

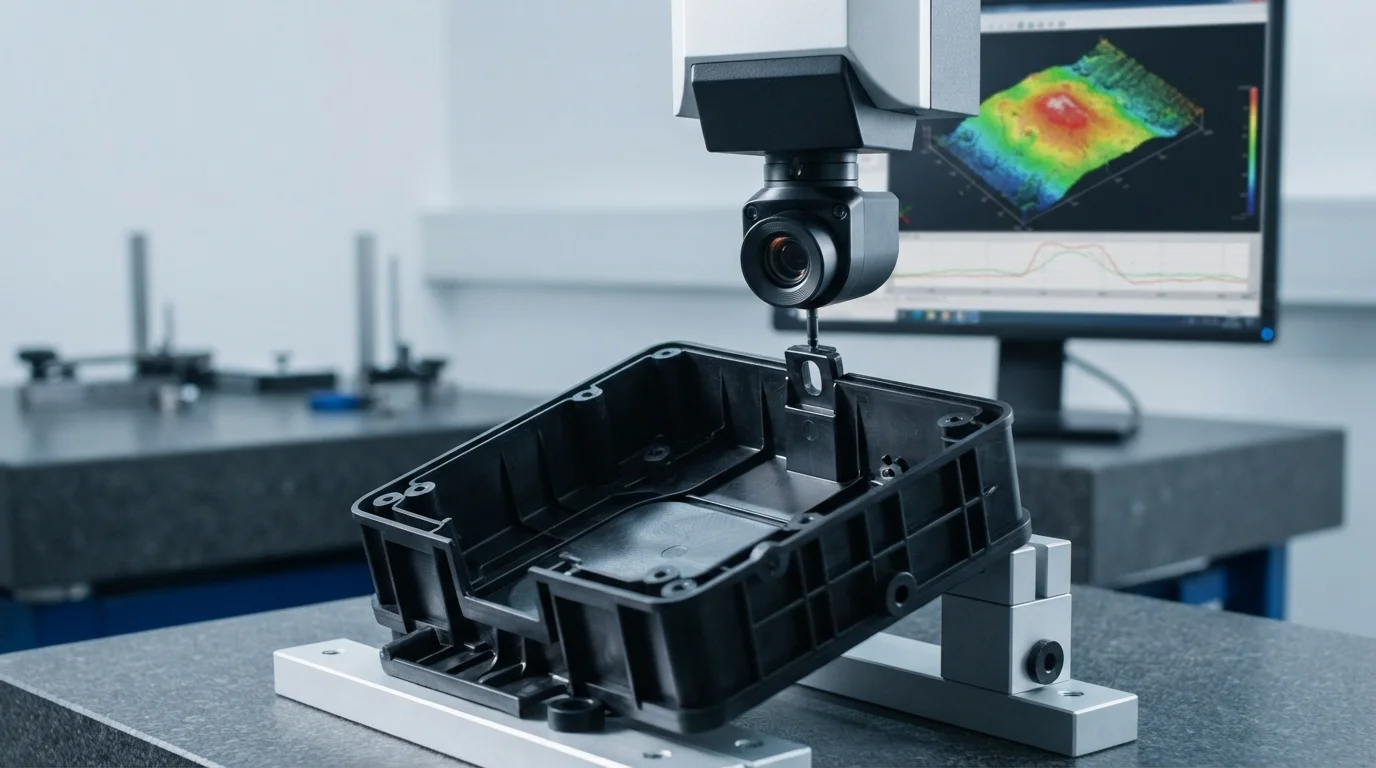
L'invio di file CAD 3D attiva un'analisi completa di progettazione per la producibilità (DfM) consegnata entro 24 ore. Le revisioni ingegneristiche valutano l'uniformità dello spessore nominale della parete, gli angoli di sformo, le posizioni dei punti di iniezione e la fattibilità della linea di divisione per garantire un'espulsione pulita del pezzo. Identificare i rischi di produzione prima di tagliare il metallo previene costose modifiche agli stampi e lunghi ritardi del progetto. L'esecuzione di stampaggio a iniezione rapido supportato da sistemi di gestione della qualità certificati garantisce la conformità alla prima ispezione articolo (FAI) e la completa tracciabilità dei materiali su ogni ordine.
Domande Frequenti (FAQ)
Qual è il tempo di consegna tipico per i campioni T1 di stampaggio a iniezione rapido?
Gli stampi rapidi in alluminio e acciaio tenero forniscono campioni prototipo funzionali T1 in soli 7-10 giorni lavorativi. La lavorazione di inserti modulari in alluminio Al7075 bypassa i lunghi cicli di tempra dell'acciaio, consentendo uno stampaggio di prova rapido. Geometrie complesse con estrattori laterali o inserti caricati manualmente possono richiedere 10-12 giorni lavorativi.
In che modo lo stampaggio a iniezione rapido differisce dallo stampaggio di produzione standard?
Lo stampaggio a iniezione rapido utilizza acciai teneri pre-temprati o leghe di alluminio alloggiati in telai modulari master unit die (MUD), ottimizzando i tempi di consegna e il capitale NRE per 100-10.000 pezzi. Lo stampaggio di produzione standard utilizza acciai completamente temprati (come H13 o S136) costruiti in basi di supporto personalizzate a grandezza naturale progettate per resistere a milioni di cicli.
È possibile utilizzare plastiche tecniche di grado produzione negli stampi rapidi?
Gli stampi rapidi processano l'intero spettro di termoplastici tecnici di grado produzione, inclusi ABS, PC, PA66, PEEK e Ultem. L'iniezione di resine di produzione reali consente ai team di ingegneria di eseguire validi test di stress fisico, valutazioni termiche e audit di conformità normativa prima di investire in attrezzature in acciaio per la produzione ad alto volume.