
Die Beschleunigung von Produktentwicklungszeitplänen erfordert einen schnellen Übergang von digitalen CAD-Konzepten zu funktionalen, produktionsreifen Kunststoffteilen. Traditionelle Stahlproduktionsformen erfordern Monate der Werkzeugherstellung und hohe Kapitalinvestitionen für NRE, was lange Vorlaufzeiten für den frühen Markteintritt schafft. Die Nutzung von Schnellwechsel-Weichwerkzeugen bietet Ingenieurteams einen agilen Fertigungsweg und liefert funktionale Formteile in Tagen unter Verwendung von produktionsgerechten Thermoplasten. Dieser technische Leitfaden überprüft die Auswahl von Schnellformmaterialien, Kosten-Vorlaufzeit-Kompromisse und 24-Stunden-DfM-Validierungsprotokolle.

Inhaltsverzeichnis
5-Achsen-CNC-geschnittene Aluminium- (5052/7075) und P20-Stahl-Schnellformen
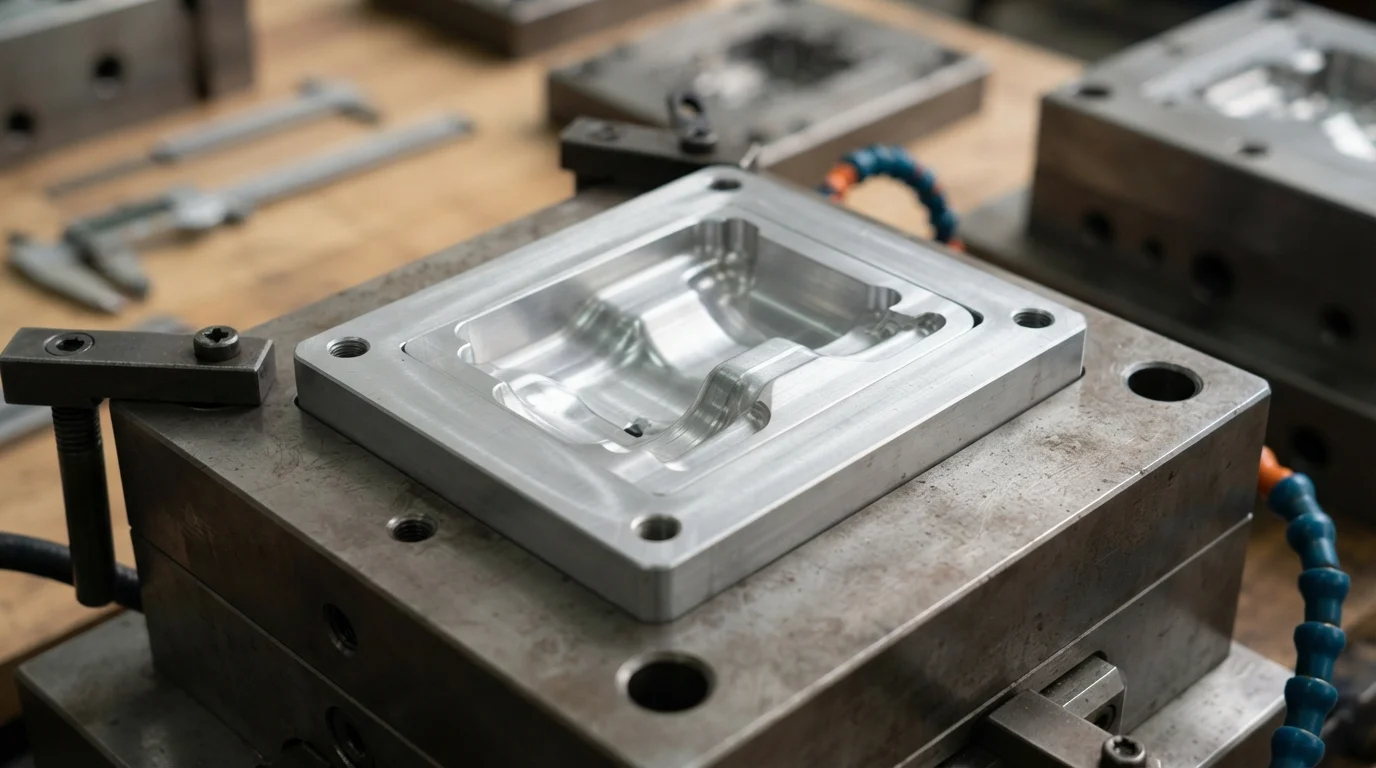
Ausführung von Schnellwechsel- Schnellspritzguss Projekten nutzt bearbeitbare Werkzeugmaterialien wie hochfestes Al7075-Aluminium oder vorgehärteten P20-Weichstahl. Die Bearbeitung von Aluminiumkernen ermöglicht es Werkzeugmachern, Formkavitäten bis zu dreimal schneller zu schneiden als bei der Verarbeitung von gehärteten Edelstählen, und liefert T1-Musterteile in 7 bis 10 Werktagen. Die Verwendung von Schnellwerkzeug Einsätzen, die in modularen Master-Unit-Die- (MUD) Rahmen untergebracht sind, eliminiert die Kosten und Zeit, die für die Bearbeitung von rohen Stahlhalteplatten benötigt werden. Aluminiumformkerne bieten eine überlegene Wärmeleitfähigkeit, kühlen Kunststoffteile schnell und reduzieren Zykluszeiten bei Kleinserien-Brückenläufen. Vorgehärteter P20-Stahl bietet einen höheren Verschleißwiderstand gegen abrasive glasgefüllte oder flammhemmende Harze und verlängert die Werkzeuglebensdauer auf bis zu 10.000 Zyklen.
Zu den Vorteilen des schnellen Prototypenwerkzeugbaus gehören:
- MUD-Bolster-Rahmenintegration—Die Installation von kundenspezifischen Kernen in Standard-Master-Unit-Die-Basen vermeidet die Bearbeitungskosten für Rohstahlplatten.
- Al7075-Aluminiumkavitätsfräsen—Das Fräsen von hochfesten Aluminiumlegierungen verkürzt die Vorlaufzeiten für den Formenbau erheblich.
- Vorgehärtete P20-Stahloption—Die Auswahl von P20-Weichstahl bietet Abriebfestigkeit für glasfaserverstärkte oder flammhemmende Polymere.
- Schnelle T1-Musterlieferung—Das Spritzen von produktionsnahen Harzen erzeugt funktionsfähige Musterteile für die physische Validierung in 7 bis 10 Tagen.
Kosten- und Vorlaufzeitanalyse: Schneller Werkzeugbau vs. Produktionswerkzeugbau

Der Vergleich von Werkzeugklassen ermöglicht es Produktentwicklungsteams, die anfänglichen NRE-Kapitalkosten gegen die Produktionsmengenanforderungen zu optimieren. Schnelle Formenoptionen dienen als ideale Brücke für Stückzahlen von 100 bis 10.000 Teilen und generieren frühe Einnahmen, während Stahlproduktionswerkzeuge mit hoher Kavitätenzahl hergestellt werden. Die Unterstützung der Brückenproduktion in geringen Stückzahlen ermöglicht es Medizin- und Automobil-OEMs, Pilotmarktstarts und klinische Prüfungsaudits durchzuführen, ohne Monate auf gehärtete Stahlwerkzeuge warten zu müssen. Tabelle 1 unten zeigt die wichtigsten Unterschiede in Kosten, Vorlaufzeit und Lebenszyklus zwischen Schnellformen und Produktionswerkzeugen:
| Werkzeugparameter-Metrik | Schneller Aluminiumwerkzeugbau | Pre-Hardened P20 Steel Tooling | Hardened Production Steel Tooling (Class 101) |
|---|---|---|---|
| Mold Core Material | Al7075-T6 High-Strength Aluminum | P20 Pre-Hardened Tool Steel | S136 Stainless / H13 Tool Steel |
| Tool Fabrication Lead Time | 5 to 10 Business Days | 10 bis 15 Werktage | 4 to 8 Weeks |
| Upfront Capital Cost (NRE) | Low ($1,500 – $5,000 USD) | Moderate ($3,000 – $8,000 USD) | High ($15,000 – $50,000+ USD) |
| Guaranteed Mold Lifetime | 1,000 to 2,500 Shots | 5,000 to 10,000 Shots | 1,000,000+ Shots Guaranteed |
Instant RFQ Analysis & DfM Review within 24 Hours

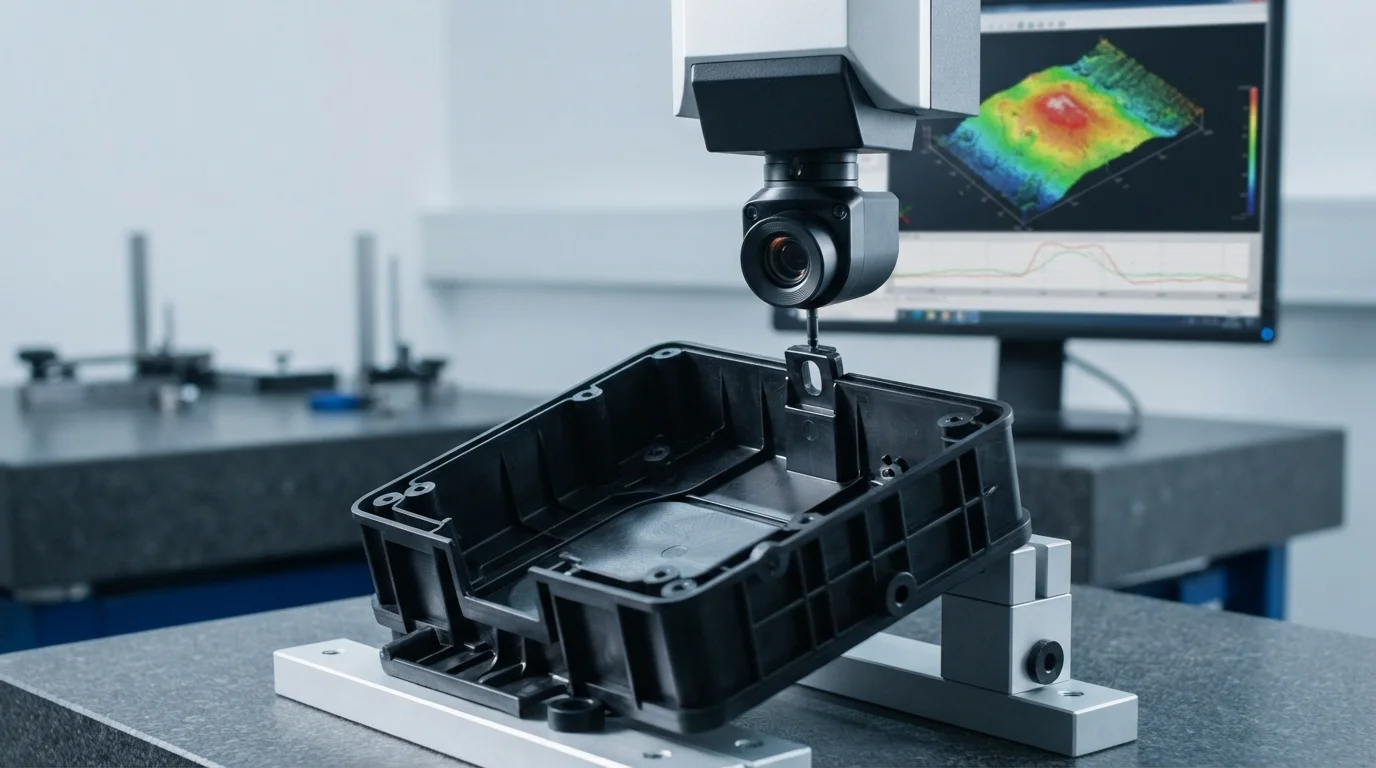
Submitting 3D CAD files triggers a comprehensive Design for Manufacturability (DfM) analysis delivered within 24 hours. Engineering reviews evaluate nominal wall thickness uniformity, draft angles, gate locations, and parting line feasibility to ensure clean part ejection. Identifying manufacturing risks before cutting metal prevents expensive tool modifications and long project delays. Executing rapid injection molding backed by certified quality management systems guarantees First Article Inspection (FAI) compliance and complete material traceability on every order.
Häufig gestellte Fragen (FAQs)
What is the typical lead time for rapid injection molding T1 samples?
Rapid aluminum and soft steel molds deliver functional T1 prototype samples in as fast as 7 to 10 business days. Machining modular core inserts from Al7075 aluminum bypasses long steel hardening cycles, allowing rapid trial molding. Complex geometries with side-action slides or hand-loaded inserts may require 10 to 12 business days.
How does rapid injection molding differ from standard production molding?
Rapid injection molding utilizes pre-hardened soft steels or aluminum alloys housed inside modular master unit die (MUD) frames, optimizing lead time and NRE capital for 100 to 10,000 parts. Standard production molding uses fully hardened steel (such as H13 or S136) built into custom full-sized bolster bases designed to survive millions of cycles.
Can production-grade engineering plastics be used in rapid molds?
Rapid molds process the complete spectrum of production-grade engineering thermoplastics, including ABS, PC, PA66, PEEK, and Ultem. Injecting actual production resins allows engineering teams to perform valid physical stress tests, thermal evaluations, and agency compliance audits before investing in high-volume production steel tooling.