
Ottimizzare l'attrezzatura dello stampo a iniezione prima di tagliare l'acciaio per stampi elimina cicli ad alto rischio di tentativi ed errori ingegneristici. Intrappolamenti d'aria imprevisti, linee di saldatura estetiche, ritiri localizzati e deformazioni post-stampaggio possono ritardare il lancio del prodotto di settimane, gonfiando i budget di ingegneria non ricorrenti. Il software di reologia di ingegneria assistita da computer (CAE) simula il comportamento del polimero fuso all'interno di cavità riscaldate, consentendo agli ingegneri dell'attrezzatura di validare virtualmente le geometrie dei pezzi. Questa guida tecnica esamina le dinamiche di riempimento, la profilatura della pressione di mantenimento, la mappatura dell'orientamento delle fibre e l'ottimizzazione della posizione del punto di iniezione.
Sommario
Simulazione CAE Moldflow: riempimento, mantenimento, deformazione e orientamento delle fibre
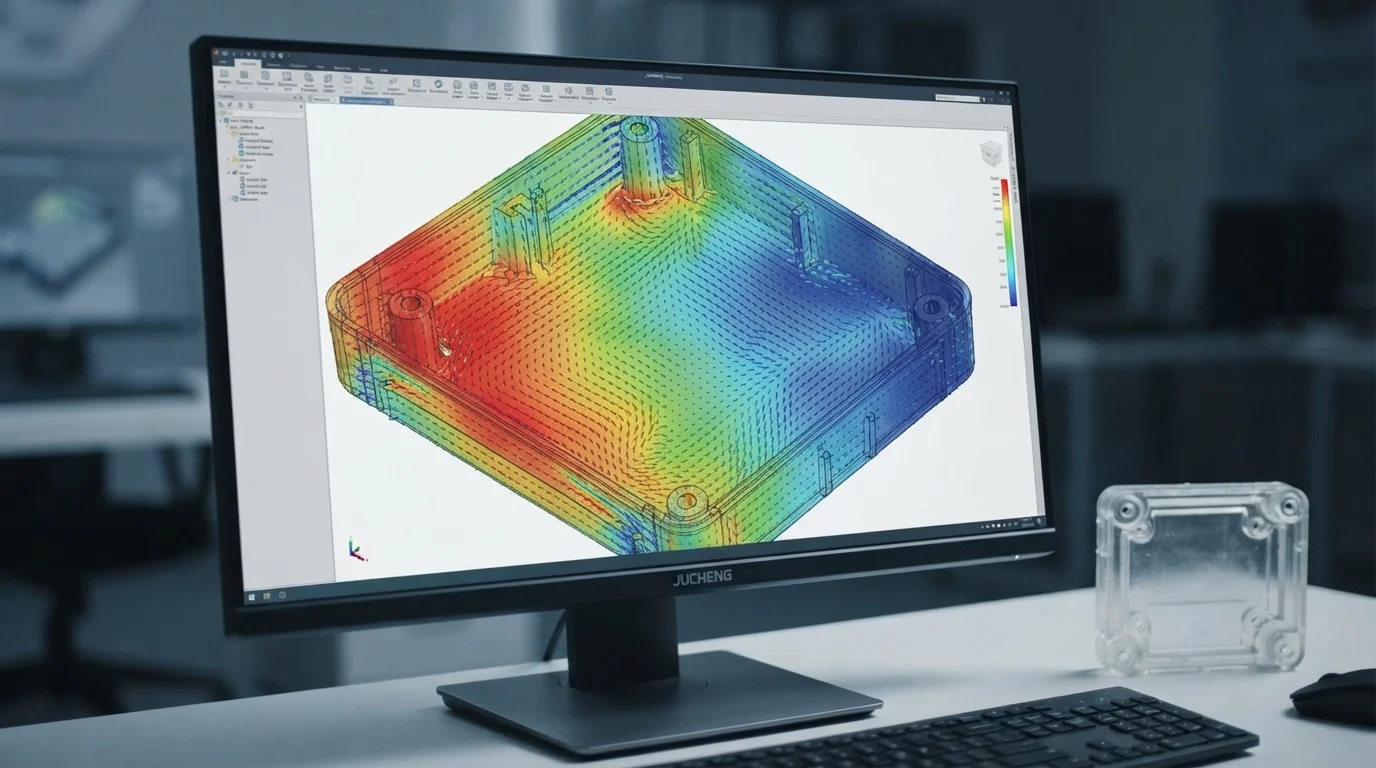
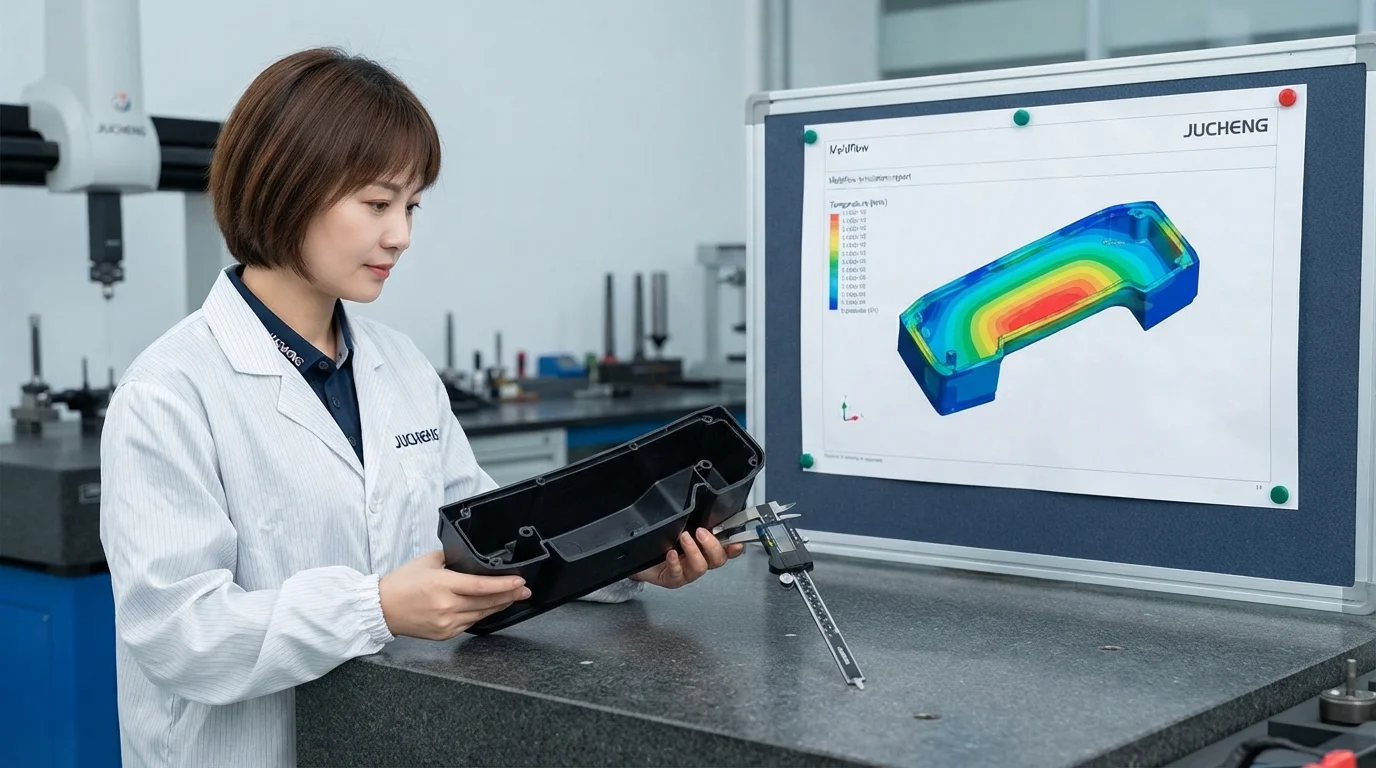
Eseguire un'analisi completa dell'analisi del flusso nello stampo utilizzando la simulazione CAE Moldflow modella l'esatta meccanica dei fluidi dei termoplastici fusi all'interno di cavità di stampo complesse. Gli algoritmi di simulazione calcolano il ritiro volumetrico, la caduta di pressione del fuso, le distribuzioni dei tempi di raffreddamento e la deformazione del pezzo prima del taglio dell'acciaio per stampi. La modellazione di termoplastici tecnici rinforzati con fibra di vetro come PA66-GF30 o PEEK mappa vettori di ritiro anisotropo causati dall'allineamento delle fibre lungo i percorsi di flusso. Prevedere l'orientamento direzionale delle fibre previene la torsione post-stampaggio in vasche portabatterie strutturali e grandi pannelli automobilistici. La prototipazione virtuale garantisce che i progetti degli stampi stabiliscano finestre di processo ampie e stabili fin dalla prova iniziale T1.
Le capacità analitiche di simulazione includono:
- Modellazione della fase di riempimento—Prevedere le velocità di avanzamento del fronte di fusione garantisce un riempimento bilanciato della cavità attraverso canali multi-drop.
- Profilazione della pressione di compattazione—Simulare la distribuzione della pressione di mantenimento previene segni di ritiro e sovracompattazione localizzata.
- Ottimizzazione del circuito di raffreddamento—Analizzare l'estrazione di calore da maschio e cavità identifica i punti caldi termici che innescano la deformazione.
- Mappatura della previsione di deformazione—Calcolare i vettori di deflessione post-stampaggio consente agli ingegneri di tagliare l'acciaio per stampi con offset di cavità pre-compensati.
Previsione ed eliminazione di linee di saldatura, intrappolamenti d'aria e ritiri
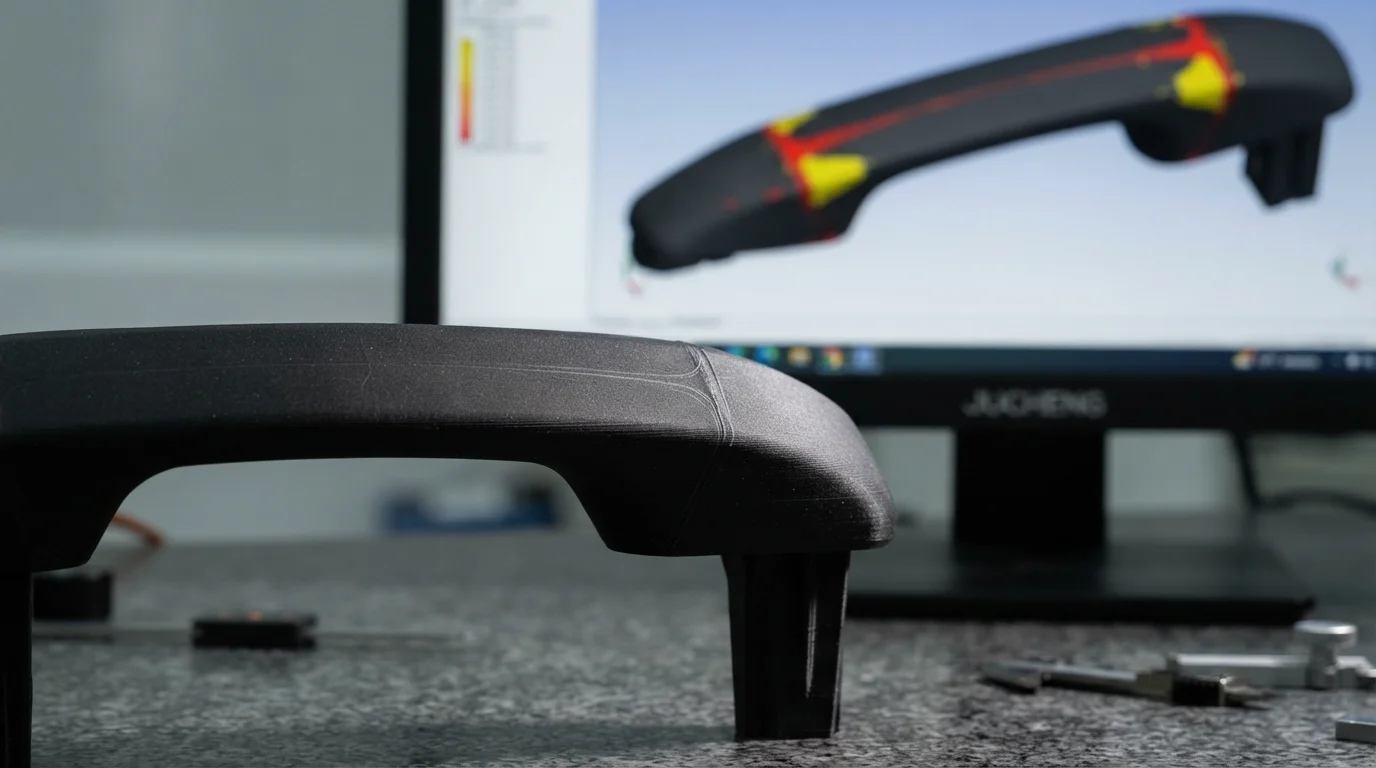
Previsione posizioni delle linee di saldatura e intrappolamenti d'aria prima del taglio del metallo protegge le superfici estetiche e l'integrità strutturale. Le linee di saldatura si formano dove i fronti di flusso polimerico separati si incontrano, creando linee di giunzione meccaniche che indeboliscono la resistenza a trazione del pezzo. La simulazione reologica consente agli ingegneri di regolare il numero di punti di iniezione o modificarne la posizione, spostando le linee di saldatura in regioni non estetiche o a basso stress. L'identificazione degli intrappolamenti d'aria compressa evidenzia le posizioni necessarie per lo sfiato micro, prevenendo i difetti di bruciatura diesel durante il riempimento ad alta velocità. La modellazione di nervature strutturali e bossoli per viti verifica i rapporti nervatura-parete, prevenendo ombre di ritiro estetiche sulle facce in vista.
Ottimizzazione della posizione del punto di iniezione e della pressione di iniezione per resine ad alto rapporto L/T
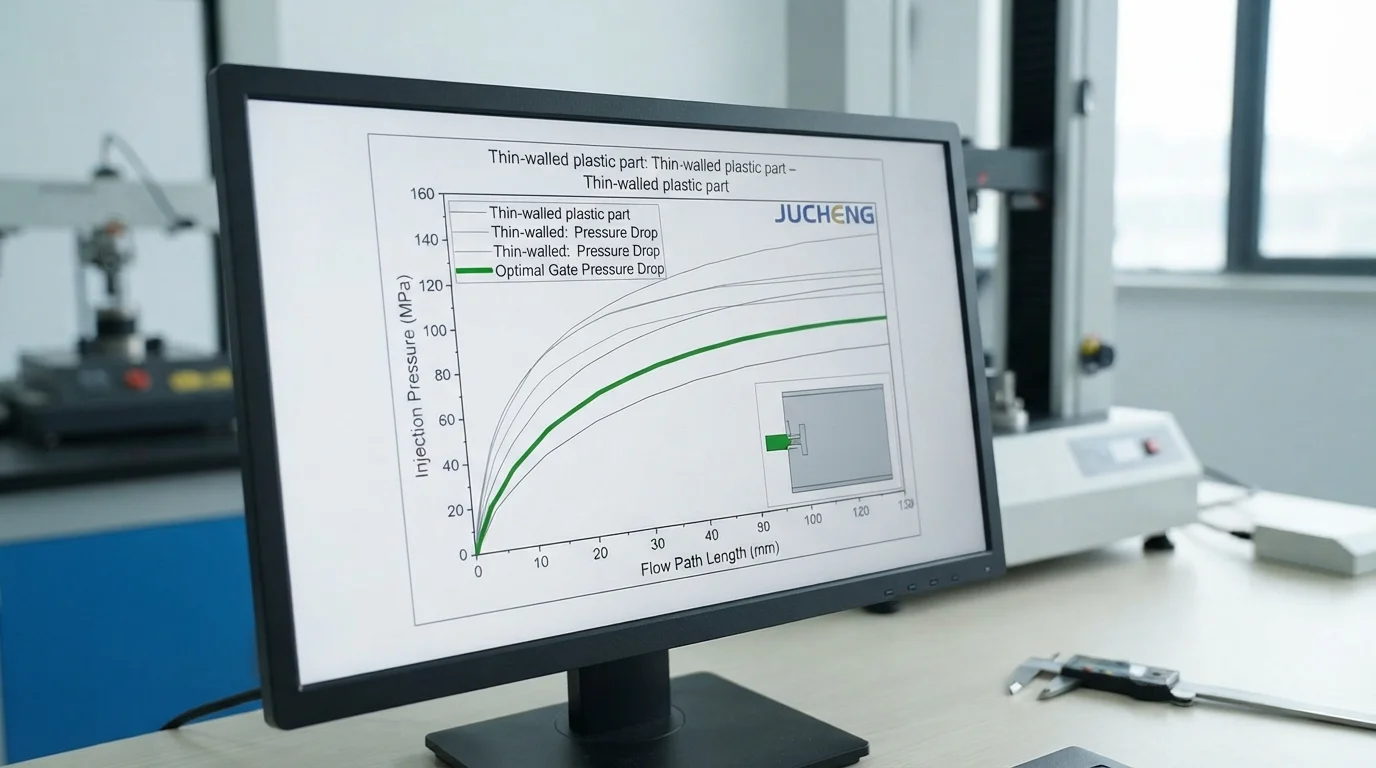
La selezione delle posizioni dei punti di iniezione determina la simmetria di riempimento della cavità e il tonnellaggio di chiusura richiesto della pressa. I pezzi con elevato rapporto lunghezza di flusso-spessore (L/T) stampati con resine ad alta viscosità come PC/ABS richiedono sezioni trasversali dei punti di iniezione ottimizzate per prevenire un'eccessiva caduta di pressione di iniezione. La simulazione reologica calcola le pressioni di iniezione esatte, prevenendo il sovraccarico di tonnellaggio della macchina. La valutazione delle dimensioni dei punti di iniezione garantisce che i tassi di taglio rimangano entro limiti sicuri, proteggendo gli additivi ritardanti di fiamma dalla degradazione termica. L'implementazione di un'analisi completa del flusso nello stampo ottimizza i diametri dei canali di alimentazione e la dimensione dell'orifizio dell'ugello prima che inizi la lavorazione dell'acciaio dello stampo.
| Tipo di analisi di simulazione | Output dati predittivi | Azione di ingegneria dell'attrezzatura | Beneficio principale di qualità |
|---|---|---|---|
| Tempo di riempimento del fronte di flusso | Contorni di avanzamento del fronte di fusione | Bilanciare le dimensioni dei punti di iniezione del canale caldo | Elimina riempimenti incompleti e sovracompattazione |
| Mappa delle linee di saldatura e delle trappole d'aria | Angoli di convergenza del fronte di flusso | Riposizionare gli iniettori o aggiungere sfiati | Massimizza la resistenza delle linee di saldatura e nasconde i difetti |
| Ritiro volumetrico e deformazione | Offset vettoriali di deflessione 3D | Pre-compensare l'acciaio del nucleo dello stampo | Garantisce la planarità dell'assemblaggio post-stampaggio |
Domande Frequenti (FAQ)
Perché l'analisi del flusso dello stampo dovrebbe essere condotta prima del taglio dell'acciaio per utensili?
Condurre l'analisi del flusso dello stampo prima della fabbricazione dell'utensile identifica i rischi strutturali ed estetici mentre la geometria del pezzo è ancora digitale. Rilevare precocemente linee di saldatura, trappole d'aria e deformazioni eccessive consente agli ingegneri di modificare la posizione degli iniettori e gli spessori delle pareti senza costose rilavorazioni dell'acciaio. La simulazione virtuale garantisce una produzione ad alto rendimento e previene lunghi ritardi nella realizzazione dell'utensile.
Come prevede la simulazione del flusso dello stampo la deformazione nei polimeri caricati con fibra di vetro?
Le fibre di vetro si allineano parallelamente al fronte di flusso della resina fusa, causando un ritiro anisotropo in cui la plastica si contrae in modo diverso lungo e trasversalmente ai vettori di flusso. Il software di analisi del flusso dello stampo simula la matrice precisa dell'orientamento delle fibre su ogni millimetro quadrato del pezzo. Il calcolo di questi differenziali di ritiro direzionale prevede la distorsione post-stampaggio, consentendo agli stampisti di pre-compensare l'acciaio della cavità dello stampo.
Quali informazioni critiche sono fornite in un report standard di simulazione Moldflow?
Un report standard Moldflow include l'animazione del tempo di riempimento, la distribuzione della pressione di iniezione, la temperatura al fronte di flusso e la mappatura della posizione delle linee di saldatura. I report evidenziano anche le posizioni delle trappole d'aria, le percentuali di ritiro volumetrico e la deflessione totale stimata del pezzo. L'esame di questi set di dati consente ai team di ingegneria di ottimizzare le finestre di processo prima del campionamento T1.