
L'optimisation de l'outillage de moule d'injection avant la coupe de l'acier à outils élimine les cycles d'essais-erreurs à haut risque en ingénierie. Les pièges à air inattendus, les lignes de soudure esthétiques, les marques de retrait localisées et le gauchissement après moulage peuvent retarder les lancements de produits de plusieurs semaines tout en gonflant les budgets d'ingénierie non récurrents. Le logiciel de rhéologie d'ingénierie assistée par ordinateur (IAO) simule le comportement du polymère fondu à l'intérieur des cavités chauffées, permettant aux ingénieurs d'outillage de valider virtuellement les géométries des pièces. Ce guide technique examine la dynamique de remplissage, le profilage de la pression de maintien, la cartographie de l'orientation des fibres et l'optimisation de la position des points d'injection.
Table des matières
- 1. Simulation IAO Moldflow : remplissage, maintien, gauchissement et orientation des fibres
- 2. Prédiction et élimination des lignes de soudure, des pièges à air et des marques de retrait
- 3. Emplacement des points d'injection et optimisation de la pression d'injection pour les résines à rapport L/T élevé
Simulation IAO Moldflow : remplissage, maintien, gauchissement et orientation des fibres
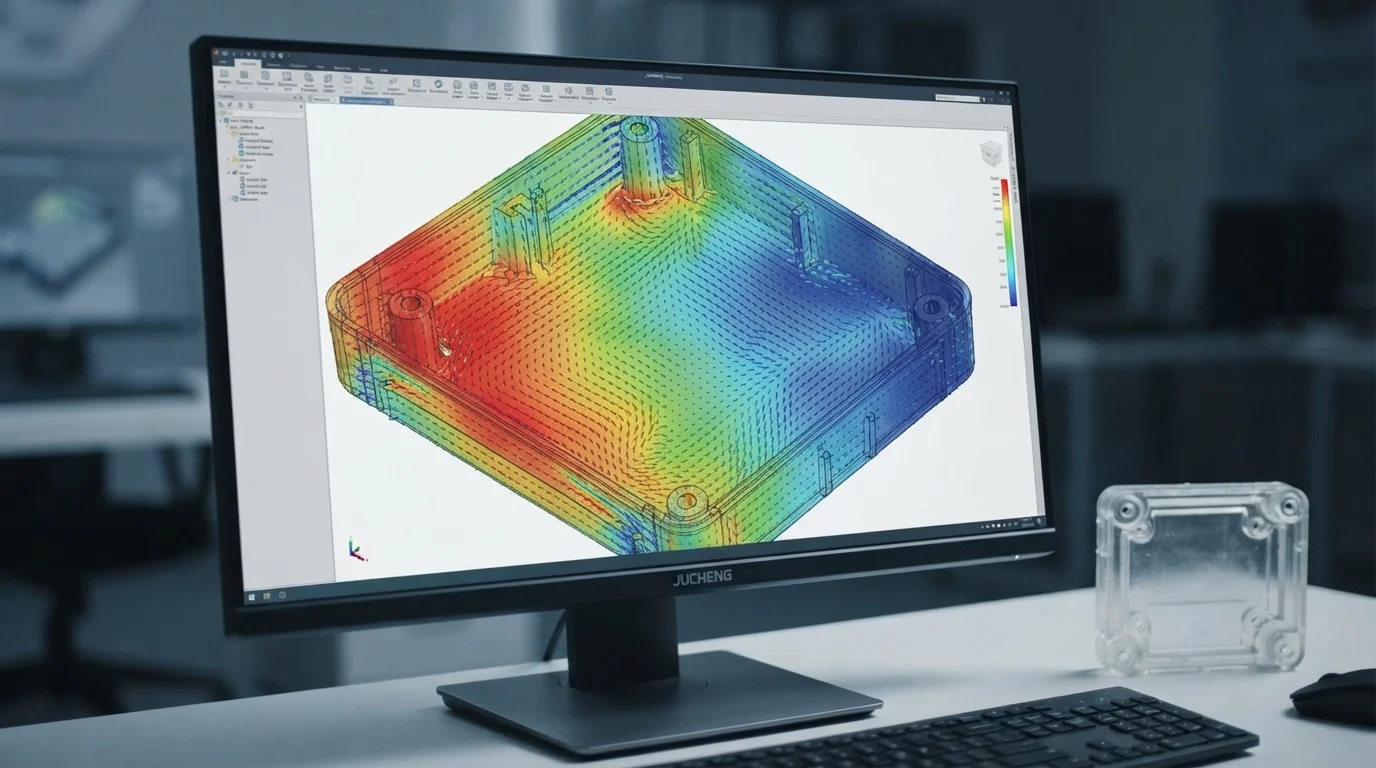
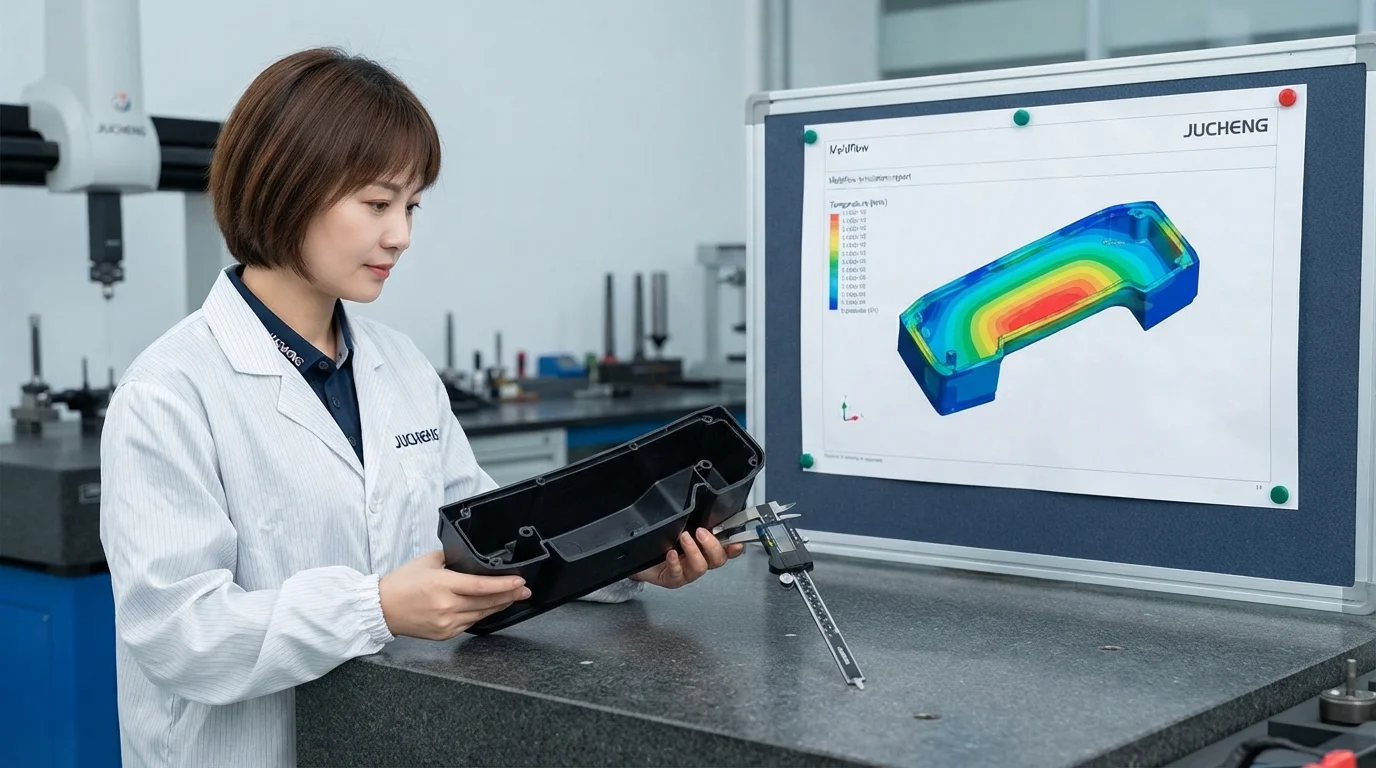
Exécution d'une analyse complète de l'écoulement en moule à l'aide de la simulation IAO Moldflow modélise la mécanique des fluides exacte des thermoplastiques fondus à l'intérieur de cavités de moule complexes. Les algorithmes de simulation calculent retrait volumétrique, chute de pression du fondu, distributions du temps de refroidissement et voilage de pièce avant l'usinage de l'acier à outils. La modélisation de thermoplastiques techniques renforcés de verre comme PA66-GF30 ou en PEEK cartes retrait anisotrope vecteurs causés par l'alignement des fibres le long des trajets d'écoulement. La prédiction de l'orientation directionnelle des fibres empêche la torsion après moulage dans les plateaux de batterie structurels et les grands panneaux automobiles. Le prototypage virtuel garantit que les conceptions d'outillage établissent des fenêtres de traitement larges et stables dès l'essai initial T1.
Les capacités analytiques de simulation comprennent :
- Modélisation de la phase de remplissage—Prédire les vitesses d'avance du front de fondu assure un remplissage équilibré de la cavité à travers les canaux multi-points d'injection.
- Profilage de la pression de maintien—La simulation de la distribution de la pression de maintien prévient les retassures et le surcompactage localisé.
- Optimisation du circuit de refroidissement—L'analyse de l'extraction de chaleur du noyau et de la cavité identifie les points chauds thermiques qui déclenchent le voilage.
- Cartographie de la prédiction du voilage—Le calcul des vecteurs de déflexion après moulage permet aux ingénieurs de couper l'acier à outils avec des compensations de cavité pré-ajustées.
Prédiction et élimination des lignes de soudure, des pièges à air et des retassures
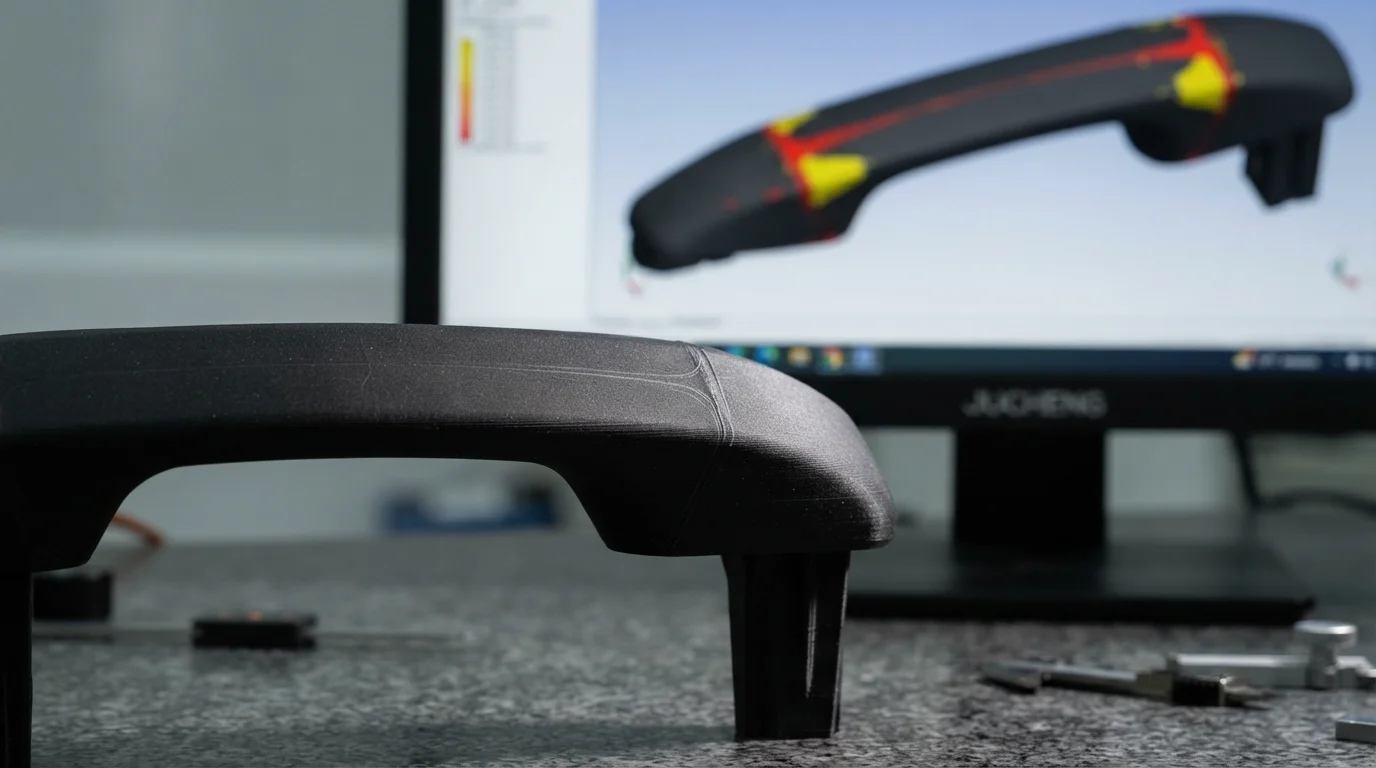
Prédiction des lignes de soudure et des poches d'air avant la coupe du métal protège les surfaces d'aspect et l'intégrité structurelle. Les lignes de soudure se forment là où les fronts d'écoulement de polymère séparés se rencontrent, créant des lignes de jonction mécaniques qui affaiblissent la résistance à la traction de la pièce. La simulation rhéologique permet aux ingénieurs d'ajuster le nombre de points d'injection ou de modifier leurs positions, déplaçant les lignes de soudure vers des zones non cosmétiques ou à faibles contraintes. L'identification des poches d'air comprimées met en évidence les emplacements de micro-évents nécessaires, empêchant les défauts de brûlure diesel lors du remplissage à haute vitesse. La modélisation des nervures structurelles et des bossages de vis vérifie les ratios nervure/paroi, empêchant les ombres de retrait cosmétiques sur les faces d'aspect.
Optimisation de l'emplacement des points d'injection et de la pression d'injection pour les résines à haut rapport L/T
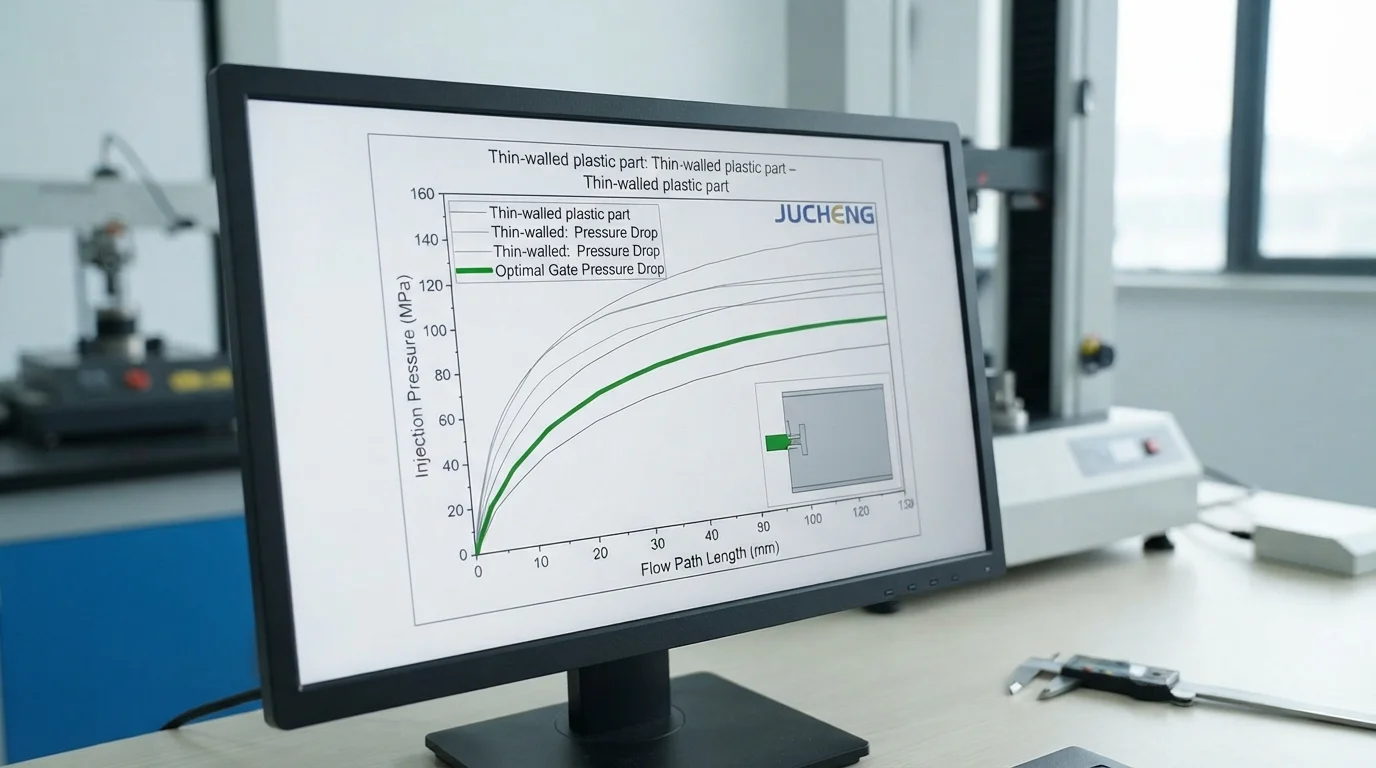
La sélection des emplacements des points d'injection détermine la symétrie de remplissage de la cavité et le tonnage de verrouillage requis de la presse. Les pièces à rapport longueur d'écoulement/épaisseur (L/T) élevé moulées à partir de résines à haute viscosité comme PC/ABS nécessitent des sections transversales de points d'injection optimisées pour éviter une chute de pression d'injection excessive. La simulation rhéologique calcule les pressions d'injection exactes, empêchant la surcharge du tonnage de la machine. L'évaluation des dimensions des points d'injection garantit que les taux de cisaillement restent dans les limites de sécurité, protégeant les additifs ignifuges de la dégradation thermique. La mise en œuvre d'une analyse complète de l'écoulement en moule optimise les diamètres des canaux et le dimensionnement des orifices de buse avant le début de l'usinage de l'acier d'outillage.
| Type d'analyse de simulation | Données de sortie prédictives | Action d'ingénierie d'outillage | Avantage qualité principal |
|---|---|---|---|
| Temps de remplissage du front d'écoulement | Contours d'avancement du front de matière fondue | Équilibrer les tailles de points d'injection du collecteur chaud | Élimine les pièces courtes et le sur-remplissage |
| Carte des lignes de soudure et des poches d'air | Flow front convergence angles | Relocate gates or add vents | Maximizes weld strength & hides scars |
| Volumetric Shrinkage & Warp | 3D deflection vector offsets | Pre-compensate mold core steel | Guarantees post-mold assembly flatness |
Questions fréquemment posées (FAQ)
Why should mold flow analysis be conducted before cutting tool steel?
Conducting mold flow analysis before tool fabrication identifies structural and cosmetic risks while the part geometry is still digital. Detecting weld lines, air traps, and excessive warpage early allows engineers to modify gate locations and wall thicknesses without expensive steel rework. Virtual simulation ensures high-yield production and prevents long tooling delays.
How does mold flow simulation predict warpage in glass-filled polymers?
Glass fibers align parallel to the molten resin flow front, causing anisotropic shrinkage where plastic contracts differently along and across flow vectors. Mold flow software simulates the precise fiber orientation matrix across every square millimeter of the part. Calculating these directional shrinkage differentials predicts post-mold distortion, allowing toolmakers to pre-compensate mold cavity steel.
What critical information is provided in a standard Moldflow simulation report?
A standard Moldflow report includes fill time animation, injection pressure distribution, temperature at the flow front, and weld line location mapping. Reports also highlight air trap locations, volumetric shrinkage percentages, and total estimated part deflection. Reviewing these datasets allows engineering teams to optimize process windows before T1 sampling.