
Die Optimierung des Spritzgießwerkzeugs vor dem Schneiden des Werkzeugstahls eliminiert risikoreiche technische Versuch-und-Irrtum-Zyklen. Unerwartete Lufteinschlüsse, kosmetische Bindenähte, lokalisierte Einfallstellen und Verzug nach dem Formen können Produkteinführungen um Wochen verzögern und die nicht wiederkehrenden Engineering-Budgets in die Höhe treiben. Computersimulierte rheologische Software (CAE) simuliert das Verhalten geschmolzener Polymere in beheizten Kavitäten und ermöglicht es Werkzeugbauingenieuren, Teilegeometrien virtuell zu validieren. Dieser technische Leitfaden untersucht Fülldynamik, Nachdruckprofilierung, Faserorientierungskartierung und Optimierung der Anschnittposition.
Inhaltsverzeichnis
Moldflow-CAE-Simulation: Füllen, Nachdruck, Verzug und Faserorientierung
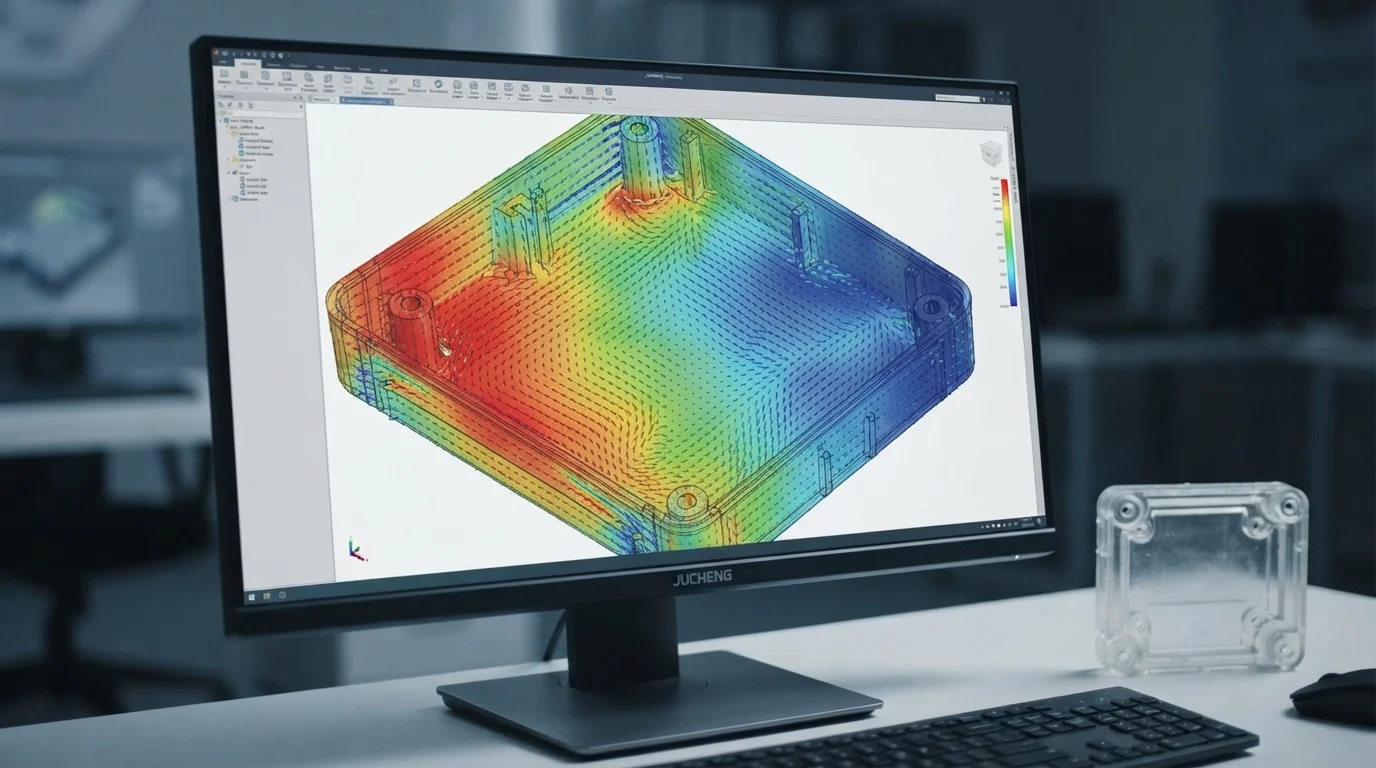
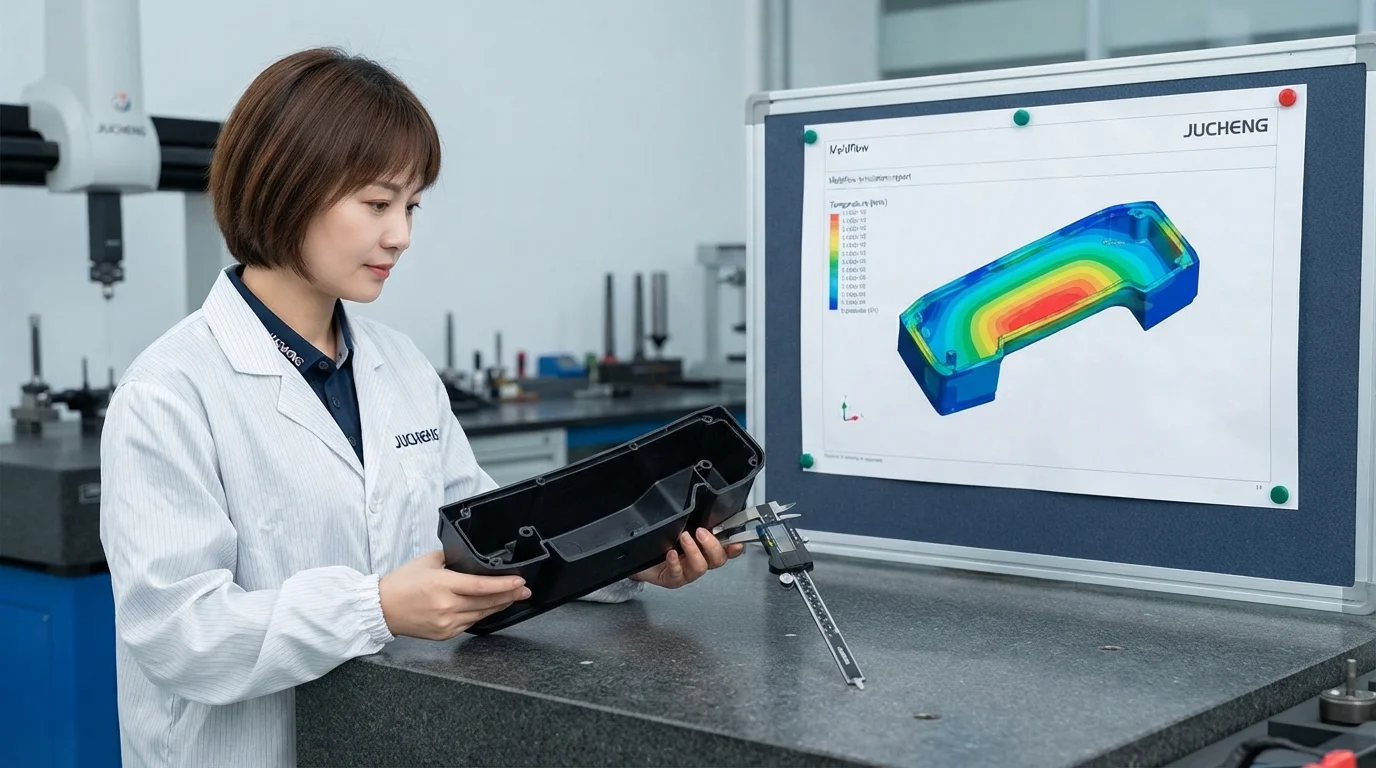
Durchführung einer umfassenden Mold-Flow-Analyse mittels CAE-Moldflow-Simulation modelliert die exakte Fluidmechanik geschmolzener Thermoplaste in komplexen Formkavitäten. Simulationsalgorithmen berechnen Volumenschwindung, Schmelzedruckabfall, Kühlzeitverteilungen und Teileverzug vor dem Schneiden des Werkzeugstahls. Die Modellierung glasfaserverstärkter technischer Thermoplaste wie PA66-GF30 oder PEEK bildet anisotrope Schwindung Vektoren, die durch Faserausrichtung entlang der Fließwege verursacht werden. Die Vorhersage der Richtungsabhängigkeit der Faserorientierung verhindert Verzug nach dem Spritzgießen bei strukturellen Batterieträgern und großen Automobilplatten. Virtuelle Prototypen stellen sicher, dass Werkzeugkonstruktionen vom ersten T1-Versuch an breite, stabile Verarbeitungsfenster schaffen.
Die Simulationsanalyse umfasst:
- Füllphasenmodellierung—Die Vorhersage der Geschwindigkeiten des Schmelzefrontfortschritts gewährleistet ein ausgewogenes Füllen der Kavität über Mehrfachanguss-Verteiler.
- Druckhalteprofilierung—Die Simulation der Nachdruckverteilung verhindert Einfallstellen und lokale Überverdichtung.
- Kühlkreislaufoptimierung—Die Analyse der Wärmeabfuhr von Kern und Kavität identifiziert thermische Hotspots, die Verzug auslösen.
- Verzugs-Vorhersagekartierung—Die Berechnung von Verformungsvektoren nach dem Spritzgießen ermöglicht es Ingenieuren, Werkzeugstahl mit vorkompensierten Kavitätsversätzen zu schneiden.
Vorhersage und Beseitigung von Bindenähten, Lufteinschlüssen und Einfallstellen
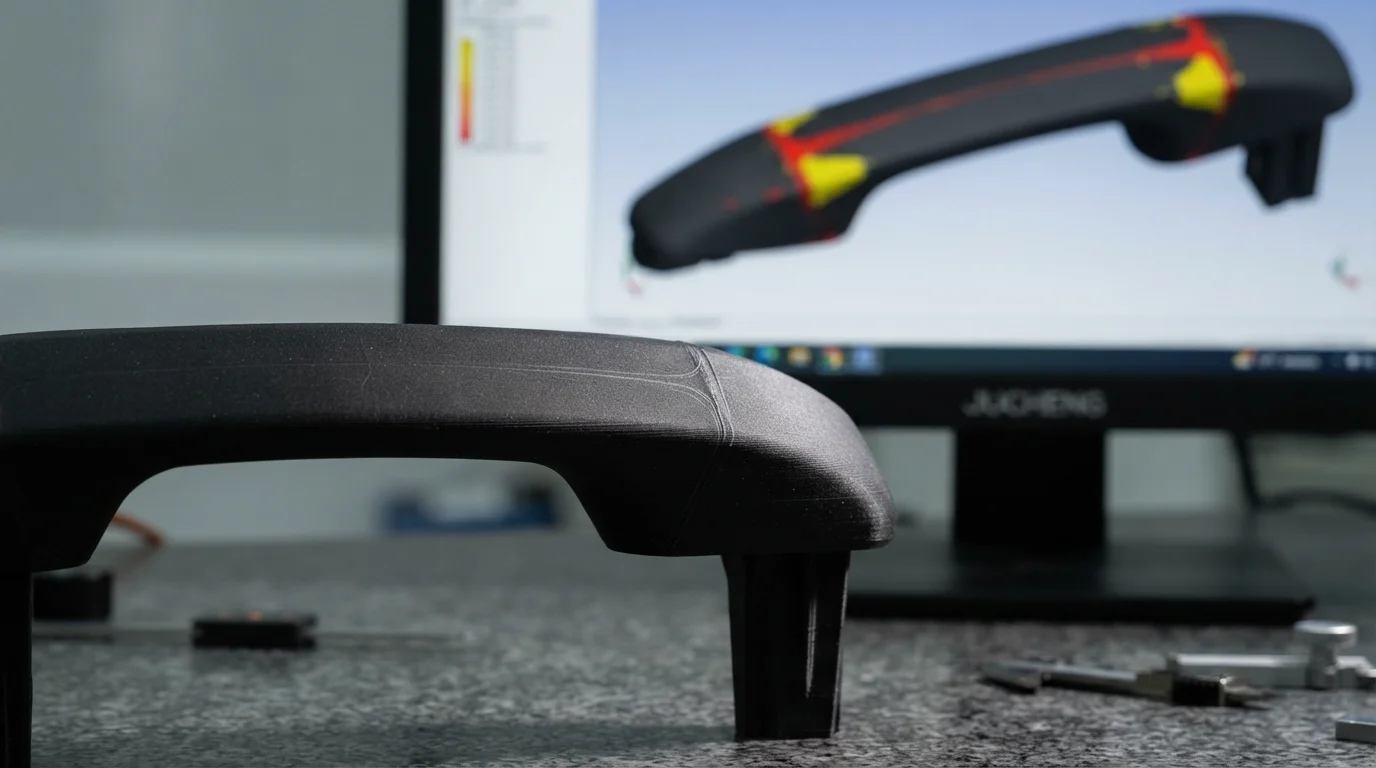
Vorhersage von Bindenähten und Lufteinschlüssen vor dem Schneiden von Metall schützt Sichtflächen und strukturelle Integrität. Bindenähte entstehen dort, wo getrennte Polymerfließfronten aufeinandertreffen, und bilden mechanische Nahtlinien, die die Zugfestigkeit des Bauteils schwächen. Rheologiesimulation ermöglicht es Ingenieuren, die Anzahl der Angüsse anzupassen oder Angusspositionen zu verändern, um Bindenähte in nicht-kosmetische oder spannungsarme Bereiche zu verlagern. Die Identifizierung komprimierter Lufteinschlüsse zeigt notwendige Mikroentlüftungspositionen auf und verhindert Diesel-Effekt-Defekte beim Hochgeschwindigkeitsfüllen. Die Modellierung von Verstärkungsrippen und Schraubenbossen verifiziert Rippen-Wand-Verhältnisse und verhindert kosmetische Einfallstellen auf Sichtflächen.
Angussort- und Einspritzdruckoptimierung für Harze mit hohem L/T-Verhältnis
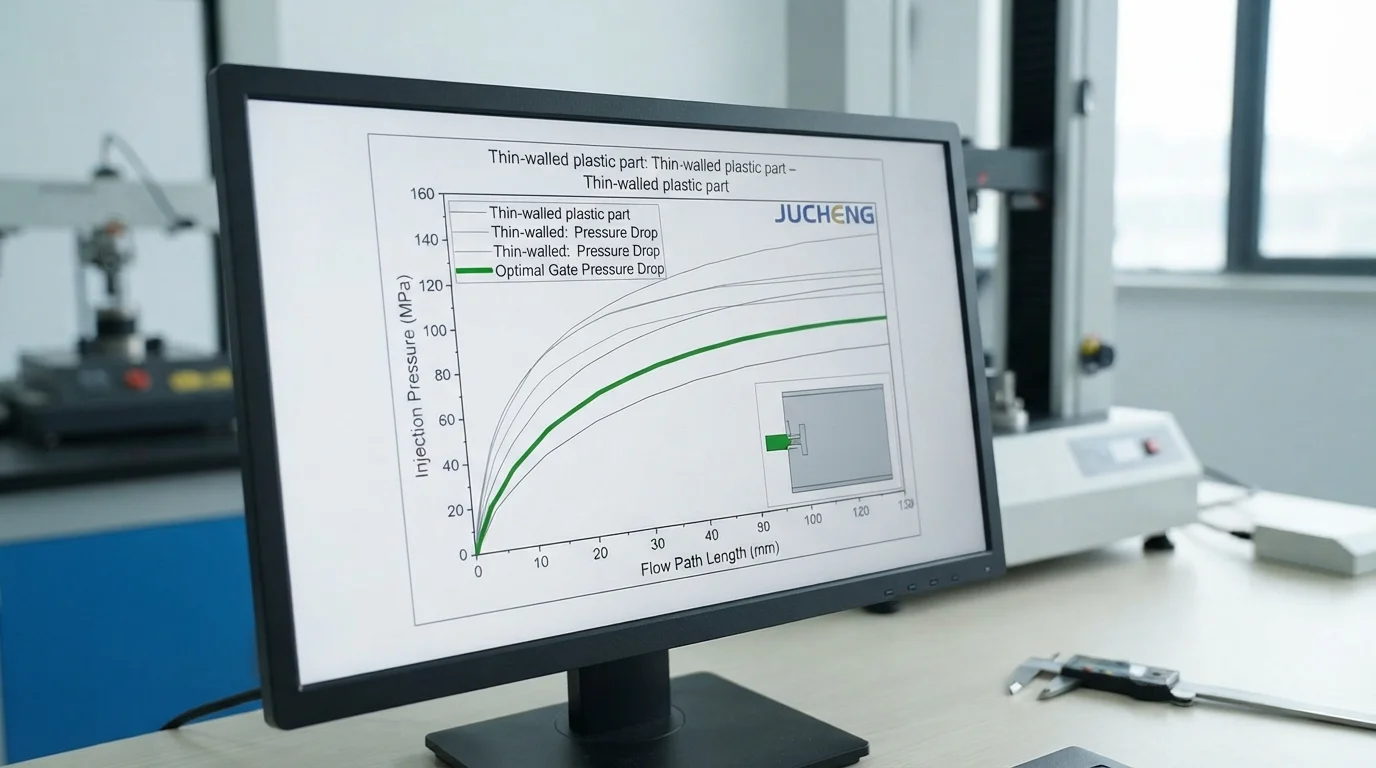
Die Auswahl der Angussstellen bestimmt die Symmetrie der Kavitätsfüllung und die erforderliche Schließkraft der Presse. Teile mit hohem Fließlängen-zu-Dicken-Verhältnis (L/T), die aus hochviskosen Harzen wie PC/ABS erfordern optimierte Angussquerschnitte, um einen übermäßigen Einspritzdruckabfall zu verhindern. Die Rheologiesimulation berechnet exakte Einspritzdrücke und verhindert so eine Überlastung der Maschinentonnage. Die Bewertung der Angussabmessungen stellt sicher, dass die Scherraten innerhalb sicherer Grenzen bleiben und schützt flammhemmende Additive vor thermischem Abbau. Die Durchführung einer umfassenden Formflussanalyse optimiert die Angusskanaldurchmesser und die Düsenöffnungsgrößen, bevor mit der Bearbeitung des Werkzeugstahls begonnen wird.
| Art der Simulationsanalyse | Vorhersagedatenausgabe | Werkzeugbau-Maßnahme | Primärer Qualitätsvorteil |
|---|---|---|---|
| Fließfront-Füllzeit | Fließfrontfortschrittskonturen | Heißkanal-Angussgrößen ausgleichen | Eliminiert Kurzspritzungen & Überpackung |
| Bindenähte- & Lufteinschluss-Karte | Fließfrontkonvergenzwinkel | Angüsse verlegen oder Entlüftungen hinzufügen | Maximiert Bindenahtfestigkeit & verdeckt Narben |
| Volumetrische Schrumpfung & Verzug | 3D-Ablenkungsvektor-Offsets | Formkernstahl vorkompensieren | Gewährleistet Ebenheit nach der Formteilmontage |
Häufig gestellte Fragen (FAQs)
Warum sollte vor der Bearbeitung von Werkzeugstahl eine Formflussanalyse durchgeführt werden?
Die Durchführung einer Formflussanalyse vor der Werkzeugherstellung identifiziert strukturelle und kosmetische Risiken, während die Teilegeometrie noch digital ist. Die frühzeitige Erkennung von Bindenähten, Lufteinschlüssen und übermäßigem Verzug ermöglicht es Ingenieuren, Anschnittpositionen und Wandstärken zu ändern, ohne teure Stahlnacharbeit. Virtuelle Simulation gewährleistet eine hohe Ausbeute in der Produktion und verhindert lange Werkzeugverzögerungen.
Wie sagt die Formflusssimulation Verzug in glasfaserverstärkten Polymeren voraus?
Glasfasern richten sich parallel zur Strömungsfront des geschmolzenen Harzes aus, was anisotropes Schrumpfen verursacht, bei dem Kunststoff unterschiedlich entlang und quer zu den Fließvektoren schrumpft. Formflussoftware simuliert die präzise Faserorientierungsmatrix über jeden Quadratmillimeter des Teils. Die Berechnung dieser richtungsabhängigen Schrumpfungsdifferenzen sagt den Verzug nach dem Formen voraus und ermöglicht es Werkzeugbauern, den Formneststahl vorzukompensieren.
Welche kritischen Informationen werden in einem Standard-Moldflow-Simulationsbericht bereitgestellt?
Ein Standard-Moldflow-Bericht enthält Füllzeit-Animation, Einspritzdruckverteilung, Temperatur an der Strömungsfront und Kartierung der Bindenähte. Berichte heben auch Lufteinschlusspositionen, volumetrische Schrumpfungsprozentsätze und die geschätzte Gesamtverformung des Teils hervor. Die Überprüfung dieser Datensätze ermöglicht es technischen Teams, Prozessfenster vor der T1-Bemusterung zu optimieren.