
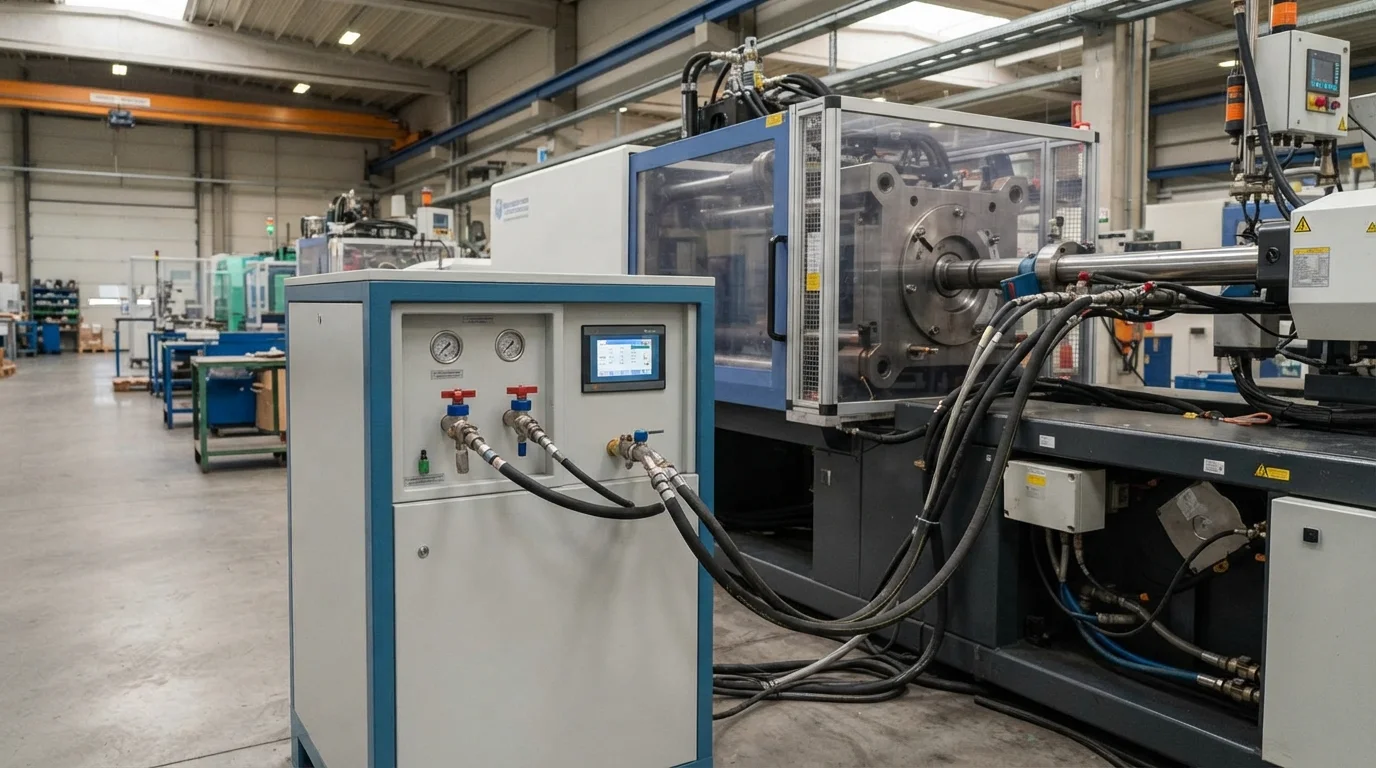
Lo stampaggio di componenti strutturali a parete spessa come maniglie, mancorrenti e nervature spesse per contenitori presenta gravi sfide estetiche e di processo. Le sezioni solide in plastica spessa si raffreddano in modo non uniforme e si contraggono notevolmente, creando profondi segni di ritiro superficiali, vuoti interni e tempi di ciclo prolungati. Specificare lo stampaggio a iniezione con assistenza gas supera questi limiti fisici iniettando azoto ad alta pressione direttamente nel nucleo del polimero fuso. JUCHENG gestisce celle di produzione specializzate con assistenza gas, producendo componenti strutturali cavi rigorosamente secondo i file CAD del cliente.
Sommario
Sistemi di iniezione di azoto gassoso ed eliminazione dei segni di ritiro
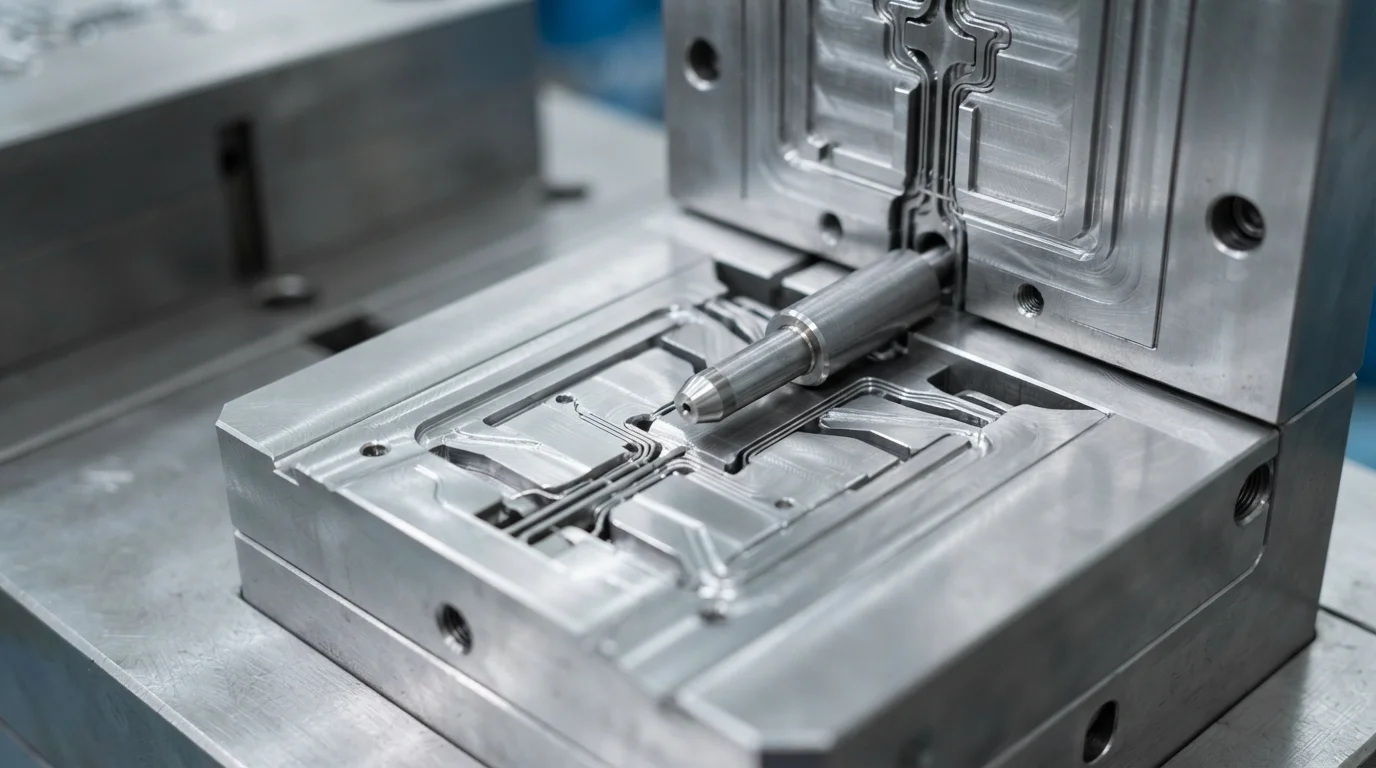
L'iniezione di azoto ad alta purezza nel flusso di materiale fuso spinge la plastica fusa contro le pareti della cavità dall'interno verso l'esterno. Eseguire l' iniezione di azoto gassoso attraverso spilli per gas specializzati o ugelli della macchina comprime saldamente la pelle polimerica contro l'acciaio dello stampo raffreddato. La pressione interna del gas compensa continuamente il ritiro volumetrico del polimero durante tutta la fase di raffreddamento. L'applicazione di una pressione interna uniforme elimina completamente le ombre di ritiro superficiali su nervature e bossaggi spessi. L'estetica superficiale rimane impeccabile senza richiedere riempimenti estetici secondari o riprogettazioni a parete spessa.
Le fasi del processo con assistenza gas includono:
- Dosaggio della resina a iniezione parziale—L'iniezione di una quantità parziale controllata di resina fusa prepara la cavità allo spostamento del gas.
- Penetrazione dello spillo per gas—Injecting high-pressure nitrogen gas into the core creates a continuous hollow gas channel.
- Internal packing pressure—Holding nitrogen pressure at 10 to 30 MPa holds the polymer skin firmly against the mold walls.
- Gas venting and part ejection—Venting internal nitrogen pressure back into the unit prior to mold opening enables safe part ejection.
Weight Reduction & Hollow Structural Design for Handles and Tubing
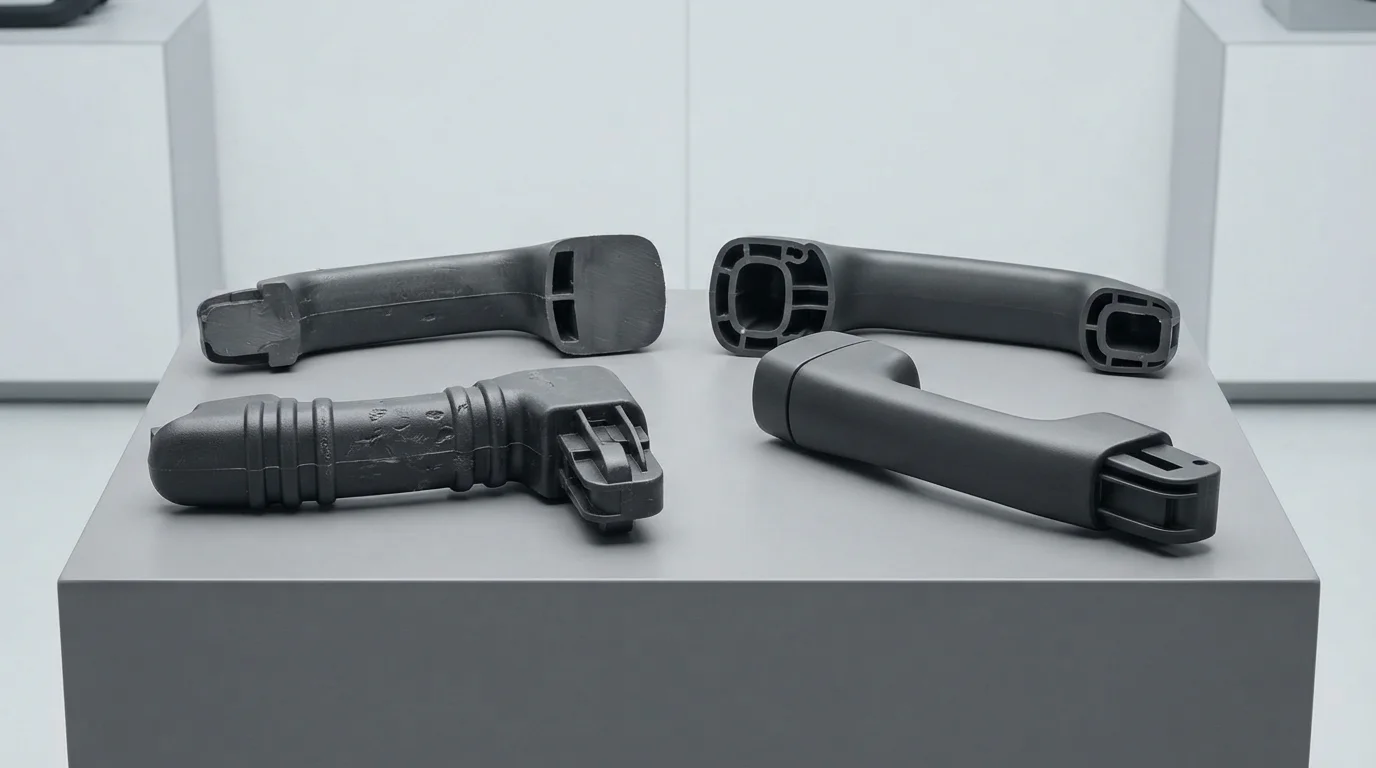
Hollow core formation significantly reduces part weight while maintaining structural bending stiffness. Hollow structural geometries cut material usage by 20% to 40%, delivering substantial cost savings on expensive engineering thermoplastics. Common resins processed with gas assistance include polipropilene (PP), ABS, policarbonato (PC), and glass-filled PA66-GF30. Removing massive solid resin cores speeds up thermal heat dissipation dramatically. Cooling times drop by up to 50% on thick-section handles, increasing hourly press throughput.
| Target Polymer Resin | Gas Pressure Range (MPa) | Weight Reduction (%) | Cooling Time Saving (%) | Primary Gas-Assist Part |
|---|---|---|---|---|
| Polipropilene (PP) | 10 – 20 MPa | 25% – 40% | 40% – 50% | Maniglie di presa per automotive e tubazioni per elettrodomestici |
| ABS / leghe PC+ABS | 15 – 25 MPa | 20% – 35% | 35% – 45% | Maniglie porte automotive e staffe per specchietti |
| PA66-GF30 (rinforzato con fibra di vetro) | 20 – 30 MPa | 15% – 30% | 30% – 40% | Pedali strutturali e telai per impieghi gravosi |
Controllo della pressione interna del gas e integrità strutturale
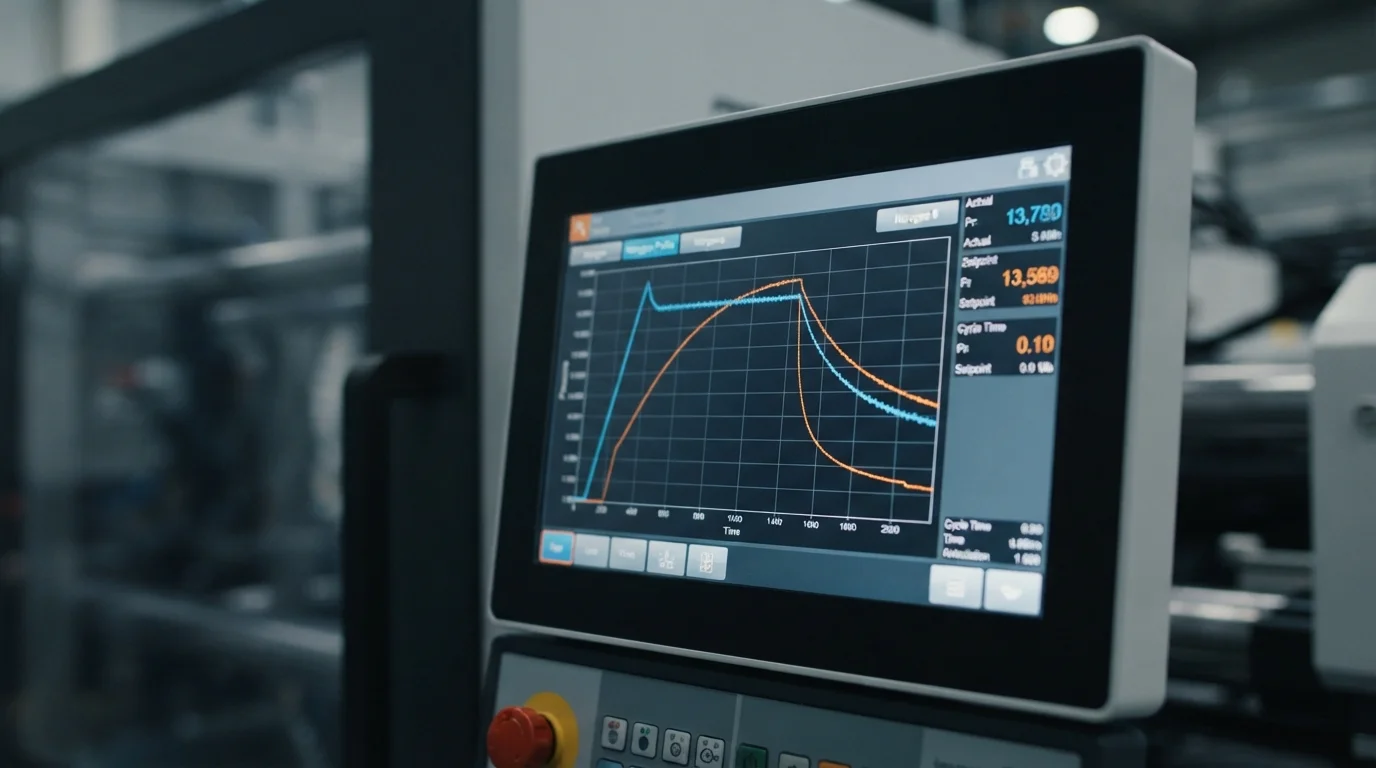
Mantenere un preciso controllo della pressione interna del gas previene difetti strutturali come il gas blow-through o la formazione di dita su pareti sottili. Il gas blow-through si verifica se l'azoto penetra attraverso il fronte del fuso prima che lo strato esterno raggiunga uno spessore sufficiente. Gli ingegneri di attrezzature progettano ugelli a pin per gas in corrispondenza di sezioni trasversali spesse per guidare i percorsi del flusso di gas lungo canali designati. Ritardi di temporizzazione precisi tra l'iniezione della resina e l'ingresso del gas garantiscono uno spessore uniforme della parete in polimero. L'ottimizzazione del processo preserva i limiti di carico meccanico offrendo al contempo superfici estetiche prive di difetti.
Domande Frequenti (FAQ)
In che modo lo stampaggio assistito da gas elimina i segni di ritiro nelle parti spesse?
Lo stampaggio assistito da gas inietta azoto ad alta pressione al centro della resina fusa. La pressione interna del gas spinge la plastica in raffreddamento verso l'esterno contro le pareti della cavità, compensando continuamente il ritiro volumetrico e prevenendo ombre di ritiro sulla superficie.
Qual è la differenza tra lo stampaggio assistito da gas a iniezione parziale e a iniezione completa?
Lo stampaggio assistito da gas a iniezione parziale riempie dal 70% al 90% della cavità con resina prima che il gas espanda la massa fusa per riempire lo stampo, creando un nucleo cavo. Lo stampaggio assistito da gas a iniezione completa riempie completamente lo stampo con resina, usando il gas solo per compattare nervature e bossaggi spessi senza creare grandi canali cavi.
Quale gas viene utilizzato per lo stampaggio a iniezione assistito da gas?
L'azoto ad alta purezza (purezza dal 98% al 99,9%) è universalmente utilizzato perché è chimicamente inerte e non reagisce con i polimeri fusi. L'azoto previene l'ossidazione, la combustione o la degradazione chimica delle pareti del canale cavo interno.