
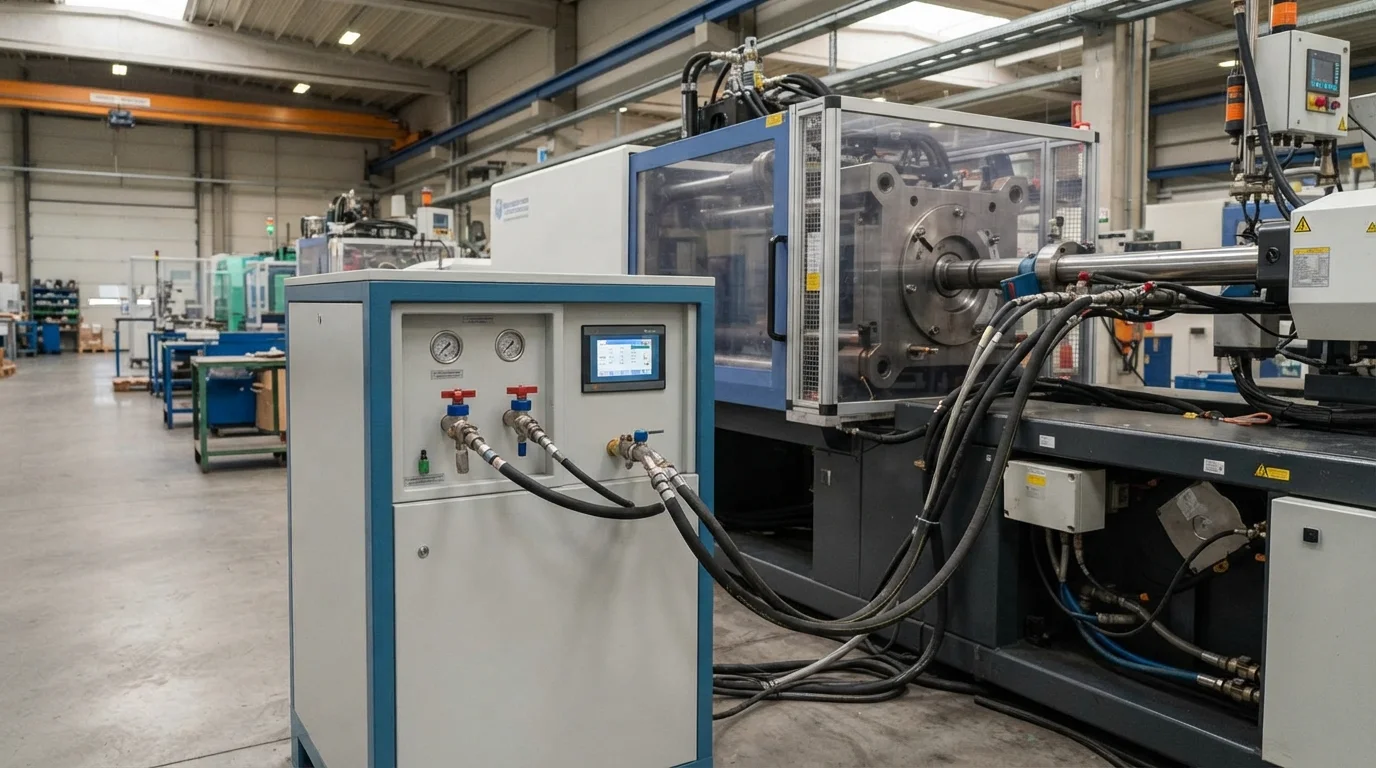
Das Formen dickwandiger Strukturkomponenten wie Griffe, Haltegriffe und dicker Gehäuserippen stellt ernsthafte kosmetische und verarbeitungstechnische Herausforderungen dar. Massive dicke Kunststoffabschnitte kühlen ungleichmäßig ab und schrumpfen erheblich, was tiefe Einfallstellen an der Oberfläche, innere Lunker und verlängerte Zykluszeiten verursacht. Die Spezifikation von Gas-Assist-Spritzguss überwindet diese physikalischen Grenzen, indem direkt Hochdruck-Stickstoffgas in den geschmolzenen Polymerkern injiziert wird. JUCHENG betreibt spezialisierte gasunterstützte Produktionszellen und fertigt hohle Strukturbauteile streng nach Kunden-CAD-Dateien.
Inhaltsverzeichnis
Stickstoffgas-Injektionssysteme & Eliminierung von Einfallstellen
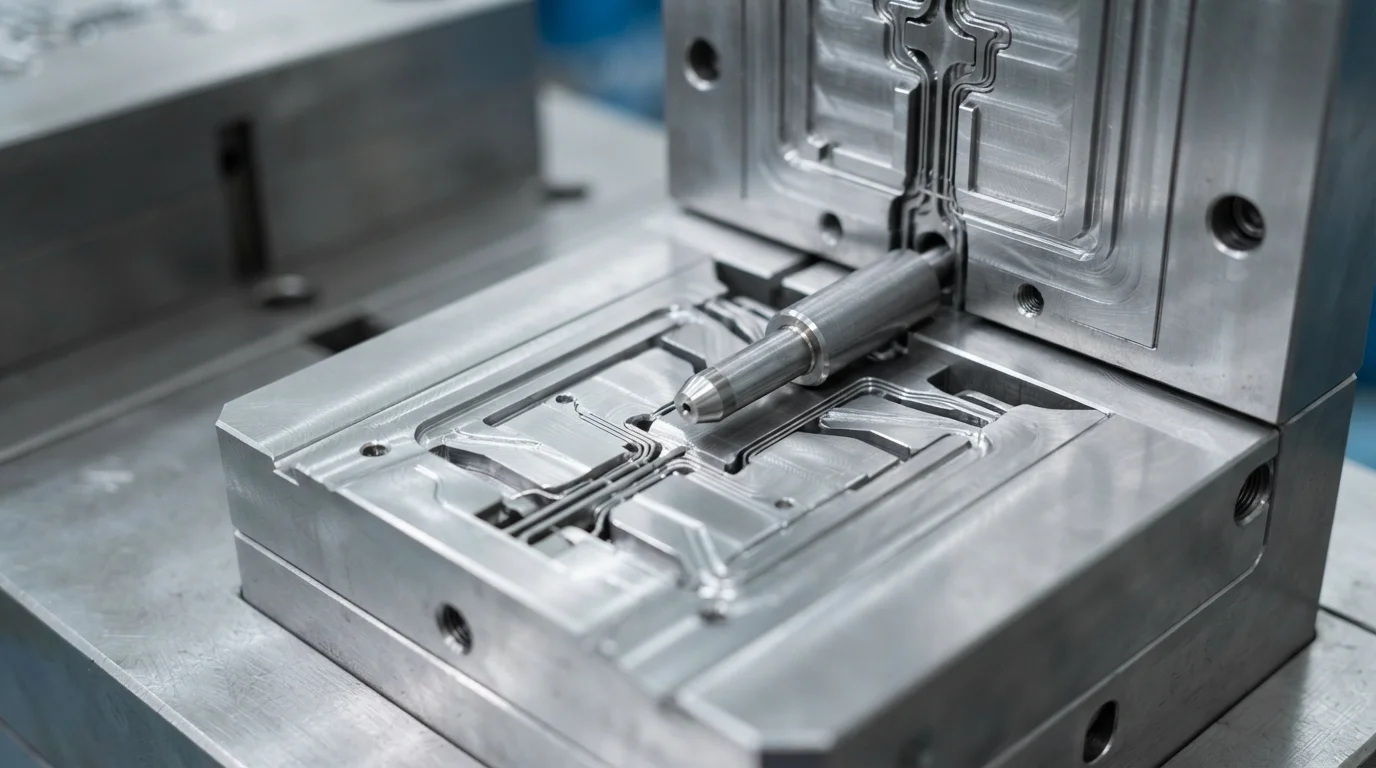
Das Injizieren von hochreinem Stickstoffgas in den Schmelzestrom drückt geschmolzenen Kunststoff von innen nach außen gegen die Kavitätswände. Die Durchführung der Stickstoffgas-Injektion über spezielle Gasdüsen oder Maschinendüsen presst die Polymerhaut fest gegen gekühlten Werkzeugstahl. Der interne Gasdruck kompensiert kontinuierlich die volumetrische Polymerschrumpfung während der gesamten Kühlphase. Die Anwendung eines gleichmäßigen Innendrucks eliminiert Oberflächen-Einfallschatten über dicken Rippen und Bossen vollständig. Die Oberflächenästhetik bleibt makellos, ohne dass sekundäre kosmetische Füllungen oder Neukonstruktionen dicker Wände erforderlich sind.
Die Schritte der Gas-Assist-Verarbeitung umfassen:
- Kurzschuss-Harzdosierung—Das Injizieren einer kontrollierten Teilschussmenge an geschmolzenem Harz bereitet die Kavität für die Gasverdrängung vor.
- Gasstift-Penetration—Das Einspritzen von Hochdruck-Stickstoffgas in den Kern erzeugt einen durchgehenden hohlen Gaskanal.
- Innerer Nachdruck—Das Halten des Stickstoffdrucks bei 10 bis 30 MPa hält die Polymerhaut fest gegen die Formwände.
- Gasentlüftung und Teileauswurf—Das Ablassen des internen Stickstoffdrucks zurück in das Gerät vor dem Öffnen der Form ermöglicht einen sicheren Teileauswurf.
Gewichtsreduzierung & Hohlstrukturdesign für Griffe und Rohrleitungen
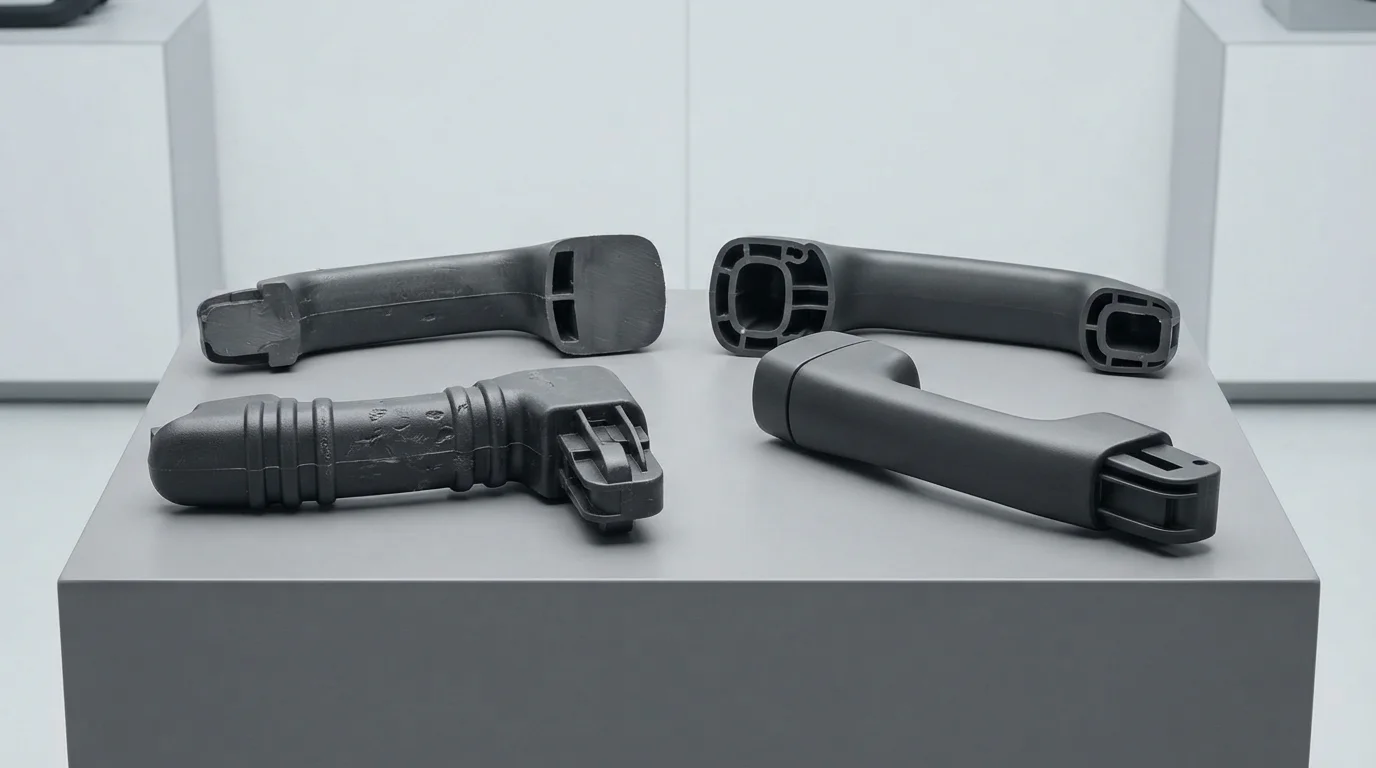
Die Bildung eines Hohlkerns reduziert das Teilgewicht erheblich, während die strukturelle Biegesteifigkeit erhalten bleibt. Hohlstrukturgeometrien reduzieren den Materialverbrauch um 20 % bis 40 % und bieten erhebliche Kosteneinsparungen bei teuren technischen Thermoplasten. Häufig mit Gasunterstützung verarbeitete Harze umfassen Polypropylen (PP), ABS, Polycarbonat (PC), und glasfaserverstärkte PA66-GF30. Das Entfernen massiver fester Harzkerne beschleunigt die thermische Wärmeableitung drastisch. Die Kühlzeiten sinken bei dickwandigen Griffen um bis zu 50 %, was den stündlichen Pressendurchsatz erhöht.
| Zielpolymerharz | Gasdruckbereich (MPa) | Gewichtsreduzierung (%) | Kühlzeiteinsparung (%) | Primärteil mit Gasunterstützung |
|---|---|---|---|---|
| Polypropylen (PP) | 10 – 20 MPa | 25% – 40% | 40% – 50% | Automobil-Griffleisten & Geräte-Rohrleitungen |
| ABS / PC+ABS-Legierungen | 15 – 25 MPa | 20% – 35% | 35% – 45% | Automobil-Türgriffe & Spiegelhalterungen |
| PA66-GF30 (glasfaserverstärkt) | 20 – 30 MPa | 15% – 30% | 30% – 40% | Strukturelle Pedale & Schwerlastrahmen |
Interne Gasdruckkontrolle & strukturelle Integrität
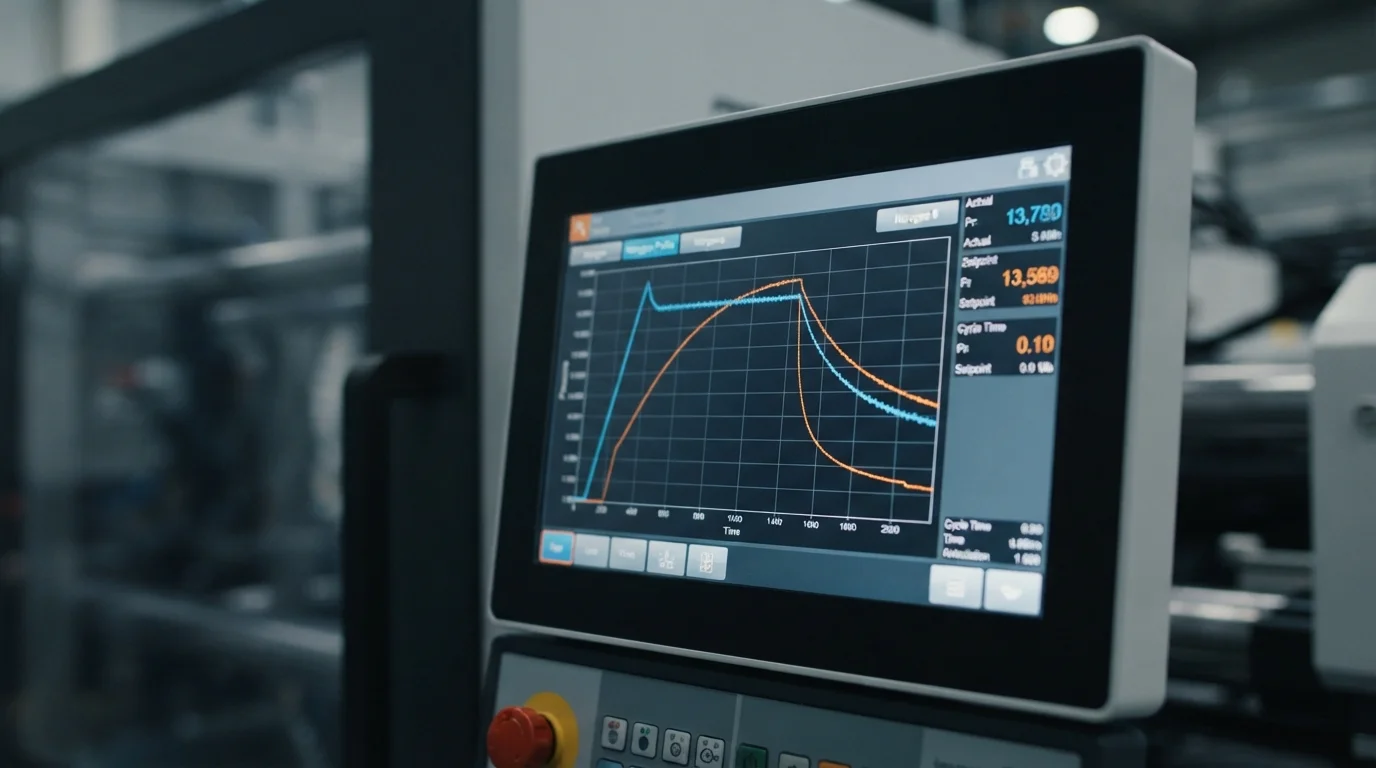
Präzise Aufrechterhaltung der internen Gasdruckkontrolle verhindert strukturelle Defekte wie Gasdurchbruch oder dünnwandige Fingerbildung. Ein Gasdurchbruch tritt auf, wenn Stickstoff die Schmelzfront durchbricht, bevor die Hautschicht eine ausreichende Dicke erreicht hat. Werkzeugkonstrukteure entwerfen strategische Gaspin-Düsen an dicken Querschnitten, um die Gasströmungswege entlang festgelegter Kanäle zu führen. Präzise Zeitverzögerungen zwischen Harzeinspritzung und Gaseintritt gewährleisten eine gleichmäßige Polymer-Hautwanddicke. Die Prozessoptimierung erhält die mechanischen Belastungsgrenzen bei gleichzeitiger Bereitstellung fehlerfreier Oberflächen.
Häufig gestellte Fragen (FAQs)
Wie beseitigt die Gasunterstützungs-Spritzgießtechnik Einfallstellen in dicken Bauteilen?
Beim Gasunterstützungs-Spritzgießen wird hochdruck Stickstoff in das Zentrum des geschmolzenen Harzes eingeblasen. Der interne Gasdruck drückt den abkühlenden Kunststoff nach außen gegen die Formwandungen, gleicht die volumetrische Schrumpfung kontinuierlich aus und verhindert Oberflächeneinfallstellen.
Was ist der Unterschied zwischen Short-Shot- und Full-Shot-Gasunterstützungs-Spritzgießen?
Beim Short-Shot-Gasunterstützungsverfahren wird die Kavität zu 70% bis 90% mit Harz gefüllt, bevor das Gas die Schmelze expandiert, um das Werkzeug zu füllen und einen Hohlkern zu erzeugen. Beim Full-Shot-Gasunterstützungsverfahren wird das Werkzeug vollständig mit Harz gefüllt, wobei das Gas nur zum Nachdrücken dicker Rippen und Bosse verwendet wird, ohne große Hohlkanäle zu erzeugen.
Welches Gas wird für das Gasunterstützungs-Spritzgießen verwendet?
Hochreiner Stickstoff (98% bis 99,9% Reinheit) wird universell eingesetzt, da er chemisch inert ist und nicht mit geschmolzenen Polymeren reagiert. Stickstoff verhindert Oxidation, Verbrennung oder chemischen Abbau der Wände des internen Hohlkanals.