
Le moulage de composants structurels à parois épaisses, tels que les poignées, les barres d'appui et les nervures épaisses de boîtier, présente de sérieux défis esthétiques et de traitement. Les sections épaisses en plastique solide refroidissent de manière inégale et se contractent considérablement, créant des marques de retrait profondes en surface, des vides internes et des temps de cycle prolongés. La spécification du moulage par injection assisté par gaz surmonte ces limites physiques en injectant de l'azote à haute pression directement dans le noyau de polymère fondu. JUCHENG exploite des cellules de production spécialisées assistées par gaz, fabriquant des pièces structurelles creuses strictement conformes aux fichiers CAO du client.
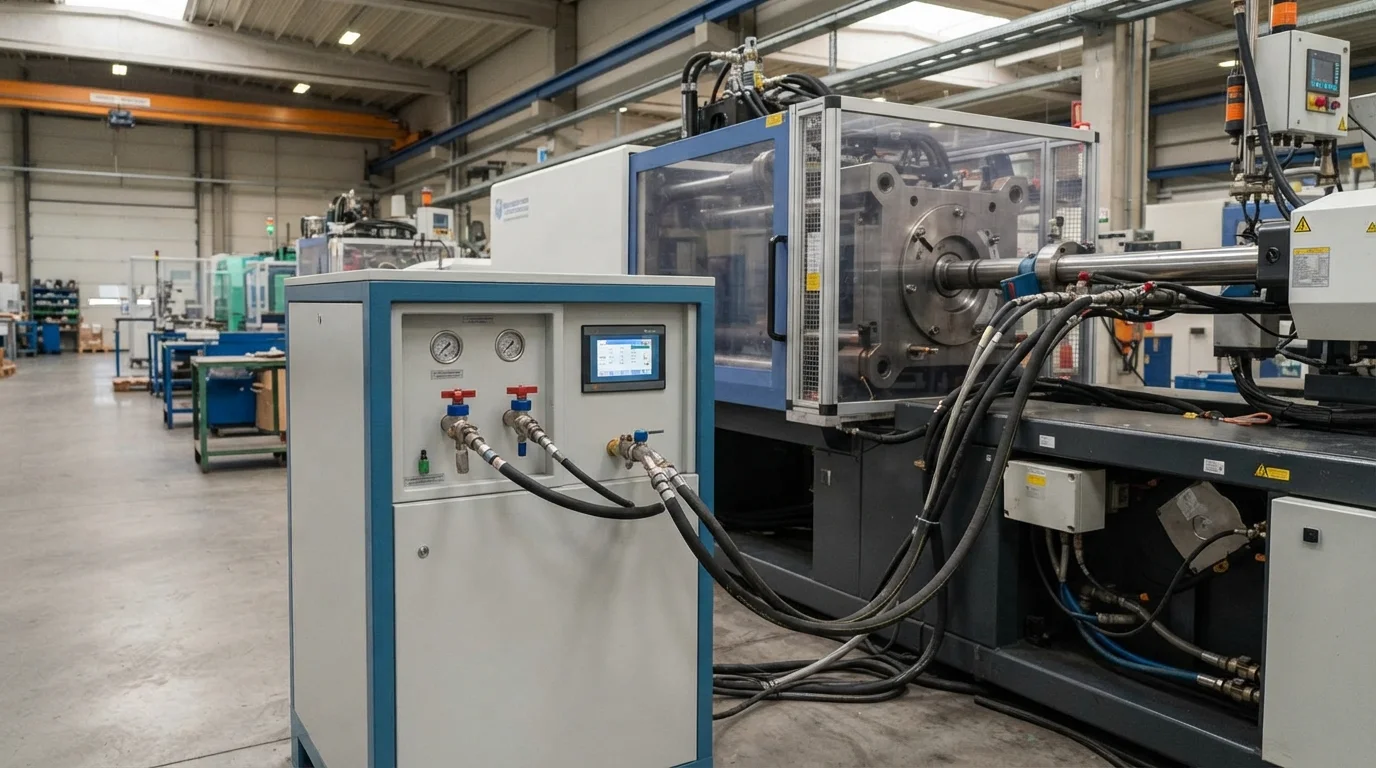
Table des matières
Systèmes d'injection d'azote et élimination des marques de retrait
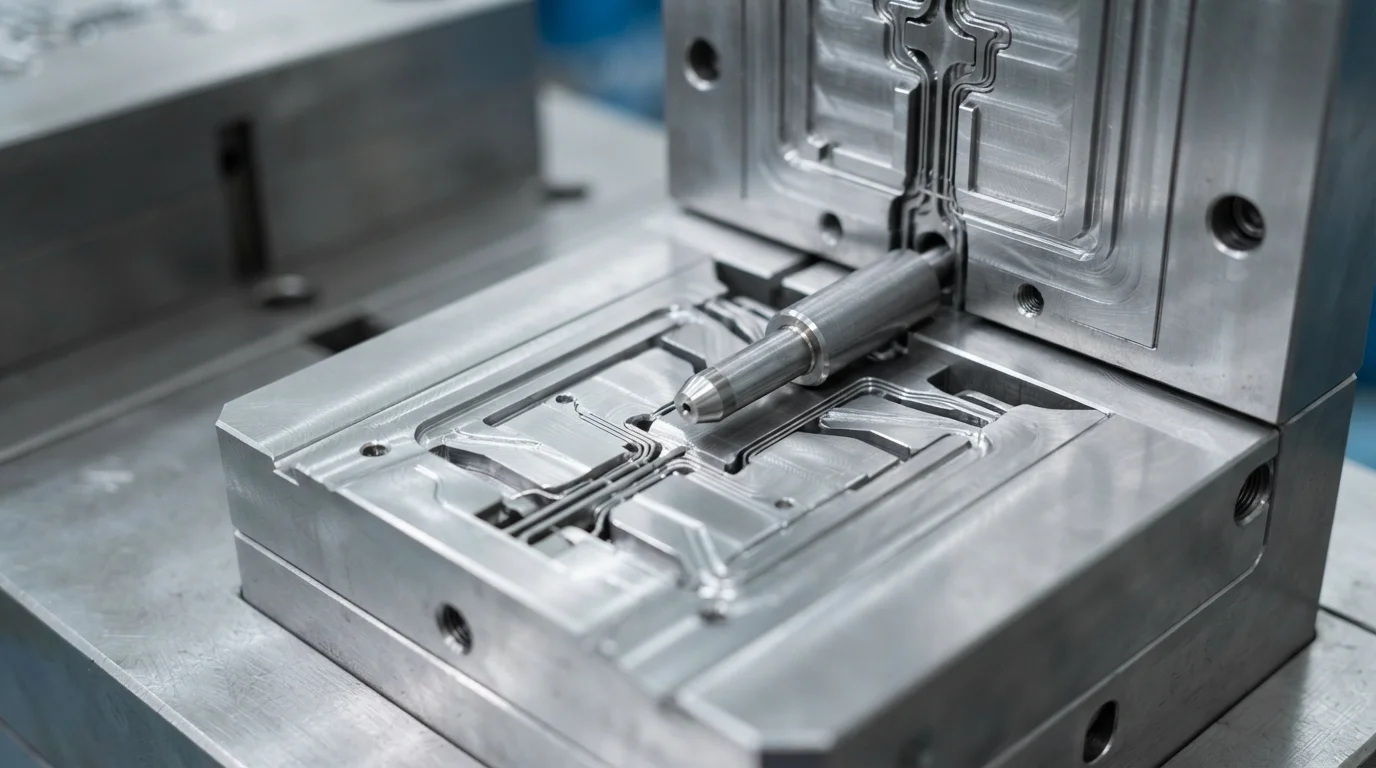
L'injection d'azote de haute pureté dans le flux de polymère force le plastique fondu contre les parois de la cavité de l'intérieur vers l'extérieur. L'exécution de l' injection d'azote via des broches à gaz spécialisées ou des buses de machine presse fermement la peau du polymère contre l'acier à outils refroidi. La pression interne du gaz compense le retrait volumétrique du polymère en continu pendant la phase de refroidissement. L'application d'une pression interne uniforme élimine complètement les ombres de retrait en surface sur les nervures et les bossages épais. L'esthétique de surface reste impeccable sans nécessiter de remplissage cosmétique secondaire ni de reconception des parois épaisses.
Les étapes du processus d'assistance par gaz comprennent :
- Dosage de résine à injection courte—L'injection d'une dose partielle contrôlée de résine fondue prépare la cavité pour le déplacement du gaz.
- Pénétration de la broche à gaz—L'injection d'azote à haute pression dans le noyau crée un canal de gaz creux continu.
- Pression de maintien interne—Le maintien de la pression d'azote à 10-30 MPa maintient la peau polymère fermement contre les parois du moule.
- Échappement du gaz et éjection de la pièce—L'évacuation de la pression d'azote interne vers l'unité avant l'ouverture du moule permet une éjection sûre de la pièce.
Réduction de poids et conception structurelle creuse pour poignées et tubes
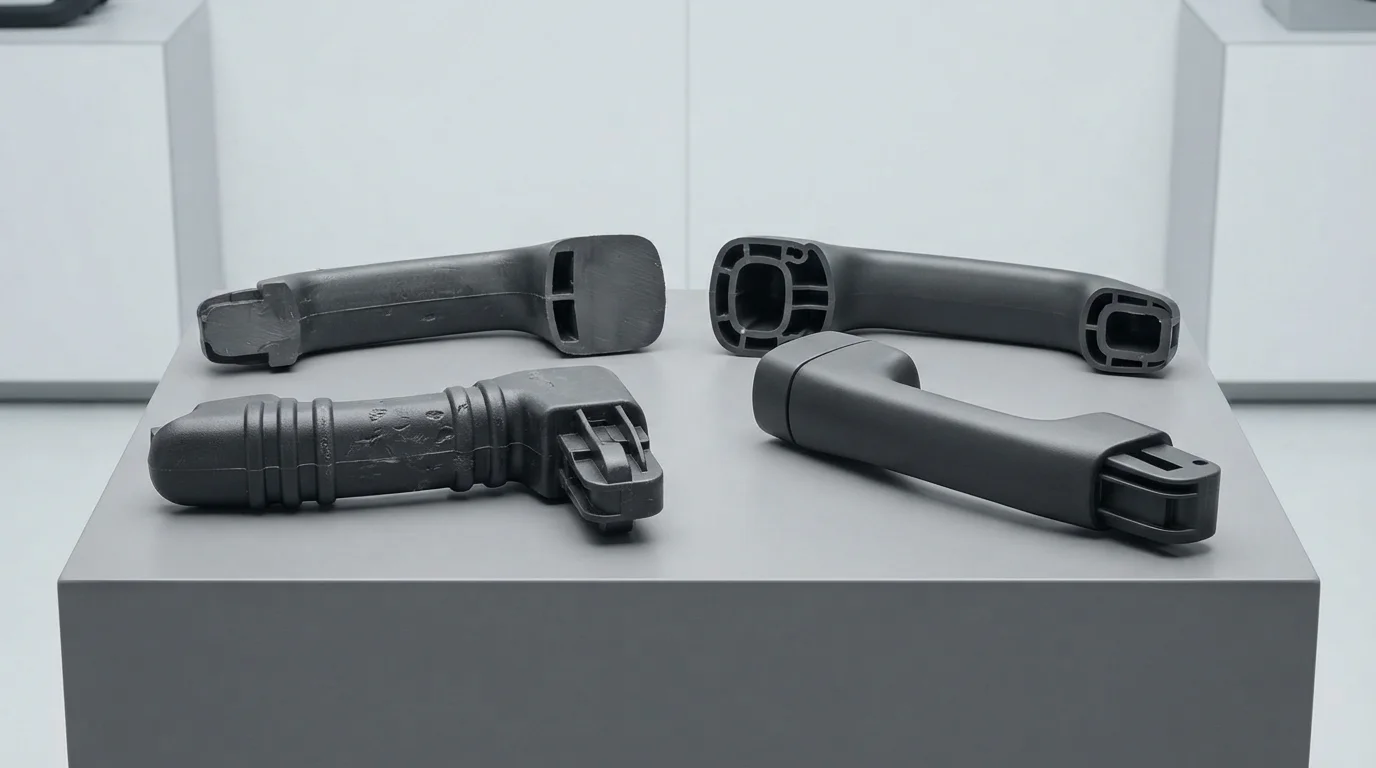
La formation d'un noyau creux réduit considérablement le poids de la pièce tout en maintenant la rigidité structurelle en flexion. Les géométries structurelles creuses réduisent l'utilisation de matériau de 20% à 40%, offrant des économies substantielles sur les thermoplastiques techniques coûteux. Les résines courantes traitées avec assistance gazeuse comprennent polypropylène (PP), ABS, polycarbonate (PC) optique, et chargées de verre PA66-GF30. L'élimination des noyaux de résine solide massifs accélère considérablement la dissipation thermique. Les temps de refroidissement chutent jusqu'à 50% sur les poignées à section épaisse, augmentant le débit horaire de la presse.
| Résine polymère cible | Plage de pression de gaz (MPa) | Réduction de poids (%) | Économie de temps de refroidissement (%) | Pièce principale assistée par gaz |
|---|---|---|---|---|
| Polypropylène (PP) | 10 – 20 MPa | 25% – 40% | 40% – 50% | Poignées de porte automobiles et tubes pour appareils électroménagers |
| Alliages ABS / PC+ABS | 15 – 25 MPa | 20% – 35% | 35% – 45% | Poignées de porte automobiles et supports de rétroviseurs |
| PA66-GF30 (chargé de verre) | 20 – 30 MPa | 15% – 30% | 30% – 40% | Pédales structurelles et cadres robustes |
Contrôle de la pression interne du gaz et intégrité structurelle
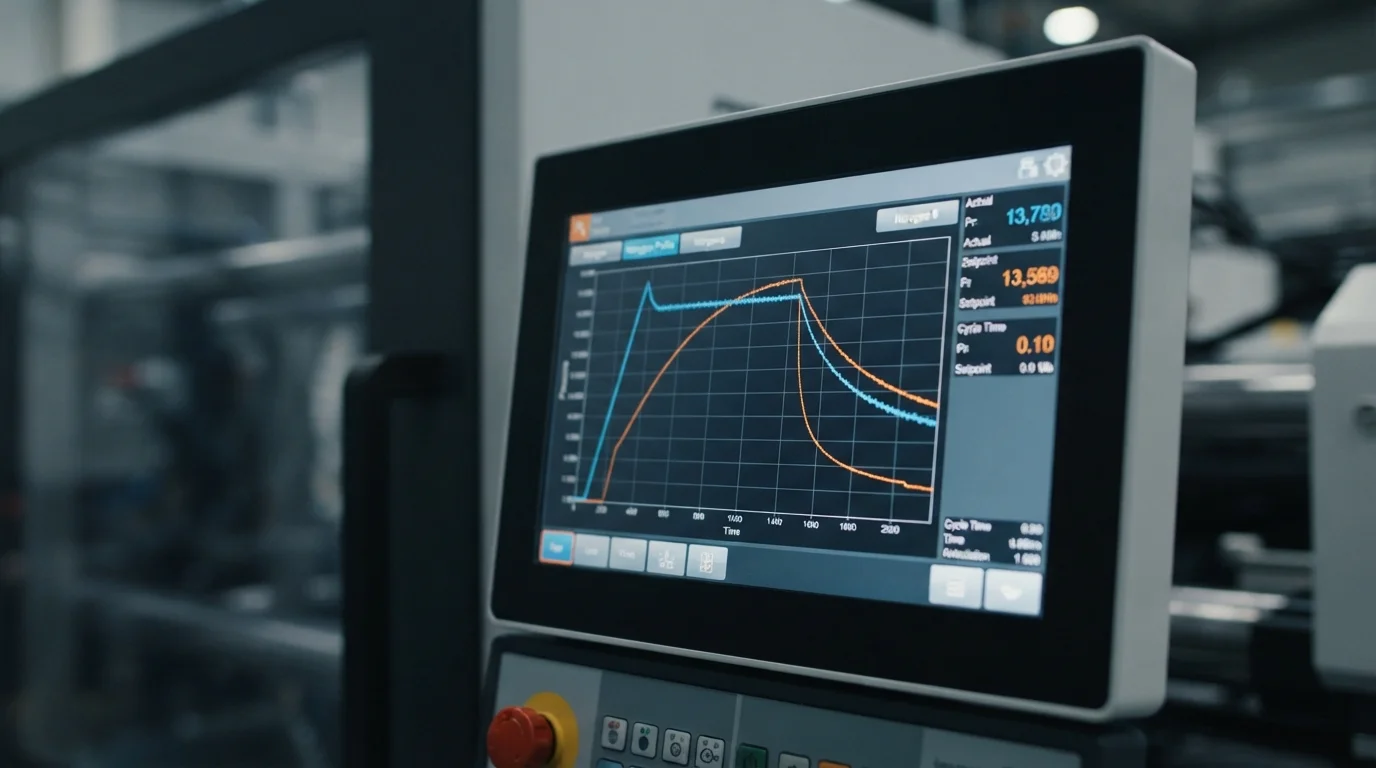
Maintaining precise internal gas pressure control prevents structural defects like gas blow-through or thin wall fingering. Gas blow-through occurs if nitrogen breaks through the melt front before the skin layer establishes sufficient thickness. Tooling engineers design strategic gas pin nozzles at thick cross-sections to guide gas flow paths along designated channels. Precise timing delays between resin injection and gas entry ensure a uniform polymer skin wall thickness. Process optimization preserves mechanical load limits while delivering defect-free appearance surfaces.
Questions fréquemment posées (FAQ)
How does gas assist molding eliminate sink marks in thick parts?
Gas assist molding injects high-pressure nitrogen into the center of the molten resin. Internal gas pressure pushes the cooling plastic outward against the cavity walls, continuously compensating for volumetric shrinkage and preventing surface sink shadows.
What is the difference between short-shot and full-shot gas assist molding?
Short-shot gas assist fills 70% to 90% of the cavity with resin before gas expands the melt to fill the tool, creating a hollow core. Full-shot gas assist fills the tool completely with resin, using gas only to pack out thick ribs and bosses without creating large hollow channels.
What gas is used for gas assist injection molding?
High-purity nitrogen gas (98% to 99.9% purity) is universally used because it is chemically inert and does not react with molten polymers. Nitrogen prevents oxidation, burning, or chemical degradation of the internal hollow channel walls.