
La produzione di componenti hardware ergonomici richiede la fusione di elastomeri tattili soft-touch su strutture portanti rigide. L'assemblaggio meccanico tradizionale tramite elementi di fissaggio o colle manuali aumenta i costi di manodopera e crea potenziali punti di rottura sotto fatica ciclica. Specificare componenti personalizzati sovrastampaggio a iniezione integra gli elastomeri morbidi direttamente su substrati plastici rigidi o inserti metallici durante la lavorazione. JUCHENG opera come produttore conto terzi verticalmente integrato, fornendo assemblaggi di precisione con overmolding realizzati direttamente da file CAD forniti dal cliente.
Sommario
Substrati per overmolding e selezione degli elastomeri (TPE, TPU, TPV)
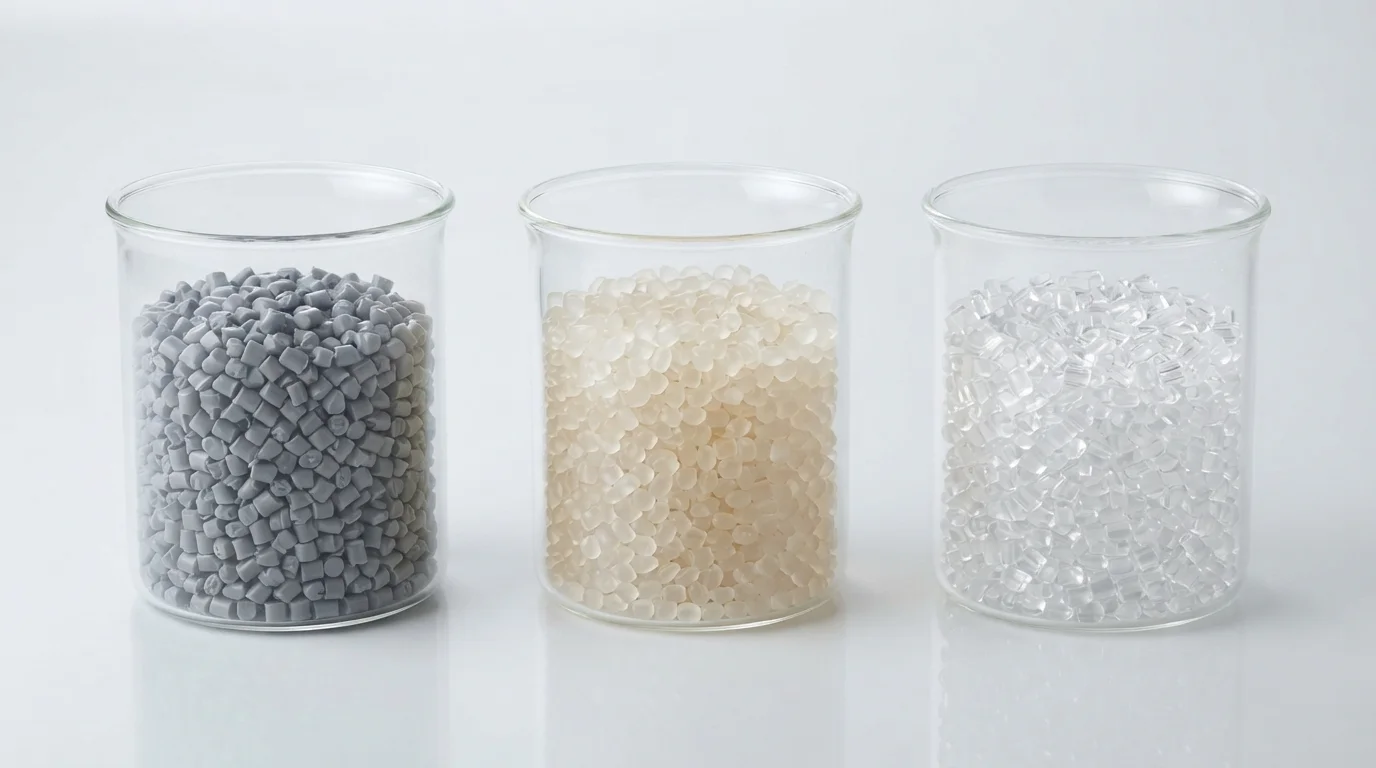
La selezione di combinazioni compatibili di substrato ed elastomero determina la forza del legame chimico e le prestazioni meccaniche dell'assemblaggio. I substrati rigidi sono tipicamente costituiti da resine ingegneristiche come ABS, policarbonato (PC), PA6/PA66 o PC/ABS leghe. L'abbinamento della temperatura di deflessione termica del substrato con la resina di overmolding previene la fusione o la distorsione termica durante la seconda iniettata. Gli strati elastomerici di overmolding utilizzano gradi ad alte prestazioni tra cui Santoprene TPV, Kraiburg TPE, e Desmopan TPU per ottenere profili di durezza Shore personalizzati.
| Grado di elastomero | Durezza Shore | Substrato compatibile | Tipo di adesione | Applicazione principale |
|---|---|---|---|---|
| Kraiburg TPE | 30A – 90A | ABS, PC, PC/ABS | Fusione chimica | Maniglie ergonomiche soft-touch |
| Desmopan TPU | 60A – 70D | PC, PA6/PA66 | Diffusione ad alta resistenza | Impugnature industriali resistenti all'abrasione |
| Santoprene TPV | 50A – 50D | PP, PA66-GF | Chimico + Meccanico | Guarnizioni resistenti alle intemperie IP67 |
Tecniche di progettazione dello stampo per prevenire bave e distacco
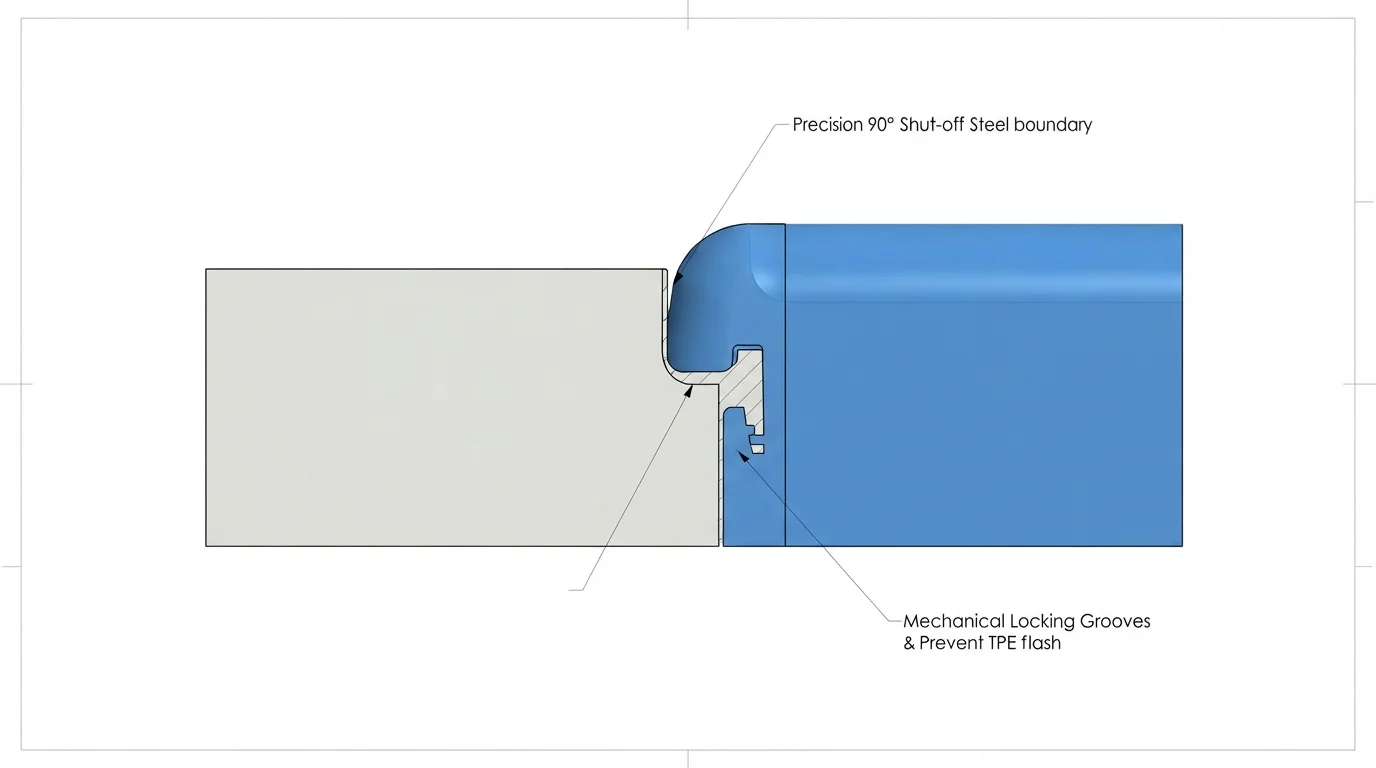
La geometria dell'attrezzatura controlla direttamente l'incapsulamento senza bave e la resistenza al distacco dei bordi degli elastomeri sovrastampati. Le resine morbide a bassa viscosità fluiscono facilmente sotto la pressione di iniezione, creando bave estetiche se le chiusure dello stampo non sono montate correttamente. La lavorazione di cavità dello stampo durevoli utilizzando 25 set di centri di lavorazione CNC a 5 assi garantisce tolleranze dell'acciaio di chiusura inferiori a ±0,01 mm, prevenendo perdite di gomma morbida. L'incorporazione di elementi di bloccaggio meccanico lungo il bordo del confine elastomerico fornisce una ritenzione fisica secondaria.
Le fasi critiche di progettazione dello stampo per un'esecuzione affidabile della sovrastampatura includono:
- Tolleranza del piano di chiusura—Progettare l'acciaio di chiusura con tolleranze inferiori a 0,01 mm previene le bave elastomeriche sulle superfici estetiche.
- Scanalature meccaniche perimetrali—L'incorporazione di canali di bloccaggio meccanico a 90 gradi lungo il bordo previene il distacco dei bordi sotto sollecitazione dinamica di taglio.
- Preriscaldamento del substrato—Mantenere le temperature della cavità del substrato tra 70°C e 90°C durante la sovrastampatura favorisce l'interdiffusione molecolare.
- Ottimizzazione della posizione del punto di iniezione—Posizionare punti di iniezione a ventaglio o a linguetta sulle sezioni spesse del substrato distribuisce uniformemente la pressione di riempimento senza erodere le pareti sottili.
Custodie sovrastampate portatili medicali e industriali chiavi in mano
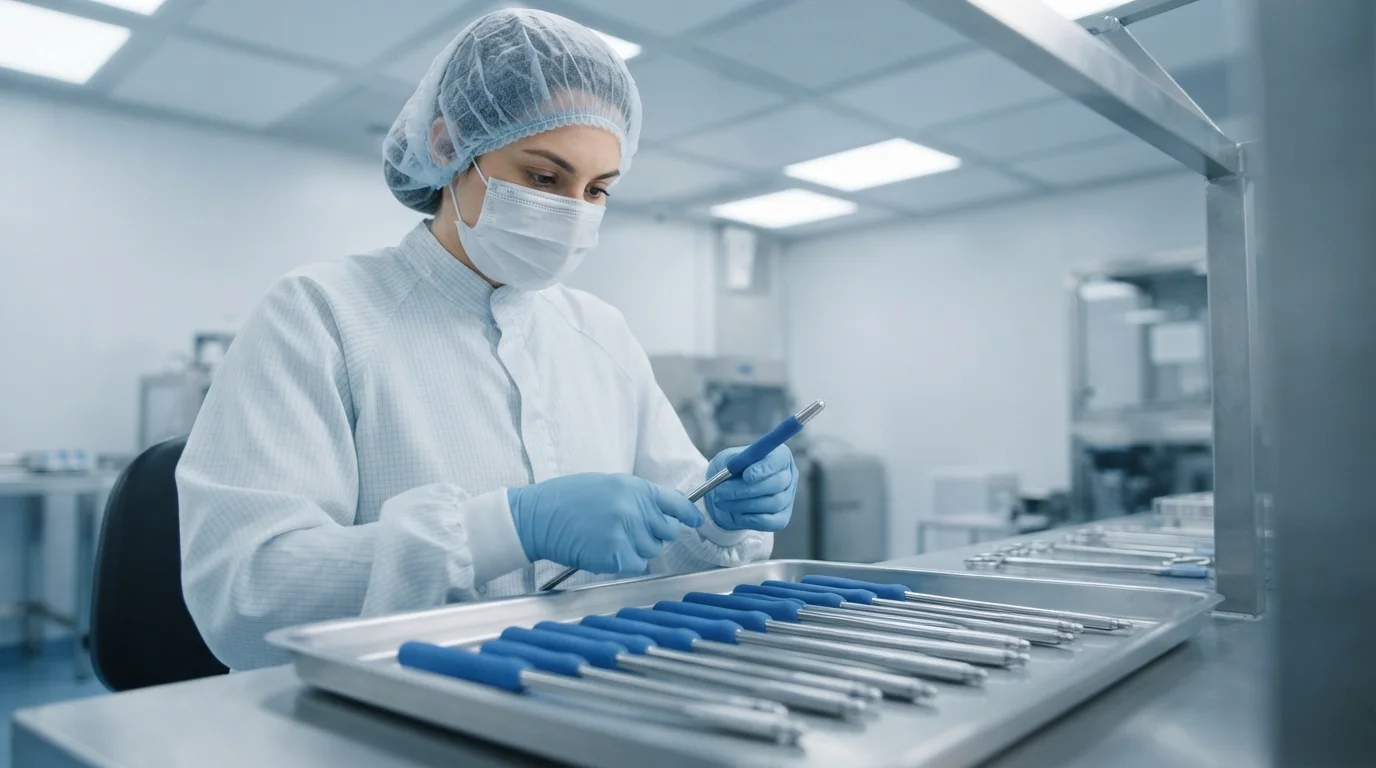
I settori regolamentati richiedono condizioni di produzione certificate per prevenire la contaminazione e garantire la conformità dei componenti. La gestione di un reparto di stampaggio in camera bianca ISO Classe 8 con certificazione ISO 13485 protegge i dispositivi medicali sterili durante la sovrastampatura e il confezionamento automatico in drop-packaging. Le applicazioni medicali utilizzano elastomeri biocompatibili conformi ai criteri USP Classe VI e ISO 10993 per manici di strumenti chirurgici e custodie per diagnostica fluidica.
Le soluzioni di sovrastampaggio per i settori target includono:
- Strumenti chirurgici medicali—Sovrastampaggio in camera bianca ISO Classe 8 utilizzando USP Classe VI TPE per impugnature antiscivolo sterilizzabili.
- Telecomandi e maniglie delle portiere per autoveicoli—certificato IATF 16949 TPU sovrastampaggio per resistenza ai graffi e comfort tattile.
- Custodie diagnostiche industriali—Sovrastampaggio in Santoprene TPV su PC/ABS rigido per tenuta ai fluidi IP67 e assorbimento degli urti da caduta.
I programmi automobilistici ricevono pacchetti documentali completi PPAP Livello 3 secondo gli standard di qualità IATF 16949. Ogni lotto di produzione include Failure Mode and Effects Analysis (FMEA), piani di controllo del processo e verifica del Certificate of Analysis (COA) delle materie prime. I laboratori di metrologia utilizzano macchine CMM Zeiss automatizzate con precisione di scansione di ±0,003 mm per verificare le tolleranze dimensionali.
Dal prototipazione alla produzione ad alto volume
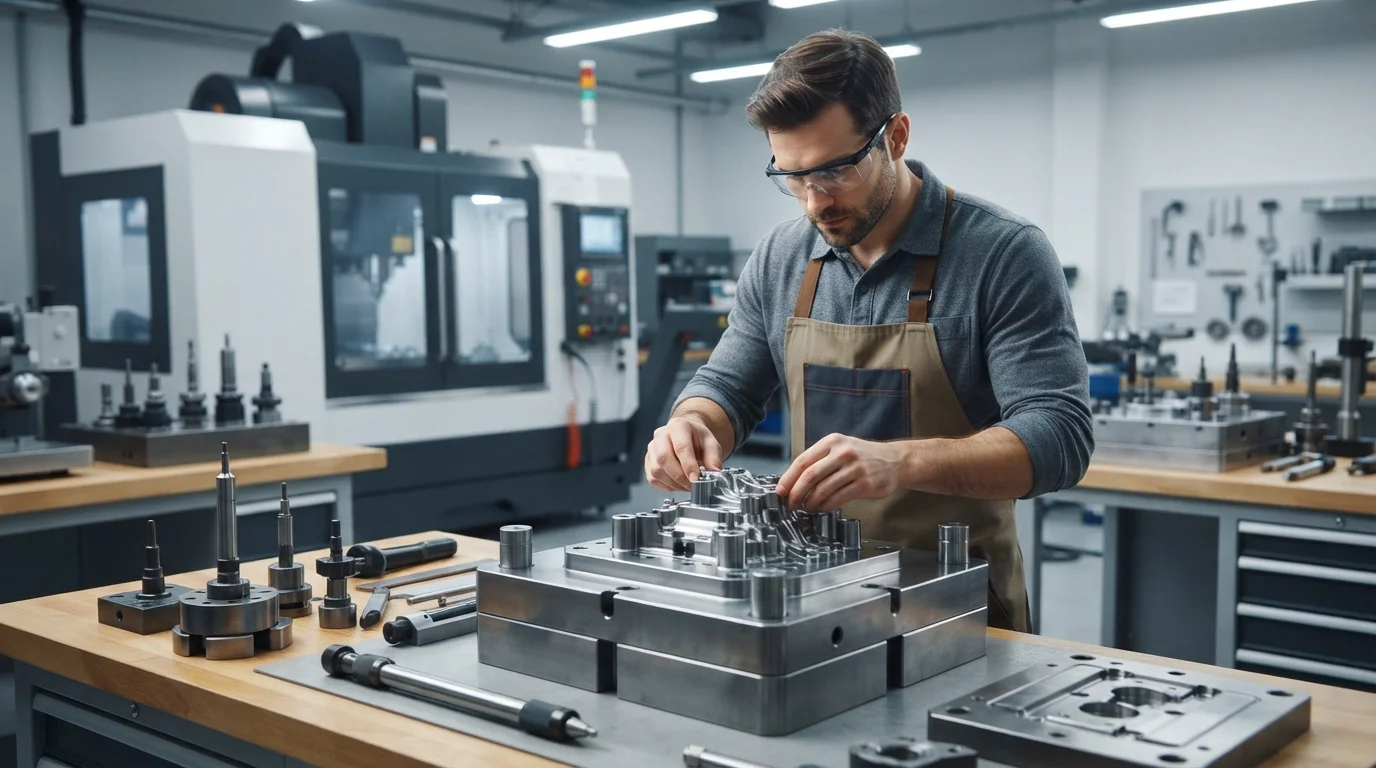
Scalare i progetti di sovrastampaggio a iniezione dai concetti ingegneristici iniziali alla produzione continua ad alto volume richiede strategie di attrezzaggio flessibili. Le officine interne di attrezzaggio tagliano stampi rapidi in alluminio o acciaio dolce pre-temprato per fornire campioni prototipo T1 in tempi rapidi, da 7 a 10 giorni lavorativi. L'attrezzaggio rapido di ponte consente test fisici di caduta e valutazioni ergonomiche prima di investire in stampi in acciaio di grado produttivo.
La produzione di massa utilizza anime in acciaio inossidabile S136 completamente temprato o acciaio per utensili H13 trattato termicamente a HRC 48-52. La costruzione di stampi SPI Classe 101 garantisce le prestazioni dell'attrezzaggio per oltre 1.000.000 di cicli di produzione su oltre 35 presse automatizzate che vanno da 15T a 3000T. L'applicazione dei principi di Decoupled Molding mantiene la stabilità del processo, raggiungendo CpK e PpK > 1,67 sui confini critici di tenuta.
Domande Frequenti (FAQ)
Come si previene la bava di TPE sui particolari sovrastampati?
Prevenire la bava richiede il mantenimento di tolleranze dell'acciaio di chiusura inferiori a 0,01 mm e l'ottimizzazione della pressione di mantenimento dell'iniezione. I nostri ingegneri di attrezzaggio progettano chiusure flottanti a molla che si serrano saldamente contro il substrato durante l'iniezione.
Qual è la differenza tra sovrastampaggio e stampaggio a iniezione a due colpi?
Overmolding is a two-step process where the substrate is molded first and transferred to a second mold cavity for elastomer injection. Two shot molding completes both injections inside a single machine cycle using a specialized rotary platen tool.
Which elastomer provides the best chemical adhesion to glass-filled Nylon?
Adhesion-modified TPE grades or Santoprene TPV compounds formulated specifically for polar substrates deliver the highest bond strength to glass-filled PA66. Incorporating perimeter mechanical dovetails further enhances structural peel resistance.