
La produzione di componenti hardware di precisione si basa fortemente su una fabbricazione di attrezzature ad alta integrità.
Il passaggio dei concept di prodotto personalizzati dai disegni tecnici 2D alla produzione in serie richiede una progettazione meticolosa delle cavità e fresatura CNC ad alta velocità.
Fornire servizi fabbricazione di stampi personalizzati specializzati richiede la lavorazione interna di anime per stampi e telai principali per eliminare i ritardi nella catena di fornitura di terzi.
Operare come produttore conto terzi integrato garantisce il controllo qualità completo, dal taglio iniziale dell'acciaio per stampi fino allo stampaggio in massa dei componenti.
L'attrezzaggio conto terzi si concentra esclusivamente su strutture di stampi personalizzate al 100%, evitando attrezzature standard di catalogo.
Gestire un reparto attrezzature interno in verticale accanto al reparto di stampaggio consente agli ingegneri delle attrezzature e ai tecnici di processo di collaborare senza soluzione di continuità.
Che si tratti di costruire attrezzature rapide in alluminio per la validazione di prototipi o di realizzare stampi di produzione in acciaio inossidabile temprato, i team di ingegneria devono garantire la geometria esatta dei pezzi e l'affidabilità a lungo termine dello stampo.
Sommario
25 centri di fresatura CNC a cinque assi e tolleranza di attrezzaggio di ±0,01 mm
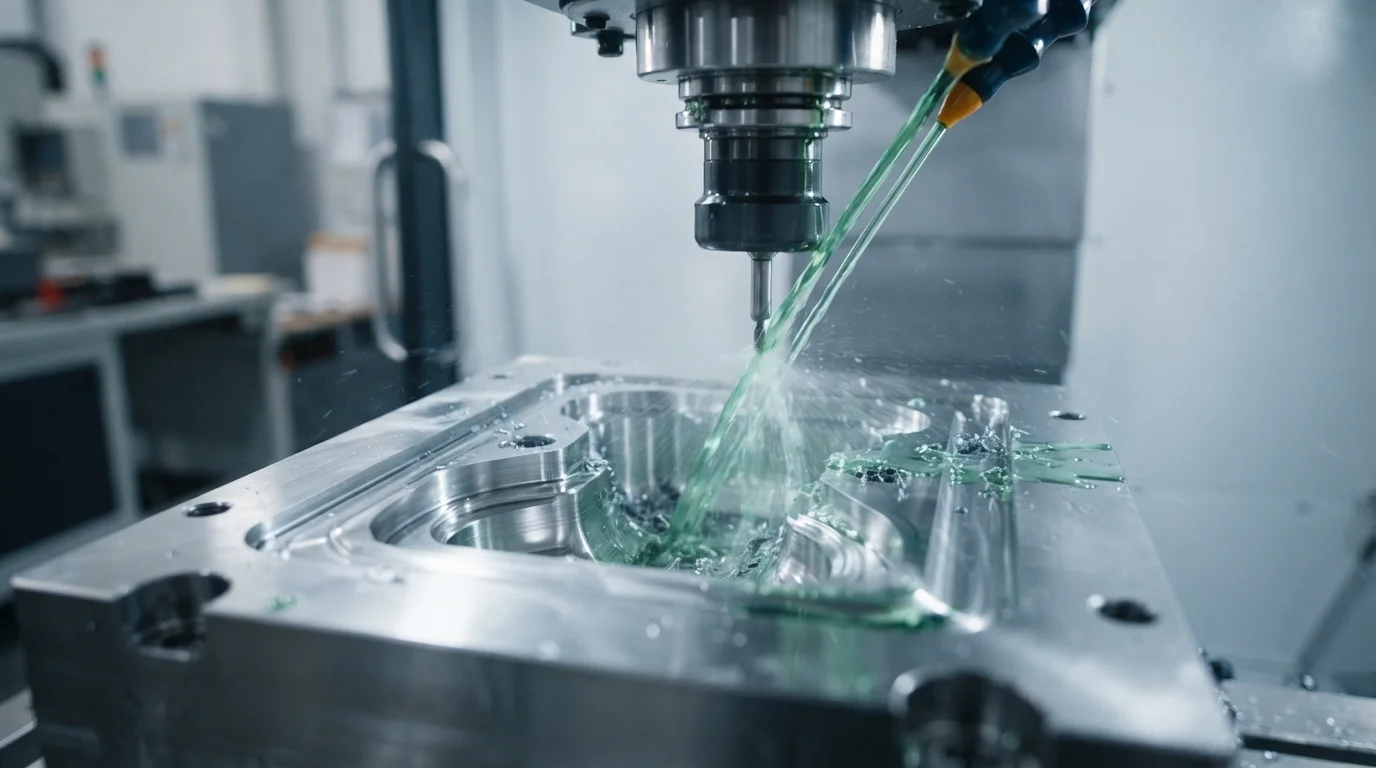
La precisione dell'attrezzaggio è supportata da 25 set di macchine CNC a 5 assi, taglierine EDM a tuffo ad alta velocità e unità EDM a filo.
La fresatura CNC a cinque assi consente di tagliare contorni 3D complessi, tasche profonde del nucleo e nervature interne intricate in un'unica configurazione.
L'eliminazione di molteplici serraggi del pezzo riduce al minimo gli errori di posizionamento cumulativi, mantenendo tolleranze di fabbricazione dello stampo di ±0,01 mm e ripetibilità del pezzo di ±0,02 mm.
Dotare l'officina di taglierine ad alta velocità funzionanti a 20.000 RPM garantisce finiture superficiali impeccabili direttamente dalla macchina.
La lavorazione di precisione si estende alla fabbricazione automatizzata di elettrodi per il taglio del nucleo EDM, consentendo angoli interni netti e nervature a raggio stretto.
Mantenere una rigorosa stabilità termica in officine meccaniche a clima controllato previene errori di dilatazione termica durante lunghe operazioni di fresatura.
La produzione interna di stampi personalizzati elimina i rischi della catena di fornitura di terzi e preserva la completa riservatezza della proprietà intellettuale.
Controllare ogni fase del ciclo di vita dell'attrezzatura consente agli ingegneri di eseguire modifiche o manutenzione immediate, garantendo programmi di produzione ininterrotti.
Utensili in acciaio temprato SPI Classe 101 (S136 e H13)
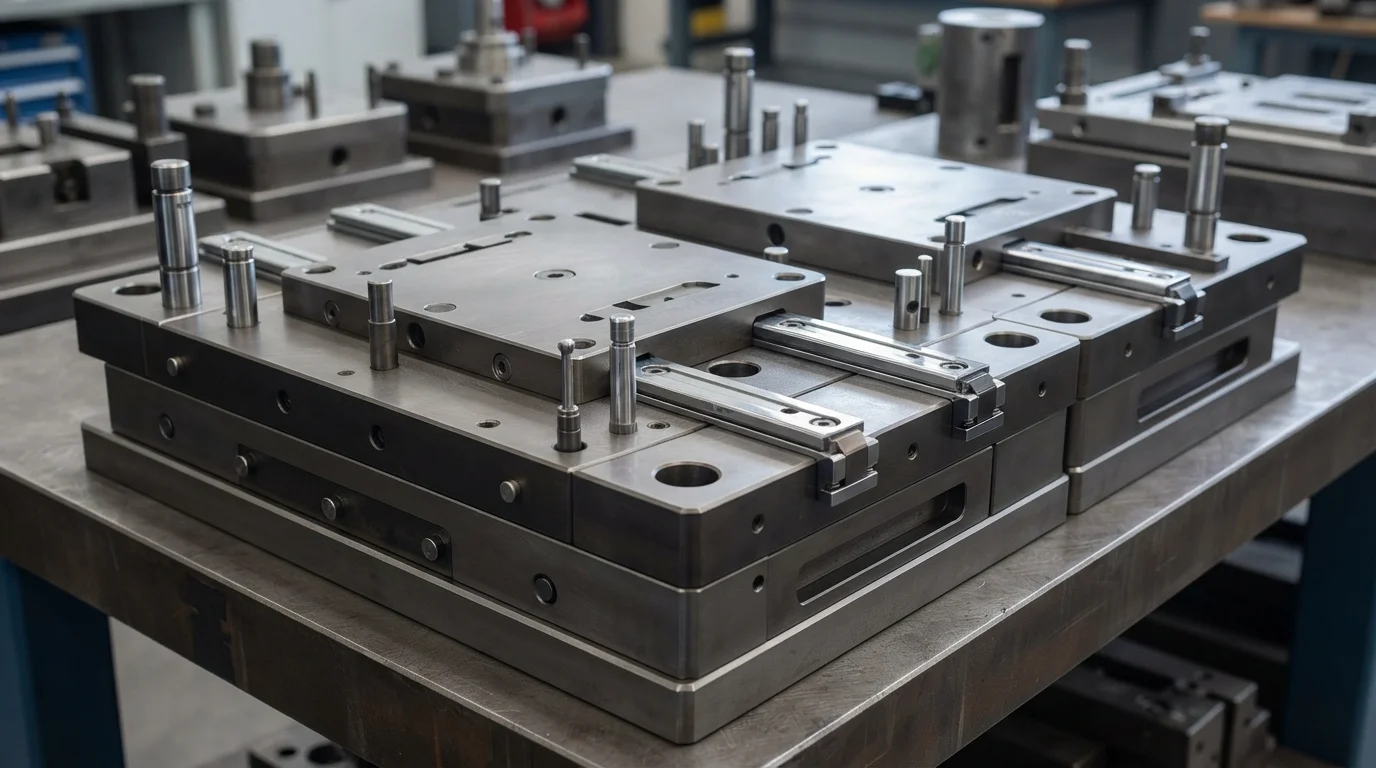
La scelta dell'acciaio per utensili appropriato determina la longevità dello stampo, l'efficienza di raffreddamento e la resistenza alla corrosiva degassificazione della plastica.
Specificare acciai temprati premium come acciaio inossidabile S136 e Acciaio per utensili H13, trattati termicamente a HRC 48-52, fornisce basi per stampi ad alta resistenza alla trazione.
L'acciaio S136 ad alto contenuto di cromo offre una superiore resistenza alla corrosione contro i gas ritardanti di fiamma rilasciati da polimeri tecnici come PEEK, Ultem e PPS.
Costruzione stampi SPI Classe 101 garantisce una durata produttiva superiore a 1.000.000 di cicli di stampaggio.
L'attrezzatura di Classe 101 incorpora piastre espulsore guidate temprate, gruppi slitta resistenti all'usura e perni anima rivestiti.
I design di acciaio a chiusura di precisione impediscono la formazione di bave di plastica lungo le linee di separazione o i giunti delle slitte, preservando l'estetica del pezzo.
Le reti di raffreddamento integrate sono progettate utilizzando una modellazione termica avanzata per garantire un'estrazione uniforme del calore su tutte le superfici della cavità.
Il corretto posizionamento dei canali dell'acqua previene i punti caldi dell'anima, riducendo i tempi di ciclo ed eliminando la deformazione post-stampaggio nei grandi componenti strutturali.
Revisione DfM e simulazione Moldflow entro 24 ore
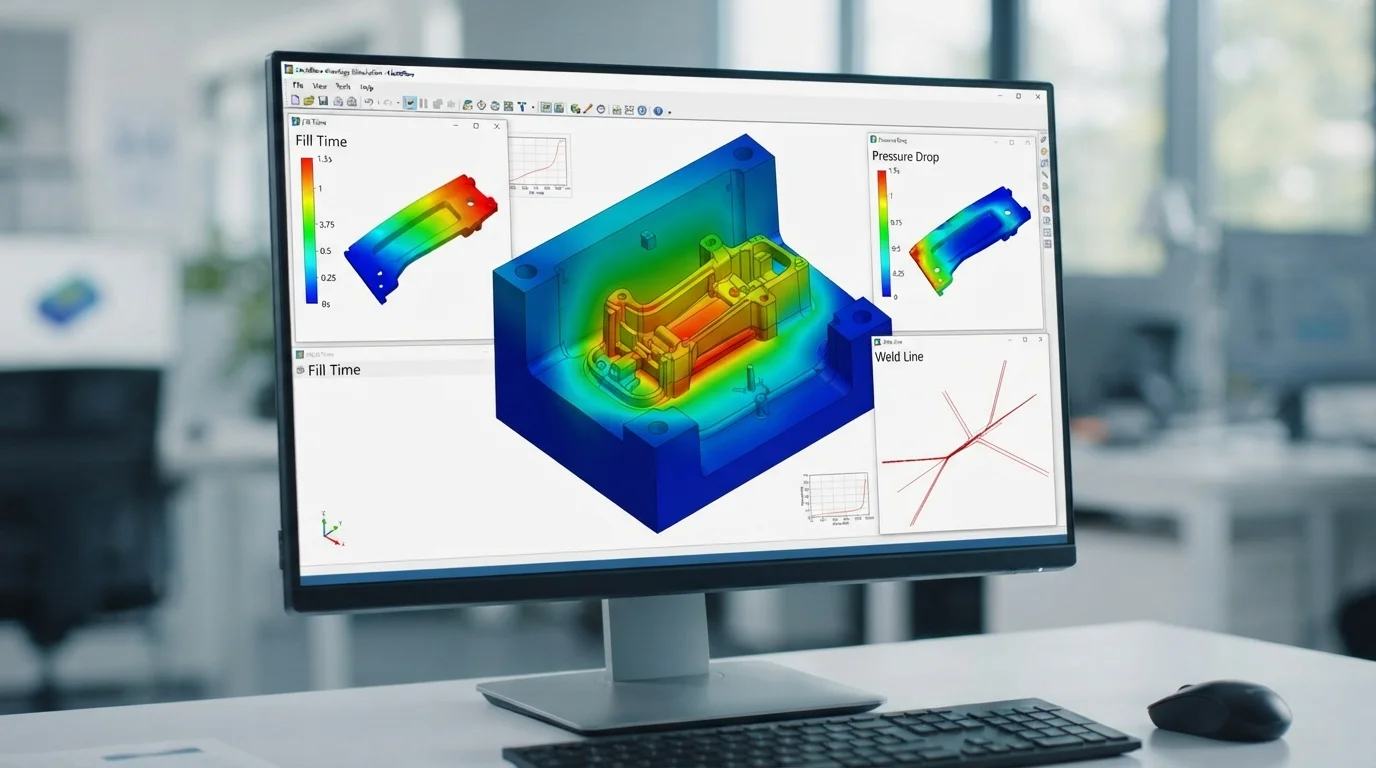
Le revisioni ingegneristiche iniziano con un rapporto completo di Design for Manufacturability (DfM) consegnato entro 24 ore dalla presentazione del file CAD.
I team tecnici analizzano l'uniformità dello spessore delle pareti, gli angoli di sformo, le posizioni degli iniettori e il posizionamento delle linee di separazione.
Identificare precocemente i potenziali rischi di produzione previene costose modifiche dell'acciaio dopo l'inizio della fabbricazione dello stampo.
Avanzato software di simulazione Moldflow il software modella la reologia dei polimeri, le pressioni di mantenimento e il comportamento del raffreddamento termico all'interno della cavità.
La simulazione della progressione del fronte di fusione evidenzia potenziali intrappolamenti d'aria, ritiri e formazioni di linee di saldatura.
La regolazione delle posizioni degli iniettori in base ai dati di simulazione garantisce un orientamento ottimale delle fibre nei polimeri rinforzati, massimizzando la resistenza alla trazione del pezzo.
La collaborazione diretta con i team di ingegneria dei clienti stabilisce chiare dimensioni critiche per la qualità (CTQ) e protocolli di ispezione prima del taglio del metallo.
Questo approccio ingegneristico proattivo semplifica la validazione, garantendo una transizione fluida verso lo stampaggio in serie.
Attrezzaggio rapido ponte vs. attrezzaggio di produzione
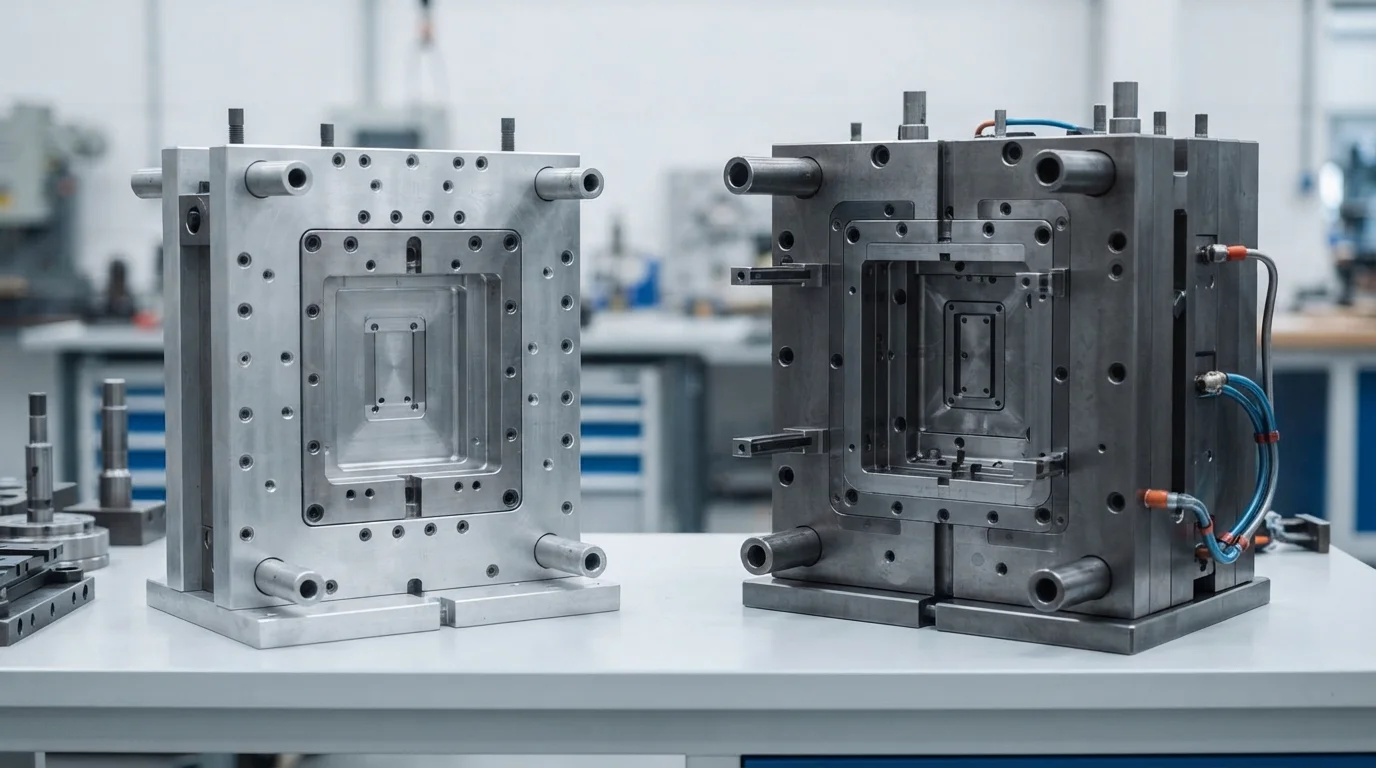
Il confronto delle opzioni di attrezzaggio consente ai team di sviluppo prodotto di bilanciare i budget NRE iniziali con le tempistiche complessive del progetto.
L'attrezzaggio rapido ponte utilizza alluminio Al7075 ad alta resistenza o acciaio dolce P20 pre-temprato per tagliare rapidamente i nuclei dello stampo.
La consegna di campioni prototipo funzionali T1 richiede appena 7-10 giorni lavorativi, aiutando i clienti a validare l'accoppiamento meccanico ed eseguire test sul campo.
L'attrezzaggio di produzione utilizza acciai per utensili S136 o H13 completamente temprati, progettati per una produzione continua ad alto volume su oltre 35 presse a iniezione automatizzate che vanno da 15T a 3000T.
Mentre l'attrezzaggio rapido è economico per 1.000-10.000 unità, l'attrezzaggio di produzione offre il costo unitario più basso per grandi lotti di produzione superiori a 100.000 pezzi.
L'esecuzione di una fabbricazione professionale di stampi personalizzati garantisce una transizione senza soluzione di continuità dalla prototipazione iniziale alla produzione in serie su larga scala.
Sistemi di gestione della qualità certificati secondo IATF 16949 e ISO 13485 garantiscono la completa tracciabilità documentale e la verifica del First Article Inspection (FAI) su ogni ordine.
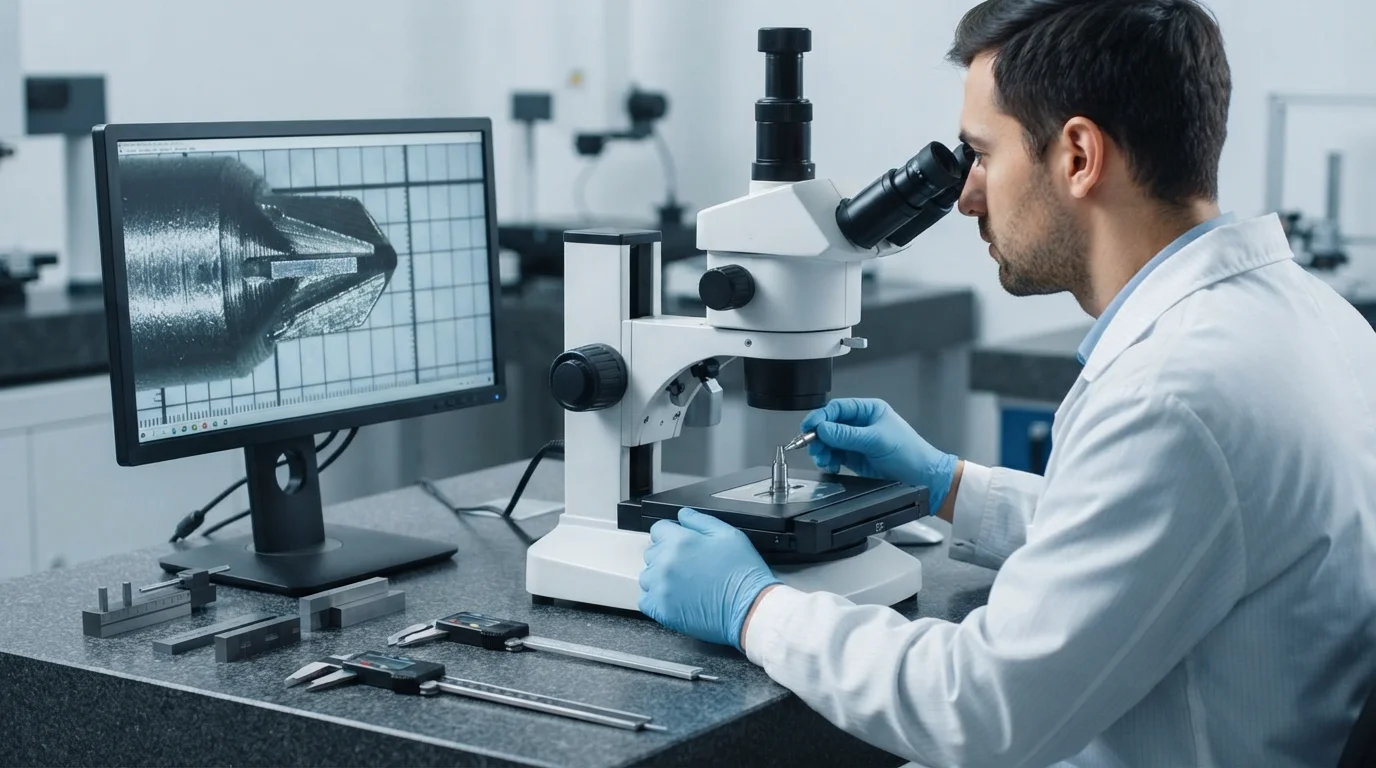
Ogni progetto di fabbricazione di stampi personalizzati deve essere verificato con metrologia Zeiss CMM prima di entrare nello stampaggio ad alto volume.
Domande Frequenti (FAQ)
Qual è la differenza tra l'acciaio per utensili S136 e H13?
L'S136 è un acciaio inossidabile ad alto contenuto di cromo che offre una superiore resistenza alla corrosione e una lucidabilità a specchio SPI A-1, ideale per componenti medicali e ottici. L'H13 è un acciaio per utensili da lavorazione a caldo ultra-tenace che fornisce un'eccezionale resistenza agli urti per componenti strutturali e ingegneristici ad alte temperature.
Quanto rapidamente possono gli ingegneri ricevere un'analisi DfM per file CAD 3D?
Engineers receive detailed DfM reviews within 24 hours of CAD file submission. Reports analyze draft angles, wall thicknesses, gate locations, and parting line feasibility.
What is included in an SPI Class 101 mold guarantee?
Class 101 mold guarantees cover complete tool maintenance, core replacement, and mechanical repair for over 1,000,000 production cycles. Molds feature hardened steel cores, guided ejection, and anti-corrosive treatments.