
Производство прецизионных металлических изделий в значительной степени зависит от изготовления высококачественной оснастки.
Переход от индивидуальных концепций продуктов с 2D-инженерных чертежей к серийному производству требует тщательного проектирования полостей и высокоскоростной фрезерной обработки с ЧПУ.
Предоставление специализированных услуг по изготовлению пресс-форм на заказ требует внутренней обработки формообразующих вставок и мастер-форм для устранения задержек в цепочке поставок от сторонних поставщиков.
Работа в качестве интегрированного контрактного производителя гарантирует полный контроль качества от первоначальной резки инструментальной стали до массовой инъекции компонентов.
Контрактная оснастка ориентирована исключительно на 100% индивидуально спроектированные конструкции пресс-форм, избегая стандартной каталоговой оснастки.
Вертикальная интеграция собственного инструментального цеха с отделом литья под давлением позволяет инженерам-инструментальщикам и технологам беспрепятственно взаимодействовать.
Независимо от того, создается ли алюминиевая быстрая оснастка для проверки прототипов или изготавливаются закаленные стальные производственные пресс-формы из нержавеющей стали, инженерные группы должны обеспечивать точную геометрию деталей и долгосрочную надежность инструмента.
Содержание
25 пятиосевых обрабатывающих центров с ЧПУ и допуск оснастки ±0,01 мм
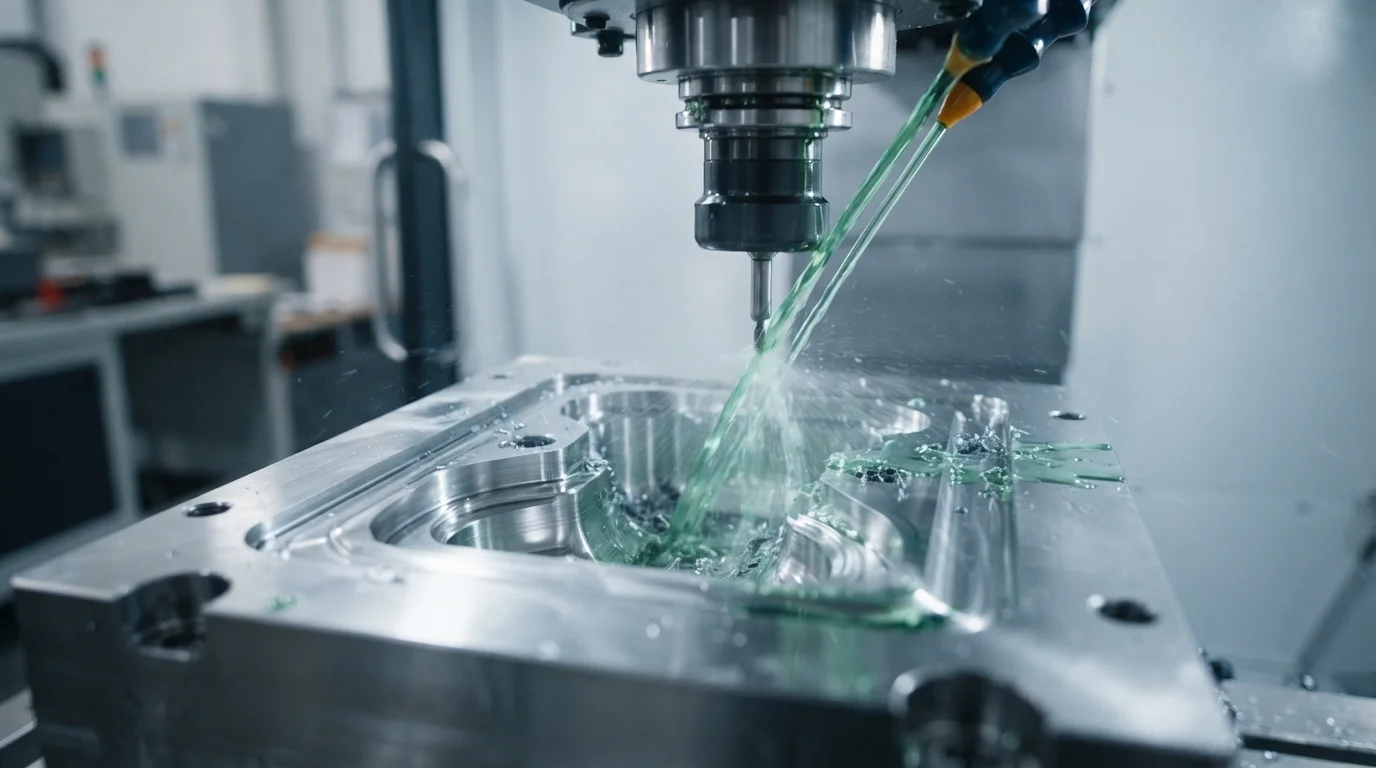
Точность инструментальной оснастки обеспечивается 25 станками с ЧПУ с 5 осями, высокоскоростными прошивочными электроэрозионными станками и проволочно-вырезными электроэрозионными станками.
Пятиосевое фрезерование с ЧПУ позволяет обрабатывать сложные трехмерные контуры, глубокие полости сердечника и сложные внутренние ребра за одну установку.
Устранение многократного зажима заготовок сводит к минимуму накопленные ошибки позиционирования, сохраняя допуски на изготовление пресс-форм ±0,01 мм и повторяемость деталей ±0,02 мм.
Оснащение инструментального цеха высокоскоростными фрезами, работающими на 20 000 об/мин, обеспечивает безупречное качество поверхности непосредственно со станка.
Прецизионная обработка распространяется на автоматизированное изготовление электродов для электроэрозионной обработки сердечников, что обеспечивает четкие внутренние углы и ребра с малым радиусом.
Поддержание строгой термической стабильности в цехах с климат-контролем предотвращает ошибки теплового расширения во время длительных операций фрезерования.
Собственное производство пресс-форм по индивидуальному заказу исключает риски сторонних поставщиков и обеспечивает полную конфиденциальность интеллектуальной собственности.
Контроль каждого этапа жизненного цикла инструмента позволяет инженерам выполнять немедленные модификации или техническое обслуживание, обеспечивая бесперебойный производственный график.
Инструменты из закаленной стали класса SPI 101 (S136 и H13)
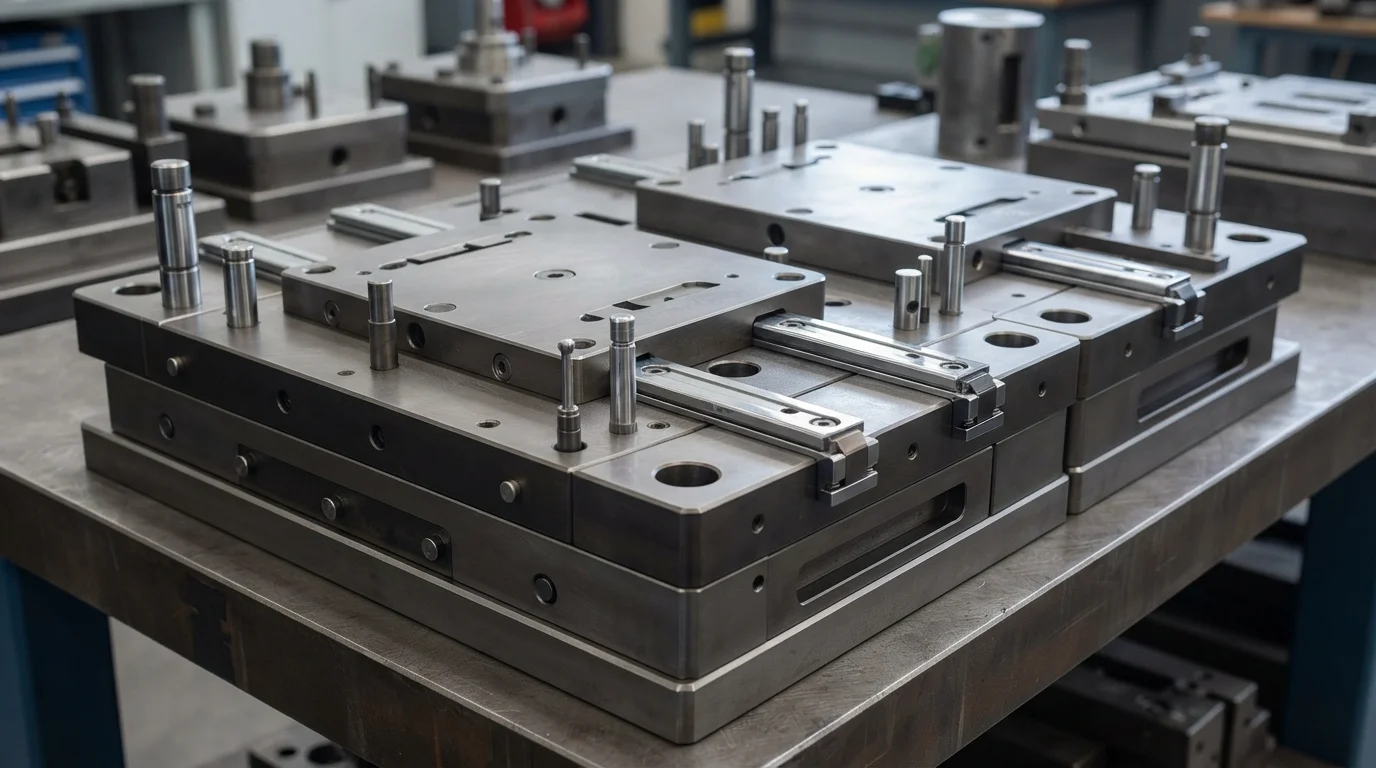
Правильный выбор инструментальной стали определяет долговечность пресс-формы, эффективность охлаждения и устойчивость к коррозионному газовыделению пластика.
Выбор высококачественных закаленных сталей, таких как нержавеющей стали S136 и инструментальной стали H13, термообработанная до HRC 48-52, обеспечивает высокопрочные литьевые формы.
Высокохромистая сталь S136 обеспечивает превосходную коррозионную стойкость к антипиренам, выделяемым инженерными полимерами, такими как PEEK, Ultem и PPS.
Строительство Пресс-формы класса 101 по стандарту SPI гарантирует производственный ресурс, превышающий 1 000 000 циклов литья.
Оснастка класса 101 включает закаленные направляющие плиты выталкивателей, износостойкие узлы ползунов и покрытые стержни сердечников.
Прецизионные конструкции стали с отсечкой предотвращают образование пластикового облоя по линиям разъема или стыкам ползунов, сохраняя эстетику деталей.
Встроенные системы охлаждения проектируются с использованием передового теплового моделирования для обеспечения равномерного отвода тепла по всем поверхностям полости.
Правильное расположение каналов охлаждения предотвращает перегрев сердечников, сокращает время цикла и устраняет коробление после формовки крупных конструкционных компонентов.
DfM-анализ и моделирование Moldflow в течение 24 часов
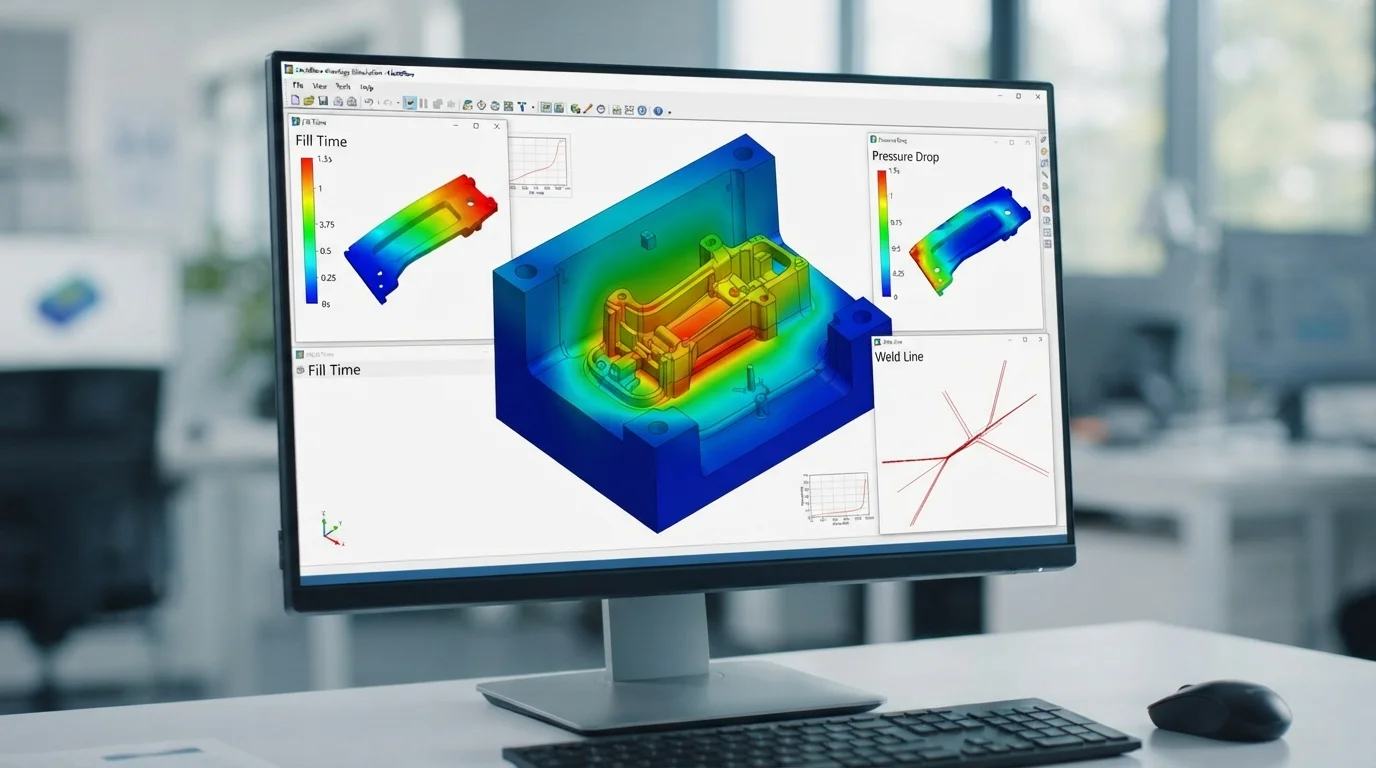
Инженерные проверки начинаются с комплексного отчета по технологичности конструкции (DfM), предоставляемого в течение 24 часов после подачи CAD-файла.
Технические группы анализируют равномерность толщины стенок, углы наклона, расположение литников и линии разъема.
Раннее выявление потенциальных производственных рисков предотвращает дорогостоящие изменения стали после начала изготовления оснастки.
Передовое моделирование Moldflow программное обеспечение моделирует реологию полимеров, давление при выдержке и тепловое поведение при охлаждении внутри полости.
Моделирование продвижения фронта расплава выявляет потенциальные воздушные ловушки, утяжины и образование линий спая.
Корректировка расположения впускных литников на основе данных моделирования обеспечивает оптимальную ориентацию волокон в армированных полимерах, максимизируя прочность детали на растяжение.
Прямое сотрудничество с инженерными командами заказчика устанавливает чёткие размеры, критичные для качества (CTQ), и протоколы контроля до начала резки металла.
Такой проактивный инженерный подход оптимизирует валидацию, обеспечивая плавный переход к серийному литью.
Быстрая мостовая оснастка против производственной оснастки
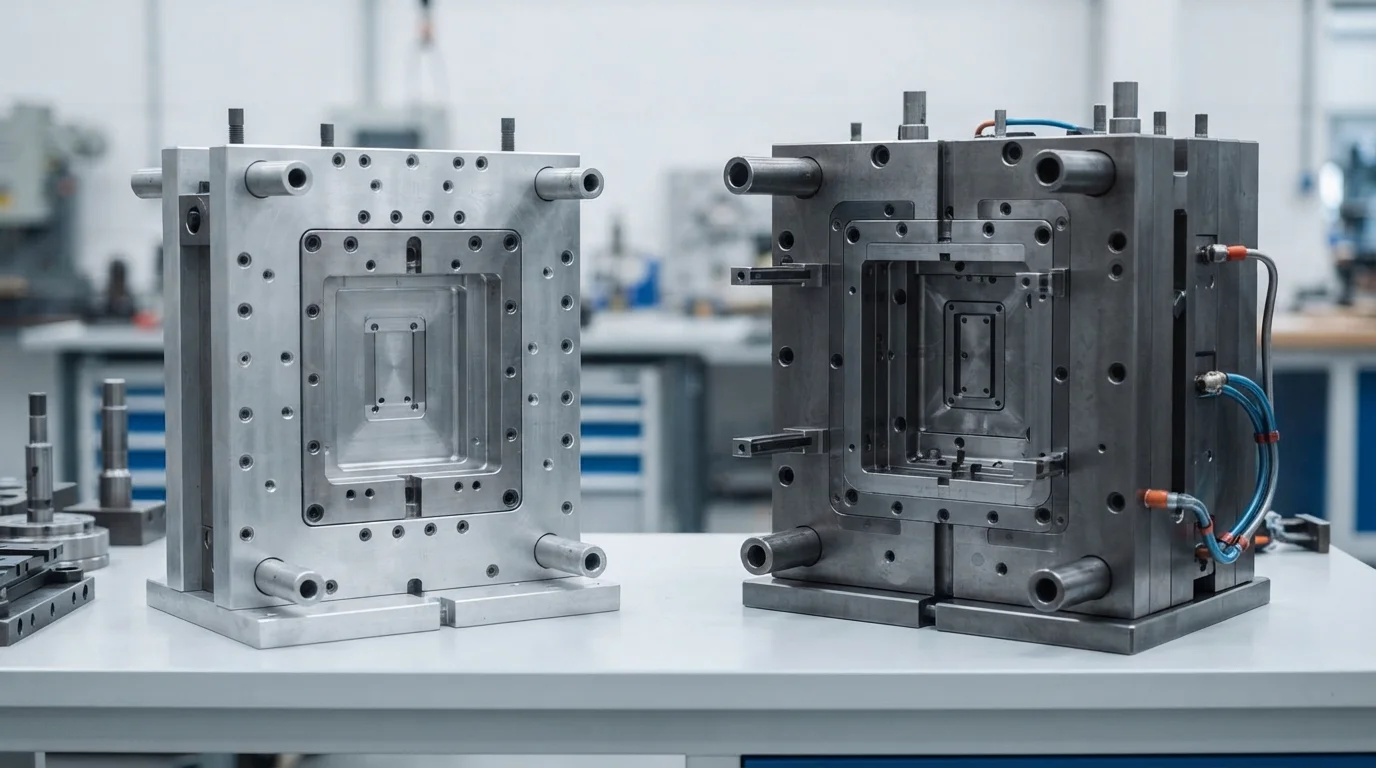
Сравнение вариантов оснастки позволяет командам разработки продукции сбалансировать первоначальные затраты на NRE с общими сроками проекта.
Быстрая мостовая оснастка использует высокопрочный алюминий Al7075 или предварительно закалённую мягкую сталь P20 для быстрого изготовления формообразующих вставок.
Поставка функциональных образцов T1-прототипа занимает всего от 7 до 10 рабочих дней, помогая клиентам проверить механическую совместимость и провести натурные испытания.
Производственная оснастка использует полностью закалённые инструментальные стали S136 или H13, рассчитанные на непрерывный крупносерийный выпуск на более чем 35 автоматизированных термопластавтоматах мощностью от 15T до 3000T.
Хотя быстрая оснастка экономична для 1 000–10 000 единиц, производственная оснастка обеспечивает наименьшую себестоимость единицы при массовых тиражах свыше 100 000 деталей.
Выполнение профессионального изготовления пресс-форм на заказ гарантирует плавный переход от раннего прототипирования к полномасштабному массовому производству.
Системы менеджмента качества, сертифицированные по IATF 16949 и ISO 13485 обеспечивают полную прослеживаемость документации и верификацию первой статьи (FAI) по каждому заказу.
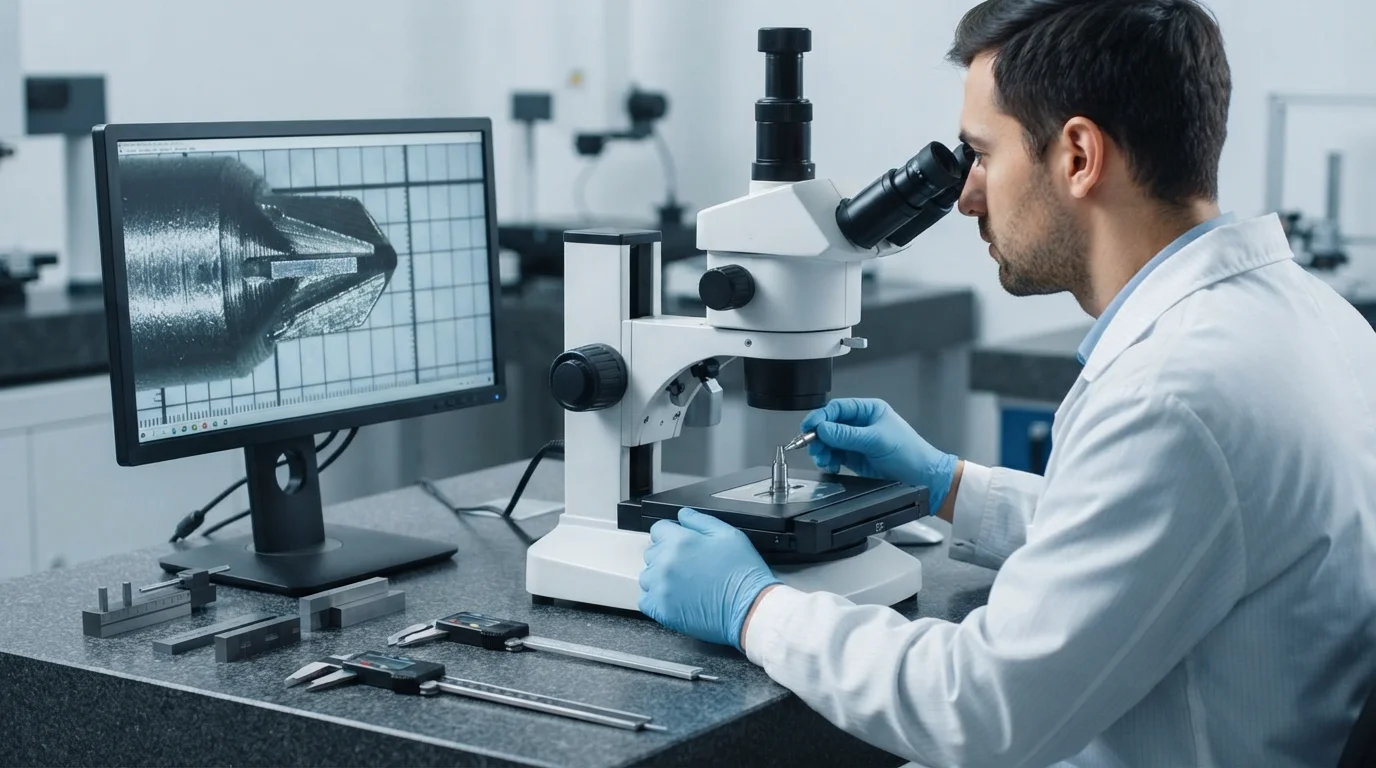
Каждый проект изготовления пресс-форм на заказ должен быть проверен с помощью метрологии Zeiss CMM перед запуском крупносерийного литья.
Часто задаваемые вопросы (FAQ)
В чем разница между инструментальной сталью S136 и H13?
S136 — это высокохромистая нержавеющая сталь, обеспечивающая превосходную коррозионную стойкость и возможность зеркальной полировки класса SPI A-1, что идеально подходит для медицинских и оптических деталей. H13 — это сверхпрочная инструментальная сталь для горячей обработки, обеспечивающая исключительную ударную вязкость для конструкционных и высокотемпературных инженерных деталей.
Как быстро инженеры могут получить DfM-анализ для 3D CAD-файлов?
Инженеры получают подробные DfM-отчеты в течение 24 часов после отправки CAD-файлов. В отчетах анализируются углы уклона, толщина стенок, расположение впускных литников и технологичность линии разъема.
Что входит в гарантию на пресс-форму класса SPI Class 101?
Гарантии на пресс-формы класса 101 охватывают полное техническое обслуживание оснастки, замену знаков и механический ремонт на протяжении более 1 000 000 производственных циклов. Пресс-формы оснащены закаленными стальными знаками, направляемым выталкиванием и антикоррозионной обработкой.