
PBT-BASF Ultradur B4500
Assurer une excellente stabilité dimensionnelle et un allongement à la rupture élevé sans le poids supplémentaire des fibres de verre nécessite un polymère technique équilibré, que l'Ultradur B4500 de BASF offre grâce à sa matrice en polybutylène téréphtalate non renforcé et de viscosité moyenne. Avec une densité de 1,30 g/cm³ et un indice de fluidité à chaud de 19 cm³/10 min (à 250°C/2,16 kg), ce grade de PBT pur est spécifié mondialement pour les composants de haute précision, les systèmes en contact alimentaire et les profilés à parois minces. Jucheng Precision, opérant dans les cadres IATF 16949 et ISO 9001, se spécialise dans le moulage de l'Ultradur B4500. Forts de plus de 35 presses avancées et d'un outillage à cinq axes, nous contrôlons son retrait semi-cristallin élevé (1,6%-1,9%) pour éliminer le gauchissement, livrant des composants impeccables vérifiés par la MMT Zeiss.
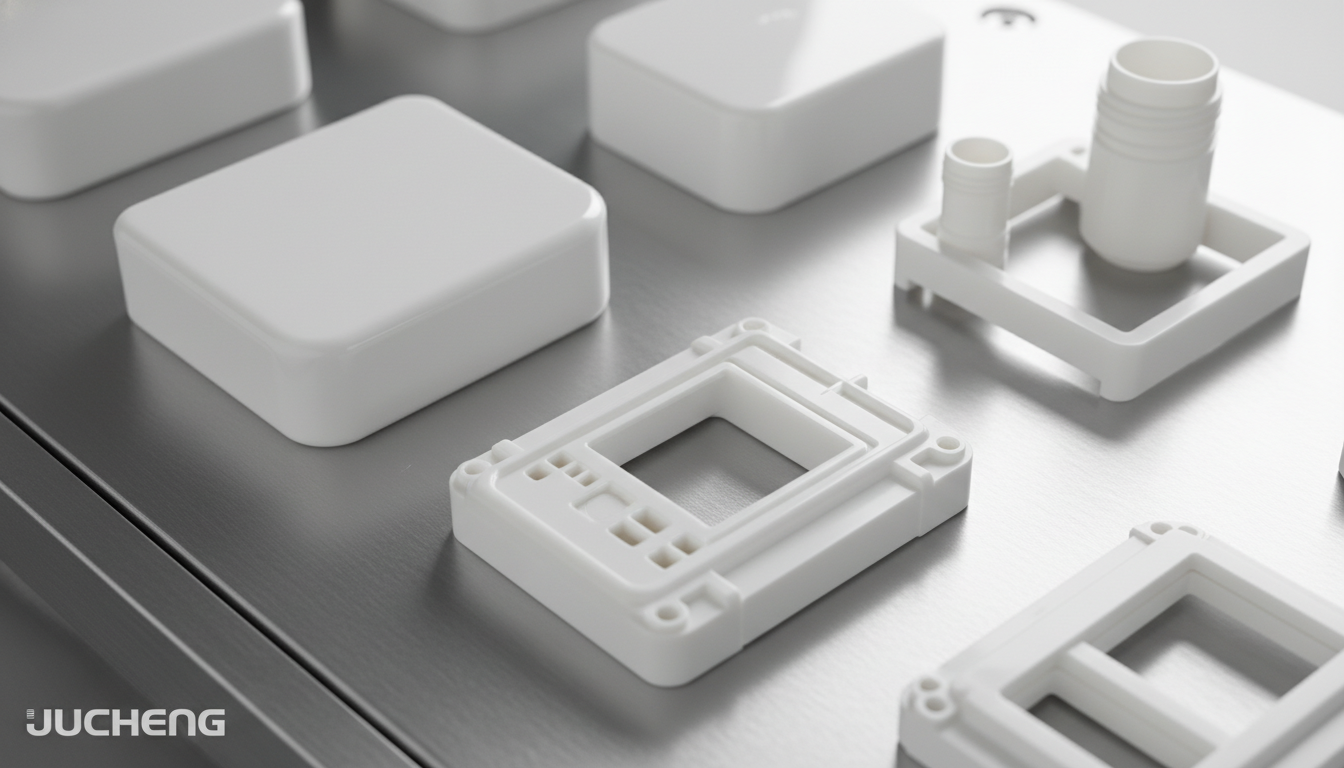
Profil de ténacité et rhéologique de l'Ultradur B4500 de BASF
L'Ultradur® B 4500 est une résine PBT non renforcée de viscosité moyenne conçue par BASF, formulée pour offrir une résistance à l'état fondu élevée, une ductilité en traction élevée et une excellente répétabilité dimensionnelle :
| Paramètre physique et de résistance | Valeur de spécification de l'Ultradur B4500 | Avantage technique pour les pièces moulées |
|---|---|---|
| Ductilité exceptionnelle | Déformation nominale à la rupture >50% | Fournit un allongement structurel et une ténacité substantiels sans fibres de verre, empêchant les fissures dans les clips et charnières flexibles. |
| Rhéologie d'écoulement stable | MVR 19 cm³/10 min (250°C x 2,16 kg) | L'indice de fluidité intermédiaire assure une répartition de pression très équilibrée à l'intérieur des profilés techniques à parois minces et des raccords de tuyauterie. |
| Profil de densité pure | Densité non chargée 1,30 g/cm³ | Offre une intégrité structurelle légère par rapport aux variantes chargées de 30% de verre, garantissant un poids réduit dans les connecteurs aérospatiaux dynamiques. |
Configurations de processus pour composants structurels en Ultradur B4500
Grâce à son taux de cristallinité élevé et à son indice de fluidité stable, l'Ultradur B4500 se transforme facilement dans des outillages complexes à cavités multiples :
| Technologie de moulage | Compatibilité des processus et détails opérationnels |
|---|---|
| Profilés de précision à parois minces | Excellent. Hautement optimisé pour l'extrusion et l'injection de tubes techniques à parois minces, de conduits pour fluides et de cassettes de diagnostic complexes. |
| Systèmes grand public en contact alimentaire | Excellent (via les versions conformes FC / Contact Alimentaire). Idéal pour les adaptateurs de machines à café grand public haute sécurité, les fermetures d'emballages alimentaires et les paniers de lave-vaisselle structurels. |
| Assemblages avec inserts métalliques | Excellent. Sûr pour l'enrobage de contacts électriques métalliques et de bagues directement dans des blocs de connecteurs à haute isolation sans fissuration. |
Liste de contrôle pour le moulage et le contrôle de la fusion du PBT-BASF Ultradur B4500
La transformation d'un polyester technique semi-cristallin comme l'Ultradur B4500 nécessite un contrôle strict de l'humidité et un refroidissement équilibré pour gérer le retrait volumétrique :
Protection contre l'hydrolyse hygroscopique
À des températures de fusion élevées, le PBT est très sensible à l'humidité. Un moulage humide entraîne une scission hydrolytique rapide de la chaîne, provoquant des marbrures sévères, des bulles et une chute majeure de la résistance à la traction. Nous pré-séchons la résine Ultradur B4500 dans des sécheurs à trémie à dessiccant à 120 °C (248 °F) pendant 3 à 4 heures, en maintenant l'humidité strictement en dessous de 0,04 %.
Contrôle du refroidissement équilibré et du retrait
Étant un grade cristallin non chargé, l'Ultradur B4500 présente un retrait élevé (typiquement 1,60 % parallèlement et 1,90 % perpendiculairement à l'écoulement). La division outillage de Jucheng utilise des machines CNC 5 axes pour fraiser des circuits de refroidissement uniformes et équilibrés directement dans les blocs de cavité en acier inoxydable S136 polis miroir afin d'éviter le gauchissement.
Contrôle de la température de fusion et du moule
Les températures du fourreau de traitement sont maintenues entre 250°C et 275°C (482°F à 527°F) pour assurer une fusion homogène. Les températures du moule sont maintenues entre 40°C et 70°C (104°F à 158°F) pour optimiser la structure cristalline, la brillance de surface élevée et la résistance mécanique.
Principaux domaines d'application du PBT-BASF Ultradur B4500
- Ingénierie électrique et des réseaux intelligents : High-insulation connector blocks, multi-pin electrical terminals, coil bobbins, smart power meter frames, and switchgears.
- Food-Safe Consumer Systems (FC Compliant): Adaptateurs réutilisables de machines à café domestiques, capuchons résistants à la vapeur, fermetures d'emballages alimentaires et pièces structurelles de lave-vaisselle.
- Precision Fluid & Automotive Pipes: Thin-walled chemical conduits, industrial pipe connectors, fluid water mixing valves, and fuel sensor enclosures (IATF 16949).
Propriétés
| Densité | 1.3 g/cm³ |
| Melt Volume-Flow Rate (MVR) (250°C/2.16kg) | 19 cm³/10min |
| Module de traction | 2,500 MPa |
| Contrainte de traction à la limite élastique | 55 MPa |
| Déformation à la rupture en traction | 3.7 % |
| Déformation nominale de traction à la rupture | >50 % |
| Module de fluage en traction (1000 h) | 1,200 MPa |
| Module de flexion | 2,500 MPa |
| Résistance au choc Charpy entaillé (23°C) | 5.0 kJ/m² |
| Température de fusion (DSC) | 223 °C |
| Température de déflexion sous charge (HDT @ 0,45 MPa) | 130 °C |
| Température de fléchissement sous charge (HDT @ 1,80 MPa) | 50 °C |
| Retrait au moulage (parallèle) | 1.6 % |
| Linear Mold Shrinkage (Perpendicular) | 1.9 % |
| Taille maximale de pièce | 1000 x 800 mm |
| Taille minimale de pièce | 1 x 1 mm |