
PBT-BASF Ultradur B4500
Garantir excelente estabilidade dimensional e alto alongamento na ruptura sem o peso adicional das fibras de vidro requer um polímero de engenharia equilibrado, que o Ultradur B4500 da BASF oferece por meio de sua matriz de polibutileno tereftalato não reforçada e de viscosidade média. Com uma densidade de 1,30 g/cm³ e uma taxa de volume de fusão de 19 cm³/10 min (a 250°C/2,16 kg), este grau de PBT puro é especificado globalmente para componentes de alta precisão, sistemas de contato com alimentos e perfis de paredes finas. A Jucheng Precision, operando sob as estruturas IATF 16949 e ISO 9001, é especializada em moldagem do Ultradur B4500. Apoiados por mais de 35 prensas avançadas e ferramentas de cinco eixos, controlamos sua alta contração semicristalina (1,6% - 1,9%) para eliminar empenamentos, entregando componentes impecáveis verificados por CMM Zeiss.
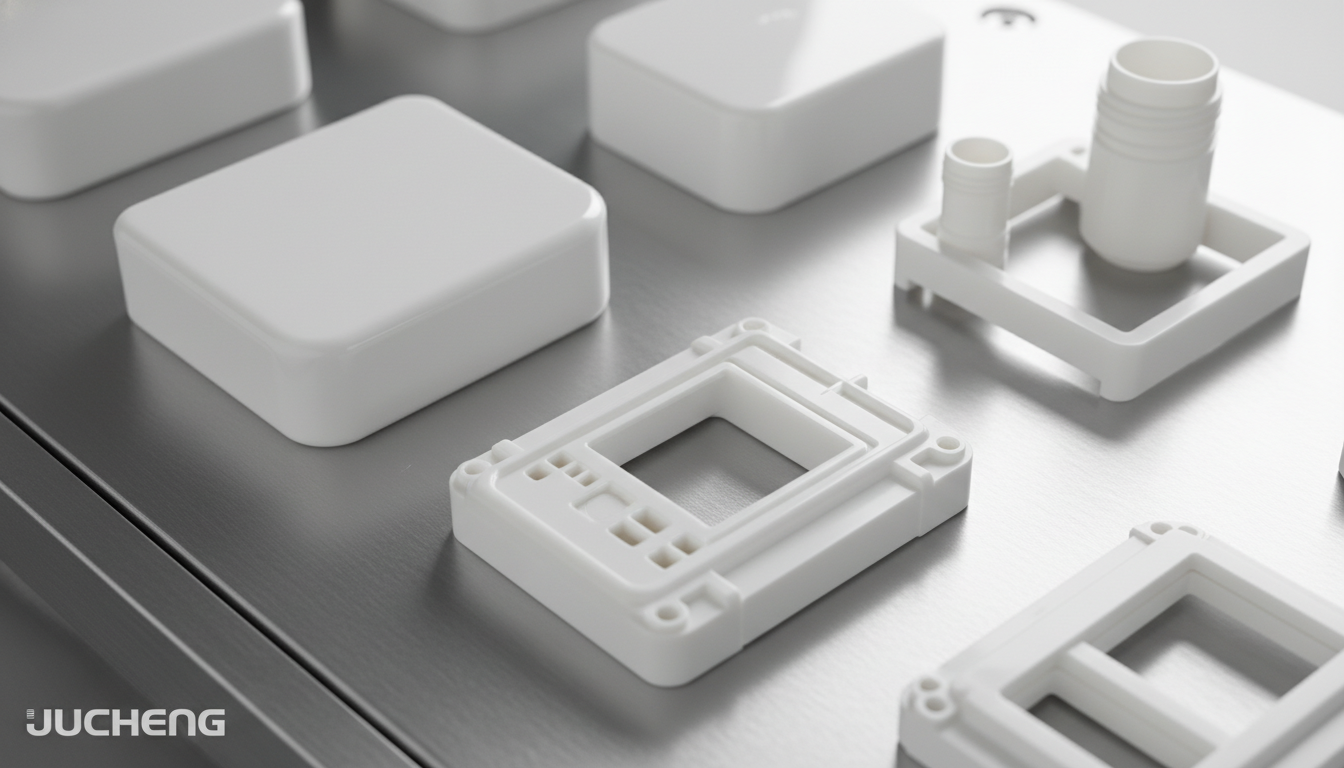
Perfil de Tenacidade e Reologia do Ultradur B4500 da BASF
O Ultradur® B 4500 é uma resina de PBT não reforçada, de viscosidade média, projetada pela BASF, formulada para fornecer alta resistência do fundido, alta ductilidade à tração e excelente repetibilidade dimensional:
| Parâmetro Físico e de Resistência | Valor de Especificação do Ultradur B4500 | Vantagem de Engenharia para Peças Moldadas |
|---|---|---|
| Ductilidade Excepcional | Deformação Nominal na Ruptura >50% | Fornece alongamento estrutural substancial e tenacidade sem fibras de vidro, prevenindo rachaduras em encaixes flexíveis e dobradiças. |
| Reologia de Fluxo Estável | MVR 19 cm³/10min (250°C x 2,16kg) | Índice de fluidez intermediário garante distribuição de pressão altamente equilibrada dentro de perfis técnicos de parede fina e conexões de tubos. |
| Perfil de Densidade Pura | Densidade sem Carga 1,30 g/cm³ | Oferece integridade estrutural leve em comparação com variantes com 30% de fibra de vidro, garantindo menor peso em conectores aeroespaciais dinâmicos. |
Configurações de Processo para Componentes Estruturais com Ultradur B4500
Com sua alta taxa de cristalinidade e índice de fluidez estável, o Ultradur B4500 processa suavemente em ferramentas complexas de múltiplas cavidades:
| Tecnologia de Moldagem | Compatibilidade de Processo e Detalhes Operacionais |
|---|---|
| Perfis de Precisão de Parede Fina | Excelente. Altamente otimizado para extrusão e moldagem por injeção de tubos técnicos de paredes finas, condutos para manuseio de fluidos e cassetes de diagnóstico complexos. |
| Sistemas de Consumo com Contato Alimentar | Excelente (via versões em conformidade com FC / Contato Alimentar). Ideal para adaptadores de máquinas de café de consumo de alta segurança, fechos de embalagens de alimentos e cestos estruturais para lava-louças. |
| Montagens com Inserção de Metal | Excelente. Seguro para encapsular contatos elétricos metálicos e buchas diretamente dentro de blocos de conectores de alta isolação sem rachar. |
Lista de Verificação de Moldagem e Controle de Fluxo para PBT-BASF Ultradur B4500
Processar um poliéster de engenharia semicristalino como o Ultradur B4500 requer controle rigoroso de umidade e resfriamento balanceado para gerenciar o encolhimento volumétrico:
Proteção contra Hidrólise por Higroscopicidade
Em altas temperaturas de fusão, o PBT é altamente sensível à umidade. A moldagem com material úmido resulta em clivagem hidrolítica rápida da cadeia, causando severo espalhamento, bolhas e uma grande queda na resistência à tração. Pré-secamos a resina Ultradur B4500 em secadores de funil com dessecante a 120°C (248°F) por 3–4 horas, mantendo a umidade estritamente abaixo de 0,04%.
Controles de Resfriamento Balanceado e Encolhimento
Sendo um grau cristalino sem carga, o Ultradur B4500 exibe alto encolhimento (tipicamente 1,60% paralelo e 1,90% normal ao fluxo). A divisão de ferramentaria da Jucheng usa máquinas CNC de 5 eixos para fresar circuitos de resfriamento uniformes e balanceados diretamente dentro dos blocos de cavidade do molde em aço inoxidável S136 polido espelhado para evitar empenamento.
Controle de Temperatura do Fundido e do Molde
As temperaturas do cilindro de processamento são mantidas entre 250°C e 275°C (482°F a 527°F) para garantir fusão homogênea. As temperaturas do molde são mantidas a 40°C a 70°C (104°F a 158°F) para otimizar a estrutura cristalina, alto brilho superficial e resistência mecânica.
Principais Campos de Aplicação para PBT-BASF Ultradur B4500
- Engenharia Elétrica e de Redes Inteligentes: Blocos de conectores de alta isolação, terminais elétricos multipinos, bobinas, estruturas de medidores de energia inteligentes e equipamentos de manobra.
- Sistemas de Consumo com Segurança Alimentar (Em conformidade com FC): Adaptadores reutilizáveis para máquinas de café domésticas, tampas resistentes ao vapor, fechos para embalagens de alimentos e peças estruturais para máquina de lavar louça.
- Tubos de precisão para fluidos e automóveis: Condutos químicos de parede fina, conectores industriais para tubos, válvulas misturadoras de água e invólucros para sensores de combustível (IATF 16949).
Propriedades
| Densidade | 1,3 g/cm³ |
| Índice de volume de fluidez (MVR) (250°C/2,16kg) | 19 cm³/10min |
| Módulo de Tração | 2.500 MPa |
| Tensão de Tração no Escoamento | 55 MPa |
| Deformação de tração no limite de escoamento | 3.7 % |
| Deformação Nominal de Tração na Ruptura | >50 % |
| Módulo de Fluência em Tração (1000h) | 1.200 MPa |
| Módulo de Flexão | 2.500 MPa |
| Resistência ao Impacto Charpy com Entalhe (23°C) | 5,0 kJ/m² |
| Temperatura de Fusão (DSC) | 223 °C |
| Temperatura de Deflexão Térmica (HDT @ 0,45 MPa) | 130 °C |
| Temperatura de Deflexão Térmica (HDT @ 1,80 MPa) | 50 °C |
| Contração Linear do Molde (Paralela) | 1.6 % |
| Contração linear no molde (perpendicular) | 1.9 % |
| Tamanho Máximo da Peça | 1000 x 800 mm |
| Tamanho Mínimo da Peça | 1 x 1 mm |