
PBT-BASF Ultradur B4500
Um eine ausgezeichnete Dimensionsstabilität und hohe Bruchdehnung ohne das zusätzliche Gewicht von Glasfasern zu erreichen, ist ein ausgewogener technischer Kunststoff erforderlich, den BASF Ultradur B4500 durch seine unverstärkte, mittelviskose Polybutylenterephthalat-Matrix bietet. Mit einer Dichte von 1,30 g/cm³ und einer Schmelze-Volumenfließrate von 19 cm³/10 min (bei 250°C/2,16 kg) ist diese reine PBT-Sorte weltweit für hochpräzise Komponenten, Lebensmittelkontakt-Systeme und dünnwandige Profile spezifiziert. Jucheng Precision, tätig nach IATF 16949 und ISO 9001, ist auf das Spritzgießen von Ultradur B4500 spezialisiert. Unterstützt durch über 35 fortschrittliche Pressen und Fünf-Achs-Werkzeuge kontrollieren wir den hohen teilkristallinen Schrumpf (1,6%-1,9%), um Verzug zu eliminieren, und liefern einwandfreie Komponenten, die durch Zeiss-Koordinatenmessung verifiziert werden.
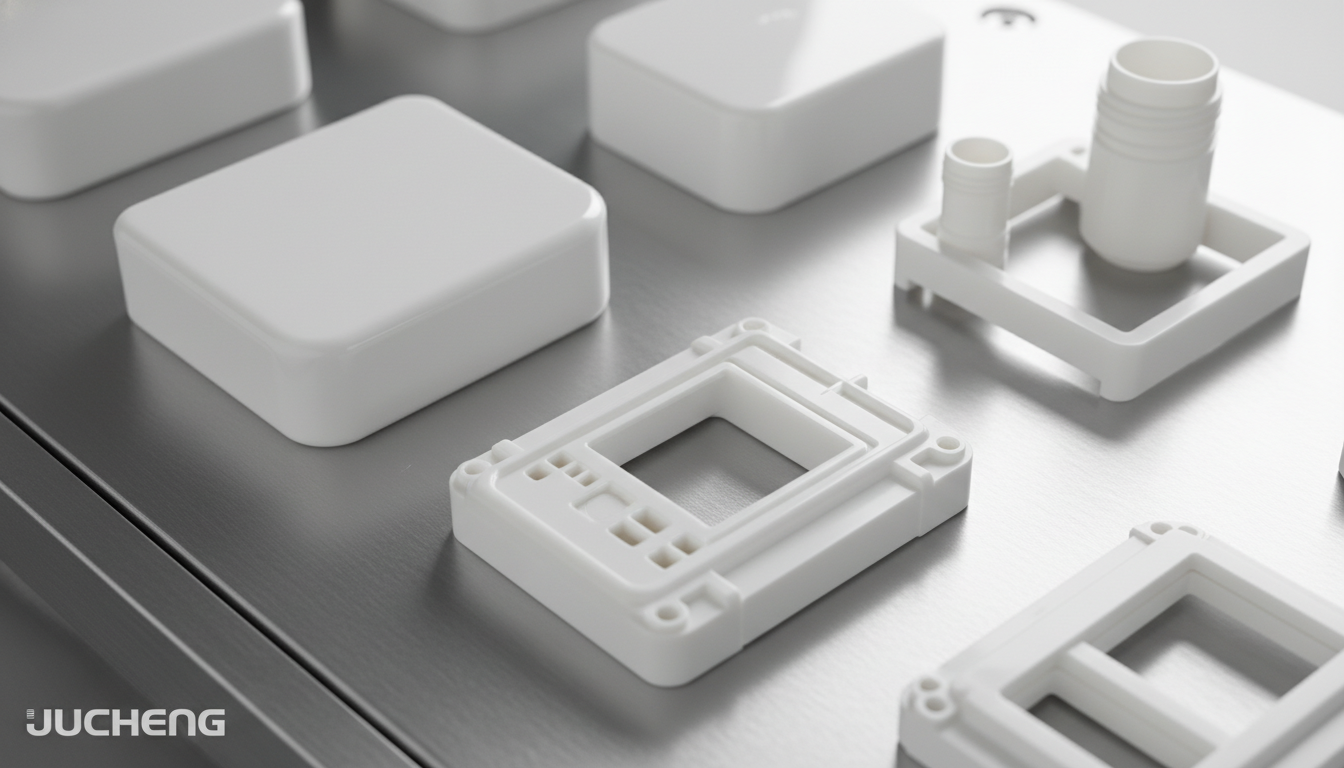
BASF Ultradur B4500 Zähigkeits- und Rheologieprofil
Ultradur® B 4500 ist ein mittelviskoses, unverstärktes PBT-Harz von BASF, das für hohe Schmelzefestigkeit, hohe Zugdehnung und ausgezeichnete Dimensionsstabilität entwickelt wurde:
| Physikalischer und Festigkeitsparameter | Ultradur B4500 Spezifikationswert | Technischer Vorteil für Formteile |
|---|---|---|
| Außergewöhnliche Duktilität | Nennbruchdehnung >50% | Bietet erhebliche strukturelle Dehnung und Zähigkeit ohne Glasfasern und verhindert Risse in flexiblen Schnappverbindungen und Scharnieren. |
| Stabiles Fließverhalten | MVR 19 cm³/10min (250°C x 2,16kg) | Mittlere Schmelzflussrate gewährleistet eine sehr ausgewogene Druckverteilung in dünnwandigen technischen Profilen und Rohrverbindungen. |
| Reines Dichteprofil | Ungefüllte Dichte 1,30 g/cm³ | Bietet im Vergleich zu 30% glasfaserverstärkten Varianten eine leichte strukturelle Integrität und gewährleistet ein geringeres Gewicht in dynamischen Luftfahrtsteckverbindern. |
Prozesskonfigurationen für Strukturbauteile aus Ultradur B4500
Mit seiner hohen Kristallisationsrate und stabilem Schmelzindex lässt sich Ultradur B4500 problemlos in komplexen Mehrkavitätenwerkzeugen verarbeiten:
| Spritzgusstechnologie | Prozesskompatibilität & Betriebliche Details |
|---|---|
| Präzisions-Profile mit dünnen Wänden | Ausgezeichnet. Hochoptimiert für das Extrudieren und Spritzgießen von dünnwandigen technischen Rohren, Fluidleitungen und komplexen Diagnosekassetten. |
| Verbrauchersysteme mit Lebensmittelkontakt | Ausgezeichnet (über FC / Food-Contact-konforme Versionen). Ideal für Hochsicherheits-Kaffeemaschinenadapter für Verbraucher, Lebensmittelverpackungsverschlüsse und strukturelle Geschirrspülkörbe. |
| Metalleinlege-Baugruppen | Ausgezeichnet. Sicher zum direkten Umspritzen von metallischen elektrischen Kontakten und Buchsen in hochisolierenden Verbinderblöcken ohne Rissbildung. |
PBT-BASF Ultradur B4500 Formteil- und Schmelze-Kontroll-Checkliste
Die Verarbeitung eines teilkristallinen technischen Polyesters wie Ultradur B4500 erfordert strenge Feuchtigkeitskontrolle und ausgewogene Kühlung, um die Volumenschwindung zu steuern:
Hygroskopischer Hydrolyseschutz
Bei hohen Schmelztemperaturen ist PBT sehr empfindlich gegenüber Feuchtigkeit. Feuchtes Spritzgießen führt zu schnellem hydrolytischem Kettenabbau, was starke Fließlinien, Blasen und einen erheblichen Abfall der Zugfestigkeit verursacht. Wir trocknen das Ultradur B4500-Harz in Trockenmitteltrocknern bei 120 °C (248 °F) für 3–4 Stunden vor und halten die Feuchtigkeit strikt unter 0,04 %.
Ausgewogene Kühl- und Schwindungskontrolle
Als ungefüllte kristalline Sorte weist Ultradur B4500 eine hohe Schwindung auf (typischerweise 1,6 % parallel und 1,9 % senkrecht zur Fließrichtung). Die Werkzeugbauabteilung von Jucheng verwendet 5-Achs-CNC-Maschinen, um gleichmäßige, ausgewogene Kühlkanäle direkt in spiegelpolierte S136-Edelstahl-Formkavitätsblöcke zu fräsen, um Verzug zu verhindern.
Schmelze- und Formtemperaturkontrolle
Die Verarbeitungstemperaturen im Zylinder werden zwischen 250 °C und 275 °C (482 °F bis 527 °F) gehalten, um ein homogenes Aufschmelzen zu gewährleisten. Die Formtemperaturen werden bei 40 °C bis 70 °C (104 °F bis 158 °F) gehalten, um die kristalline Struktur, den hohen Oberflächenglanz und die mechanische Festigkeit zu optimieren.
Hauptanwendungsgebiete für PBT-BASF Ultradur B4500
- Elektrotechnik & Smart-Grid-Technik: Hochisolierende Anschlussblöcke, mehrpolige elektrische Klemmen, Spulenkörper, Rahmen für intelligente Stromzähler und Schaltanlagen.
- Lebensmitteltaugliche Verbrauchersysteme (FC-konform): Wiederverwendbare Kaffeemaschinen-Adapter für den Haushalt, dampfbeständige Kappen, Verschlüsse für Lebensmittelverpackungen und Strukturteile für Geschirrspüler.
- Präzisionsschläuche für Flüssigkeiten & Automobil: Dünnwandige Chemieleitungen, industrielle Rohrverbinder, Flüssigkeitsmischventile und Gehäuse für Kraftstoffsensoren (IATF 16949).
Eigenschaften
| Dichte | 1.3 g/cm³ |
| Schmelze-Volumenfließrate (MVR) (250°C/2,16 kg) | 19 cm³/10min |
| Zugmodul | 2.500 MPa |
| Zugspannung an der Streckgrenze | 55 MPa |
| Zug-Dehngrenze | 3.7 % |
| Nennbruchdehnung | >50 % |
| Zug-Kriechmodul (1000 h) | 1.200 MPa |
| Biegemodul | 2.500 MPa |
| Charpy-Kerbschlagzähigkeit (23°C) | 5,0 kJ/m² |
| Schmelztemperatur (DSC) | 223 °C |
| Wärmeformbeständigkeitstemperatur (HDT @ 0,45 MPa) | 130 °C |
| Wärmeformbeständigkeitstemperatur (HDT @ 1,80 MPa) | 50 °C |
| Linearer Formschwund (parallel) | 1.6 % |
| Linearer Formschwund (senkrecht) | 1.9 % |
| Maximale Bauteilgröße | 1000 x 800 mm |
| Mindestbauteilgröße | 1 x 1 mm |