
En moulage de parois minces, l'entrée n'est pas qu'un point d'injection ; elle détermine la distance que la matière fondue doit parcourir, l'endroit où les fronts d'écoulement se rejoignent et les surfaces qui portent la trace de l'entrée. Une conception d'entrée pour moulage par injection de parois minces efficace équilibre un trajet d'écoulement court et stable avec une trace résiduelle acceptable, un accès au compactage et un aspect de pièce conforme. Le bon emplacement dépend de la carte des épaisseurs de la pièce, de la résine, de la géométrie et des contraintes de l'outil—et non d'un style d'entrée universel.
Cartographier le trajet d'écoulement avant de choisir une entrée
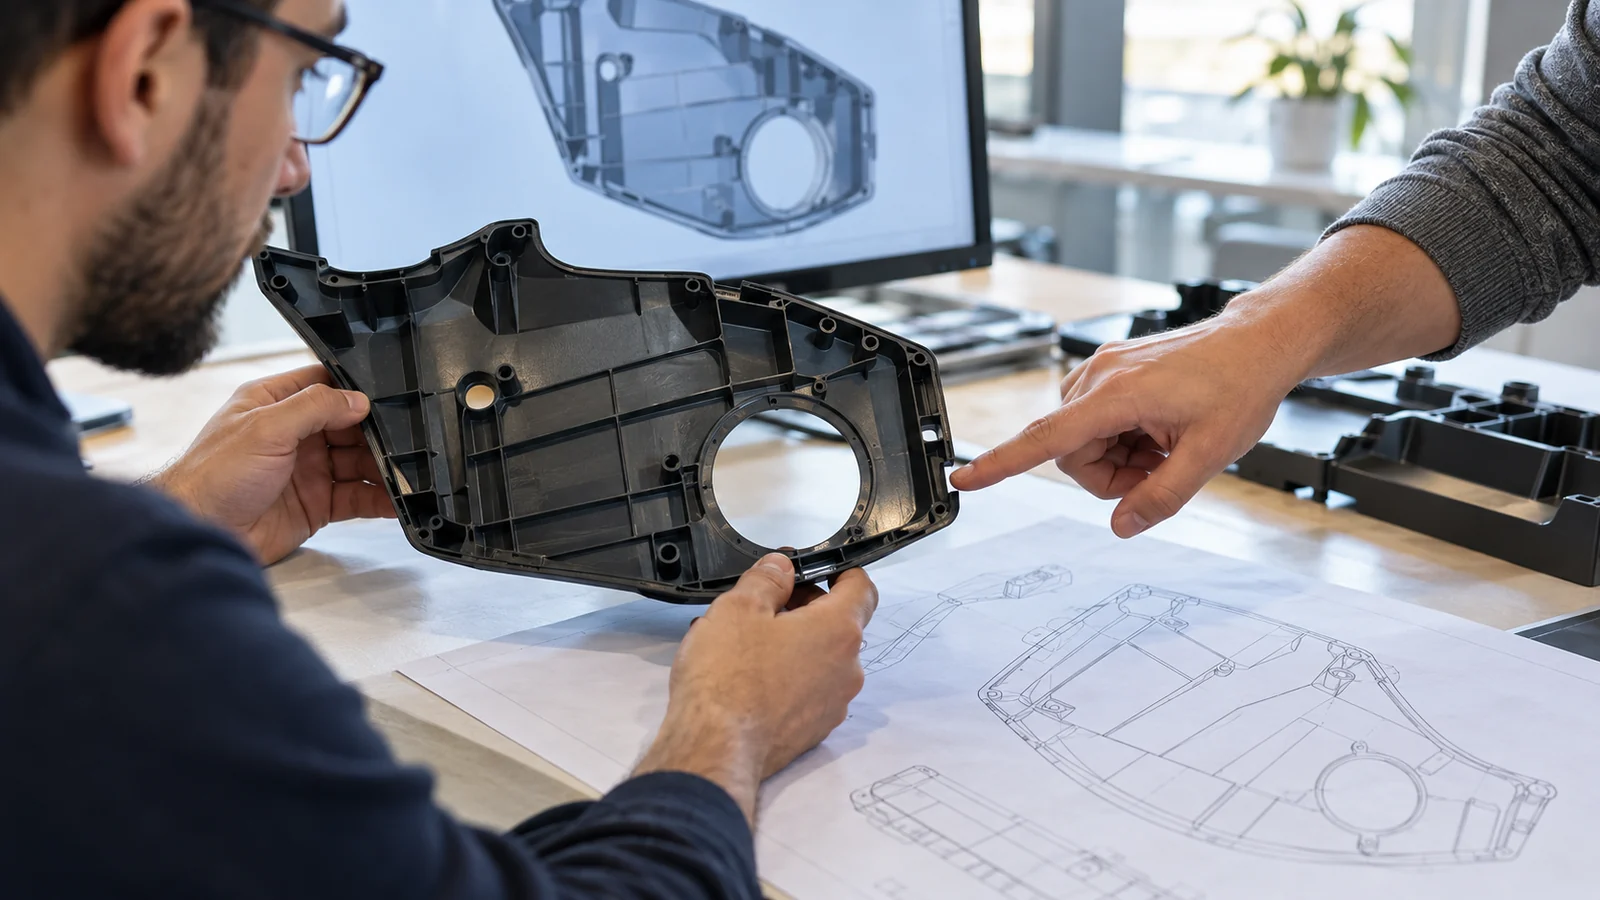
Commencer par les sections les plus minces, la plus longue distance d'écoulement, les nervures, les bossages, les fenêtres et les transitions. Dans une section mince, la matière fondue peut perdre rapidement de la chaleur au contact de l'acier du moule ; un trajet long ou une restriction brutale peut rendre le remplissage plus difficile et accroître la sensibilité aux variations du procédé. L'entrée doit favoriser un trajet d'écoulement qui atteint les zones éloignées sans forcer le front à se diviser et à se réunir en un endroit critique sur le plan structurel ou visuel.
Examiner la cavité complète, et non une simple silhouette 2D. Une entrée qui paraît centrale en vue de dessus peut alimenter inégalement une zone profonde ou créer un écoulement déséquilibré autour d'une ouverture. L'analyse d'écoulement peut comparer des emplacements candidats et signaler des risques potentiels de lignes de soudure ou de pression, mais le modèle dépend du matériau, des conditions aux limites et des hypothèses. C'est une aide à la décision—pas un substitut à un essai de moulage.
Choisir l'emplacement selon la fonction et l'aspect
Le placement de l'entrée doit commencer par la fonction de la pièce. Tenir l'entrée et sa trace résiduelle à l'écart des surfaces d'étanchéité, des interfaces de coulissement, des éléments à encliqueter, des surfaces optiques ou visibles, et des dimensions difficiles à retoucher. Si l'entrée doit se trouver sur une face visible, aligner ce choix sur le cahier des charges d'aspect et le plan de finition avant de lancer l'outil.
Examiner ensuite comment l'entrée alimente la cavité. L'emplacement influe sur la longueur d'écoulement, la perte de charge, l'accès au compactage, la position des lignes de soudure et la direction dans laquelle la matière remplit autour des trous et des nervures. Une entrée déplacée simplement pour masquer une marque peut créer une ligne de soudure indésirable ou laisser une paroi mince éloignée difficile à remplir. La revue de conception doit consigner le compromis accepté et la manière dont il sera évalué.
Pour un projet de parois minces, relier les décisions d'entrée au contexte plus large du moulage par injection de parois minces exigences : la régularité de paroi, le choix de résine, le support de moule, l'éventage et la validation du procédé interagissent. Modifier uniquement l'entrée peut ne pas résoudre un problème causé par un saut d'épaisseur ou de l'air emprisonné.
Adapter le type d'entrée à la pièce, pas à la tendance

Les configurations d'entrée en bord, à languette, en éventail, directe et autres créent chacune des conditions d'écoulement et de trace différentes. Une entrée plus large peut répartir l'écoulement sur une vaste région ; une petite entrée peut être plus facile à ébavurer mais peut restreindre l'écoulement et compliquer le compactage. Le type d'entrée influe aussi sur la complexité de l'outillage et sur la quantité de finition nécessaire après le moulage.
| Question de décision | Pourquoi c'est important | Éléments à examiner |
|---|---|---|
| Où une trace d'entrée peut-elle être acceptée ? | Contrôle les faces d'entrée réalisables et l'ébavurage | Zones esthétiques et interfaces d'assemblage |
| Quelle est la longueur du trajet d'écoulement ? | Les longs trajets peuvent accroître la difficulté de remplissage dans les zones minces | Carte des parois, simulation d'écoulement, étude des manques |
| Où les fronts se rencontreront-ils ? | Les lignes de soudure peuvent affecter l'aspect ou la fonction | Schéma d'écoulement et directions des charges critiques |
| L'entrée peut-elle être compactée de manière régulière ? | Affecte le retrait local et la répétabilité | Géométrie de la carotte, fenêtre de process, mesures de la pièce |
Le site guide des types de carottes offre une comparaison plus large. Pour les parois minces, utilisez-le comme présélection, puis évaluez chaque candidat par rapport à la cavité réelle, à la résine, aux limites de vestige et à l'agencement de l'outil.
Repérer les signaux d'alerte lors d'un essai
Les pièces incomplètes, les marques de brûlure, les hésitations, les lignes de soudure visibles, les blushs de carotte et les dimensions incohérentes peuvent chacun indiquer des causes différentes. Une pièce incomplète ne signifie pas automatiquement que la carotte est trop petite ; un évent restreint, un trajet d'écoulement froid, une transition de paroi défavorable ou une limite de process peuvent produire un symptôme similaire. Notez où le défaut commence et comment il évolue avec des ajustements contrôlés.
Examinez la pièce par cavité et par emplacement. Un défaut répétable près d'un point de fin d'écoulement peut nécessiter une revue de la carotte ou de l'évent. Un défaut qui se déplace avec les conditions de process peut indiquer un autre problème de contrôle. Préservez la fenêtre de process approuvée et comparez un changement contrôlé à la fois afin que l'essai puisse distinguer la cause de la coïncidence.
Une revue de conception qui évite les modifications tardives de carotte
- Marquez les contraintes : montrez les surfaces, les caractéristiques d'étanchéité, les chemins de charge et les zones de vestige acceptables.
- Comparez les emplacements candidats : évaluez la longueur d'écoulement, l'équilibrage, le placement des lignes de soudure et l'accès à l'outil.
- Vérifiez les interactions : examinez ensemble les transitions de paroi, les évents, le refroidissement, les éjecteurs et l'accès à l'ébavurage.
- Définissez l'acceptation : précisez comment l'aspect, le remplissage, les dimensions et l'élimination de la carotte seront vérifiés.
- Gardez les options traçables : enregistrez la justification du seuil choisi et les observations d'essai avec la documentation de l'outil.
Ce point est particulièrement important lorsque les objectifs d'aspect et de remplissage entrent en conflit. Une position de seuil légèrement moins pratique peut constituer la meilleure décision d'ingénierie si elle protège une surface fonctionnelle et produit un schéma d'écoulement plus stable.
Questions fréquentes
Un seuil plus grand est-il toujours préférable pour une pièce à paroi mince ?
Non. Une entrée plus grande peut réduire la restriction, mais elle peut aussi augmenter la trace résiduelle, nécessiter plus d'ébavurage ou laisser une marque sur une surface inacceptable. Évaluez ensemble l'écoulement, le compactage, l'aspect et les contraintes de l'outil.
Le seuil doit-il être placé dans la zone la plus épaisse ?
Cela peut constituer une hypothèse de départ utile, mais ce n'est pas une règle universelle. Le meilleur emplacement dépend de la géométrie complète, du trajet d'écoulement, du risque de ligne de soudure, de la résine et des surfaces qui doivent rester propres ou fonctionnelles.
La simulation peut-elle déterminer la position finale du seuil ?
La simulation peut comparer des emplacements candidats et mettre en évidence le comportement d'écoulement probable. La sélection finale doit aussi tenir compte de la construction réelle de l'outil, de l'aspect de la pièce moulée, des dimensions et des preuves d'essai.
Avant de libérer un outil pour paroi mince, faites de l'emplacement du seuil une décision de conception explicite, avec des limites fonctionnelles documentées et un plan de validation pratique.