
En el moldeo de paredes delgadas, la entrada no es solo un punto de admisión; determina la distancia que debe recorrer el fundido, dónde se encuentran los frentes de flujo y qué superficies presentan evidencia de la entrada. Un útil diseño de entrada para moldeo por inyección de paredes delgadas equilibra una trayectoria de flujo corta y estable con una huella aceptable, acceso al empaque y apariencia de la pieza. La ubicación correcta depende del mapa de paredes de la pieza, la resina, la geometría y las restricciones del molde, no de un estilo de entrada universal.
Trace la trayectoria de flujo antes de seleccionar una entrada
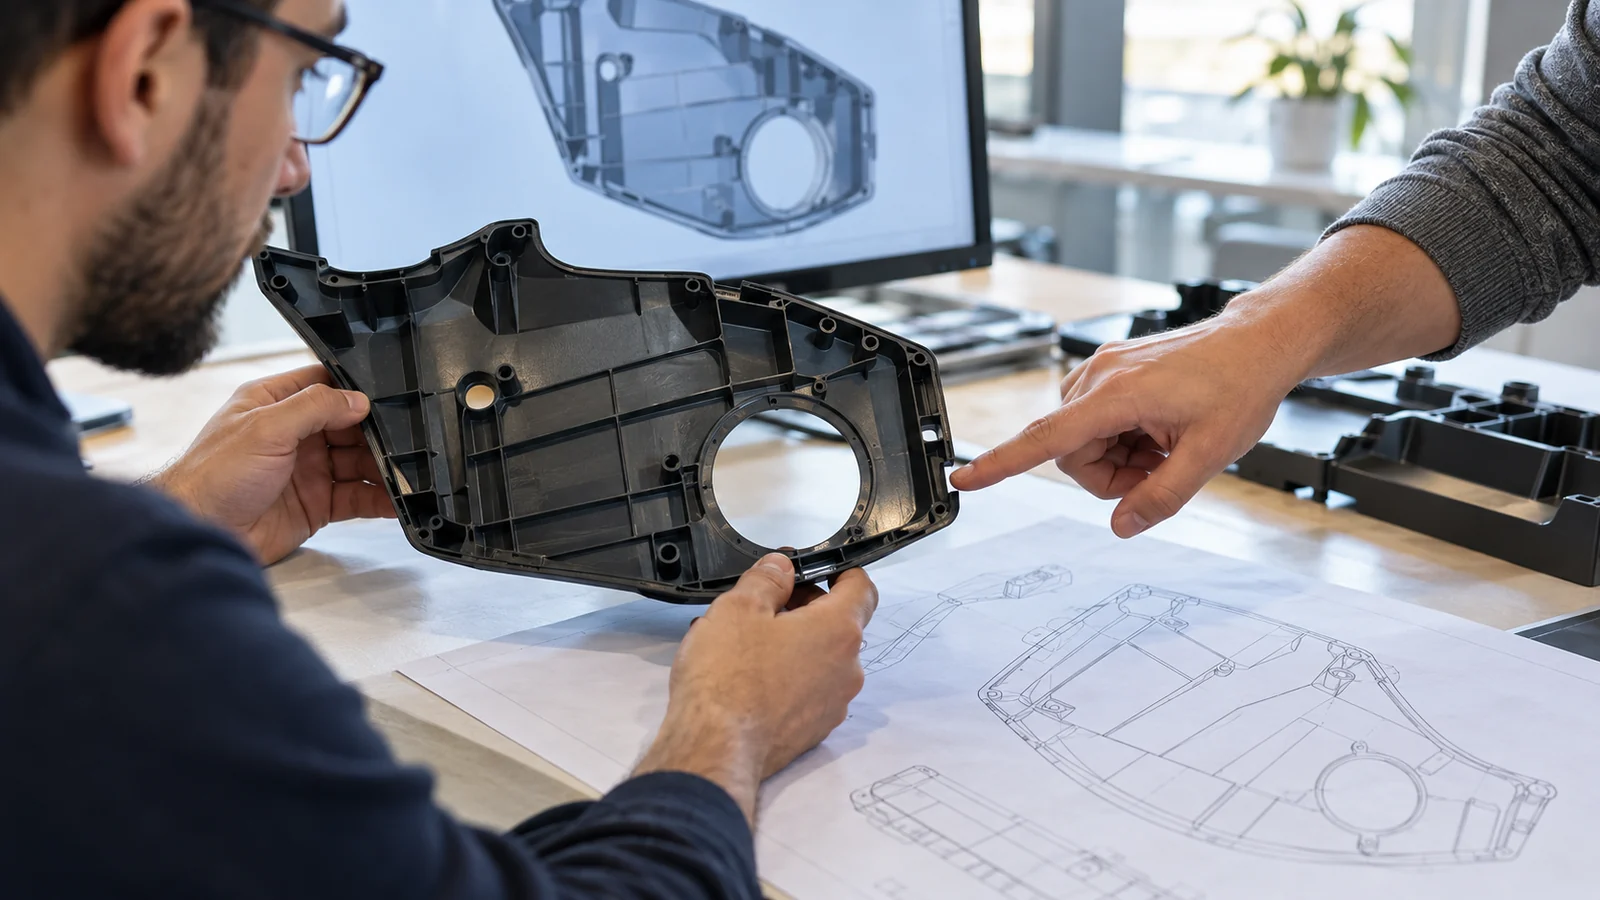
Comience por las secciones más delgadas, la mayor distancia de flujo, las nervaduras, los jefes, las ventanas y las transiciones. En una sección delgada, el fundido puede perder calor rápidamente contra el acero del molde; una trayectoria larga o una restricción abrupta pueden dificultar el llenado y aumentar la sensibilidad a la variación del proceso. La entrada debe favorecer una trayectoria de flujo que alcance las regiones remotas sin forzar al frente a dividirse y reunirse en una ubicación crítica desde el punto de vista estructural o visual.
Revise la cavidad completa, no solo una silueta 2D única. Una entrada que parece central en vista de planta puede alimentar una característica profunda de manera desigual o crear un flujo desequilibrado alrededor de una abertura. El análisis de flujo puede comparar ubicaciones candidatas y señalar posibles problemas de línea de unión o de presión, pero el modelo depende del material, las condiciones de contorno y los supuestos. Es una ayuda para la decisión, no un sustituto de una prueba de moldeo.
Elija la ubicación según la función y la apariencia
La ubicación de la entrada debe comenzar por la función de la pieza. Mantenga la entrada y su huella alejadas de superficies de sellado, interfaces deslizantes, características de encaje a presión, superficies ópticas o visibles y dimensiones difíciles de retrabajar. Si la entrada debe situarse en una cara visible, alinee esa elección con la especificación de apariencia y el plan de acabado antes de liberar el molde.
Luego examine cómo alimenta la entrada a la cavidad. La ubicación afecta la longitud de flujo, la pérdida de presión, el acceso al empaque, las posiciones de las líneas de unión y la dirección en que el material llena alrededor de agujeros y nervaduras. Una entrada desplazada solo para ocultar una marca puede crear una línea de unión indeseable o dejar una pared delgada remota difícil de llenar. La revisión de diseño debe registrar qué compromiso se acepta y cómo se evaluará.
Para un proyecto de paredes delgadas, vincule las decisiones de entrada con el concepto más amplio de moldeo por inyección de paredes delgadas requisitos: la uniformidad de pared, la selección de resina, el soporte del molde, la ventilación y la validación del proceso interactúan. Cambiar solo la compuerta puede no resolver un problema causado por un salto de espesor o aire atrapado.
Adapte el tipo de compuerta a la pieza, no a la tendencia

Las configuraciones de compuerta de borde, lengüeta, abanico, directa y otras crean condiciones de flujo y vestigio diferentes. Una entrada más ancha puede distribuir el flujo en una región amplia; una compuerta pequeña puede ser más fácil de recortar, pero puede restringir el flujo y complicar el empaquetado. El tipo de compuerta también afecta la complejidad del molde y la cantidad de acabado necesaria después del moldeo.
| Pregunta de decisión | Por qué es importante | Evidencia a revisar |
|---|---|---|
| ¿Dónde se puede aceptar un vestigio? | Controla las caras de compuerta factibles y el recorte | Zonas cosméticas e interfaces de ensamblaje |
| ¿Qué longitud tiene la trayectoria de flujo? | Las trayectorias largas pueden aumentar la dificultad de llenado en áreas delgadas | Mapa de paredes, simulación de flujo, estudio de short-shot |
| ¿Dónde se encontrarán los frentes? | Las líneas de soldadura pueden afectar la apariencia o la función | Patrón de flujo y direcciones de carga crítica |
| ¿Se puede empaquetar la compuerta de forma consistente? | Afecta la contracción local y la repetibilidad | Geometría de la compuerta, ventana de proceso, mediciones de la pieza |
La página del sitio guía de tipos de compuerta proporciona una comparación más amplia. Para paredes delgadas, úsela como lista corta y luego evalúe cada candidato frente a la cavidad real, la resina, los límites de vestigio y la disposición de la herramienta.
Lea las señales de advertencia en una prueba
Las piezas incompletas, las marcas de quemado, el hesitación, las líneas de unión visibles, el rubor de compuerta y las dimensiones inconsistentes pueden señalar causas diferentes. Una pieza incompleta no significa automáticamente que la compuerta sea demasiado pequeña; una ventilación restringida, un recorrido de flujo frío, una transición de pared desfavorable o un límite de proceso pueden producir un síntoma similar. Registre dónde comienza el defecto y cómo cambia con ajustes controlados.
Observe la pieza por cavidad y ubicación. Un defecto repetible cerca de un extremo de flujo puede requerir una revisión de la compuerta o de la ventilación. Un defecto que se desplaza con las condiciones del proceso puede indicar un problema de control diferente. Conserve la ventana de proceso aprobada y compare un cambio controlado a la vez para que la prueba pueda distinguir la causa de la coincidencia.
Una revisión de diseño que evita cambios tardíos en la compuerta
- Marque las restricciones: muestre las superficies, las características de sellado, las trayectorias de carga y las zonas de vestigio aceptables.
- Compare las ubicaciones candidatas: evalúe la longitud de flujo, el equilibrio, la ubicación de las líneas de unión y el acceso a la herramienta.
- Verifique las interacciones: revise juntas las transiciones de pared, las ventilaciones, el enfriamiento, los eyectores y el acceso al recorte.
- Defina la aceptación: indique cómo se verificarán la apariencia, el llenado, las dimensiones y la eliminación de la compuerta.
- Mantenga las opciones trazables: guarde la justificación de la compuerta elegida y las observaciones de las pruebas junto con la documentación de la herramienta.
Esto es especialmente importante cuando los objetivos de apariencia y llenado entran en conflicto. Una posición de compuerta ligeramente menos conveniente puede ser la mejor decisión de ingeniería si protege una superficie funcional y produce un patrón de flujo más estable.
Preguntas frecuentes
¿Una compuerta más grande es siempre mejor para una pieza de pared delgada?
No. Una entrada más grande puede reducir la restricción, pero también puede aumentar el vestigio, requerir más recorte o dejar evidencia en una superficie inaceptable. Evalúe el flujo, el empaquetado, la apariencia y las restricciones de la herramienta en conjunto.
¿Debe colocarse la compuerta en la zona más gruesa?
Esa puede ser una hipótesis inicial útil, pero no es una regla universal. La mejor ubicación depende de la geometría completa, la trayectoria de flujo, el riesgo de líneas de soldadura, la resina y las superficies que deben permanecer limpias o funcionales.
¿Puede la simulación decidir la posición final de la compuerta?
La simulación puede comparar ubicaciones candidatas y resaltar el comportamiento de flujo probable. La selección final también debe considerar la construcción real de la herramienta, la apariencia de la pieza moldeada, las dimensiones y la evidencia de las pruebas.
Antes de liberar una herramienta para pared delgada, convierta la ubicación de la compuerta en una decisión de diseño explícita con límites funcionales documentados y un plan de validación práctico.