
Assemblage par vis
L'assemblage par vis offre une voie mécanique pour joindre des composants moulés et peut permettre l'accès pour la maintenance lorsque le joint est conçu à cet effet. La fixation, le bossage plastique ou l'insert fileté, l'empilement des pièces assemblées et la méthode de serrage doivent fonctionner comme un système. Une vis qui s'adapte au trou n'est pas nécessairement une vis qui assure une rétention fiable sans endommager la pièce moulée.
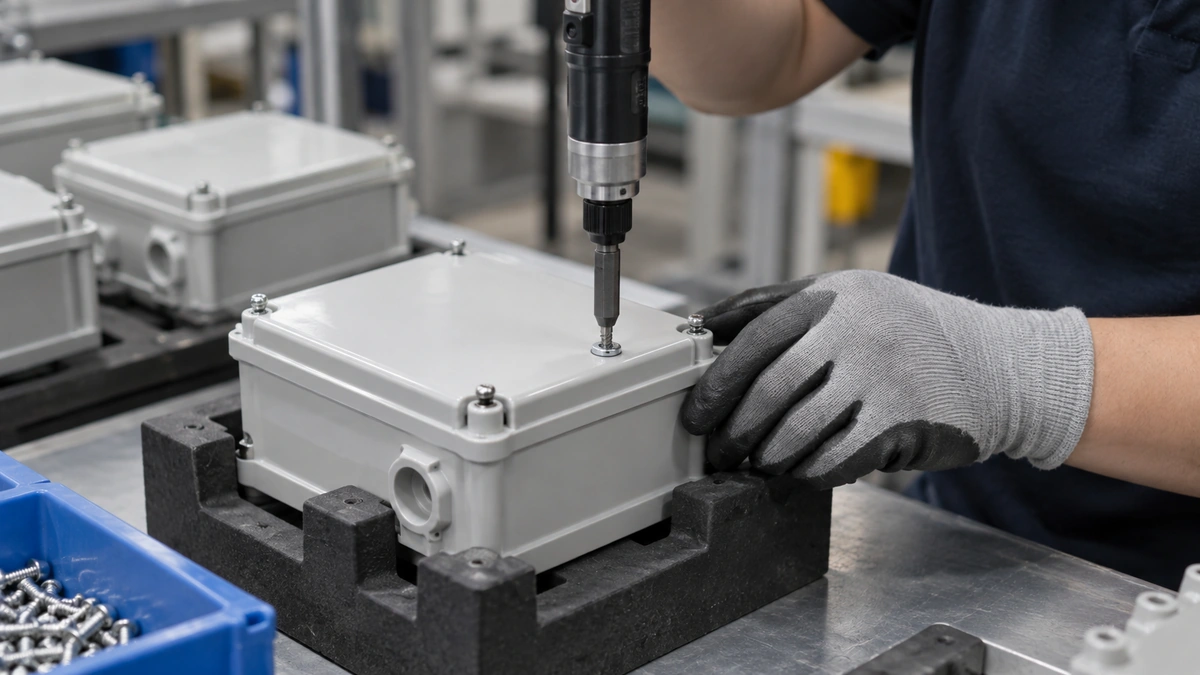
Déterminer où doit se trouver le filetage
Les fixations autotaraudeuses conçues pour le plastique peuvent s'engager dans un bossage moulé approprié. Un insert fileté offre une interface différente et peut être envisagé lorsque des assemblages répétés ou d'autres exigences le justifient. Aucune des deux solutions n'est universellement préférable : comparez la résine, l'espace de paroi, les charges et les cycles de maintenance prévus.
Si des inserts font partie du concept, examinez moulage par insertion au plus tôt. Le plastique environnant doit toujours transmettre la charge ; l'ajout de filetages métalliques n'élimine pas la nécessité d'une conception de bossage saine.
Le bossage doit résister à l'installation et à l'utilisation
La géométrie du bossage, les dimensions du trou pilote, la profondeur d'engagement et le support à proximité influencent le résultat. Utilisez les recommandations de conception du fournisseur de fixation sélectionné comme point de départ et vérifiez-les sur la nuance de résine réelle. Les polymères chargés et les matériaux ductiles non chargés ne doivent pas automatiquement partager la même géométrie.
| Caractéristique du joint | Défaut de prise en compte |
|---|---|
| Paroi de bossage mince | Fendillement lors de la formation du filetage ou du serrage |
| Longueur de vis excessive | Butée au fond avant le serrage du joint |
| Surface d'appui faible | Compression ou déformation locale |
| Mauvais alignement | Filetage croisé, engagement incliné ou appui irrégulier |
Définir une fenêtre de serrage, pas seulement un couple
Le processus d'assemblage doit mettre en place le joint sans endommager le filetage ni détériorer la pièce. Établir la relation entre l'entraînement, l'appui et la défaillance sur des assemblages représentatifs. La vitesse de serrage, la variation des fixations et l'état du matériau peuvent influencer cette relation.
Lorsque plusieurs vis serrent un couvercle, la séquence peut affecter l'uniformité de l'écart et la déformation. En présence d'un joint d'étanchéité, tenir compte de son exigence de compression dans l'empilement. Revérifier la rétention après une exposition environnementale pertinente, car la relaxation des polymères peut modifier le joint au fil du temps.
Questions fréquentes
Tous les joints vissés sont-ils adaptés à une ouverture répétée ?
Non. Le nombre prévu de cycles de maintenance doit être spécifié et testé. Un filetage plastique direct et un insert métallique peuvent se comporter différemment.
Un couple plus élevé peut-il corriger un joint desserré ?
Pas de manière fiable. Un couple excessif peut endommager le filetage, fendre la bossage ou déformer la pièce d'appui. Examiner d'abord l'engagement et l'empilement.
Les vis rendent-elles le boîtier étanche ?
Pas à elles seules. L'étanchéité dépend de l'interface, du joint d'étanchéité ou d'un autre système d'étanchéité et d'un test de validation défini.
Examiner le plan d'assemblage complet
Fournir la CAO, les spécifications des fixations, les composants d'appui et les exigences de maintenance. Coordonner la géométrie de la bossage avec fabrication de moules sur mesure et inclure la vérification de l'assemblage dans contrôle qualité.