
Designing high-integrity mold structures for metal-plastic hybrid components requires specialized mechanical features that accommodate pre-formed metallic inserts. Metallic fasteners, stamped copper busbars, and electronic pins present physical obstructions inside the mold cavity, demanding precise shut-off lands and robust core retention mechanisms.
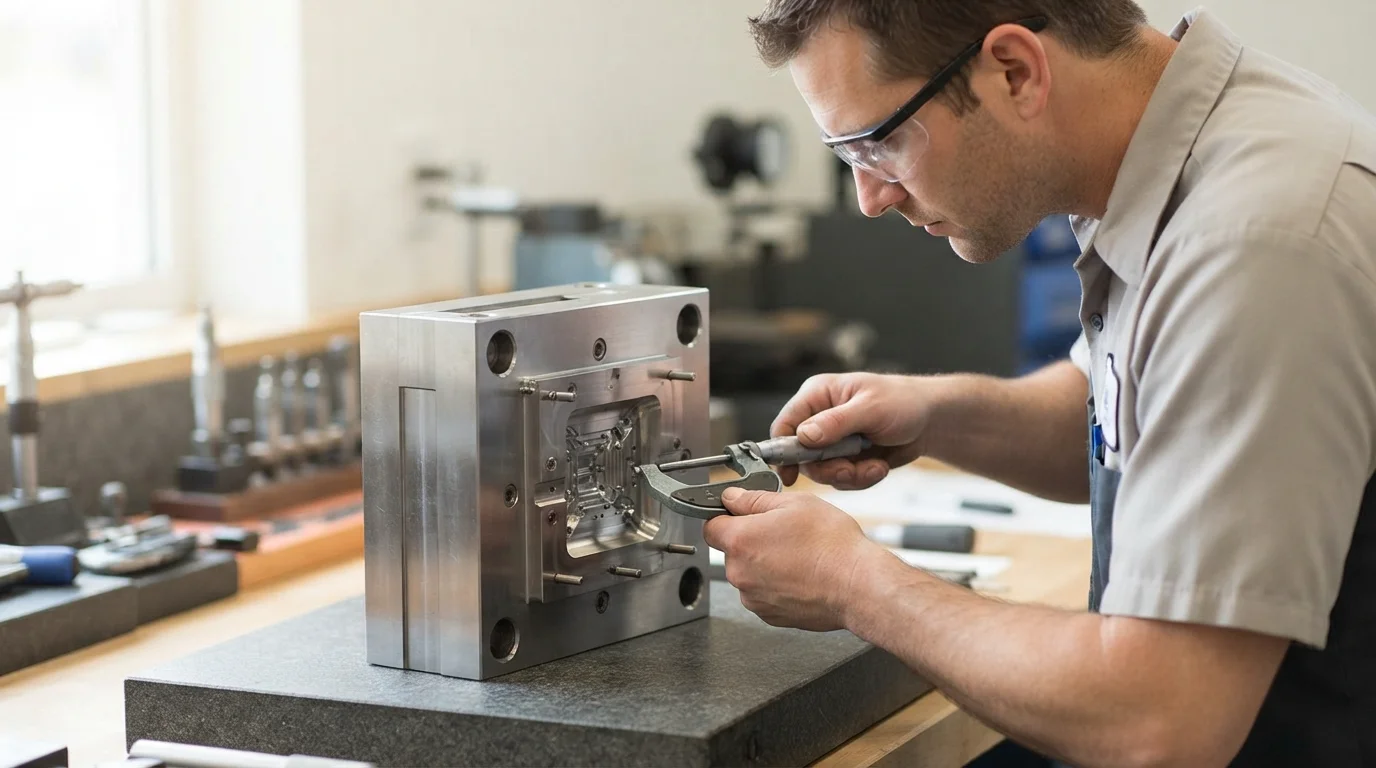
Improper tool steel selection or weak core pin design leads to insert tilt under high injection pressures, resulting in crushed shut-off lands and plastic flash. High-volume automotive and medical encapsulation programs rely on hardened steel cavities, guided ejector plates, and thermal cooling balance to maintain dimensional stability. This technical tooling guide examines core locating mechanisms, cavity steel selection, and SPI Class 101 mold construction standards.
Table des matières
Core Locating Pins, Pneumatic Ejection & Wear-Resistant Shut-Offs
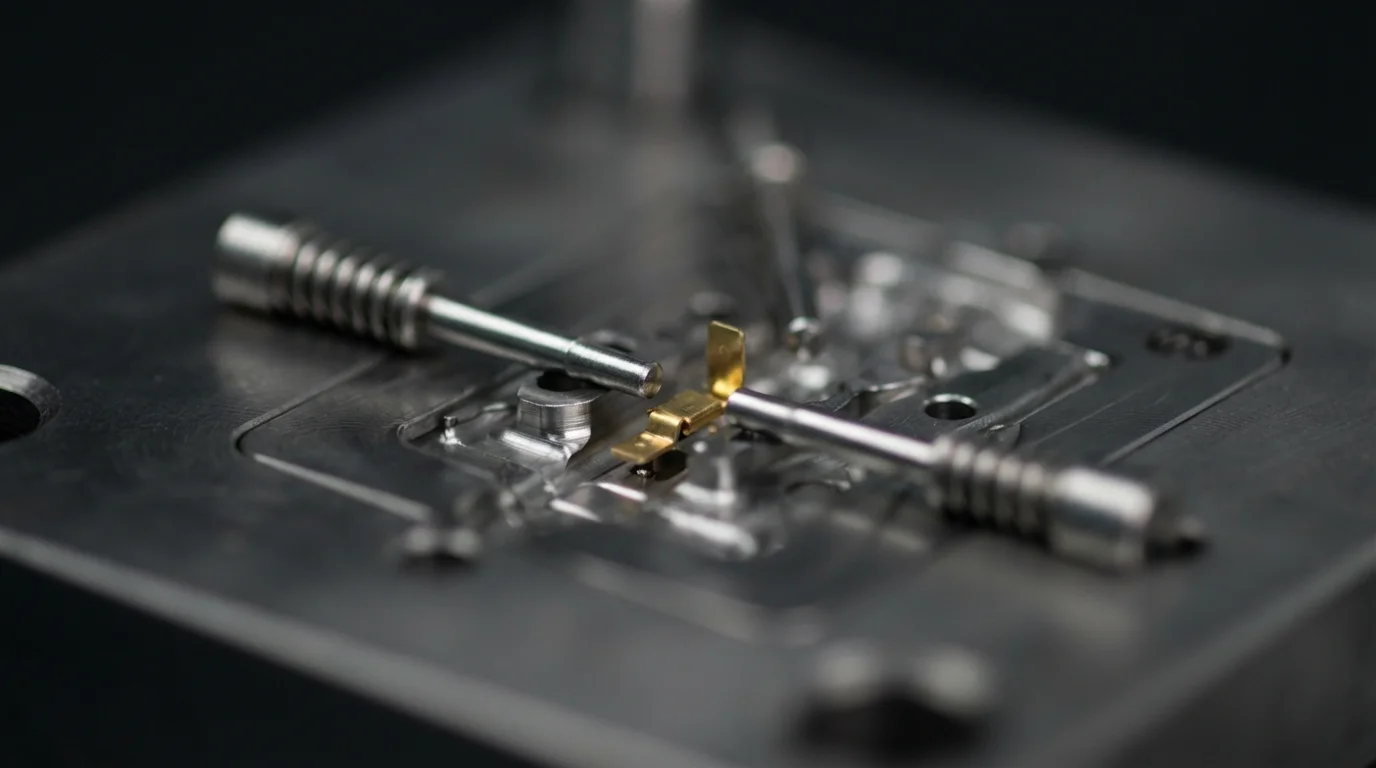
La conception de boîtiers robustes insert molding tooling depends on integrating mechanical features that anchor metallic inserts securely before mold closure. Precision locating pins fit internal pilot holes or threaded bores tightly, holding laiton ou en copper inserts true against core steel during high-velocity melt filling. Core magnets or spring-loaded retention pins prevent inserts from dropping during vertical or horizontal mold movement.
Ejection mechanisms must handle encapsulated components gently to prevent bending delicate metal pins or deforming soft plastic walls. Integrating pneumatic ejection Les manchons ou plaques d'éjection guidées appliquent une levée mécanique équilibrée sur la pièce, empêchant le désalignement des broches terminales lors de l'ouverture du moule. Les portées d'arrêt en acier à fermeture précise, rectifiées selon des tolérances d'ajustement de ±0,01 mm, empêchent la résine fondue de couler sur les pastilles de contact électrique actives.
Les principes de conception des outillages de noyau incluent :
- Alignement des broches de localisation—Les broches pilotes rectifiées maintiennent les fixations métalliques dans une position spatiale exacte pendant toute la phase de serrage.
- Manchons d'éjection pneumatiques—L'utilisation d'une éjection assistée par air empêche le cintrage mécanique des broches sur les fils électriques fragiles.
- Portées d'arrêt flottantes—Les portées en acier à ressort absorbent les variations d'épaisseur des inserts métalliques sans écraser l'acier du moule.
- Ensemble d'éjection guidé—Les plaques d'éjection guidées assurent un mouvement parfaitement parallèle pendant les cycles d'éjection des pièces.
25 Centres d'usinage CNC à cinq axes (tolérance d'outillage ±0,01 mm)
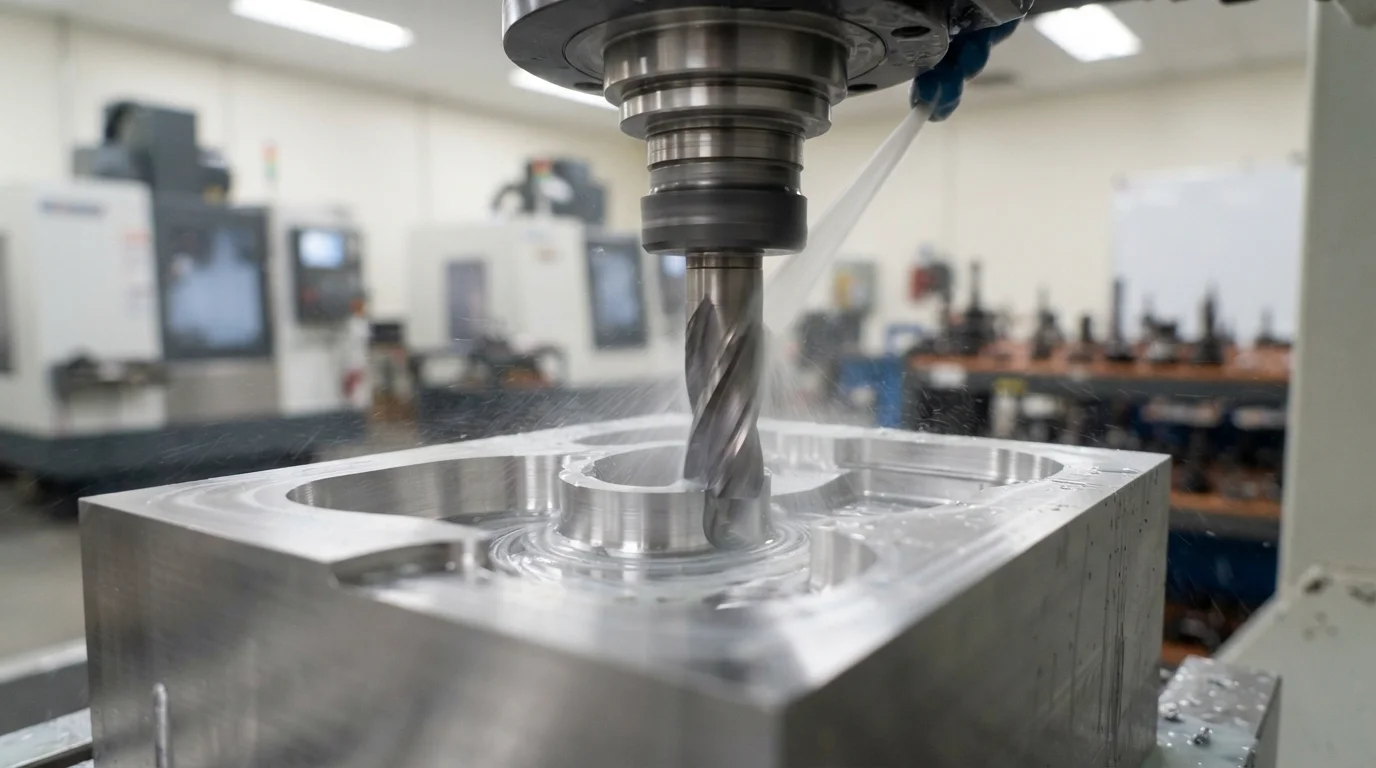
La fabrication de cavités de noyau complexes exige un fraisage CNC à haute vitesse et une découpe d'électrodes par électroérosion de précision. L'usinage de noyaux en acier à outils à l'aide de fraises multiaxes avancées permet de découper des poches profondes, des nervures étroites et des lignes de joint 3D en un seul montage. L'élimination de plusieurs serrages de pièces minimise les erreurs de positionnement cumulées, maintenant les tolérances de fabrication du moule à ±0,01 mm.
La sélection d'aciers de cavité trempés de qualité supérieure tels que Acier inoxydable S136 et des de l'acier à outils H13 offre une résistance à la traction élevée contre l'usure de la cavité et le dégazage. Le traitement thermique des noyaux en acier à outils à HRC 48-52 assure une stabilité dimensionnelle à long terme lors du traitement de polyamides chargés de verre abrasifs ou de thermoplastiques ignifuges.
Certification de moule SPI Classe 101 et protocoles de maintenance
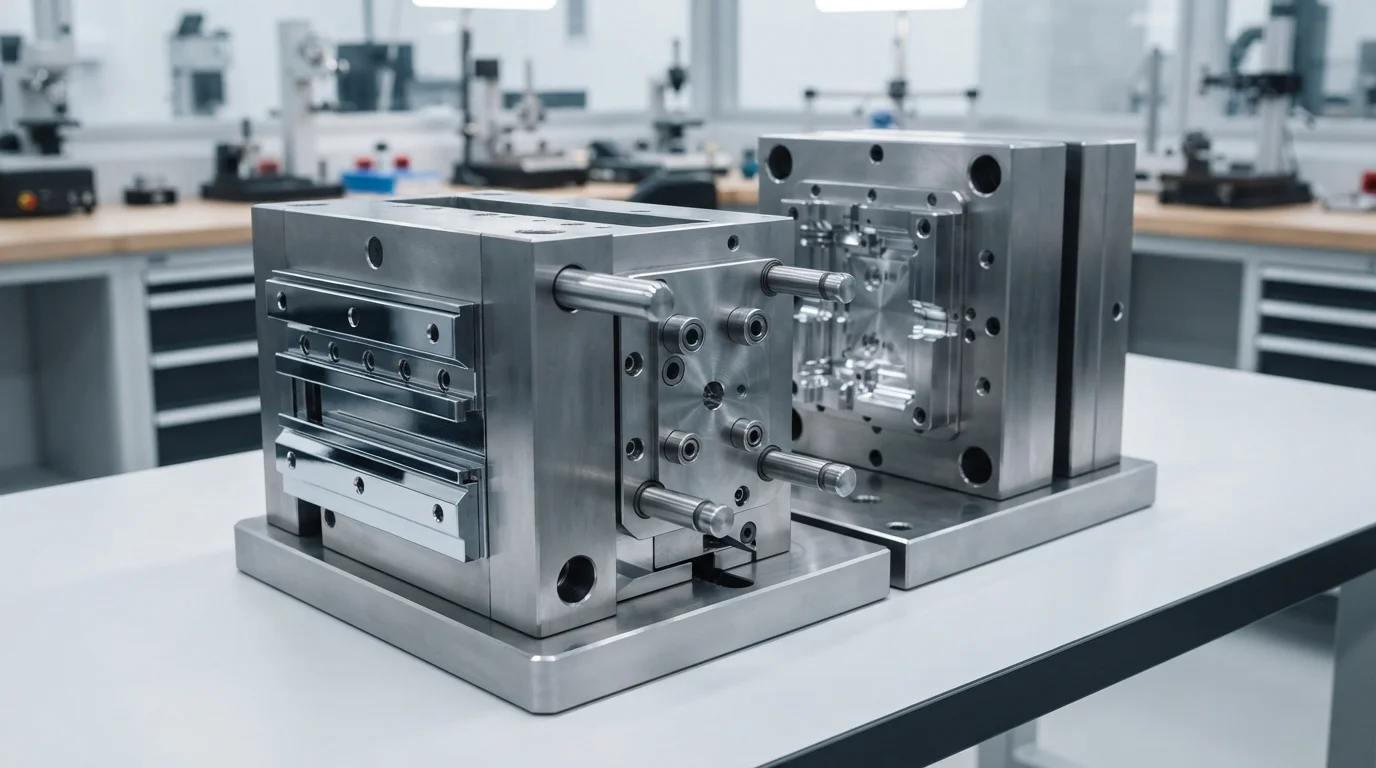
Construction Moules de classe SPI 101 garantit une durée de vie de l'outil de production dépassant 1 000 000 de cycles de moulage en production en série continue. La construction d'outillage de classe 101 impose des noyaux en acier inoxydable ou en acier à outils entièrement trempés, des ensembles de plaques d'éjection guidées et des plaques de glissement résistantes à l'usure. Les surfaces d'acier de fermeture de précision sont traitées thermiquement pour résister à l'usure abrasive, assurant une encapsulation sans bavure sur de longues séries de production.
Exécution personnalisée moulage par insertion avec un outillage certifié de classe 101 garantit une répétabilité complète des pièces pour les programmes automobiles et médicaux à grand volume. Les protocoles de maintenance structurée des moules comprennent le nettoyage ultrasonique des cavités, l'inspection des lignes de joint et la surveillance de l'usure des broches de noyau à intervalles de production réguliers.
| Métrique de spécification d'outillage | Outil de production de classe SPI 101 | Outil prototype/de transition de classe SPI 102 | Avantage principal de l'outillage |
|---|---|---|---|
| Dureté de l'acier de cavité | S136 / H13 trempé (HRC 48-52) | Acier pré-trempé P20 (HRC 28-32) | Résiste à l'usure de la cavité due aux fibres de verre abrasives |
| Architecture du système d'éjection | Plaques d'éjection guidées + broches pneumatiques | Broches d'éjection standard | Prévient le blocage de la broche centrale et l'inclinaison de la broche terminale |
| Durée de vie garantie du cycle | 1 000 000+ cycles garantis | 10 000 à 50 000 cycles | Amortissement d'outillage de pièce le plus bas à long terme |
Questions fréquemment posées (FAQ)
Pourquoi les fermetures de noyau à ressort sont-elles essentielles pour l'outillage de moulage par insertion ?
Les fermetures de noyau à ressort compensent les variations dimensionnelles des inserts métalliques emboutis ou tournés. Les tolérances d'épaisseur des inserts métalliques varient d'une pièce à l'autre. Les fermetures flottantes à ressort maintiennent une pince d'étanchéité ferme contre l'épaulement métallique sans écraser l'acier à outils ni laisser d'espaces provoquant des bavures de plastique.
Quel est l'avantage de l'acier inoxydable S136 pour les cavités de moulage par insertion ?
Le S136 est un acier inoxydable à haute teneur en chrome offrant une résistance supérieure à la corrosion contre les gaz acides libérés par les polymères ignifuges comme le PEEK, le PEI et le PC/ABS. Le durcissement du S136 à HRC 48-52 préserve les surfaces de cavité polies miroir et les portées de fermeture nettes sur plus de 1 000 000 de cycles de moulage.
Comment l'éjection guidée empêche-t-elle le pliage des broches pendant l'ouverture du moule ?
Les systèmes d'éjection guidés utilisent des bagues de guidage durcies et des colonnes de support pour maintenir la plaque d'éjection parfaitement parallèle à la base du moule pendant le mouvement. Le mouvement parallèle de la plaque applique une force de levage uniforme sur toutes les broches d'éjection, empêchant les broches de contact surmoulées délicates de se plier ou de se bloquer pendant l'éjection de la pièce.