
Les concepteurs de structures automobiles et les ingénieurs en emballage industriel sont soumis à une pression constante pour réduire la masse des composants sans compromettre la rigidité en flexion mécanique. Les pièces en plastique massif à parois épaisses subissent un retrait thermique localisé, créant des retassures de surface inesthétiques, des contraintes internes élevées et de longs délais de refroidissement. L'injection d'agents gonflants physiques dans les thermoplastiques en fusion crée une pression de gaz interne qui contrebalance la contraction volumétrique tout en réduisant le poids de la pièce. Ce guide technique passe en revue le traitement physique par fluide supercritique, les mécanismes de réduction de la pression de cavité et les applications des polymères structurels.
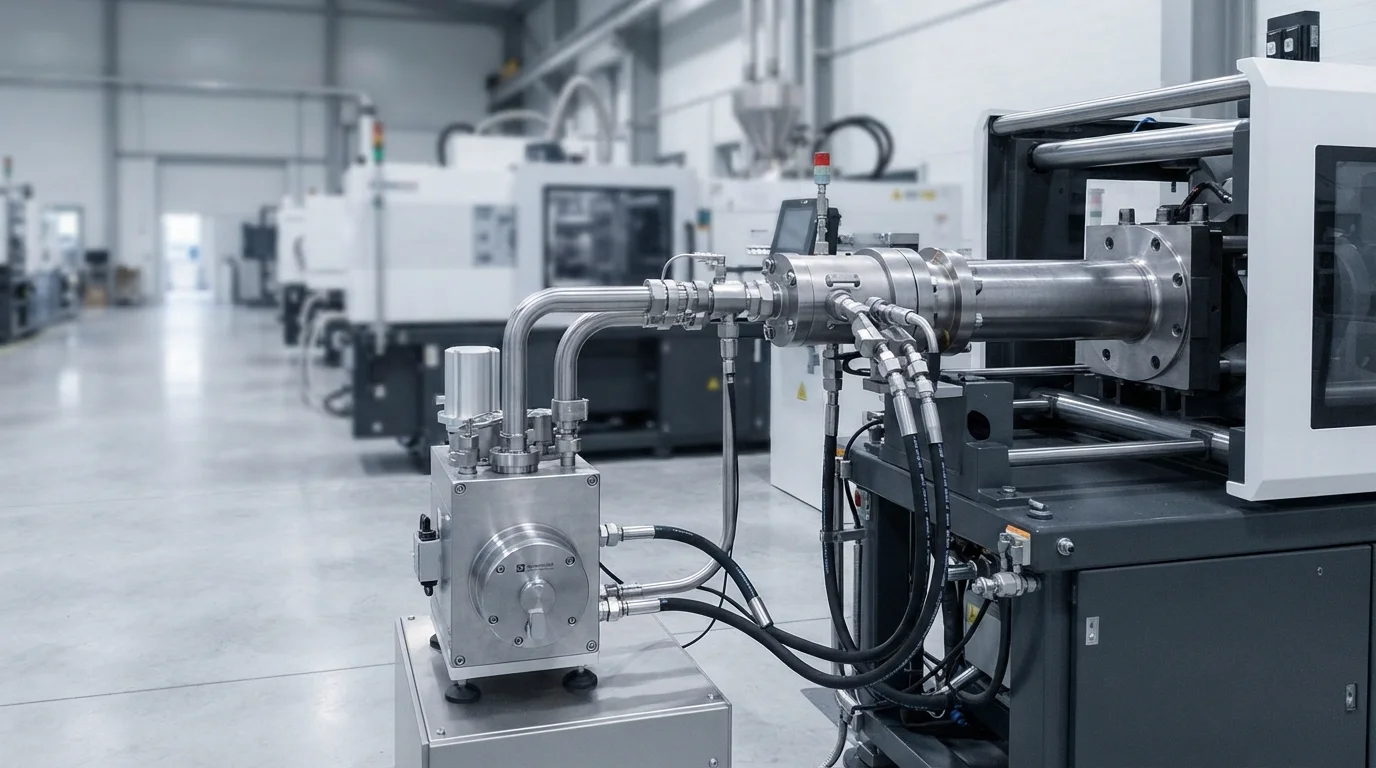
Table des matières
Technologie de moussage microcellulaire (MuCell) pour la réduction de poids
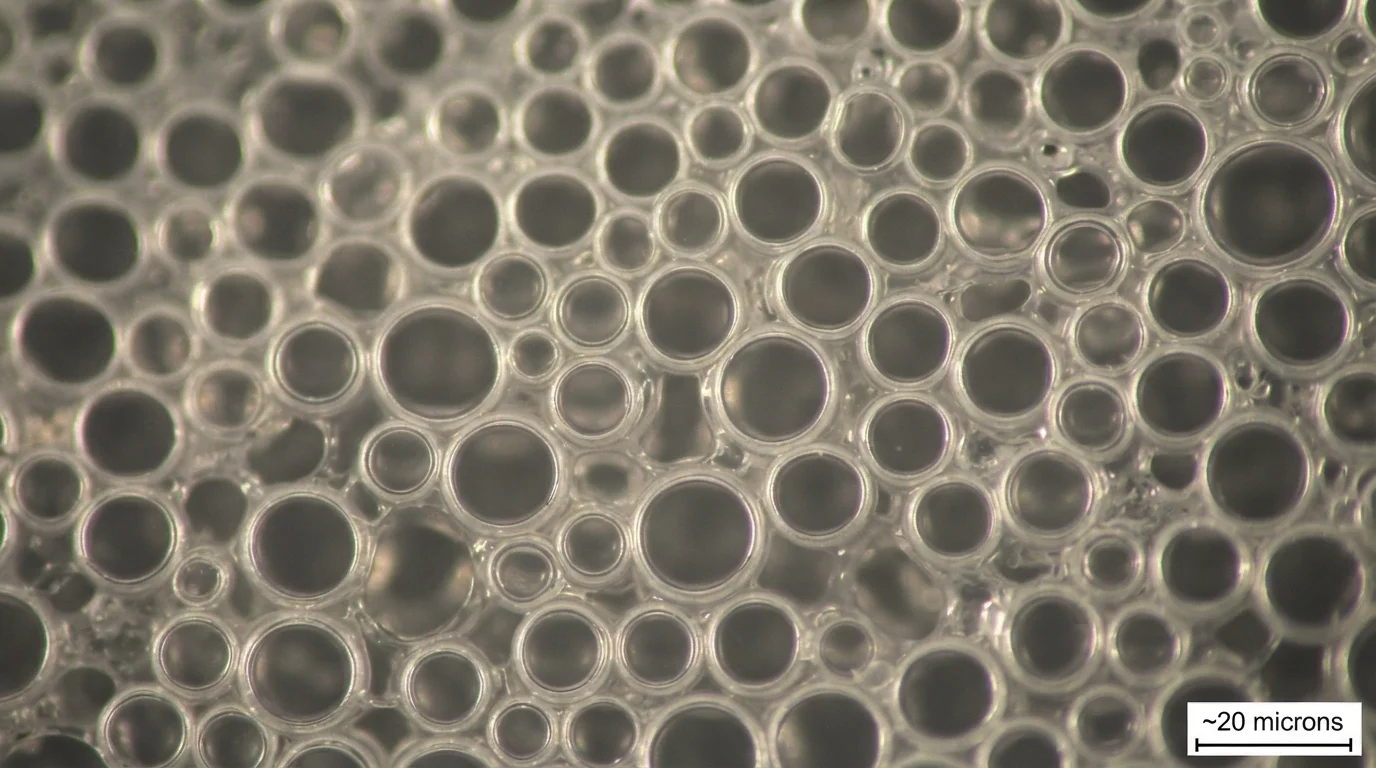
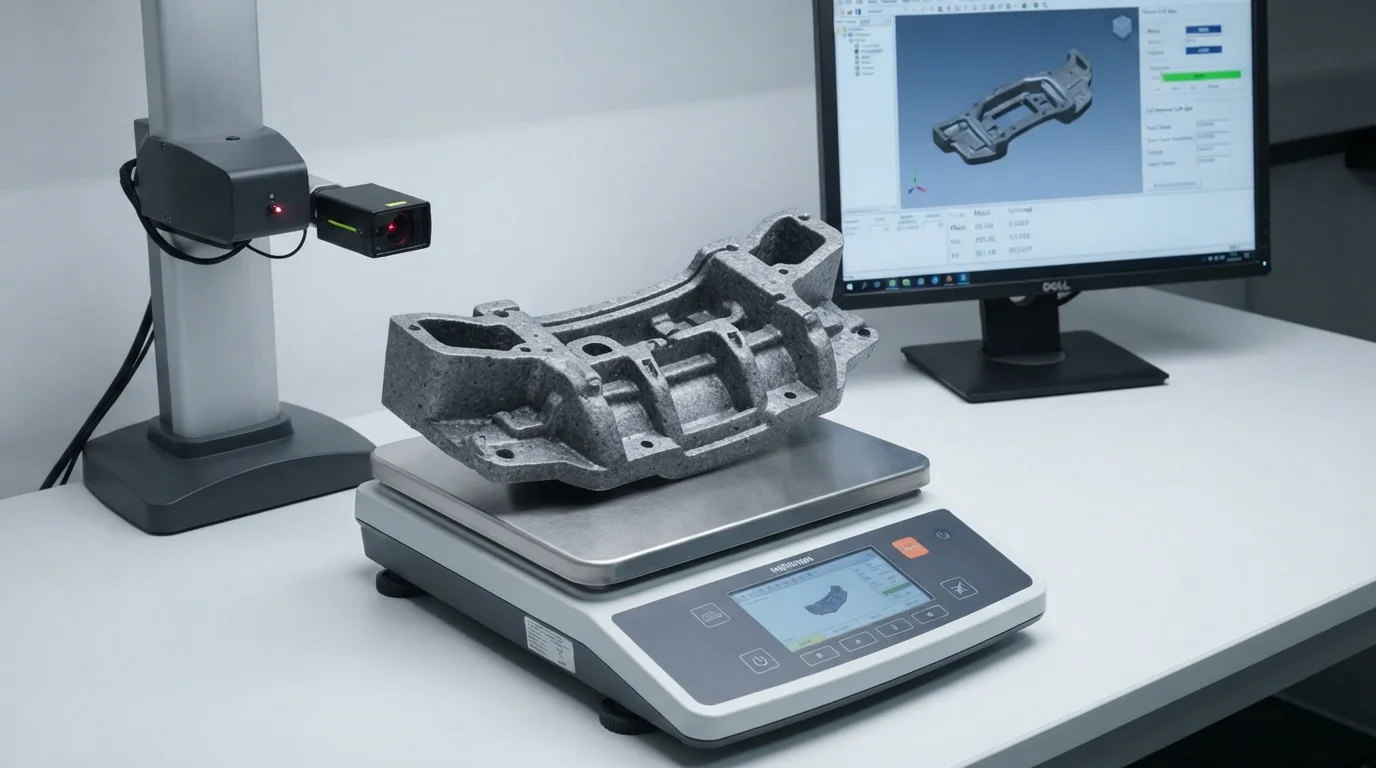
L'exécution du moulage par injection de mousse physique utilise la technologie MuCell pour dissoudre un fluide supercritique dans le polymère en fusion. L'injection d'azote ou de dioxyde de carbone supercritique dans le fourreau de la machine à 15 à 25 MPa forme une solution polymère-gaz monophasique. Lorsque la solution monophasique pénètre dans la cavité du moule et subit une chute de pression rapide, des milliards de cellules de moussage microcellulaire nucléent instantanément. La création de microbulles fermées mesurant 5 à 50 microns réduit le poids des composants de 10% à 20% tout en maintenant le moment d'inertie structurel. Le moussage physique supercritique ne laisse aucun résidu de sous-produit chimique, préservant la pureté et la recyclabilité de la matière première.
La séquence du procédé de moussage supercritique comprend :
- Distribution de fluide supercritique—L'injection d'azote gazeux dans son état supercritique assure une dissolution complète dans le polymère fondu.
- Mélange en solution monophasique—Le mélange du gaz et de la résine fondue sous haute pression dans le fourreau crée une solution homogène polymère-gaz.
- Nucléation de microcellules—La chute de pression lorsque le fondu entre dans la cavité déclenche une nucléation rapide de milliards de microbulles.
- Expansion interne dans la cavité—L'expansion des bulles de gaz pousse la résine fondue vers l'extérieur contre les parois du moule, créant une peau solide et un cœur expansé.
Élimination des retassures et réduction de la pression interne dans la cavité du moule
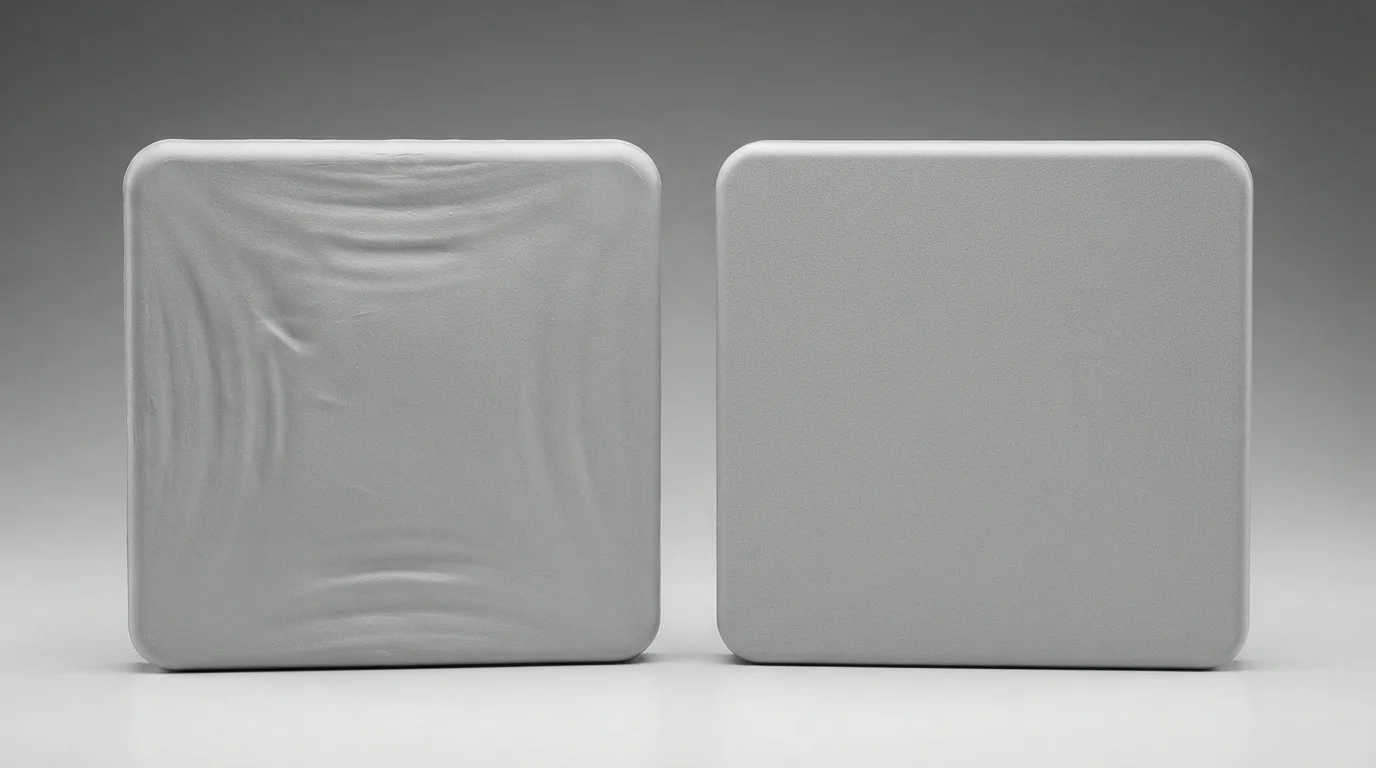
Les microbulles en expansion génèrent une pression d'auto-compactage continue depuis le cœur de la pièce tout au long de la phase de refroidissement. L'expansion interne du gaz pousse le polymère en refroidissement contre l'acier de la cavité, éliminant complètement les retassures de surface au-dessus des nervures structurelles épaisses. L'abaissement de la viscosité du fondu par le gaz dissous permet le moulage par injection de mousse à des pressions de cavité inférieures de 30 % à 50 % à celles du moulage massif. La réduction de la pression de cavité élimine les contraintes internes et minimise le gauchissement des pièces, permettant à des presses de plus faible tonnage de fermeture de mouler de grands capots structurels.
Moussage structurel des polymères pour grands boîtiers et composants automobiles
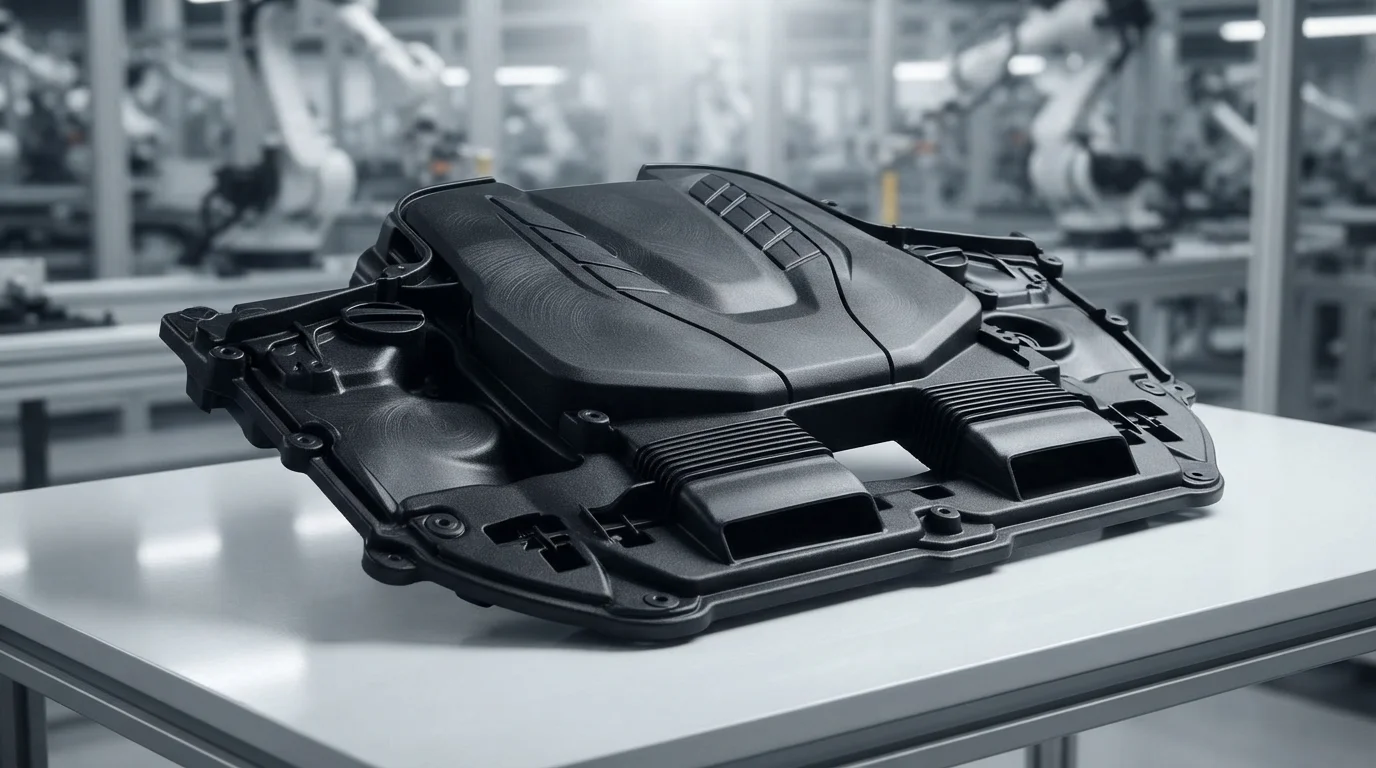
Le moussage structurel fonctionne efficacement sur un large éventail de résines techniques, y compris les résines chargées de fibres de verre PA66-GF30, polypropylène (PP), PC/ABS, et PBT. Les cache-culbuteurs automobiles, les supports de tableau de bord et les panneaux de boîtiers industriels atteignent une rigidité structurelle maximale par unité de masse grâce au procédé microcellulaire. La combinaison de la réduction de poids et d'une stabilité dimensionnelle sans gauchissement accélère la qualification des composants dans les plateformes d'e-mobilité exigeantes. Le déploiement de contrôles de procédé avancés lors du moulage par injection de mousse garantit un poids de pièce constant et une résistance à la fatigue mécanique. Les ingénieurs qui spécifient le moulage par injection de mousse pour des applications structurelles réalisent des économies de matière significatives sans sacrifier les performances aux chocs.
| Grade de résine technique | Type d'agent gazeux | Taille moyenne des cellules (μm) | Réduction de poids (%) | Application principale de moussage |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | Azote supercritique (N2) | 10 – 25 μm | 12% – 18% | Enveloppes de moteur automobile et cache-culbuteurs |
| Polypropylène (PP-HP500N) | N2 / CO2 supercritique | 20 – 50 μm | 15% – 25% | Supports intérieurs de portes et garnitures de coffre de grande taille |
| Alliage PC/ABS (Bayblend) | Azote supercritique (N2) | 15 – 30 μm | 10% – 15% | Plaques de base d'enceintes électroniques |
Questions fréquemment posées (FAQ)
Quelle est la différence entre le moussage physique MuCell et les agents gonflants chimiques ?
Le moussage physique MuCell dissout directement de l'azote ou du dioxyde de carbone supercritique dans la masse fondue, créant des millions de microbulles uniformes mesurant de 5 à 50 microns. Les agents gonflants chimiques reposent sur la décomposition thermique de poudres, laissant des résidus chimiques et créant des vides gazeux plus grands et irréguliers qui compromettent la résistance mécanique. Le moussage physique assure une meilleure stabilité dimensionnelle et une résistance aux chocs supérieure.
Le moulage par injection de mousse crée-t-il des marques de tourbillon sur les surfaces des pièces ?
Les bulles de gaz en expansion atteignant les parois froides de l'empreinte peuvent créer de légères marques de tourbillon argentées sur les faces d'aspect non peintes. L'utilisation de températures d'empreinte élevées, de vitesses d'injection rapides ou d'un outillage à contre-pression de gaz élimine les tourbillons de surface, produisant des finitions cosmétiques impeccables. Les pièces intérieures automobiles fréquemment peintes ou texturées masquent complètement ces lignes d'écoulement microscopiques.
Quelle réduction de poids peut être obtenue avec le moussage microcellulaire ?
La réduction de poids varie généralement de 10% à 20% pour les pièces d'ingénierie structurelle sans sacrifier les performances mécaniques. Les pièces à parois minces atteignent une réduction de masse de 8% à 12%, tandis que les boîtiers structurels épais atteignent jusqu'à 25% d'économies de matière. Les économies de matière se traduisent directement par un poids de pièce réduit et des coûts d'expédition diminués.