
La transmission impeccable de la lumière dans les lentilles optiques, les guides de lumière et les capots de capteurs exige un contrôle strict de la pureté du polymère et de la thermique de moulage. Les particules de poussière microscopiques en suspension, les marques de flux en surface ou la biréfringence induite par les contraintes internes provoquent une diffusion de la lumière et une distorsion optique. La fabrication de composants polymères à haute transmittance repose sur un traitement en salle blanche, des aciers de cavité de moule hautement polis et un profilage précis de la température de fusion. JUCHENG exploite des cellules de fabrication spécialisées à particules contrôlées, produisant des optiques en plastique haute clarté strictement conformes aux dessins techniques des clients.
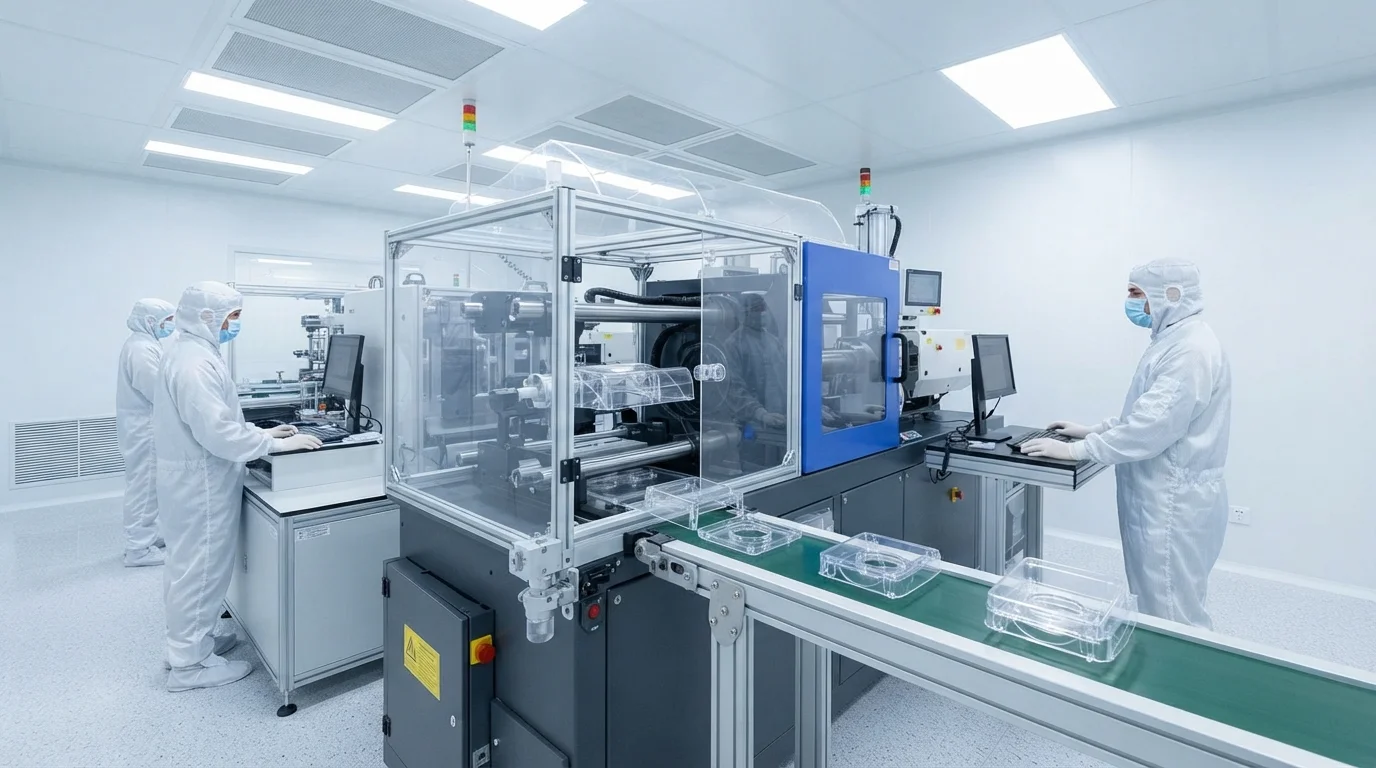
Table des matières
- 1. Contrôle de la biréfringence et réduction des contraintes résiduelles dans le PMMA/PC
- 2. Résines polymères à haute transmittance (PMMA, PC optique, COC, COP)
- 3. Poli miroir SPI A-1 et moules en acier inoxydable trempé S136
- 4. Environnement de salle blanche pour éliminer la poussière et les points noirs
Contrôle de la biréfringence et réduction des contraintes résiduelles dans le PMMA/PC
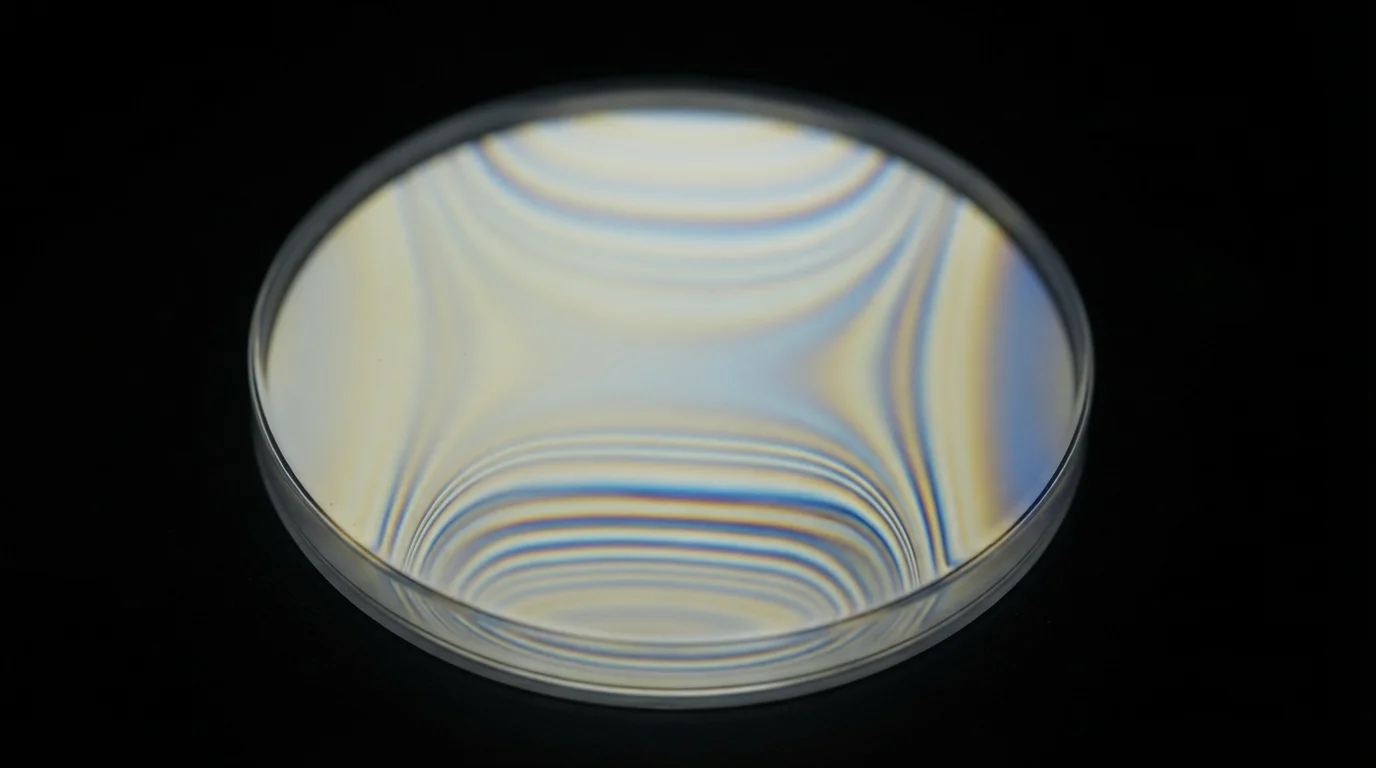
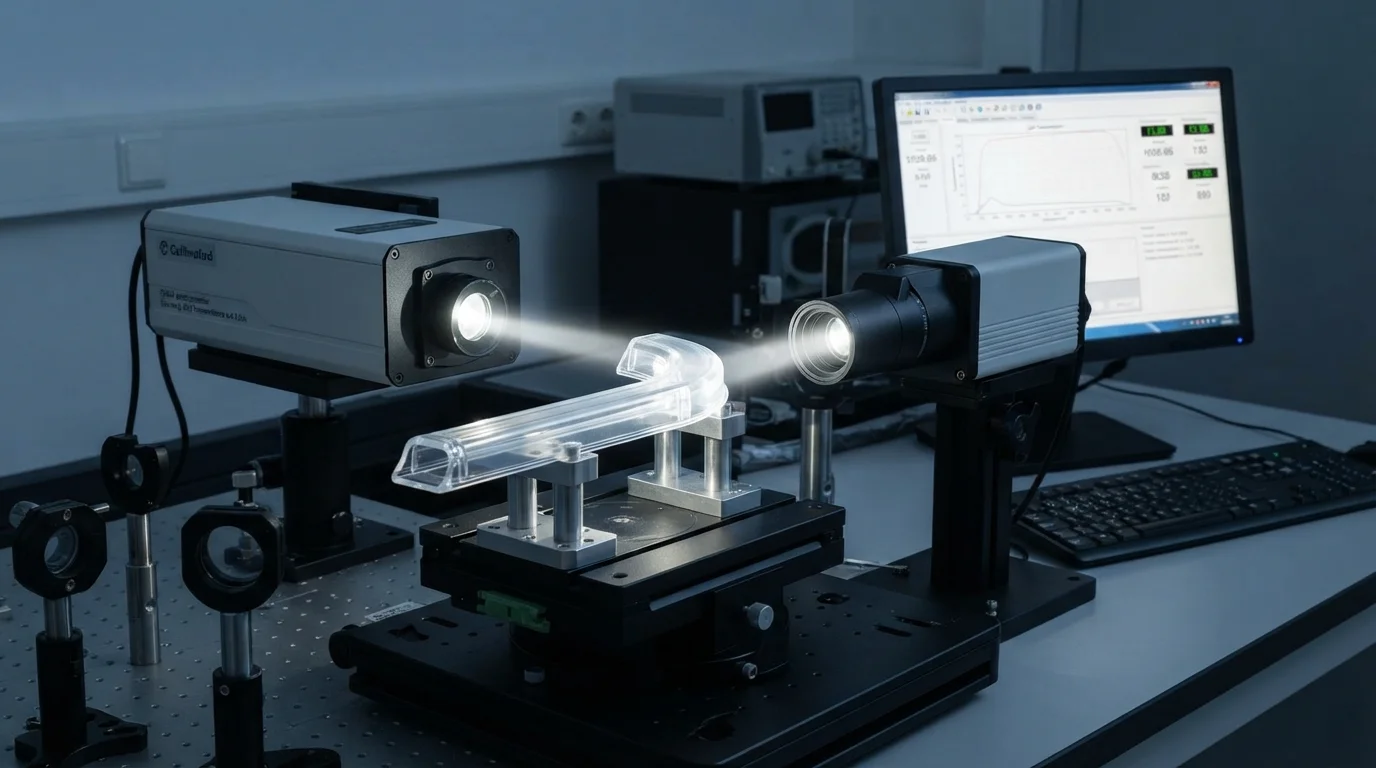
Le contrôle de l'orientation moléculaire interne et la prévention des contraintes résiduelles lors du moulage de plastique optique transparent nécessitent un équilibre entre les températures de fusion et les vitesses de refroidissement du moule. Des pressions d'injection élevées et un refroidissement rapide piègent les contraintes de cisaillement à l'intérieur de la matrice polymère, créant des variations locales de l'indice de réfraction connues sous le nom de biréfringence. La lumière polarisée traversant une lentille optique contrainte subit une double réfraction, compromettant la clarté optique. Le maintien de températures de moule élevées permet aux chaînes polymères de se détendre avant la solidification, minimisant ainsi les contraintes d'orientation figées. Ralentir la vitesse d'injection près des points d'injection réduit davantage les contraintes de cisaillement localisées, éliminant le blush de carotte et le voile optique.
Résines polymères à haute transmittance (PMMA, PC optique, COC, COP)
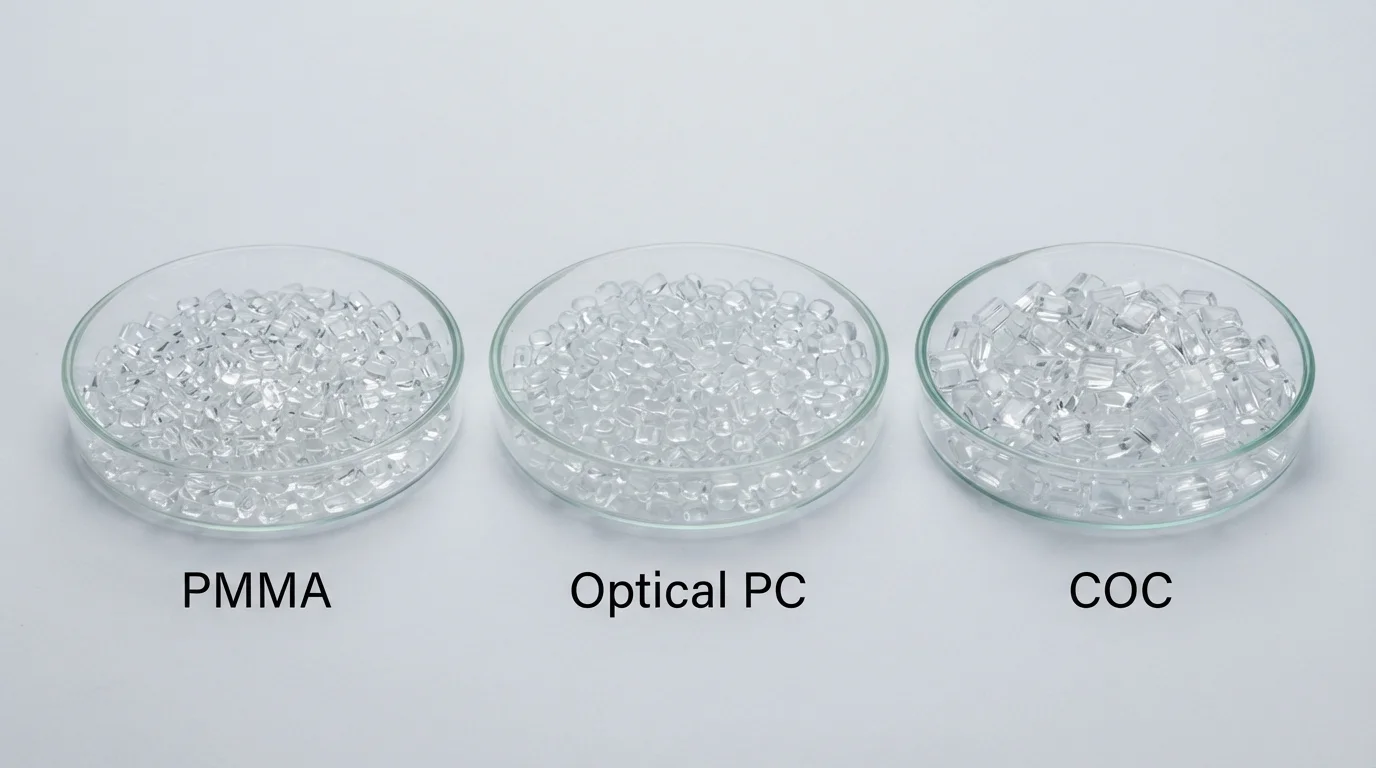
La sélection de résines appropriées pour le moulage de plastique optique transparent garantit une transmission lumineuse maximale et une endurance thermique. Les polymères comme le PMMA (acrylique) offrent une transmittance lumineuse supérieure à 92 %, ce qui les rend idéaux pour les guides de lumière automobiles et les capots d'instruments. Le polycarbonate (PC) optique offre une résistance élevée aux chocs ainsi qu'une transmission de la lumière de 89% pour les capots de capteurs de protection. Les optiques de diagnostic avancées utilisent un copolymère d'oléfine cyclique (COC) ou un polymère d'oléfine cyclique (COP) en raison de leur autofluorescence quasi nulle et de leur clarté semblable à celle du verre.
| Résine polymère optique | Transmittance lumineuse (%) | Indice de réfraction | Température de déflexion thermique (°C) | Application optique principale |
|---|---|---|---|---|
| PMMA (Plexiglas 8N) | > 92% | 1.49 | 95°C | Guides de lumière automobiles et affichages tête haute |
| PC optique (Makrolon 2407) | ~ 89% | 1.58 | 125°C | Capots de capteurs de protection et lentilles de phare |
| COC (TOPAS 5013) / COP | > 92% | 1.53 | 130°C | Cuves et lentilles de diagnostic microfluidique |
Polissage miroir SPI A-1 et moules en acier inoxydable trempé S136
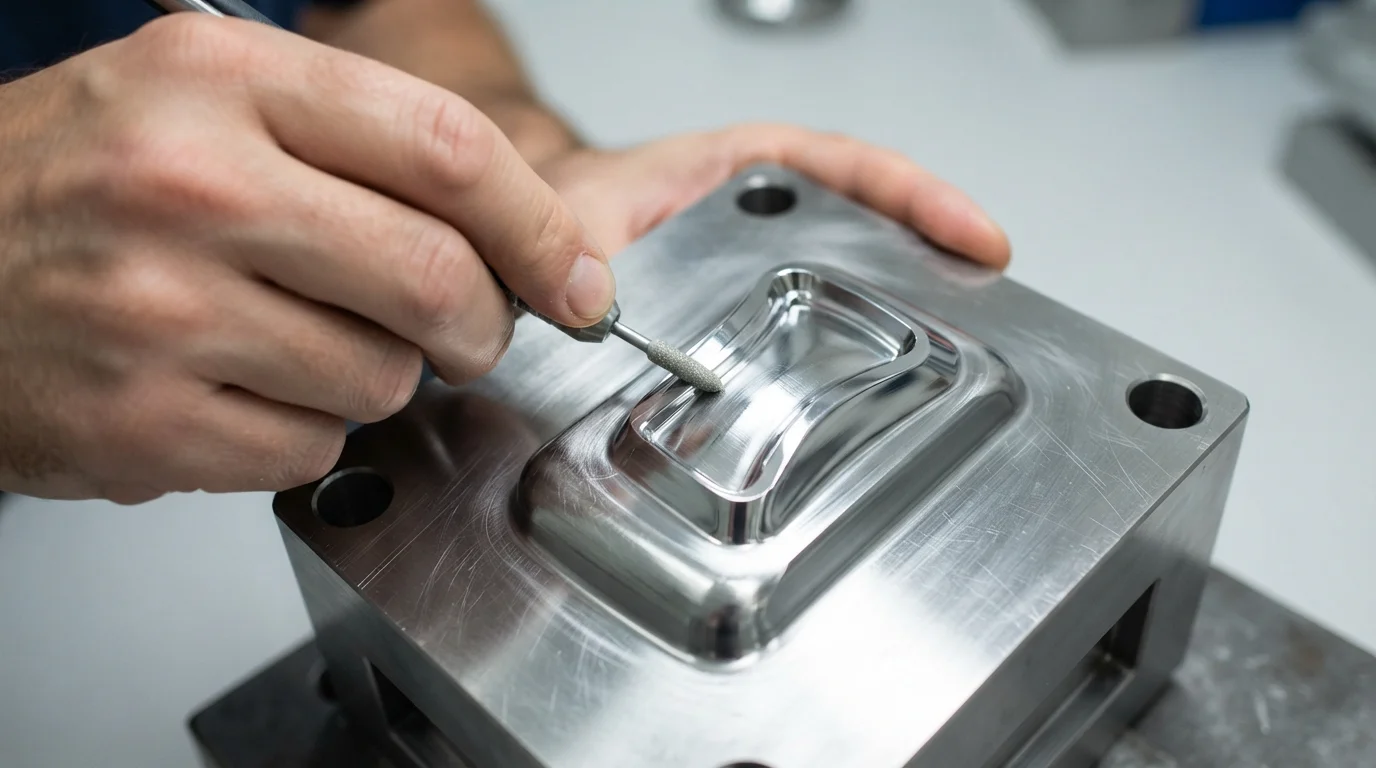
L'usinage d'aciers de cavité à haut poli pour le moulage de plastique transparent optique exige des protocoles d'outillage spécialisés. Les surfaces de cavité doivent être usinées à partir d'acier de qualité supérieure Acier inoxydable S136, traité thermiquement à HRC 48-52 pour résister à la corrosion et aux rayures microscopiques. Atteindre un poli miroir SPI A-1 nécessite un polissage manuel progressif à l'aide de pâtes diamantées jusqu'à des tailles de particules de 3 microns. Les cavités d'outillage polies miroir éliminent la microrugosité de surface, assurant un démoulage propre sans nécessiter de lubrifiants internes liquides.
Les normes d'outillage optique comprennent :
- Sélection de l'acier inoxydable S136—L'utilisation d'acier inoxydable à haute teneur en chrome empêche la micro-piqûrage causée par l'humidité ambiante ou le dégazage.
- Polissage progressif au diamant—Le rodage des surfaces de cavité avec de la pâte diamantée permet d'obtenir une finition miroir optique SPI A-1.
- Optimisation de l'usinage par électro-érosion—La fabrication d'électrodes d'EDM en graphite à grain fin assure des textures de cavité lisses avant le polissage manuel.
- Configuration de canaux de refroidissement conformes—La configuration des lignes d'eau à proximité des surfaces de la cavité optique maintient des températures uniformes du noyau de moule.
Environnement de salle blanche pour éliminer la poussière et les points noirs
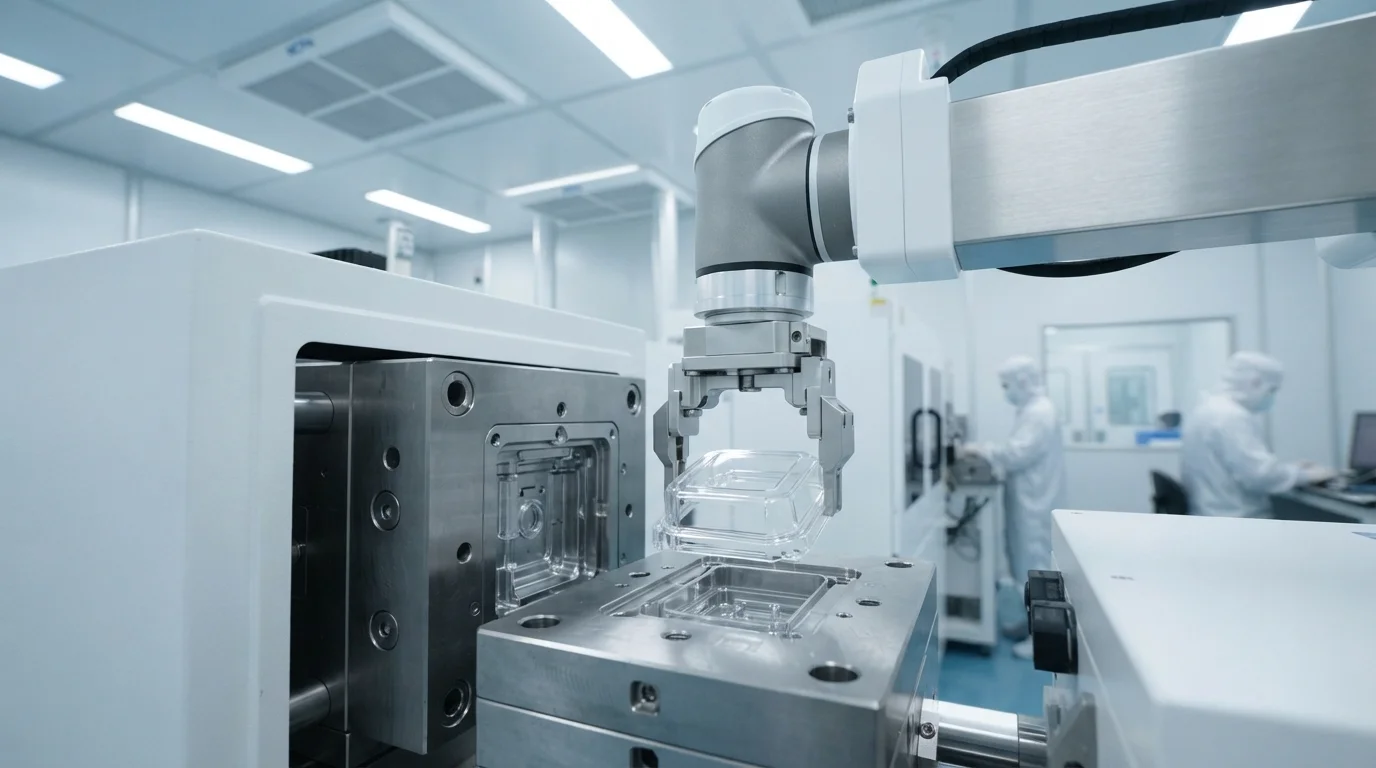
L'exécution du moulage de plastique optique transparent dans des environnements à particules contrôlées empêche la poussière en suspension de s'incruster dans le polymère fondu chaud. De minuscules particules de poussière uniques atterrissant sur une surface de lentille chaude créent des points noirs, provoquant le rejet total de la pièce optique. L'exploitation de cellules de moulage en salle blanche à pression positive avec une filtration HEPA à plusieurs étages maintient une qualité d'air irréprochable pendant la plastification et le conditionnement en vrac. Des robots automatisés à trois axes manipulent directement les lentilles moulées, éliminant les risques de manipulation manuelle et les transferts d'huile cutanée.
Questions fréquemment posées (FAQ)
Qu'est-ce qui cause la biréfringence dans le moulage de plastique optique ?
La biréfringence est causée par le stress moléculaire résiduel piégé dans le polymère lors d'un refroidissement rapide ou d'une injection à cisaillement élevé. L'augmentation des températures de moule et l'optimisation des profils de pression de maintien permettent aux chaînes de polymère de se détendre, éliminant la double réfraction dans les pièces transparentes.
Quelle est la différence entre les finitions de moule SPI A-1 et SPI A-2 ?
Le poli SPI A-1 représente la finition miroir optique la plus élevée, poli avec une pâte de diamant de 3 microns sur acier trempé. Le poli SPI A-2 utilise une pâte de diamant de 6 microns, laissant des micro-rayures inacceptables pour les lentilles optiques à haute transmittance.
Pourquoi le PMMA est-il préféré au PC pour les applications de guides de lumière ?
Le PMMA offre une transmission de la lumière plus élevée (92% contre 89%) et une dispersion chromatique optique plus faible que le PC. Cependant, le PC est choisi lorsqu'une résistance aux chocs supérieure ou des températures de fléchissement sous charge plus élevées sont obligatoires.