PSU-BASF Ultrason S 2010
Atteindre un remplissage à basse pression dans les connecteurs automobiles multipoints à haute densité et les encapsulations de fusibles tout en conservant une résistance à la chaleur de 176°C exige un polymère amorphe spécialisé, que l'Ultrason S 2010 de BASF fournit grâce à sa matrice en polysulfone (PSU) non renforcée, de viscosité moyenne. Avec une densité de 1,23 g/cm³ et un indice de fluidité à chaud (MVR) exceptionnellement élevé de 90 cm³/10 min (à 360°C/10kg), ce grade standard offre une excellente stabilité dimensionnelle et un faible retrait isotrope. Jucheng Precision, dans le cadre des normes IATF 16949 et ISO 9001, se spécialise dans le moulage de l'Ultrason S 2010. Forts de plus de 35 presses d'injection avancées et d'outillages S136 usinés par CNC 5 axes, nous éliminons les poches d'air et les contraintes résiduelles, garantissant des composants sans défaut vérifiés par la MMT Zeiss.
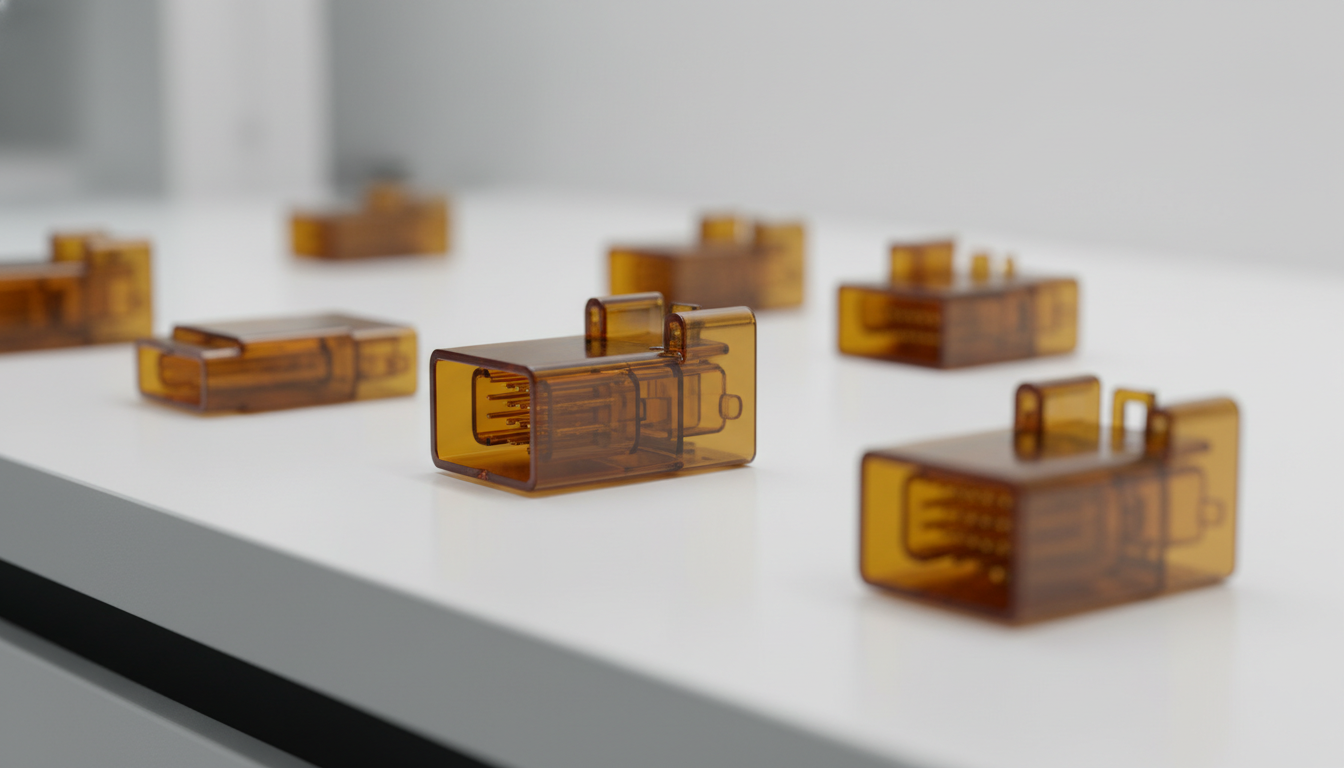
Profil de performance haute fluidité et rigide de l'Ultrason S 2010 de BASF
L'Ultrason® S 2010 est une résine de polysulfone (PSU) non renforcée, de viscosité moyenne, de qualité standard pour le moulage par injection, conçue par BASF, formulée pour offrir une fluidité exceptionnelle, une stabilité thermique remarquable et un faible retrait isotrope :
| Paramètre physique et de résistance | Valeur SABIC Ultem 1000 | Avantage de moulage et d'utilisation finale |
|---|---|---|
| Ultra-haute fluidité | MVR 90 cm³/10min (360°C x 10kg) | Permet un remplissage de cavité à basse pression et sans à-coups des connecteurs électroniques automobiles à parois minces et complexes et des encapsulations de fusibles. |
| Rigidité diélectrique | 40 kV/mm (IEC 60243-1) | Offre une excellente résistance d'isolation électrique et une résistance au cheminement, empêchant les fuites de tension dans les systèmes d'alimentation. |
| Déflexion thermique | HDT A 176 °C (DAM @ 1,80 MPa) | Conserve les propriétés mécaniques et la forme sous une contrainte thermique élevée dans les habitacles automobiles sous le capot et les boîtiers d'appareils électroménagers. |
Configurations de processus et d'écoulement pour l'Ultrason S 2010 à écoulement facile
Avec sa structure amorphe et son indice de fluidité exceptionnel, l'Ultrason S 2010 est particulièrement adapté aux moules structurels complexes :
| Classe de technologie de moulage | Compatibilité des processus et détails opérationnels |
|---|---|
| Encapsulations de fusibles automobiles | Excellent. Entièrement optimisé pour les boîtiers de fusibles automobiles à haute température, les micro-capteurs sous capot et les boîtiers de relais électriques. |
| Connecteurs multipoints à haute densité | Excellent. La faible dilatation thermique linéaire et les caractéristiques d'écoulement facile standard permettent une éjection automatique et à haute efficacité des microélectroniques à cavités multiples. |
| Composants d'appareils à haute chaleur | Bon. Une excellente stabilité dimensionnelle, un faible dégazage et une excellente résistance au fluage à haute température empêchent la distorsion structurelle. |
Matrice PSU-BASF Ultrason S 2010 à flux rapide et prévention des bavures
Le moulage d'un polymère amorphe à haute fluidité comme l'Ultrason S 2010 nécessite un contrôle strict des jeux de plan de joint pour éviter les bavures, ainsi que des températures de moule élevées :
Contrôle des bavures au niveau micron (précision d'outillage)
Étant donné que l'Ultrason S 2010 présente une fluidité extrême (MVR 90) sous cisaillement élevé, la résine fondue peut facilement s'infiltrer dans les petits espaces du moule, provoquant des bavures sur le plan de joint. La division outillage de Jucheng utilise des machines CNC à 5 axes pour atteindre des micro-tolérances, maintenant les jeux de joint du moule strictement dans une limite de 0,005 mm sur des blocs de cavité en acier inoxydable S136 de qualité supérieure.
Matrice de contrôle uniforme de la température
Nous maintenons les températures du moule entre 140 °C et 180 °C (284 °F à 356 °F) à l'aide de contrôleurs de température à huile sous pression. Des températures de moule élevées maximisent la brillance de surface, réduisent les lignes de soudure et minimisent les contraintes internes de moulage, garantissant une finition lisse et sans contrainte.
Protocole de séchage par déshydratant (prévention de l'hydrolyse)
Le PSU est très hygroscopique. L'humidité provoque des marbrures esthétiques, des bulles et une perte de qualité optique transparente. Nous séchons la matière première dans des sécheurs à trémie déshydratante à 130 °C–140 °C (266 °F à 284 °F) pendant 3 à 4 heures, en maintenant l'humidité strictement en dessous de 0,05 % pour garantir des liaisons moléculaires optimales.
Contrôle du retrait isotrope amorphe
En raison de sa matrice amorphe, l'Ultrason S 2010 présente un retrait faible et très uniforme (0,68 % parallèle et 0,72 % perpendiculaire). Nous usinons des blocs de noyau et de cavité précis sur nos CNC à 5 axes, garantissant que les pièces moulées sont complètement plates et sans déformation.
Domaines d'application clés pour le PSU-BASF Ultrason S 2010
- Électricité et groupes motopropulseurs automobiles (IATF 16949) : Encapsulations de fusibles haute température, connecteurs électriques multipoints, boîtiers de capteurs sous capot, assemblages de phares et connecteurs de systèmes de chauffage.
- Ingénierie électrique et des réseaux intelligents : Disjoncteurs haute tension, borniers, boîtiers de relais électriques, composants de commutation et bobines.
- Biens de consommation et ménagers : Adaptateurs réutilisables de machines à café domestiques, capuchons résistants à la vapeur, fermetures d'emballages alimentaires et pièces structurelles de lave-vaisselle.
Propriétés
| Densité | 1.23 - 1.24 g/cm³ |
| Melt Volume-Flow Rate (MVR) (360°C/10.0kg) | 90 cm³/10min |
| Module de traction (23°C) | 2,550 MPa |
| Tensile Stress at Yield (23°C) | 75 MPa |
| Tensile Strain at Yield (23°C) | 6 % |
| Résistance à la flexion (23°C) | 124 MPa |
| Module de flexion (23°C) | 2 600 MPa |
| Résistance au choc Izod avec entaille (23°C) | 5.5 kJ/m² |
| Résistance au choc Charpy entaillé (23°C) | 5.5 kJ/m² |
| Température de transition vitreuse (Tg) | 187 °C |
| Heat Distortion Temperature (HDT @ 1.80 MPa / HDT A) | 176 °C |
| Comparative Tracking Index (CTI) | 125 V |
| Rigidité diélectrique | 40 kV/mm |
| Résistivité volumique | 1.0E+13 Ohm-cm |
| Retrait au moulage (parallèle) | 0.68 % |
| Retrait au moulage (normal) | 0.72 % |
| Taille maximale de pièce | 1000 x 800 mm |
| Taille minimale de pièce | 1 x 1 mm |