
La consolidación de múltiples materiales plásticos, colores contrastantes y sellos elastoméricos en un componente unificado representa un objetivo principal en la ingeniería moderna de hardware. La fabricación tradicional se basa en ciclos separados de moldeo por inyección de un solo material seguidos de unión adhesiva manual, fijación mecánica o soldadura ultrasónica. Las operaciones de ensamblaje secundarias introducen una acumulación dimensional de tolerancias, aumentan los gastos de mano de obra por pieza y crean posibles puntos de falla en las juntas bajo fatiga cíclica.
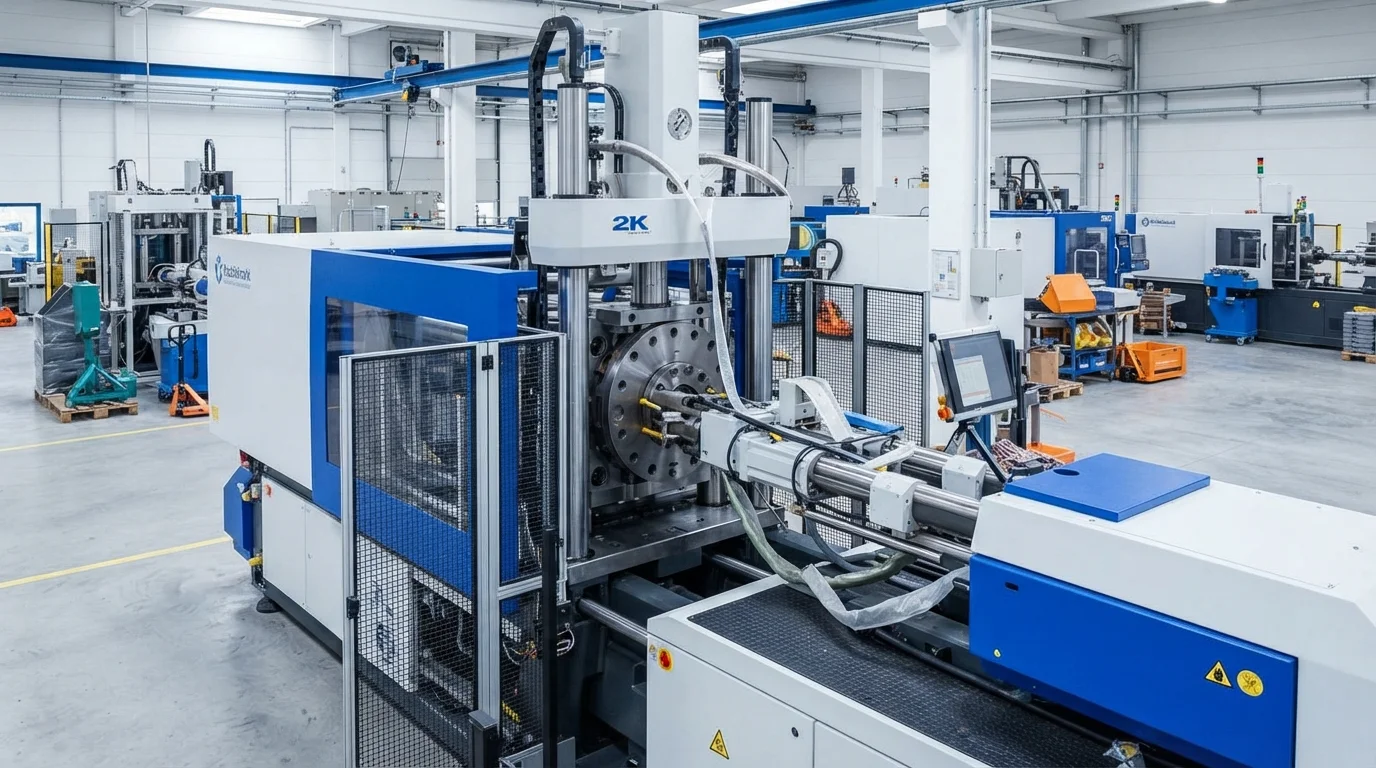
El procesamiento multimaterial resuelve estas ineficiencias de ensamblaje moldeando dos resinas poliméricas distintas dentro de un solo ciclo de prensa. Esta guía técnica de ingeniería revisa la mecánica fundamental del proceso, las arquitecturas de herramientas rotativas, los criterios de compatibilidad de materiales y los parámetros de selección comercial.
Definición del moldeo de dos disparos (2K) en la fabricación multimaterial
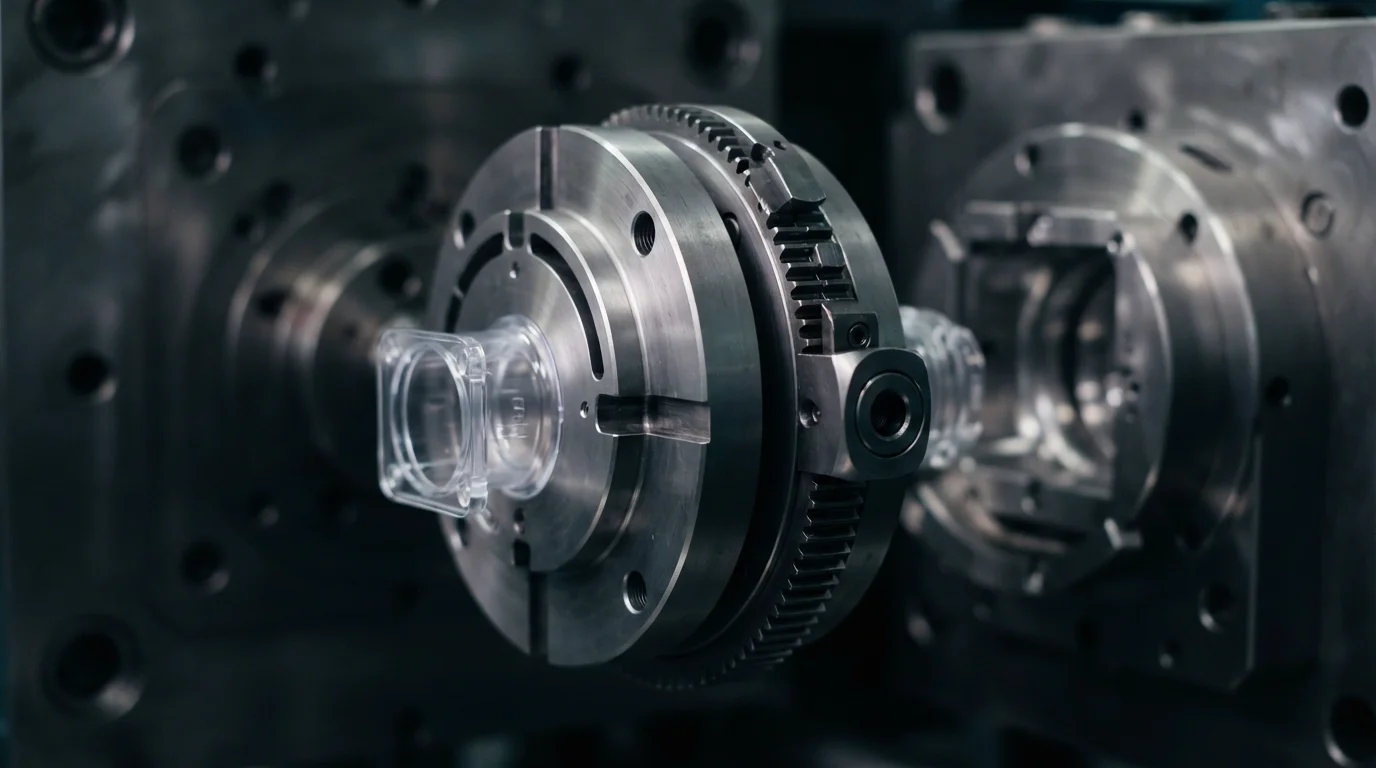
Explicar qué es el moldeo por inyección de dos disparos requiere examinar cómo dos fundidos de polímero distintos se inyectan en una sola herramienta de molde especializada. El procesamiento primario utiliza un barril de inyección independiente para disparar el sustrato estructural usando termoplásticos de ingeniería como policarbonato (PC), ABS, o poliamida. Una vez que el primer disparo se solidifica para mantener la forma geométrica, una placa giratoria de precisión gira la placa del núcleo 180 grados hacia una cavidad secundaria.
El procesamiento secundario inyecta inmediatamente una segunda resina de color o un elastómero flexible como TPE o TPU sobre zonas de sustrato designadas. Inyectar la segunda inyección sobre un límite de sustrato caliente permite que las cadenas de polímero se interdifundan profundamente, creando una soldadura cohesiva permanente al enfriamiento final.
Moldeo de dos inyecciones vs. moldeo convencional de una sola inyección
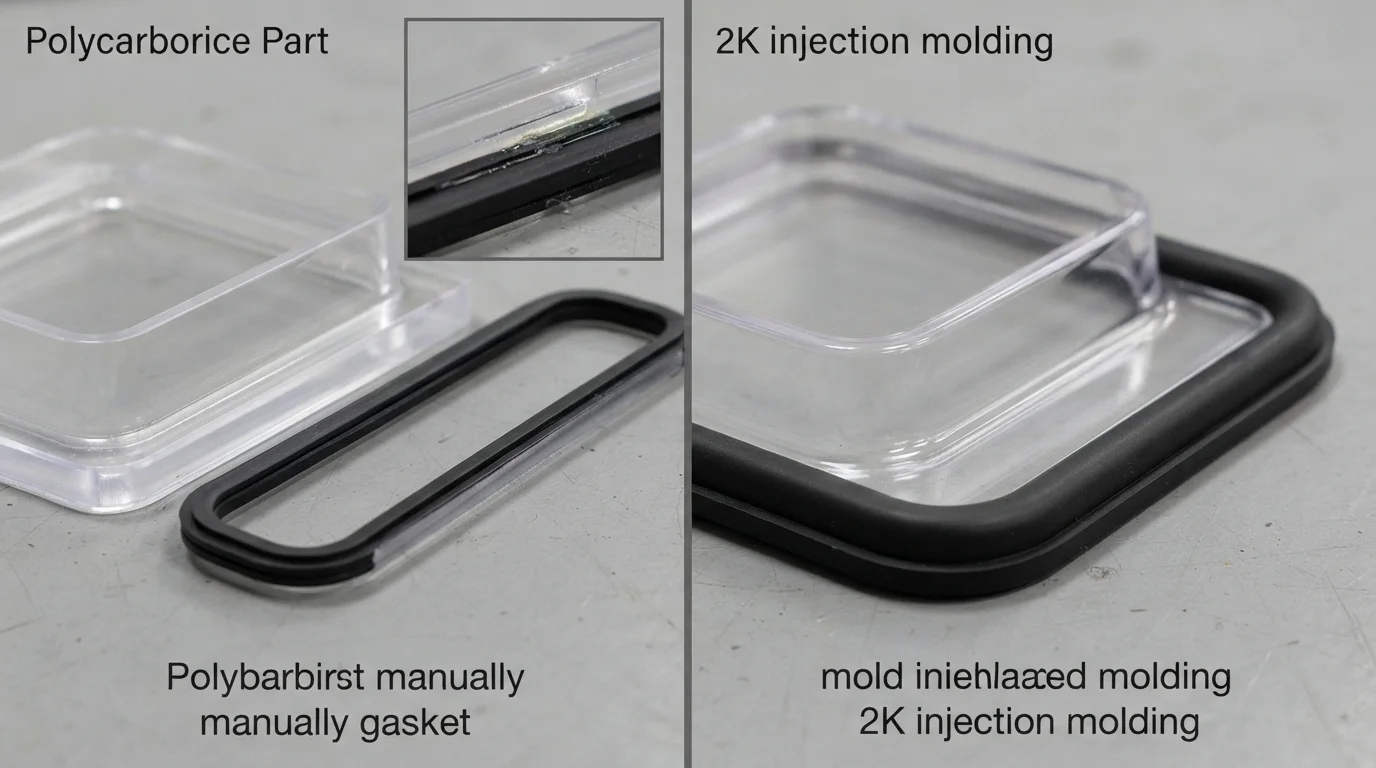
Comparar el procesamiento de múltiples inyecciones contra el moldeo convencional de una sola inyección revela ventajas estructurales y de fabricación sustanciales. El moldeo convencional de una sola inyección requiere producir dos piezas de plástico separadas en máquinas independientes y unirlas manualmente. Las líneas de unión secundarias dependen de adhesivos o broches mecánicos que pueden aflojarse, tener fugas o deslaminarse bajo vibración dinámica de la carretera.
El moldeo de dos inyecciones logra fusión molecular química a lo largo de la interfaz del material, creando un límite monolítico y herméticamente sellado. Comprender qué es el moldeo de dos inyecciones destaca por qué el utillaje 2K de un solo ciclo elimina la mano de obra posterior mientras asegura líneas de separación de color nítidas.
| Métrica del Proceso | Ensamblaje convencional de una sola inyección | Moldeo Integrado de Dos Disparos (2K) | Ventaja principal de ingeniería |
|---|---|---|---|
| Arquitectura de máquina y ciclo | Dos prensas separadas + ensamblaje manual | Una sola prensa de doble barril con plato giratorio de 180° | Elimina la mano de obra de ensamblaje secundario |
| Resistencia de la unión interfacial | Pegado o broche (vulnerable a la fatiga) | Fusión molecular química + bloqueo mecánico | Hermético, impermeable y a prueba de vibraciones |
| Riesgo de acumulación de tolerancias | Alto (variación de alineación manual) | Cero (indexación del núcleo del molde de submicras) | Garantiza una alineación cosmética perfecta |
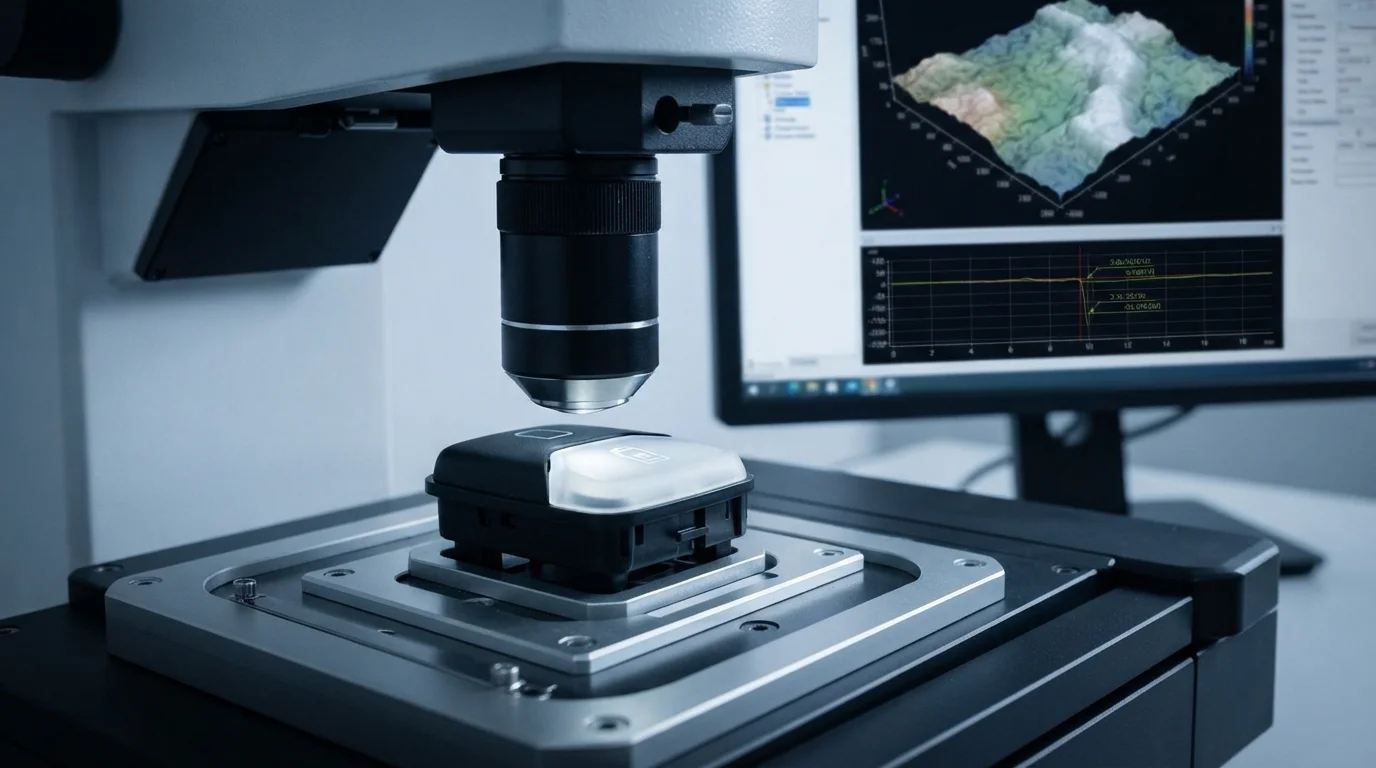
| Estética de la línea de partición | Huecos de ensamblaje visibles y costuras adhesivas | Transiciones de límite nítidas y sin costuras | Botones retroiluminados y ventanas ópticas impecables |
¿Cuándo deberían los ingenieros elegir el moldeo por inyección de dos disparos?
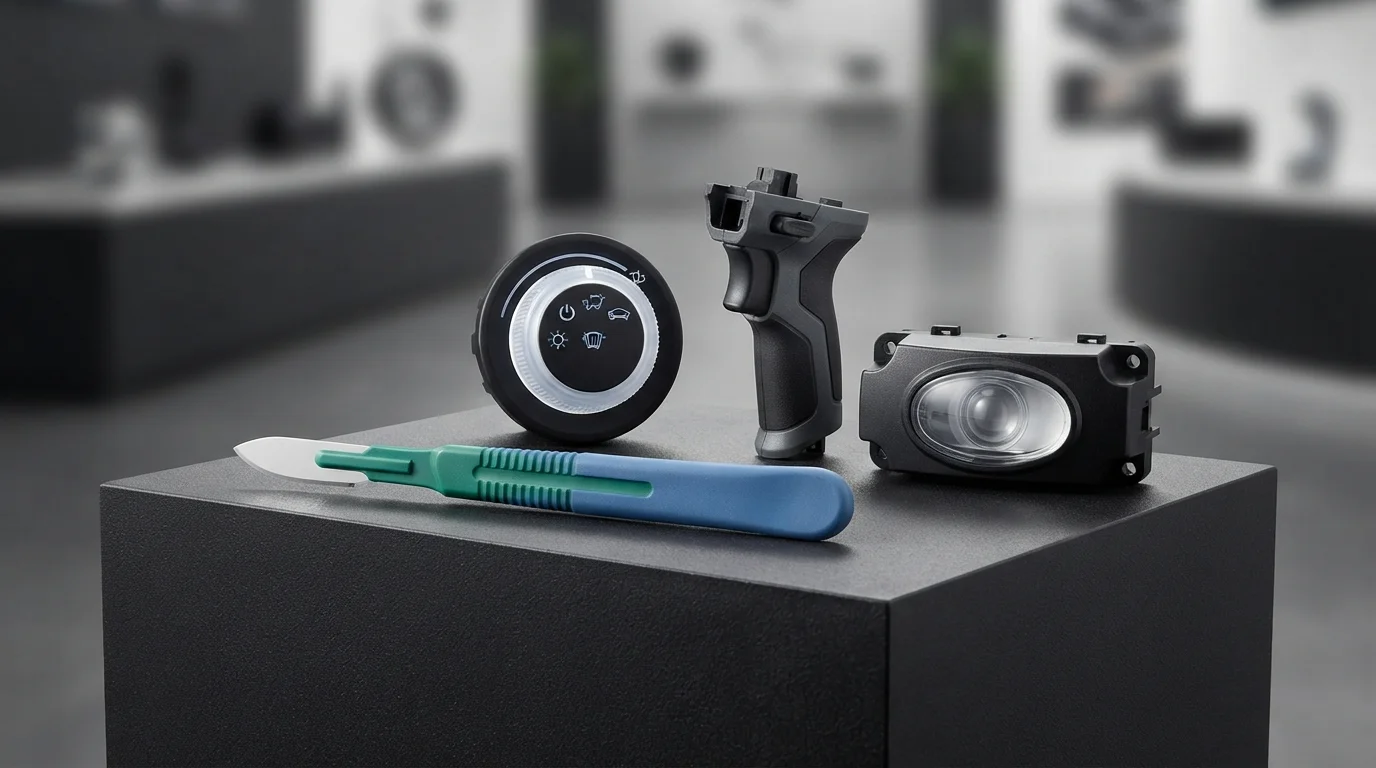
La selección del moldeo multimaterial 2K depende en gran medida de los requisitos de volumen de producción, los objetivos cosméticos y las demandas de sellado funcional. Los controles interiores automotrices utilizan el moldeo de doble disparo para integrar marcos de ABS opacos con símbolos de PC transparentes para botones retroiluminados resistentes al desgaste. Los diseñadores de equipos médicos especifican el procesamiento 2K para unir empuñaduras elastoméricas blandas directamente a mangos de instrumentos quirúrgicos rígidos sin adhesivos.
Evaluar la idoneidad del moldeo por inyección de dos disparos ayuda a los equipos de ingeniería a decidir si los volúmenes de producción anuales justifican las inversiones iniciales en herramientas de molde 2K.
Los desencadenantes principales de la fabricación 2K incluyen:
- Ejecuciones de producción de alto volumen (más de 50,000 piezas)—El procesamiento 2K de una sola prensa reduce la mano de obra del ciclo y ofrece el costo total por pieza más bajo.
- Controles iluminados con retroiluminación—La encapsulación de símbolos transparentes de PC directamente dentro de marcos opacos de ABS evita la fuga de luz y el desgaste de los símbolos.
- Juntas de sellado ambiental integradas—El moldeo de juntas de TPE elastomérico directamente sobre carcasas rígidas logra un sellado de fluidos IP67 sin ensamblaje manual.
Por qué elegir JUCHENG para la fabricación por contrato de precisión 2K
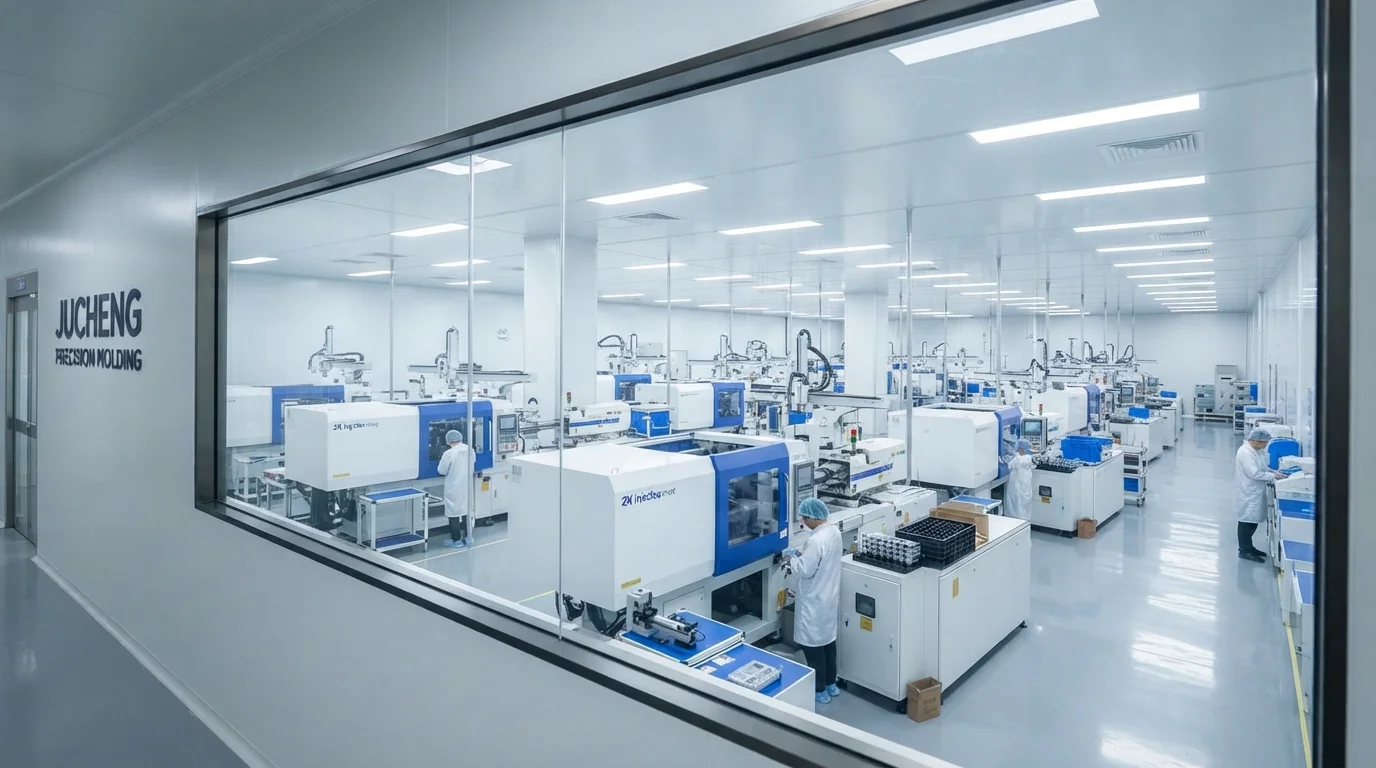
Asociarse con JUCHENG para proyectos de encapsulación multimaterial proporciona acceso a una amplia planta de producción equipada con más de 35 prensas de inyección automatizadas que van desde 15T hasta 3000T de fuerza de cierre. Nuestra instalación opera prensas dedicadas de múltiples barriles equipadas con platos rotativos hidráulicos y servoeléctricos de alta precisión. Los fabricantes de moldes mecanizan superficies de cierre de precisión a partir de acero inoxidable S136 endurecido o acero para herramientas H13, garantizando un sellado sin rebabas durante más de 1.000.000 de ciclos.
Los sistemas de gestión de calidad certificados según IATF 16949 e ISO 13485 respaldan cada producción de múltiples inyecciones, ofreciendo documentación completa PPAP Nivel 3. La operación de un departamento de moldeo en sala limpia ISO Clase 8 protege los componentes médicos sobremoldeados de la contaminación transportada por el aire durante el procesamiento. Comprender qué es el moldeo por inyección de dos inyecciones permite a los diseñadores consolidar piezas en un solo moldeo por inyección de dos disparos ciclo.
Preguntas frecuentes (FAQ)
¿Qué es el moldeo por inyección de dos inyecciones en términos simples?
El moldeo por inyección de dos inyecciones, también conocido como moldeo 2K, es un proceso de fabricación automatizado en el que dos resinas plásticas o colores diferentes se inyectan en un único molde durante un ciclo de máquina continuo. Un plato de molde giratorio mueve el sustrato de la primera inyección a una segunda cavidad donde se inyecta el segundo material sobre él.
¿En qué se diferencia el moldeo 2K del sobremoldeo estándar?
El moldeo de dos inyecciones (2K) completa ambas inyecciones de material dentro de un único ciclo de prensa utilizando un plato de molde giratorio. El sobremoldeo estándar es un proceso de dos pasos en el que el sustrato se moldea en una prensa, se transfiere manualmente y se sobremoldea en una segunda prensa.
¿Qué materiales se combinan más comúnmente en el moldeo de dos inyecciones?
Las combinaciones comunes de materiales 2K incluyen ABS rígido con TPE blando para mangos de herramientas, policarbonato rígido con PC óptico transparente para botones retroiluminados y nailon con fibra de vidrio con TPU para carcasas industriales resistentes.
¿Por qué el moldeo de dos inyecciones crea uniones más fuertes que el ensamblaje secundario?
El moldeo de dos inyecciones inyecta el segundo material inmediatamente después de que se forma la primera inyección, mientras la superficie límite del sustrato aún está caliente. Las temperaturas cálidas en el límite permiten que las cadenas poliméricas de ambos materiales se interdifundan profundamente, formando un enlace químico cohesivo permanente.
¿Cuál es el volumen anual mínimo necesario para justificar los costos de utillaje 2K?
Los volúmenes de producción anuales superiores a 50.000 unidades normalmente justifican la mayor inversión inicial del utillaje rotativo 2K. Los tiempos de ciclo más rápidos, la ausencia de mano de obra de ensamblaje manual y las menores tasas de desperdicio compensan rápidamente los gastos iniciales de desarrollo del molde.
¿Puede el moldeo de dos inyecciones producir ventanas ópticas transparentes en carcasas de color?
El moldeo de dos inyecciones integra habitualmente lentes ópticas de PC o PMMA totalmente transparentes directamente en carcasas opacas de ABS o nailon. El moldeo en un solo ciclo crea ventanas ópticas sin juntas, a prueba de polvo y resistentes al agua sin pegado secundario.