
Manufacturing cost-effective structural enclosures and multi-functional plastic hardware requires balancing pristine surface aesthetics with low raw material expenses. Solid single-material components using virgin engineering resins drive up production costs, whereas using 100% recycled polymers compromises surface cosmetics and impact strength. Specifying professional co injection molding resolves these conflicting requirements by encapsulating a low-cost or recycled polymer core inside a high-purity virgin outer skin. JUCHENG operates specialized multi-barrel co-injection machinery, delivering multi-layer structural parts strictly according to customer technical CAD drawings.
Tabla de contenido
Sandwich Molding: Virgin Outer Skin with Recycled/Regrind Core
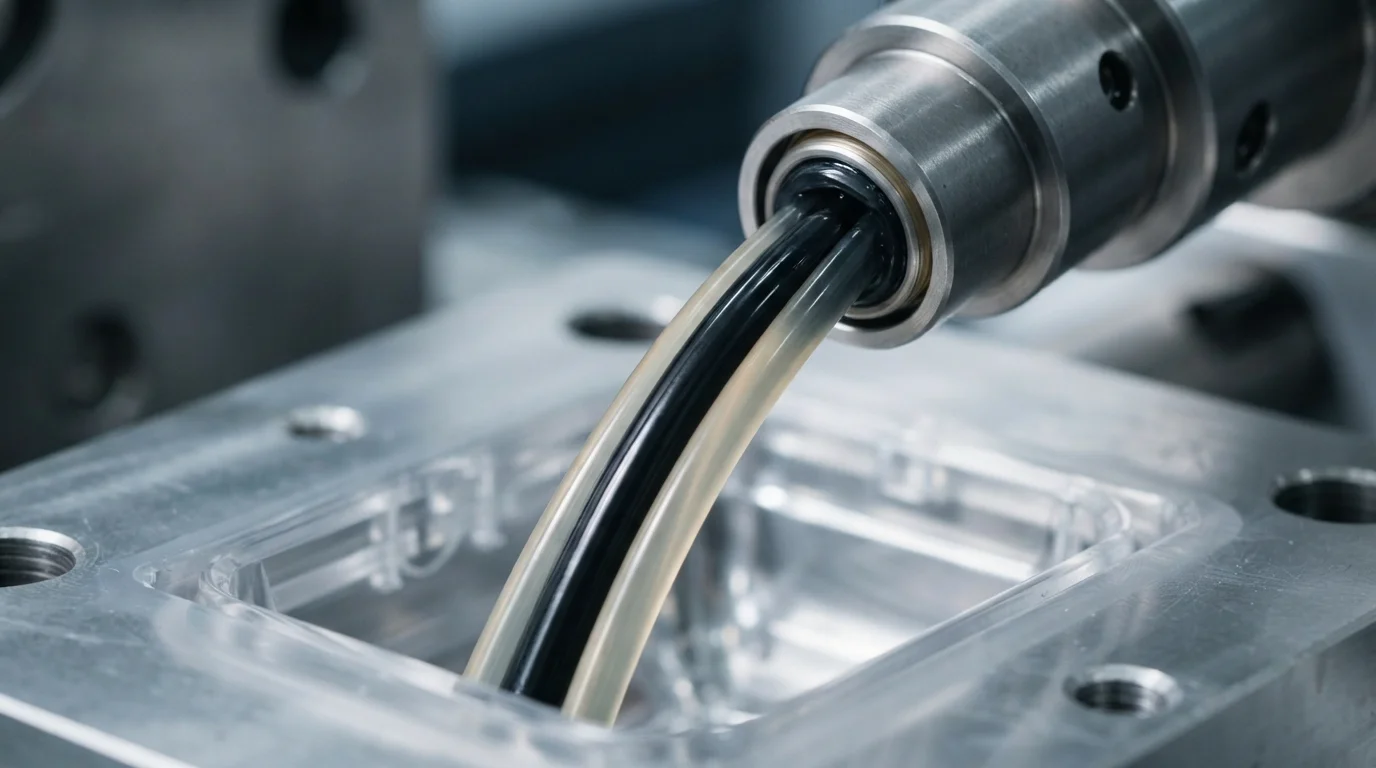
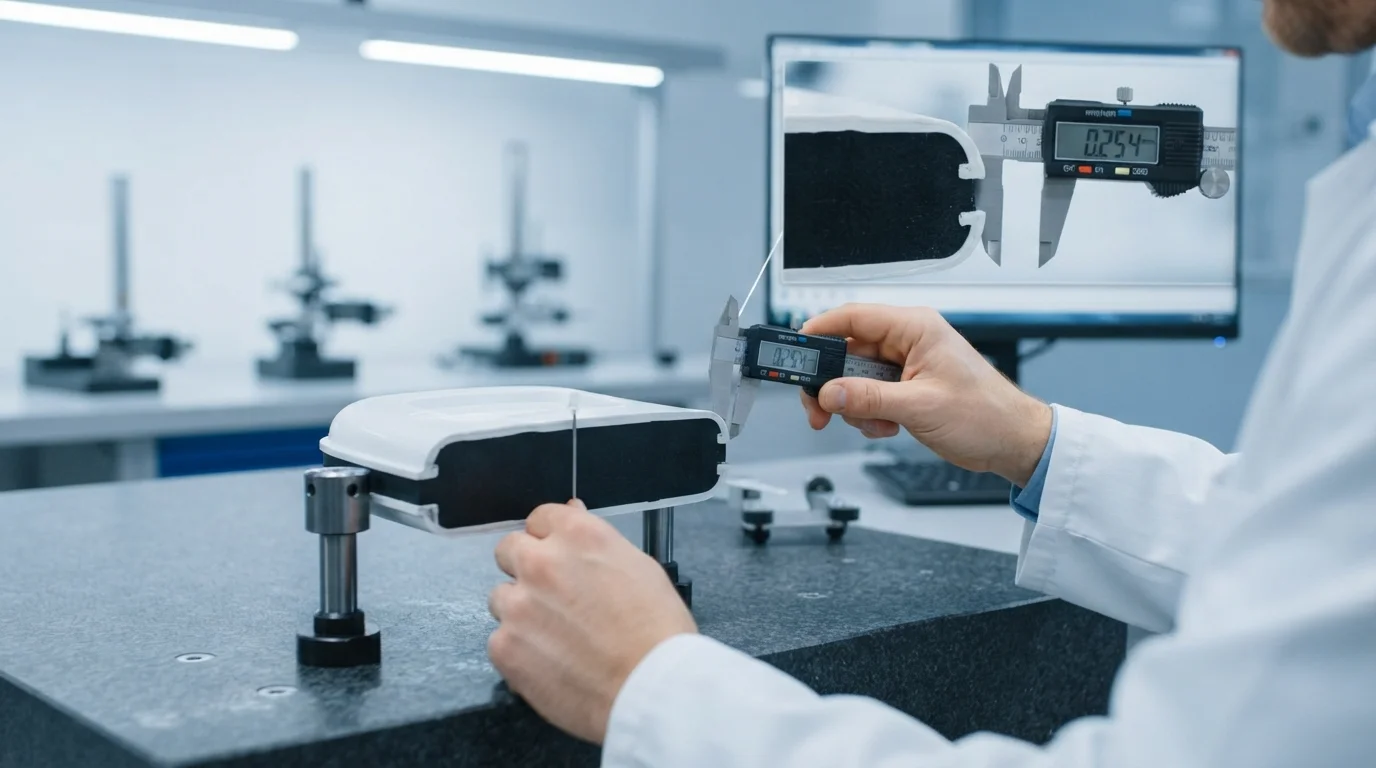
Executing multi-layer processing utilizes sandwich molding technology through specialized dual-concentric nozzles or sequential manifold valves. First-stage injection introduces the virgin skin resin, filling the cavity walls to form a pristine outer surface. Second-stage injection introduces the core material directly into the warm center of the skin melt, expanding the core from within. Enclosing a regrind core or recycled polymer inside a virgin skin cuts raw material costs by up to 30% to 50% without altering surface finish. Final skin-purge injection seals the sprue gate with virgin resin, ensuring zero recycled material remains exposed on external surfaces.
Co-injection sandwich sequence steps include:
- Virgin skin injection—La inyección de resina de piel exterior de alta pureza establece una capa superficial impecable contra las paredes frías del molde.
- Desplazamiento del núcleo fundido—La inyección de resina de núcleo a través del colector central expande uniformemente la capa de sándwich.
- Purga de la compuerta de piel—La inyección de un disparo final corto de resina de piel virgen sella la compuerta, evitando la exposición del núcleo.
- Empaquetado por presión de cavidad—Mantener la presión de empaquetado asegura una densidad uniforme y previene la formación de marcas de hundimiento.
Adhesión entre capas de material y coincidencia de viscosidad en inyecciones duales
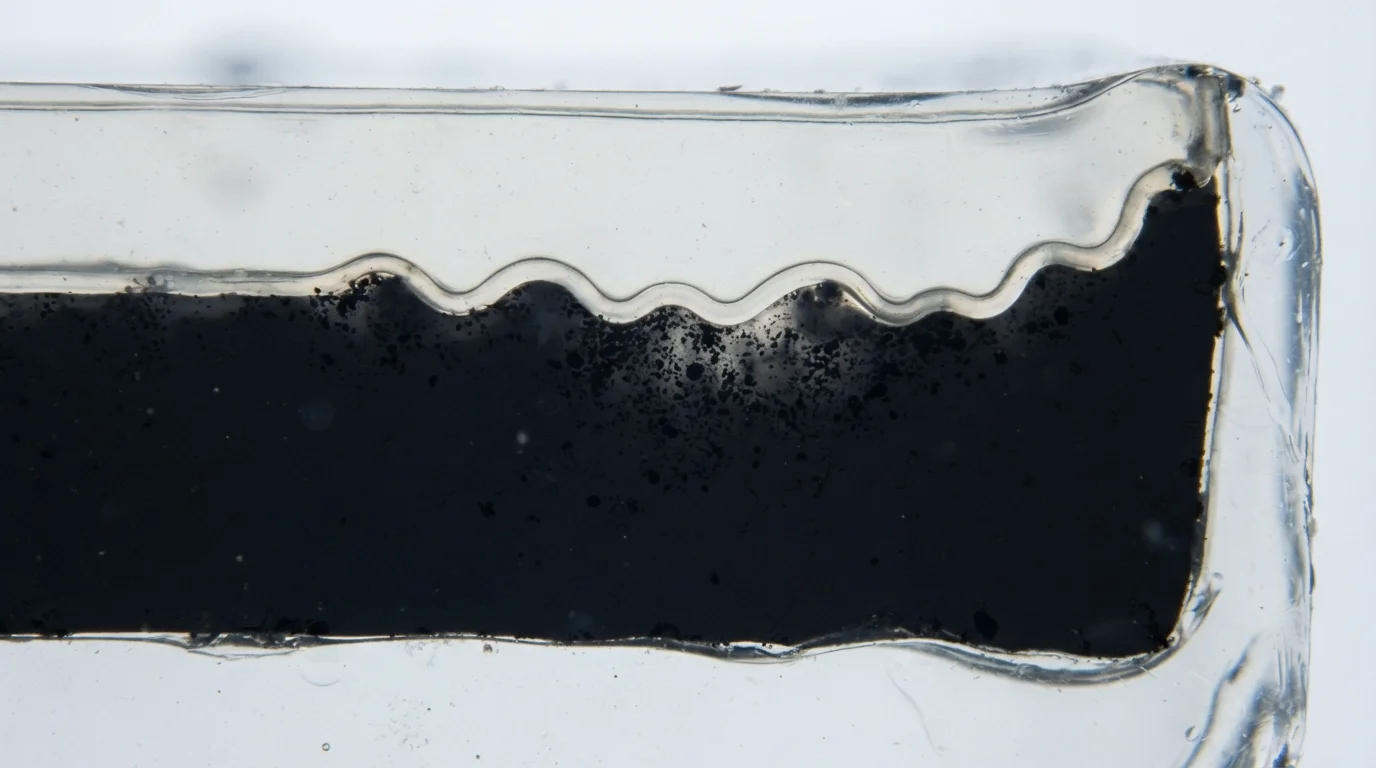
Lograr capas de sándwich estables requiere una coincidencia precisa de viscosidad entre las corrientes de fundido de piel y núcleo. Los diferenciales de viscosidad del fundido que superen el 20% causan que el material del núcleo rompa la piel, resultando en ruptura de piel. La ruptura de piel expone el material interno del núcleo en las superficies de la pieza, causando rechazo cosmético. La selección de termoplásticos compatibles como PC/ABS o polipropileno (PP) asegura una fuerte fusión química a lo largo del límite entre capas. Un perfil de temperatura adecuado mantiene frentes de flujo reológicos similares, manteniendo el núcleo concéntrico dentro de la piel exterior.
| Material de piel exterior | Material de núcleo encapsulado | Objetivo de relación de viscosidad | Participación del volumen del núcleo (%) | Beneficio Funcional Principal |
|---|---|---|---|---|
| PC/ABS virgen (Bayblend) | PC/ABS reciclado + fibra de carbono | 1.0 : 1.1 | 35% – 45% | Blindaje EMI/RFI integrado y menor costo de resina |
| PP virgen (SABIC PP 570P) | PP reciclado posconsumo | 1.0 : 1.05 | 40% – 50% | Paneles estructurales y pallets sostenibles |
| ABS virgen (Polylac PA-757) | ABS regranulado con alta carga | 1.0 : 1.15 | 30% – 40% | Carcasas gruesas de electrodomésticos con alta rigidez |
Paneles estructurales rentables y gabinetes con blindaje EMI
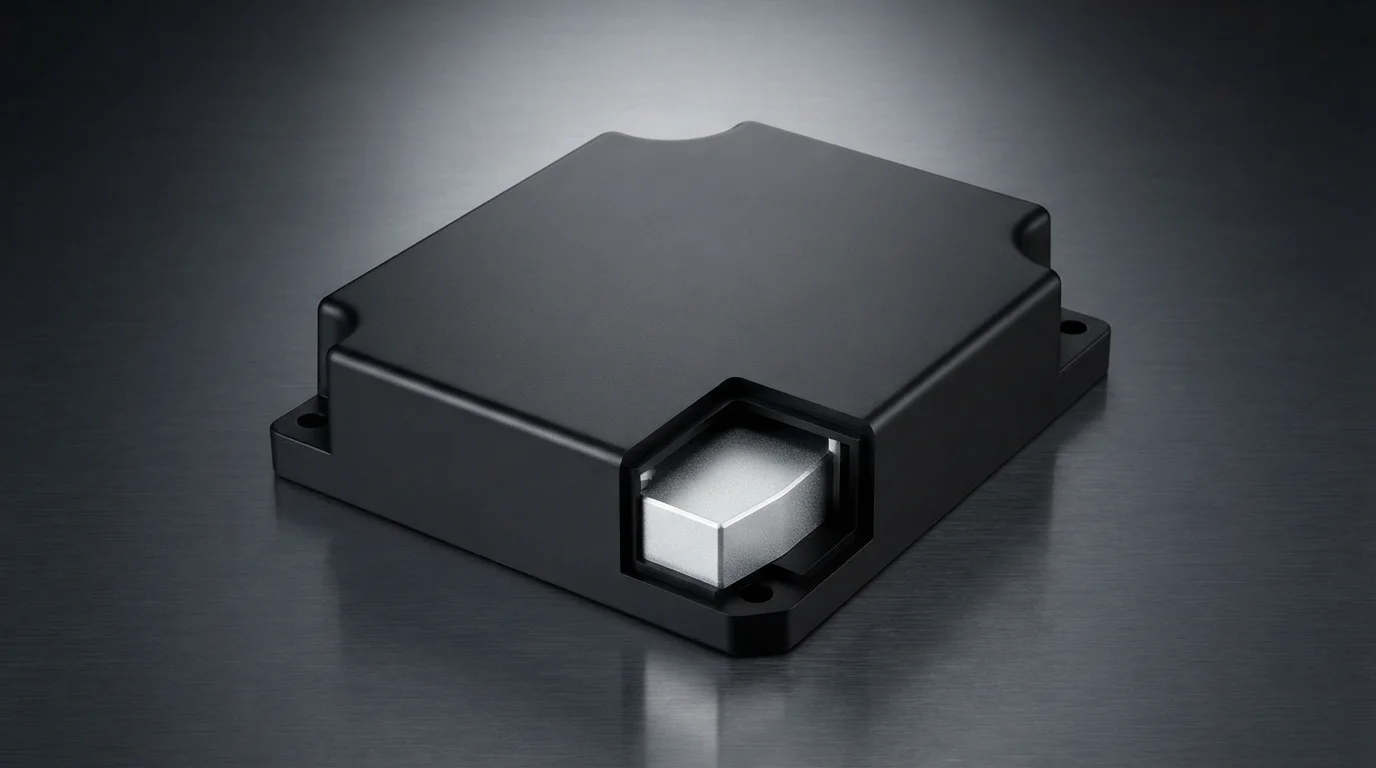
El proceso de co-inyección permite combinaciones únicas de materiales funcionales imposibles con moldeo de un solo disparo. Las carcasas electrónicas incorporan un núcleo conductor relleno de carbono dentro de una carcasa exterior cosmética de PC/ABS, proporcionando blindaje EMI/RFI integrado sin pintura conductora secundaria. Los pallets de transporte industrial y los paneles estructurales encapsulan resina reciclada post-consumo de bajo costo dentro de una carcasa exterior de PP virgen resistente a la intemperie. La encapsulación multicapa satisface criterios estrictos de sostenibilidad ambiental mientras reduce los gastos totales de fabricación de piezas.
Las ventajas clave de la co-inyección en la industria incluyen:
- Reducción del costo de materia prima—Encapsular hasta un 50% de material de núcleo reciclado o regenerado reduce el gasto total de resina.
- Blindaje conductor integrado—Encerrar núcleos de negro de humo conductores proporciona atenuación EMI interna sin pintura secundaria.
- Apariencia superficial impecable—Ocultar resinas de núcleo descoloridas o altamente rellenas detrás de una piel virgen mantiene los estándares cosméticos de clase A.
Preguntas frecuentes (FAQ)
¿Cuál es la diferencia entre moldeo por co-inyección y moldeo de dos disparos (2K)?
El moldeo por co-inyección inyecta dos flujos de material diferentes simultánea o secuencialmente a través de una sola compuerta para formar una estructura sándwich multicapa (piel y núcleo). El moldeo de dos disparos inyecta dos materiales en secciones distintas de una pieza utilizando un plato de molde giratorio.
¿Cuánto material reciclado se puede encapsular dentro de un núcleo de co-inyección?
Las proporciones de núcleo típicamente representan del 30% al 50% del peso total de la pieza dependiendo de la geometría y el espesor de pared. Mantener un espesor mínimo de piel exterior de 1.0 mm a 1.5 mm previene la penetración del núcleo y preserva la resistencia superficial.
¿Cómo se previene la penetración del núcleo en el moldeo sándwich?
Prevenir la penetración del núcleo requiere igualar la viscosidad de fusión de los polímeros de piel y núcleo dentro de un rango del 15%. Controlar el volumen inicial del disparo de piel y la velocidad de inyección asegura una capa límite uniforme antes de que la resina del núcleo entre.