
Los sistemas de batería de vehículos eléctricos (EV) de alto rendimiento requieren carcasas de materiales avanzados.
La selección de la resina de ingeniería correcta juega un papel vital en el equilibrio entre la tenacidad estructural y la alta rigidez dieléctrica.
El Bayblend FR3010 de Covestro se ha convertido en un estándar de la industria para el moldeo de componentes de batería altamente integrados.
El procesamiento de esta mezcla de PC/ABS ignífuga y libre de halógenos exige un control estricto sobre la temperatura y el cizallamiento.
Esta hoja de datos técnicos y guía de procesamiento detalla los parámetros de moldeo principales, los requisitos de ventilación y las estrategias de prevención de degradación necesarias para producir piezas confiables.
Tabla de contenido
Por qué se prefiere el Bayblend FR3010 de Covestro para componentes de batería
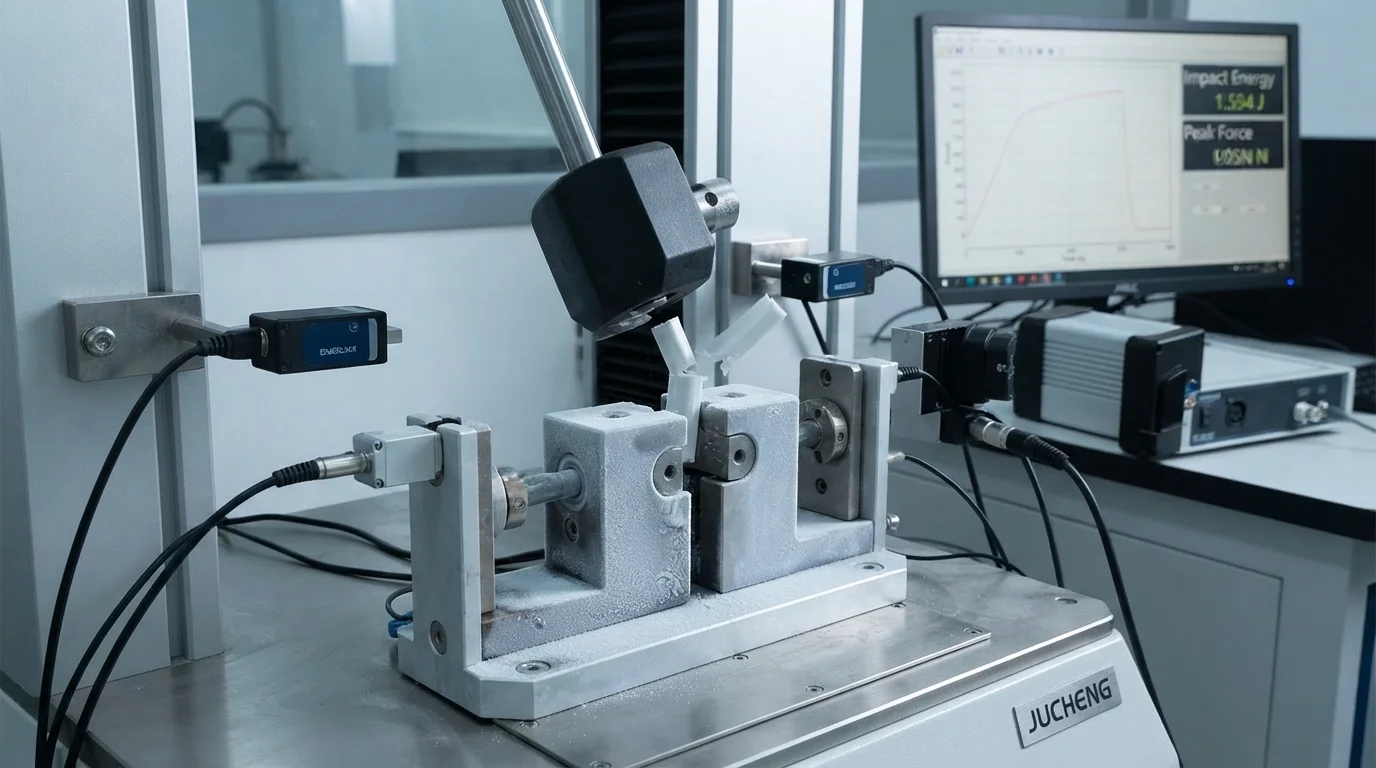
El Bayblend FR3010 de Covestro ofrece un perfil equilibrado de resistencia al impacto, fluidez y cumplimiento de seguridad.
Los retardantes de llama libres de halógenos son respetuosos con el medio ambiente y cumplen con las estrictas directivas europeas REACH/RoHS.
El diseño de componentes estructurales con este grado de PC/ABS previene fallas mecánicas localizadas.
Específicamente, la experiencia en moldeo por inyección Bayblend FR3010 para módulos de batería de vehículos eléctricos asegura propiedades físicas altamente estables.
Las ventajas clave del material incluyen:
- Alta resistencia al impacto—El PC/ABS amorfo proporciona un excelente comportamiento dúctil hasta bajas temperaturas.
- Retardancia a la llama—Los aditivos sin halógenos logran una clasificación de seguridad UL94 V-0 en espesores de pared de 1,5 mm.
- Viscosidad óptima—El buen comportamiento de flujo permite el llenado de portaceldas estructurales complejos de múltiples cavidades.
- Control dimensional—La contracción predecible limita la deformación estructural en las cubiertas superiores planas.
El comportamiento mecánico equilibrado es crucial durante eventos térmicos de alto voltaje.
Este grado resiste la propagación bajo vibración estructural continua, manteniendo las celdas cilíndricas aisladas de forma segura.
En consecuencia, los marcos de polímero conservan sus distancias eléctricas durante las pruebas dinámicas en vehículos.
Parámetros técnicos de moldeo para Bayblend FR3010
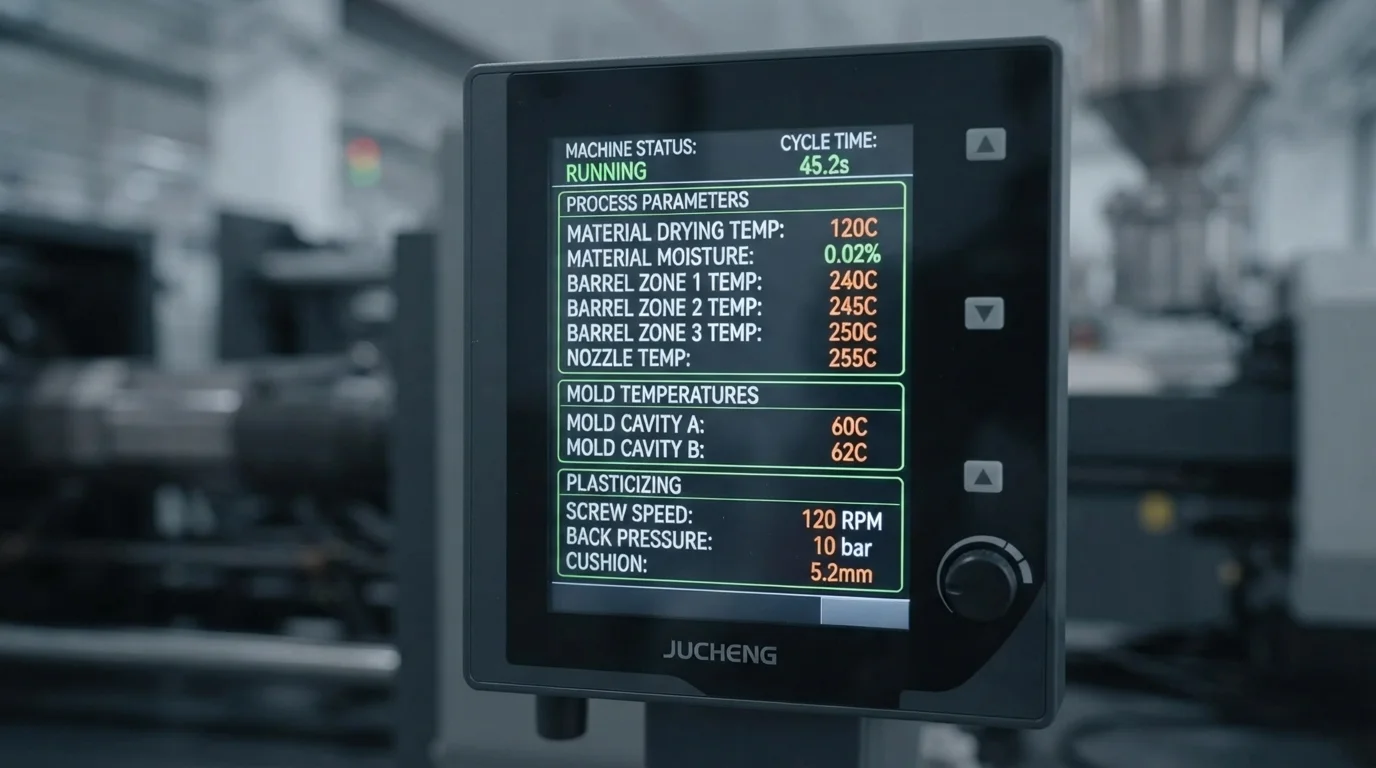
El procesamiento de esta resina de ingeniería requiere parámetros exactos.
Exitoso moldeo por inyección Bayblend FR3010 para módulos de batería de vehículos eléctricos exige un fundido de plástico limpio y sin humedad.
La absorción de humedad causa defectos cosméticos como marcas de splay, mientras degrada químicamente las cadenas de polímero.
En consecuencia, los secadores de tolva con rueda desecante deben secar los gránulos crudos a un contenido de humedad inferior al 0.02%.
Para prevenir el splay superficial y las tensiones residuales, las temperaturas del molde deben mantenerse entre 70°C y 90°C.
Mantener las temperaturas de fundido correctas previene el cizallamiento molecular mientras se preserva el rendimiento retardante de llama.
Ajustar dinámicamente las velocidades de inyección durante el llenado de la cavidad asegura una densidad uniforme.
| Tipo de Parámetro | Configuración Objetivo | Rango Operativo | Punto de Control Crítico |
|---|---|---|---|
| Temperatura de Secado | 100°C | 95°C – 105°C | Usar rueda desecante, secar durante 4 horas. |
| Temperatura de Fundido | 270°C | 260°C – 280°C | Evite exceder 290°C para prevenir la quema del aditivo. |
| Temperatura del molde | 80°C | 70°C – 90°C | Use calentamiento con agua caliente para reducir el estrés. |
| Presión de inyección | 100 MPa | 80 – 120 MPa | Monitoree los transductores de cavidad en tiempo real. |
Consejos de diseño de herramientas y ventilación para prevenir la degradación del retardante de llama
Los diseñadores de moldes deben prestar especial atención a las geometrías de ventilación y compuertas.
Los aditivos retardantes de llama se degradan cuando se exponen a cizallamiento extremo o sobrecalentamiento localizado.
Esta degradación libera gases ácidos que corroen los aceros de molde de alta calidad.
Por lo tanto, los parámetros delicados de moldeo por inyección Bayblend FR3010 para módulos de batería de vehículos eléctricos requieren secciones transversales de compuerta optimizadas.
Las compuertas de pasador y otros tipos de compuertas altamente restrictivas generan un calor de fricción excesivo.
El uso de compuertas de lengüeta o compuertas de abanico distribuye la presión del fundido de manera uniforme, evitando la degradación del material.
Nuestras recomendaciones de utillaje incluyen:
- Optimización del diámetro de la compuerta—Garantizar secciones transversales de compuerta generosas evita el calentamiento excesivo por cizallamiento durante la fase de inyección a alta presión.
- Ranuras de venteo de gases—La integración de canales de venteo a lo largo de la línea de partición evita el atrapamiento de gases, manteniendo la química prístina del material.
- Recubrimiento de la superficie de la cavidad—La aplicación de cromado o deposición física de vapor protege el útil del núcleo frente a la desgasificación ácida de los FR.
- Redes de refrigeración del núcleo—La optimización de las trayectorias de flujo de agua evita los puntos calientes localizados que pueden desencadenar la degradación del polímero.
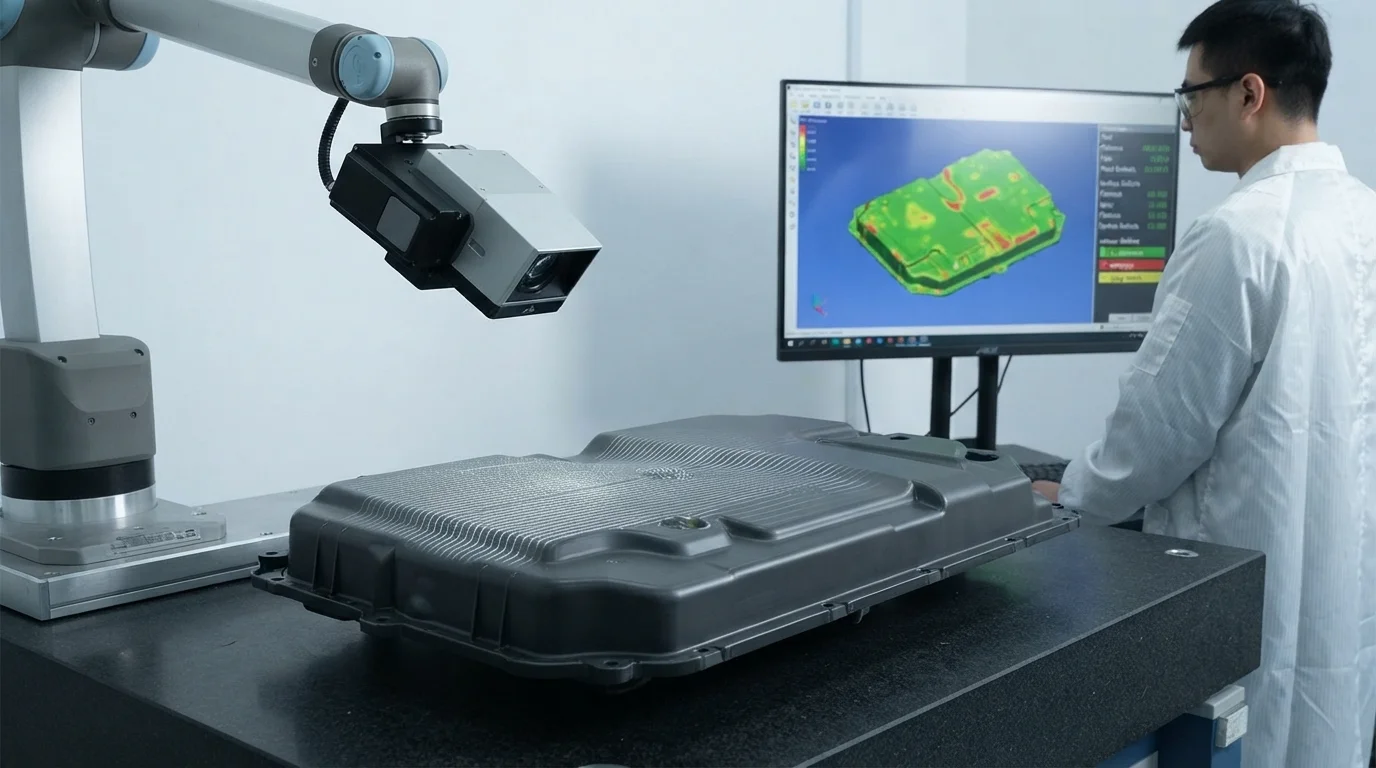
En última instancia, aplicamos con éxito nuestra experiencia en moldeo por inyección Bayblend FR3010 para módulos de batería de vehículos eléctricos al fabricar completos carcasas de batería de plástico personalizadas para vehículos eléctricos.
Esta ejecución técnica integral minimiza el fallo posterior de los componentes.
Al combinar utillaje de precisión con sistemas de calidad certificados según IATF 16949, JUCHENG ofrece soluciones de fabricación fiables.
Preguntas frecuentes (FAQ)
¿Por qué el Bayblend FR3010 requiere un secador desecante en lugar de un secador de aire caliente?
Los secadores de rueda desecante proporcionan un punto de rocío de -40 °C, lo cual es esencial para capturar la humedad ambiental en PC/ABS.
Los secadores de aire caliente simplemente hacen circular aire húmedo, sin lograr extraer el agua de la estructura molecular.
El secado adecuado evita la escisión hidrolítica durante la fase de fusión, preservando la resistencia al impacto.
¿Cómo se evitan las marcas de splay en la superficie de la pieza?
Las marcas de splay son causadas por la humedad superficial o el sobrecalentamiento.
Mantener el límite de humedad por debajo de 0,02 % es el primer paso crítico.
Además, reducir la velocidad de inyección inicial evita el splay por cizallamiento friccional en las paredes de la cavidad.
¿Qué acero para herramientas se recomienda para compuestos de PC/ABS FR corrosivos?
La desgasificación corrosiva requiere aceros inoxidables de primera calidad como el S136 templado a HRC 48-52.
Este acero ofrece una resistencia superior a la desgasificación corrosiva de fósforo.
También recomendamos el cromado de la cara del molde para producciones de gran volumen.