
Die Ersetzung traditioneller Metalllegierungen durch Hochleistungs-Superpolymere stellt einen bedeutenden technischen Wandel in der Luft- und Raumfahrt, der Medizintechnik und der Halbleiterfertigung dar. Superpolymere bieten extreme mechanische Festigkeit, hervorragende chemische Beständigkeit und hohe Dauereinsatztemperaturen bei gleichzeitiger Gewichtsreduzierung der Bauteile. Die Verarbeitung dieser speziellen Thermoplaste erfordert spezielle thermische Ausrüstung, die extreme Heizschwellen erreichen kann, ohne die Polymerchemie zu beeinträchtigen. Die Spezifikation von Hochtemperatur-Polymerformgebung ermöglicht es Produktentwicklungsteams, schwere Metallbaugruppen in leichte, hochfeste Kunststoffteile umzuwandeln.
Inhaltsverzeichnis
Bimetallzylinder bis 420 °C & Hochtemperatur-Öl-Temperiergeräte
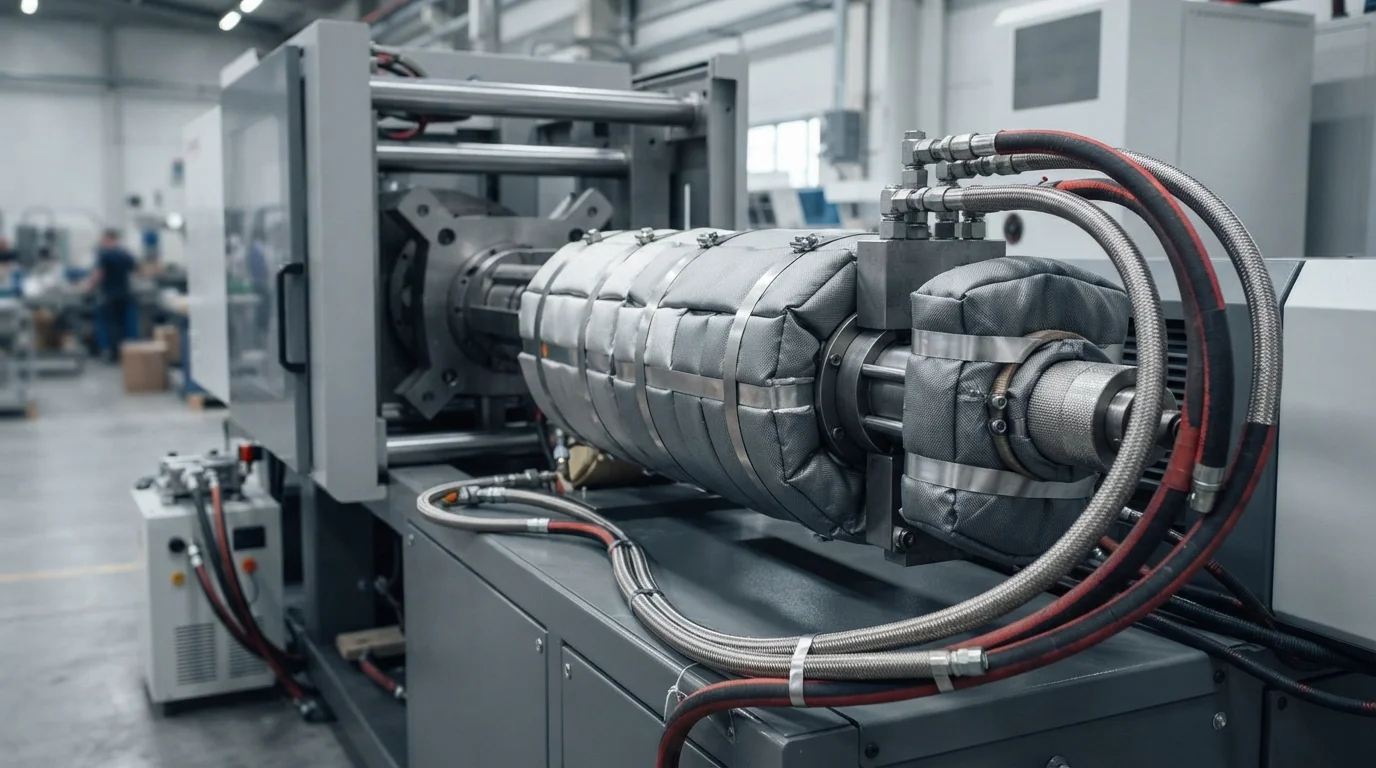
Das Aufschmelzen von Superpolymeren erfordert Zylindertemperaturen zwischen 360 °C und 420 °C. Standard-Spritzzylinder mit herkömmlichen Bandheizungen erleiden bei diesen extremen Betriebstemperaturen starken thermischen Verschleiß und Zylinderfresser. Die Ausstattung von Spritzgießmaschinen mit speziellen Bimetallzylindern, die mit verschleißfesten Wolframcarbid-Legierungen ausgekleidet sind, widersteht abrasiven Füllstoffen und korrosiven Ausgasungen. Die Kontrolle der Formkerntemperatur ist für teilkristalline Polymere ebenso kritisch. Der Einsatz von Hochtemperatur-Öl-Temperiergeräten heizt Formkavitäten auf 180 °C bis 220 °C und gewährleistet eine vollständige Kristallisation des Polymers über den gesamten Bauteilquerschnitt. Kalte Formwerkzeuge schrecken die Kunststoffoberfläche vorzeitig ab und erzeugen amorphe Hautschichten, die die mechanische Festigkeit verringern und Nachschwindung verursachen.
Technische Spezifikationen für Hochtemperaturausrüstung umfassen:
- Keramische Zylinderisolierummantelungen— Die Installation von keramischen Heizbändern gewährleistet eine stabile Temperaturkontrolle bis 420 °C bei minimalem Wärmeverlust.
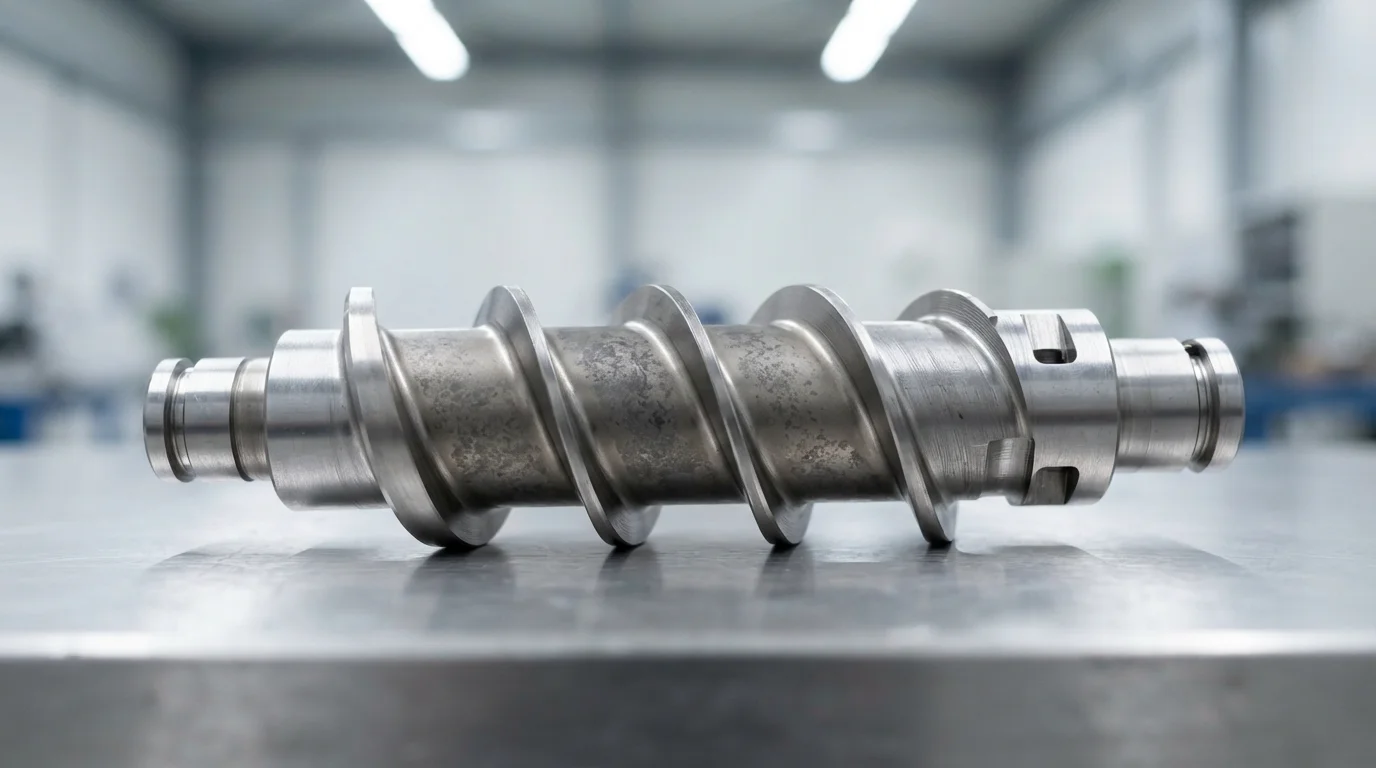
- Hartmetall-bimetallische Schnecken—Die Verwendung von verschleißfesten Schnecken widersteht mechanischem Abrieb durch 50 % Glas- oder Kohlefaser-Verstärkungen.
- Druckbeaufschlagte Hochtemperatur-Ölzirkulation—Das Erhitzen der Werkzeugkavitäten auf 200 °C ermöglicht eine vollständige volumetrische Kristallisation in teilkristallinen PEEK- und PPS-Harzen.
- Hochtemperatur-Trocknung von Harz mit Trockenmittel—Das Trocknen der Rohpellets bei 150 °C für 4 Stunden stellt sicher, dass der Feuchtigkeitsgehalt vor dem Schmelzen unter 0,02 % liegt.
Verarbeitung von glas-/kohlefaserverstärkten Superpolymeren
Die Verbesserung der mechanischen Leistung umfasst das Compoundieren von Hochtemperaturharzen mit Kohlefaser (CF) oder Glasfaserverstärkung. Übliche Thermoplaste, die in Hochtemperaturanwendungen verarbeitet werden, umfassen PEEK, PEI (Ultem), PPS, LCP, und PSU/PPSU. Die Verarbeitung hochverstärkter Formulierungen wie Victrex PEEK 450CA30 oder SABIC Ultem 2300 erfordert eine präzise Einspritzgeschwindigkeitsprofilierung. Eine hohe Faserbeladung erhöht die Schmelzeviskosität und erfordert hohe Einspritzdrücke, um dünne strukturelle Rippen zu füllen. Werkzeugbauingenieure optimieren Anschnittpositionen und Kanalquerschnitte, um die Faserorientierung auszugleichen und anisotropen Schrumpf zu minimieren.
| Superpolymer-Harz | Schmelztemperaturbereich (°C) | Werkzeugtemperaturbereich (°C) | HDT @ 1.82 MPa (°C) | Primary High-Heat Application |
|---|---|---|---|---|
| Victrex PEEK 450CA30 (30% CF) | 380°C – 400°C | 170°C – 200°C | 315°C | Aerospace flight brackets & thrust washers |
| SABIC Ultem 2300 (30% GF) | 360°C – 380°C | 140°C – 165°C | 210°C | Under-hood automotive sensor housings |
| Solvay Ryton R-4-200 (PPS) | 310°C – 340°C | 130°C – 150°C | 265°C | Semiconductor chemical delivery valves |
Aerospace, Semiconductor & Medical Metal Replacement Applications
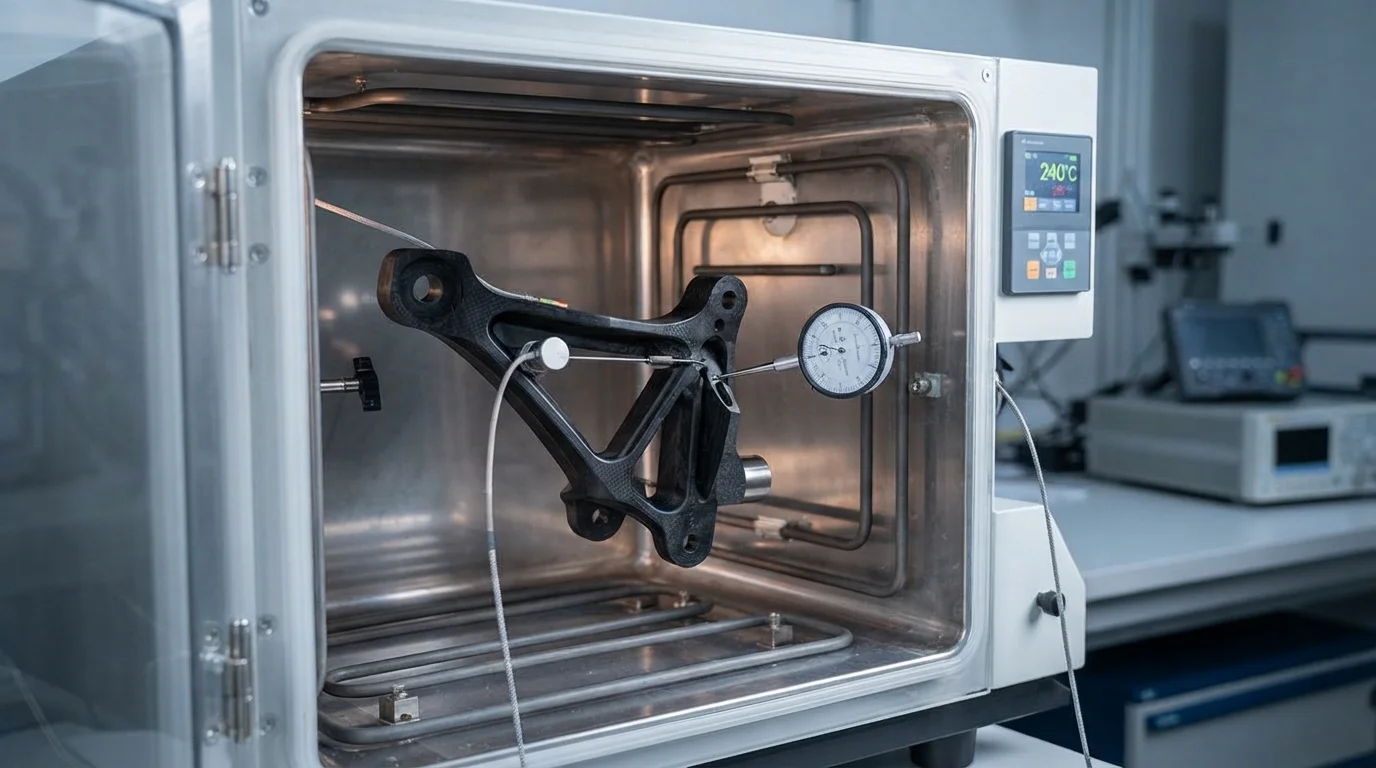
Metal-replacement applications drive demand for high-temperature polymer components across extreme operating environments. Aerospace flight-critical brackets molded from carbon-filled PEEK deliver structural strength comparable to aluminum while cutting part weight by 40%. Semiconductor manufacturing relies on PPS and PEI for wafer handling carriers because of their low outgassing and resistance to harsh plasma etching chemicals. Medical device engineering utilizes implantable PEEK grades meeting USP Class VI biocompatibility criteria for spinal cages and orthopedic trials. Operating an ISO Class 8 cleanroom molding department under ISO 13485 certification ensures sterile processing for medical implants.
Target industry metal-replacement benefits include:
- Aerospace weight reduction—Replacing titanium or aluminum brackets with carbon-filled PEEK cuts aircraft weight and improves fuel efficiency.
- Semiconductor chemical inertia—Polymers like PPS and PEI resist aggressive acid etching solutions without shedding particulate debris.
- Medical biocompatibility—Implantable PEEK grades match human bone elastic modulus while remaining radiolucent under X-ray imaging.
Häufig gestellte Fragen (FAQs)
Why do semi-crystalline polymers like PEEK require high mold temperatures above 160°C?
High mold temperatures permit polymer chains to align into dense crystalline structures as the melt solidifies. Inadequate mold heating quenches the outer skin into an amorphous state, severely reducing chemical resistance and causing warpage during thermal exposure.
What equipment modifications are required to mold PEEK and Ultem resins?
Molding super-polymers requires ceramic high-temperature barrel heaters capable of reaching 420°C, wear-resistant bimetallic screws, and high-temperature oil mold heaters. Desiccant dryers capable of maintaining dew points of -40°C are also mandatory to prevent hydrolytic degradation during melting.
How does carbon fiber reinforcement improve the properties of PEEK?
Adding 30% carbon fiber reinforcement substantially increases tensile strength, flexural modulus, and fatigue resistance compared to unfilled PEEK. Carbon fibers also lower the thermal expansion coefficient, providing dimensional stability approaching aluminum alloys.