
Le remplacement des alliages métalliques traditionnels par des super-polymères haute performance représente un changement majeur en ingénierie dans les secteurs de l'aérospatiale, de la médecine et de la fabrication de semi-conducteurs. Les super-polymères offrent une résistance mécanique extrême, une excellente résistance chimique et des températures de service continues élevées tout en réduisant le poids des composants. Le traitement de ces thermoplastiques spécialisés nécessite des équipements thermiques spécialisés capables d'atteindre des seuils de chauffe extrêmes sans dégrader la chimie du polymère. La spécification du moulage de polymères à haute température permet aux équipes de développement de produits de convertir des assemblages métalliques lourds en pièces en plastique légères et à haute résistance.
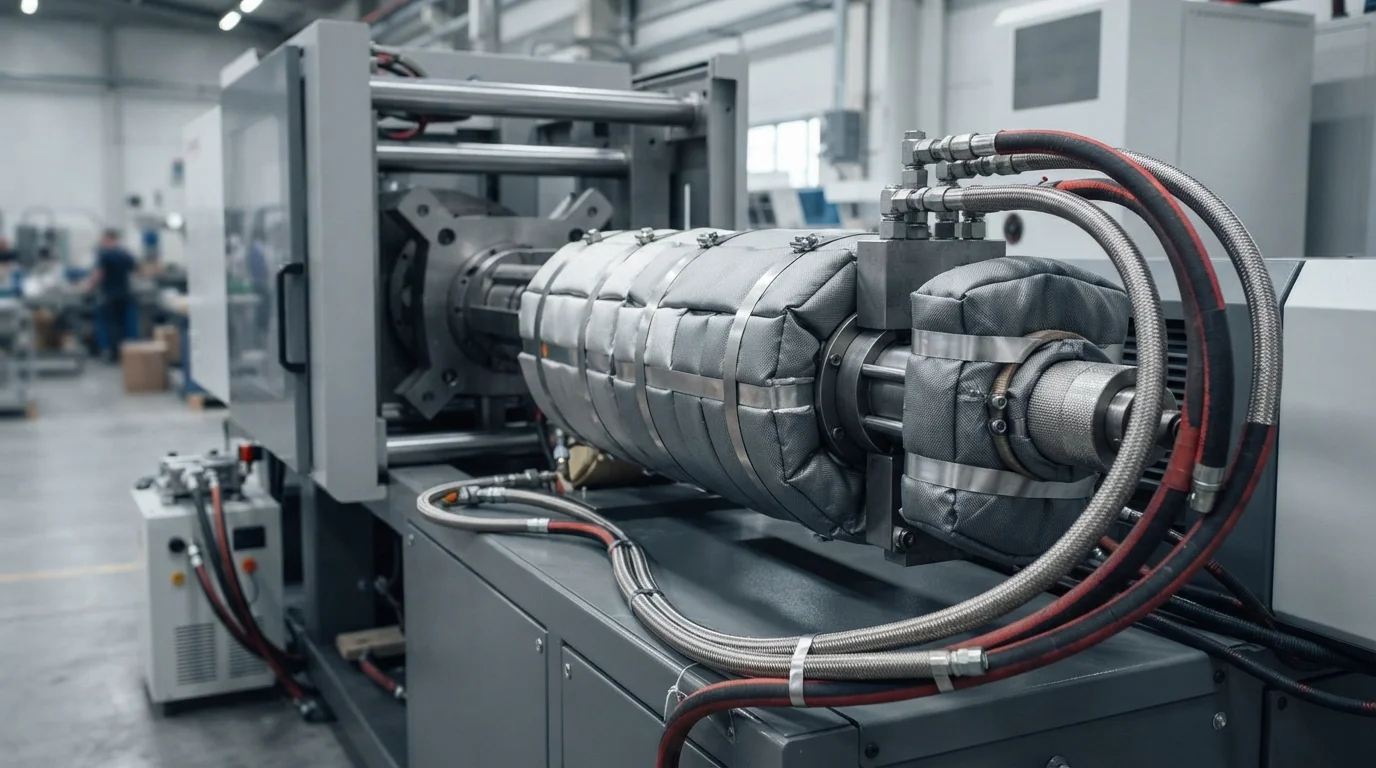
Table des matières
Cylindres bimétalliques jusqu'à 420°C et contrôleurs de température d'huile élevée
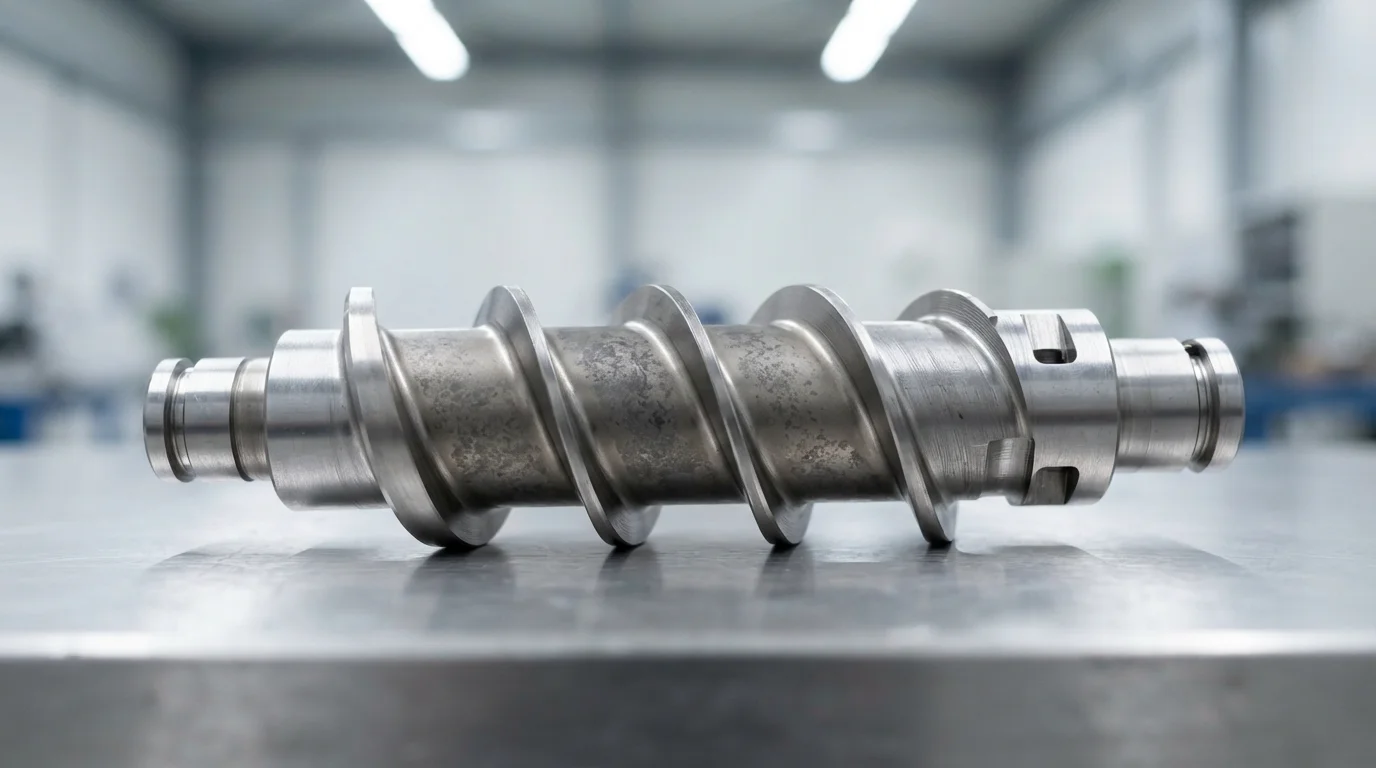
La fusion des super-polymères nécessite des températures de cylindre allant de 360°C à 420°C. Les cylindres d'injection standard équipés de bandes chauffantes de base subissent une usure thermique sévère et un grippage du cylindre à ces températures de fonctionnement extrêmes. Équiper les presses à injection de cylindres bimétalliques spécialisés doublés d'alliages de carbure de tungstène résistants à l'usure résiste aux charges abrasives et aux dégazages corrosifs. Le contrôle de la température du noyau du moule est tout aussi critique pour les polymères semi-cristallins. L'utilisation de contrôleurs de température d'huile élevée chauffe les cavités du moule jusqu'à 180°C à 220°C, assurant une cristallisation complète du polymère sur toute la section transversale de la pièce. Les outils de moule froids trempent prématurément la surface du plastique, piégeant des couches de peau amorphes qui réduisent la résistance mécanique et provoquent un gauchissement après moulage.
Les spécifications techniques des équipements à haute température comprennent :
- Vestes d'isolation en céramique pour cylindre—L'installation de bandes chauffantes en céramique assure un contrôle stable de la température jusqu'à 420°C tout en minimisant les pertes de chaleur.
- Vis bimétalliques en carbure de tungstène—L'utilisation de vis durcies sur les filets résiste à l'abrasion mécanique des renforts en verre ou en fibre de carbone à 50 %.
- Circulation d'huile sous pression à haute température—Chauffer les cavités de l'outillage à 200°C permet une cristallisation volumétrique complète dans les résines PEEK et PPS semi-cristallines.
- Séchage à haute température des résines avec déshydrateur—Sécher les granulés bruts à 150°C pendant 4 heures garantit des niveaux d'humidité inférieurs à 0,02 % avant la fusion.
Traitement des super-polymères renforcés de fibres de verre/carbone
L'amélioration des performances mécaniques implique le compoundage de résines à haute température avec fibre de carbone (CF) ou renfort de fibre de verre. Les thermoplastiques couramment traités dans les applications à haute température incluent PEEK, PEI (Ultem), PPS, LCP, et PSU/PPSU. Le traitement de formulations hautement renforcées comme Victrex PEEK 450CA30 ou SABIC Ultem 2300 exige un profilage précis de la vitesse d'injection. Une charge de fibres élevée augmente la viscosité du fondu, nécessitant des pressions d'injection élevées pour remplir les nervures structurelles minces. Les ingénieurs d'outillage optimisent les emplacements des points d'injection et les sections transversales des canaux pour équilibrer l'orientation des fibres et minimiser le retrait anisotrope.
| Résine de super-polymère | Plage de température de fusion (°C) | Plage de température du moule (°C) | HDT @ 1,82 MPa (°C) | Application principale à haute température |
|---|---|---|---|---|
| Victrex PEEK 450CA30 (30% CF) | 380°C – 400°C | 170°C – 200°C | 315°C | Supports de vol aérospatiaux et rondelles de butée |
| SABIC Ultem 2300 (30% GF) | 360°C – 380°C | 140°C – 165°C | 210°C | Boîtiers de capteurs automobiles sous capot |
| Solvay Ryton R-4-200 (PPS) | 310°C – 340°C | 130°C – 150°C | 265°C | Vannes de distribution de produits chimiques pour semi-conducteurs |
Applications de remplacement de métal dans l'aérospatiale, les semi-conducteurs et le médical
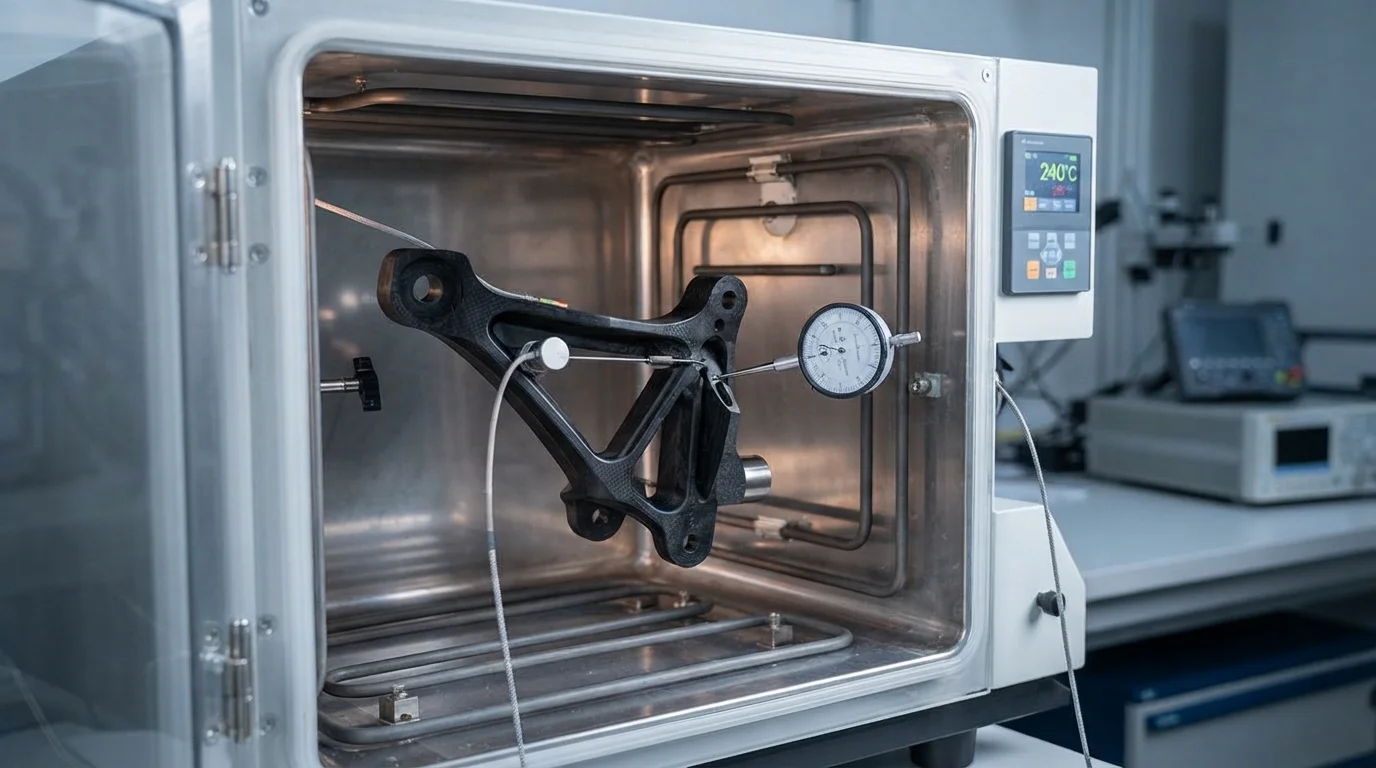
Les applications de remplacement de métal stimulent la demande de composants polymères à haute température dans des environnements de fonctionnement extrêmes. Les supports critiques pour l'avionique moulés en PEEK chargé de carbone offrent une résistance structurelle comparable à l'aluminium tout en réduisant le poids de la pièce de 40 %. La fabrication de semi-conducteurs s'appuie sur le PPS et le PEI pour les supports de plaquettes en raison de leur faible dégazage et de leur résistance aux produits chimiques agressifs de gravure au plasma. L'ingénierie des dispositifs médicaux utilise des qualités de PEEK implantable répondant aux critères de biocompatibilité USP classe VI pour les cages spinales et les essais orthopédiques. L'exploitation d'un département de moulage en salle blanche ISO classe 8 sous certification ISO 13485 garantit un traitement stérile pour les implants médicaux.
Les avantages du remplacement de métal pour les industries cibles comprennent :
- Réduction de poids dans l'aérospatiale—Le remplacement des supports en titane ou en aluminium par du PEEK chargé de carbone réduit le poids de l'avion et améliore l'efficacité énergétique.
- Inertie chimique pour les semi-conducteurs—Les polymères comme le PPS et le PEI résistent aux solutions de gravure acide agressives sans libérer de particules.
- Biocompatibilité médicale—Les qualités de PEEK implantable correspondent au module d'élasticité de l'os humain tout en restant radiotransparentes sous imagerie aux rayons X.
Questions fréquemment posées (FAQ)
Pourquoi les polymères semi-cristallins comme le PEEK nécessitent-ils des températures de moule élevées supérieures à 160 °C ?
Des températures de moule élevées permettent aux chaînes de polymères de s'aligner en structures cristallines denses lorsque le fondu se solidifie. Un chauffage insuffisant du moule trempe la peau externe dans un état amorphe, réduisant sévèrement la résistance chimique et provoquant un gauchissement lors de l'exposition thermique.
Quelles modifications d'équipement sont nécessaires pour mouler les résines PEEK et Ultem ?
Le moulage de super-polymères nécessite des chauffe-cylindres céramiques haute température capables d'atteindre 420°C, des vis bimétalliques résistantes à l'usure et des chauffe-moules à huile haute température. Des sécheurs à dessiccant capables de maintenir des points de rosée de -40°C sont également obligatoires pour prévenir la dégradation hydrolytique pendant la fusion.
Comment le renfort en fibres de carbone améliore-t-il les propriétés du PEEK ?
L'ajout d'un renfort en fibres de carbone de 30 % augmente considérablement la résistance à la traction, le module de flexion et la résistance à la fatigue par rapport au PEEK non chargé. Les fibres de carbone réduisent également le coefficient de dilatation thermique, offrant une stabilité dimensionnelle proche de celle des alliages d'aluminium.