
Die Miniaturisierung in medizinischen Diagnosegeräten, minimalinvasiven chirurgischen Instrumenten und der Mikroelektronik erfordert die Herstellung von Polymerkomponenten unter einem Gramm mit Merkmalen im Submillimeterbereich. Herkömmliche Spritzgießmaschinen haben Probleme mit extrem kleinen Schussgewichten, da geschmolzenes Harz zu lange in großen Heizzylindern verbleibt, was zu thermischer Degradation führt. Die Spezifikation von speziellem Mikro-Spritzgießen löst diese thermischen und rheologischen Herausforderungen durch den Einsatz von speziellen Injektionseinheiten mit kleinem Durchmesser und präziser Hohlraum-Evakuierung. JUCHENG betreibt kontrollierte Fertigungszellen und produziert Mikro-Kunststoffteile streng nach den CAD-Spezifikationen des Kunden.
Inhaltsverzeichnis
Mikro-Schuss-Schneckeneinheiten & präzise Schmelzeverweilzeitkontrolle
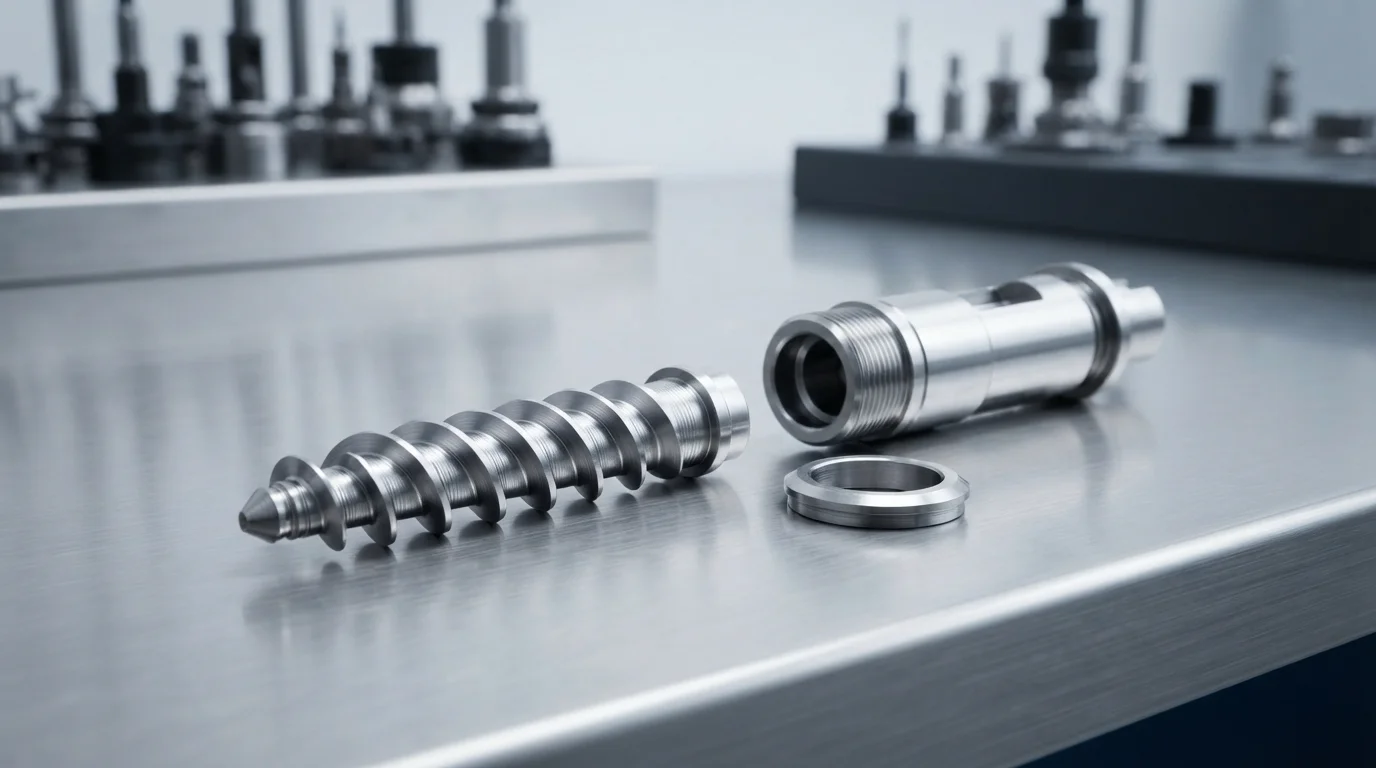
Die Kontrolle der Schmelzeverweilzeit stellt eine kritische Verarbeitungsanforderung beim Spritzgießen von Teilen unter einem Gramm dar. Standard-Spritzzylinder mit großen Harzvolumina setzen Thermoplaste einer längeren Hitzeeinwirkung aus, was die chemischen Grundgerüste aufbricht. Spezielle Mikro-Injektionseinheiten mit Schnecken von 12 mm oder 14 mm Durchmesser reduzieren das Zylinderhaltevolumen drastisch. Kurze Verweilzeiten verhindern thermische Degradation bei empfindlichen Polymeren wie Flüssigkristallpolymer (LCP), PEEK, und medizinischem Polycarbonat (PC). Elektrische Servoantriebe regulieren die Schneckenpositionierung mit Submillimeter-Präzision und liefern eine exakte volumetrische Dosierung bis auf Bruchteile eines Milligramms.
Wichtige Mikro-Schuss-Plastifizierungsstandards umfassen:
- Kleindurchmesser-Schneckenskalierung—Die Verwendung von 12-mm-Spritzschnecken minimiert den Harzbestand im Zylinder und erhält das Molekulargewicht des Polymers.
- Servoelektrische Antriebspositionierung—Steuerung der Einspritzhubbewegung mit hochauflösenden elektrischen Antrieben gewährleistet Dosierwiederholbarkeit.
- Direkte Mikro-Angussausführung—Das direkte Einspritzen der Schmelze in Mikrokavitäten eliminiert großen Angussabfall und minimiert thermische Druckverluste.
- Verweilzeitoptimierung—Die Berechnung präziser Schuss-Zylinder-Verhältnisse verhindert thermische Verfärbung und Verlust der mechanischen Festigkeit.
Sub-Mikron-Werkzeugtoleranzen & Direktes Mikro-Angussdesign
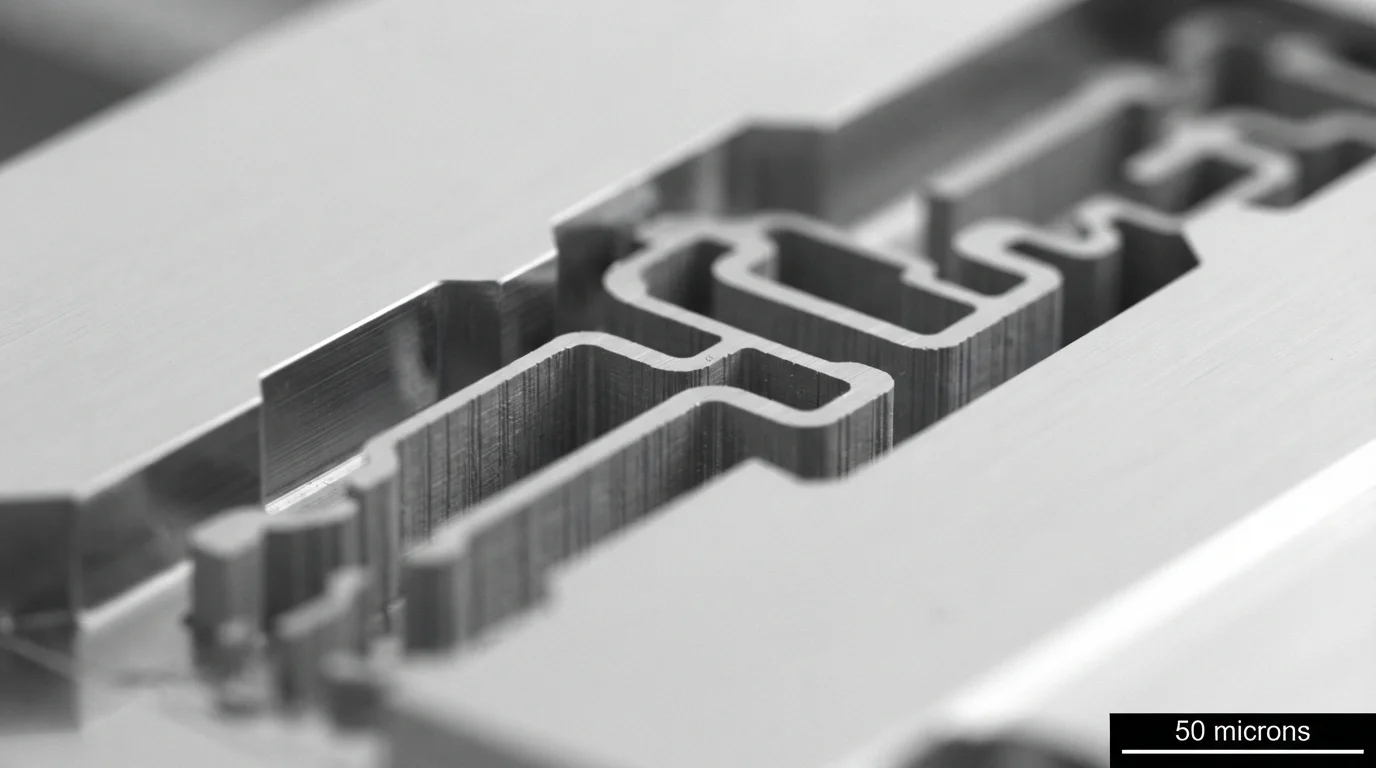
Die Werkzeugkonstruktion für Mikrokavitäten erfordert extreme mechanische Präzision, um Plastikgrat zu verhindern. Trennfugen-Sperrflächen müssen mit Sub-Mikron-Genauigkeit angepasst werden, da niedrigviskose Harze unter hohem Fülldruck in winzige Spalten eindringen. Direkte Punkt-Mikroangüsse mit weniger als 0,2 mm gewährleisten eine saubere Angussentfernung, ohne die empfindliche Teilegeometrie zu beschädigen. Die Konstruktion ausgewogener Verteilerkanäle minimiert den Schmelzedruckabfall und gewährleistet eine gleichmäßige Kavitätenfüllung in Multi-Kavitäten-Mikrowerkzeugen.
Mikroentlüftung & Vakuumunterstützte Kavitätenevakuierung
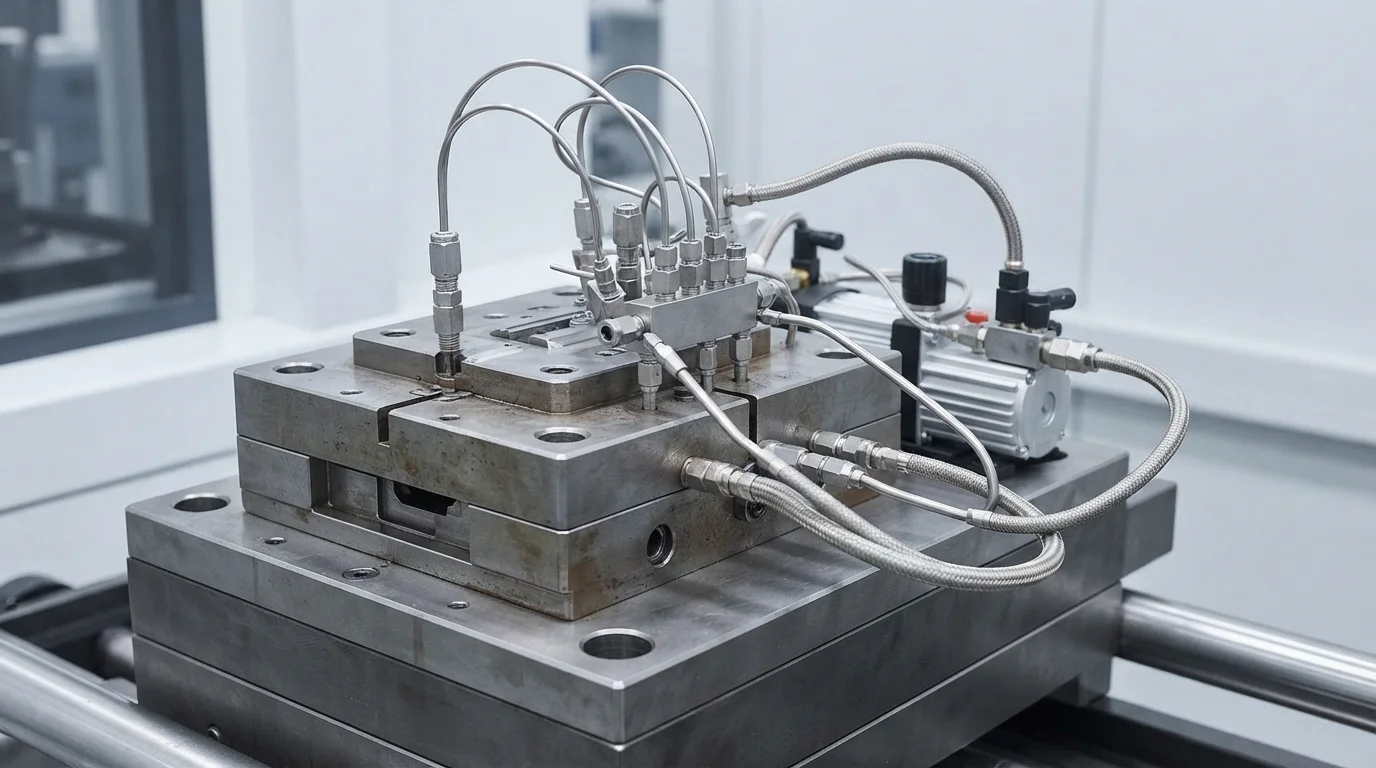
Luftverdrängung stellt einen schwerwiegenden Strömungswiderstand in Sub-Millimeter-Formkavitäten dar. Das Einspritzen von geschmolzenem Harz mit hoher Geschwindigkeit fängt Umgebungsluft ein und verursacht Kompressionserwärmung, die Dieselbrandflecken auf winzigen Merkmalen hinterlässt. Die Integration von Vakuum-Kavitätenevakuierungssystemen saugt vor dem Einspritzen Luft aus dem Werkzeug. Mikroentlüftungskanäle mit einer Größe von 0,005 mm bis 0,010 mm ermöglichen das Entweichen von Restgasen, ohne Polymergrat zuzulassen. Die Kombination von Vakuumevakuierung mit präziser Temperaturregelung gewährleistet die vollständige Füllung von Mikrofluidikkanälen und winzigen Zahnradzähnen.
Berührungslose Optische Messtechnik & Reinraum-Mikroqualitätsprüfung
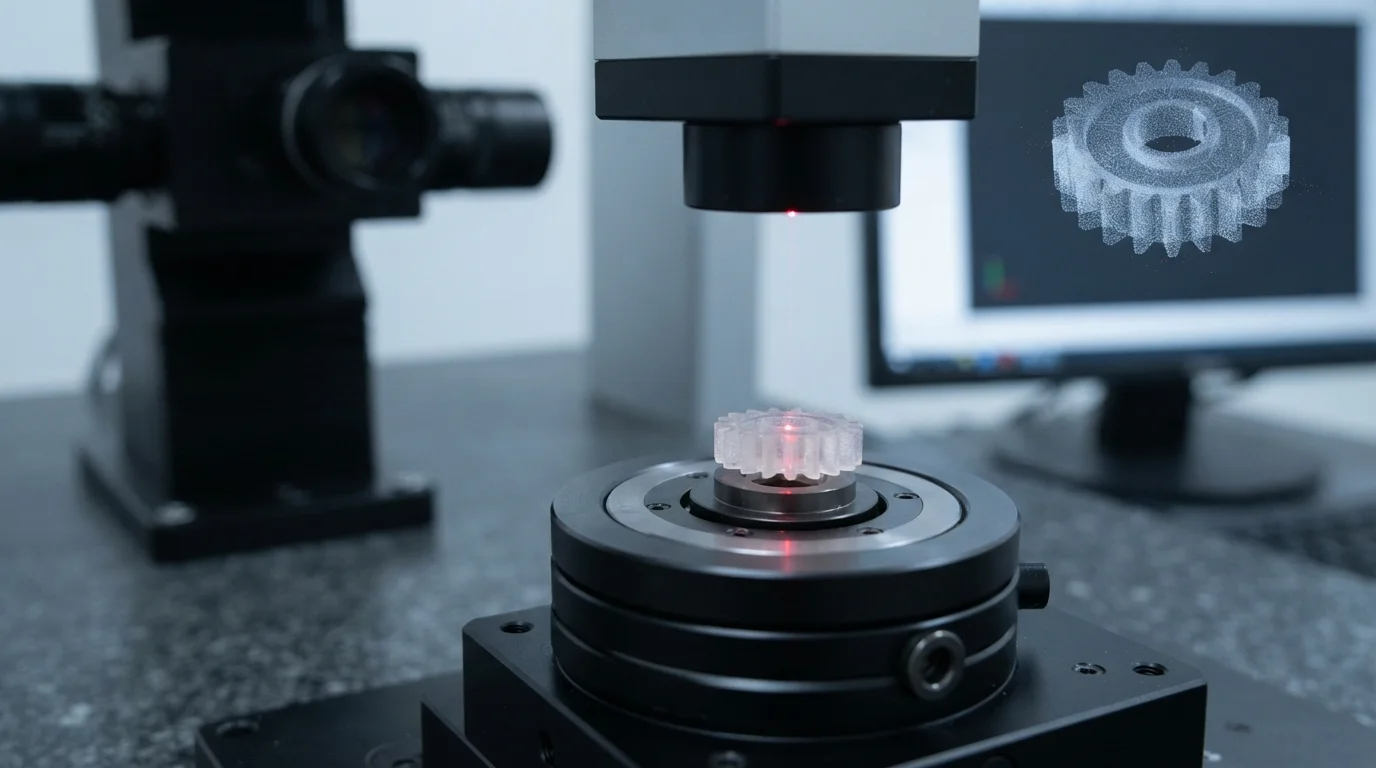
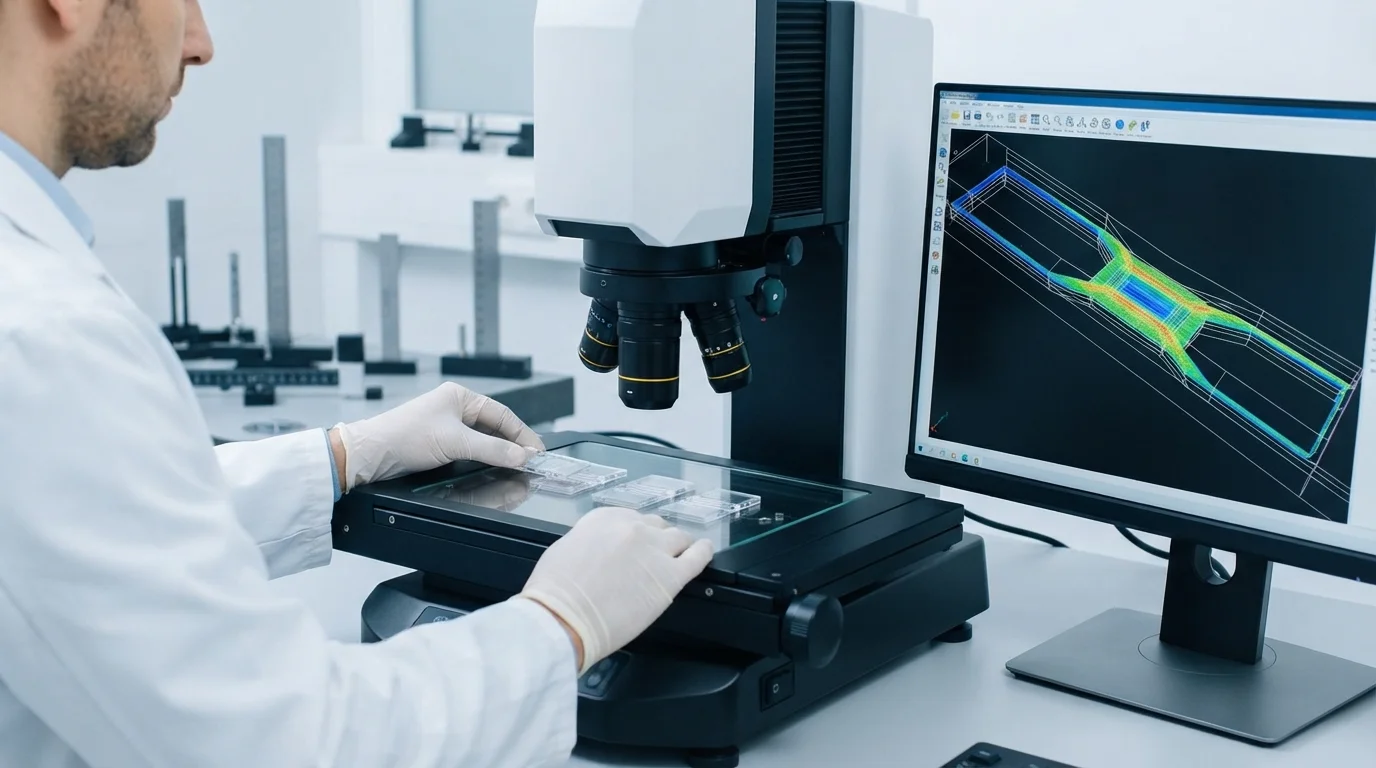
Die Qualitätsprüfung empfindlicher, sub-gramm schwerer Kunststoffkomponenten erfordert spezialisierte berührungslose Messtechniksysteme. Traditionelle taktile Tastkopf-Koordinatenmessgeräte können Mikro-Kunststoffmerkmale während der Messung ablenken oder verformen. Der Einsatz hochauflösender optischer Scansysteme und 3D-berührungsloser Profiler misst Mikrozahnräder, Fluidkanäle und Wandstärken genau. Der Betrieb in einer ISO-Klasse-8-Reinraum-Spritzgießabteilung unter ISO-13485-Zertifizierung schützt medizinische Mikrokomponenten vor Partikelkontamination. Die Verarbeitung biokompatibler Polymere, die die USP-Klasse-VI-Kriterien erfüllen, gewährleistet sterile, hochreine Komponenten für klinische Anwendungen.
Häufig gestellte Fragen (FAQs)
Was definiert ein Teil als mikrogusskomponente?
Mikrogussteile wiegen typischerweise weniger als ein Gramm, weisen Abmessungen in Millimetern auf oder enthalten funktionale Geometrie, die in Mikrometern spezifiziert ist. Mikrospritzguss gilt auch für kleine Komponenten, die Sub-Mikron-Toleranzen oder extrem kleine Schussgewichte erfordern.
Wie verhindern Sie Materialabbau beim Mikrospritzguss?
Die Verhinderung des thermischen Abbaus beruht auf speziellen Kleindurchmesser-Spritzschnecken (12 mm bis 14 mm), die die Schmelzeverweilzeit im Zylinder minimieren. Präzise Temperaturprofile und kurze Heizzyklen erhalten das Molekulargewicht des Polymers.
Warum wird die berührungslose optische Messtechnik für die Inspektion von Mikroteilen bevorzugt?
Die berührungslose optische Profilometrie verwendet hochvergrößernde Objektive und Lasersensoren, um Merkmale zu messen, ohne das Teil zu berühren. Physische CMM-Tastsysteme können sich biegen oder die empfindliche Mikro-Kunststoffgeometrie während der Messung beschädigen.