
La miniaturización en dispositivos de diagnóstico médico, herramientas quirúrgicas mínimamente invasivas y microelectrónica requiere la fabricación de componentes poliméricos de menos de un gramo con características de menos de un milímetro. La maquinaria convencional de moldeo por inyección tiene dificultades con pesos de inyección extremadamente pequeños porque la resina fundida permanece demasiado tiempo dentro de los grandes barriles de calentamiento, lo que causa degradación térmica. Especificar un micro moldeo por inyección resuelve estos desafíos térmicos y reológicos mediante el uso de unidades de inyección dedicadas de pequeño diámetro y evacuación de cavidad de precisión. JUCHENG opera celdas de fabricación controladas, produciendo hardware de plástico a microescala estrictamente de acuerdo con las especificaciones CAD del cliente.
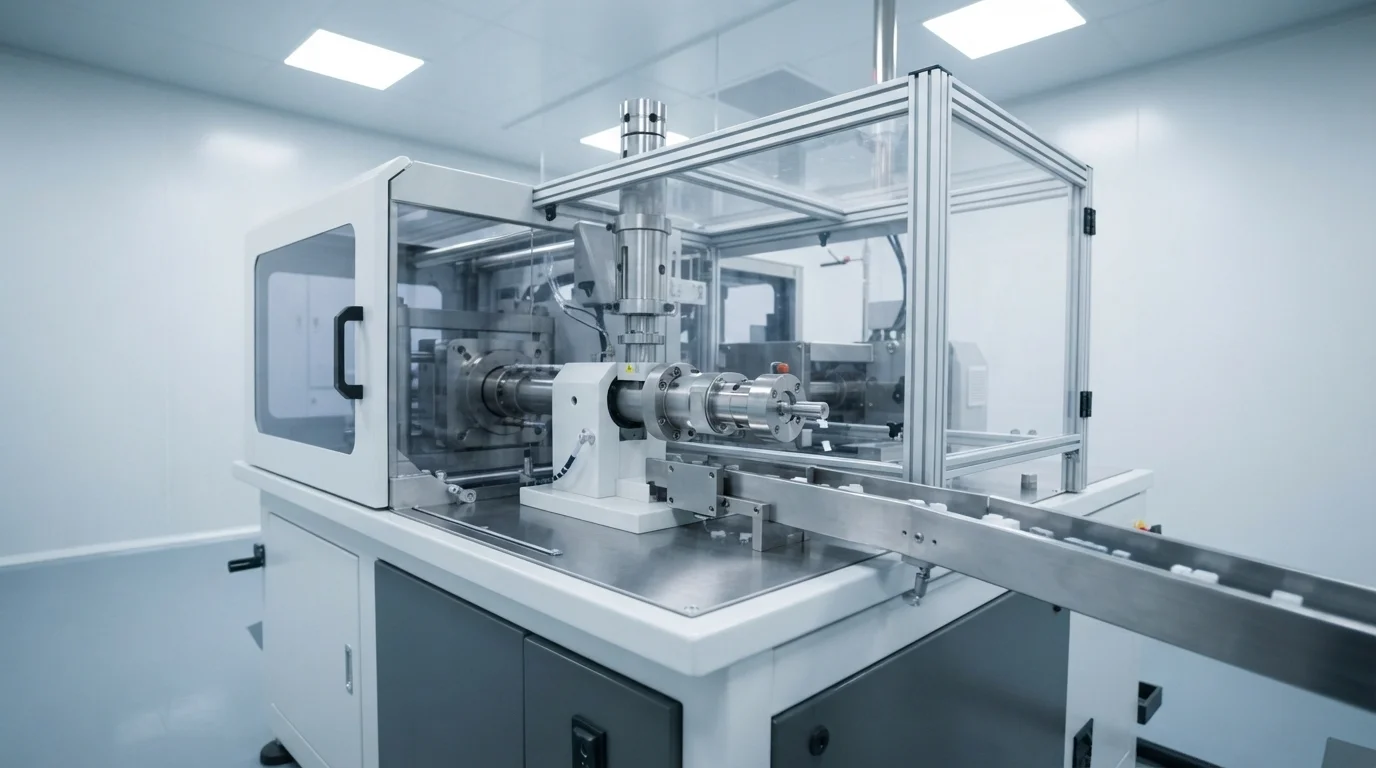
Tabla de contenido
- 1. Unidades de tornillo de micro inyección y control de precisión del tiempo de residencia del fundido
- 2. Tolerancias de herramientas submicrónicas y diseño de microcompuerta directa
- 3. Microventilación y evacuación de cavidad asistida por vacío
- 4. Metrología óptica sin contacto y verificación de calidad de micro en sala limpia
Unidades de tornillo de micro inyección y control de precisión del tiempo de residencia del fundido
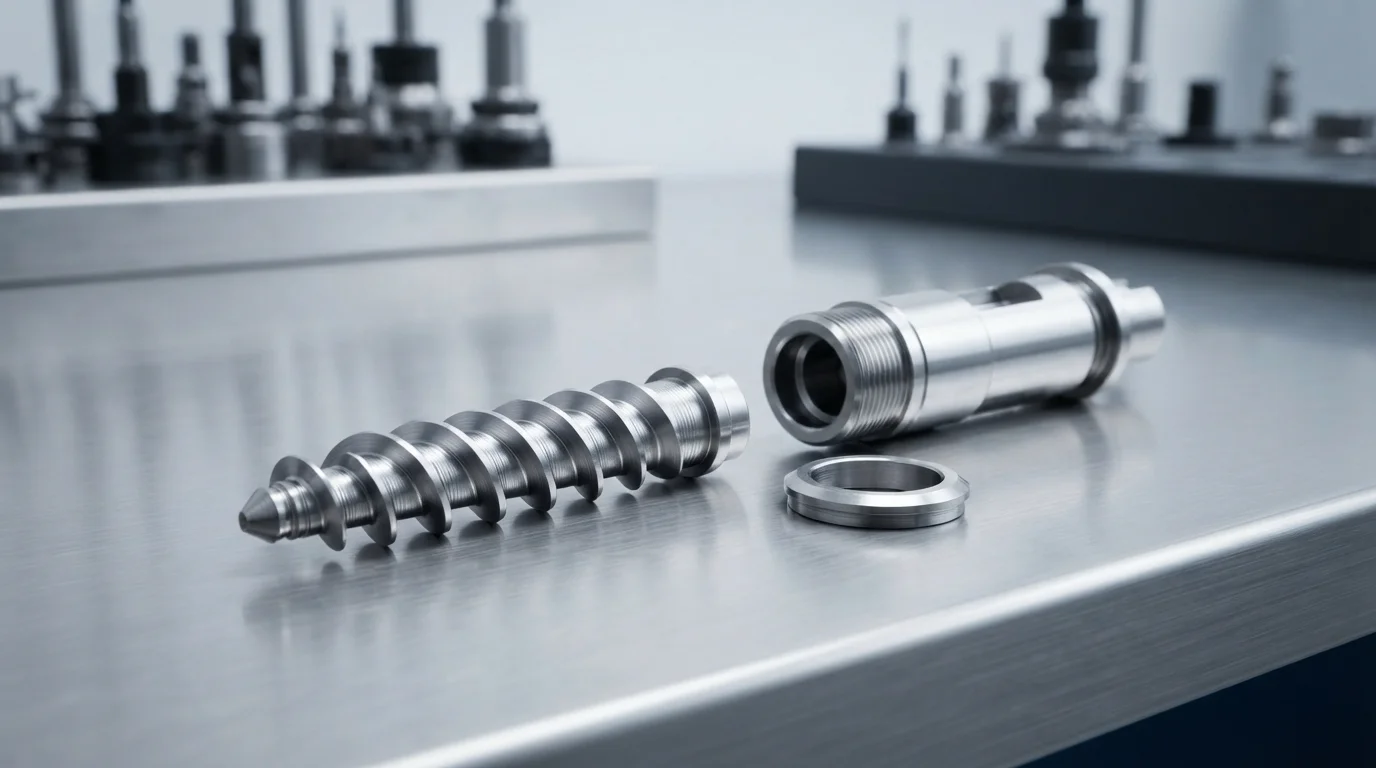
Controlar el tiempo de residencia del fundido representa un requisito de procesamiento crítico al inyectar piezas poliméricas de menos de un gramo. Los barriles de inyección estándar que contienen grandes volúmenes de resina someten a los termoplásticos a una exposición prolongada al calor, descomponiendo las cadenas químicas. Las unidades especializadas de micro inyección equipadas con tornillos de 12 mm o 14 mm de diámetro reducen drásticamente el volumen de retención del barril. Los tiempos de residencia cortos previenen la degradación térmica en polímeros sensibles como el polímero de cristal líquido (LCP), PEEK, y el policarbonato de grado médico (PC). Los servomotores eléctricos regulan el posicionamiento del tornillo con precisión submilimétrica, proporcionando una dosificación volumétrica exacta hasta fracciones de miligramo.
Los estándares clave de plastificación de micro inyección incluyen:
- Escalado de tornillo de pequeño diámetro—El uso de tornillos de inyección de 12 mm minimiza el inventario de resina dentro del barril, preservando el peso molecular del polímero.
- Posicionamiento por accionamiento servoeléctrico—Controlar el movimiento de la carrera de inyección con accionamientos eléctricos de alta resolución garantiza la repetibilidad de la dosificación.
- Ejecución de micro-compuerta directa—Inyectar el fundido directamente en micro-cavidades elimina el desperdicio de canales grandes y minimiza las pérdidas de presión térmica.
- Optimización del tiempo de residencia—Calcular relaciones precisas de inyección a barril previene la decoloración térmica y la pérdida de resistencia mecánica.
Tolerancias de herramientas submicrónicas y diseño de micro-compuerta directa
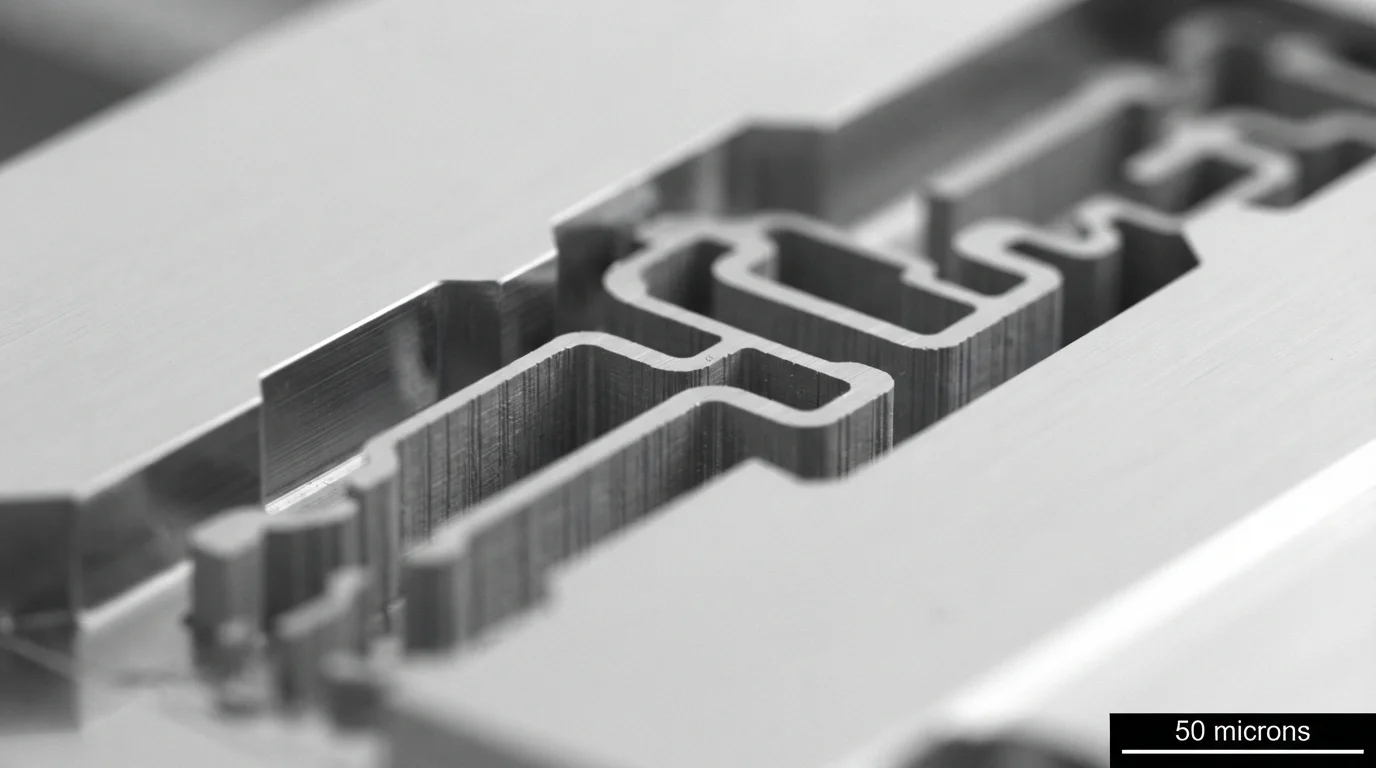
La ingeniería de herramientas para cavidades a microescala exige una precisión mecánica extrema para prevenir rebabas de plástico. Las superficies de cierre de la línea de partición deben ajustarse con precisión submicrónica porque las resinas de baja viscosidad se filtran en pequeños huecos bajo alta presión de llenado. Las micro-compuertas de punto directo que miden menos de 0,2 mm aseguran una eliminación limpia de la marca de compuerta sin dañar la geometría delicada de la pieza. El diseño de canales de distribución equilibrados minimiza la caída de presión del fundido, asegurando un empaquetado uniforme de la cavidad en herramientas de micro-multi-cavidad.
Micro-ventilación y evacuación de cavidad asistida por vacío
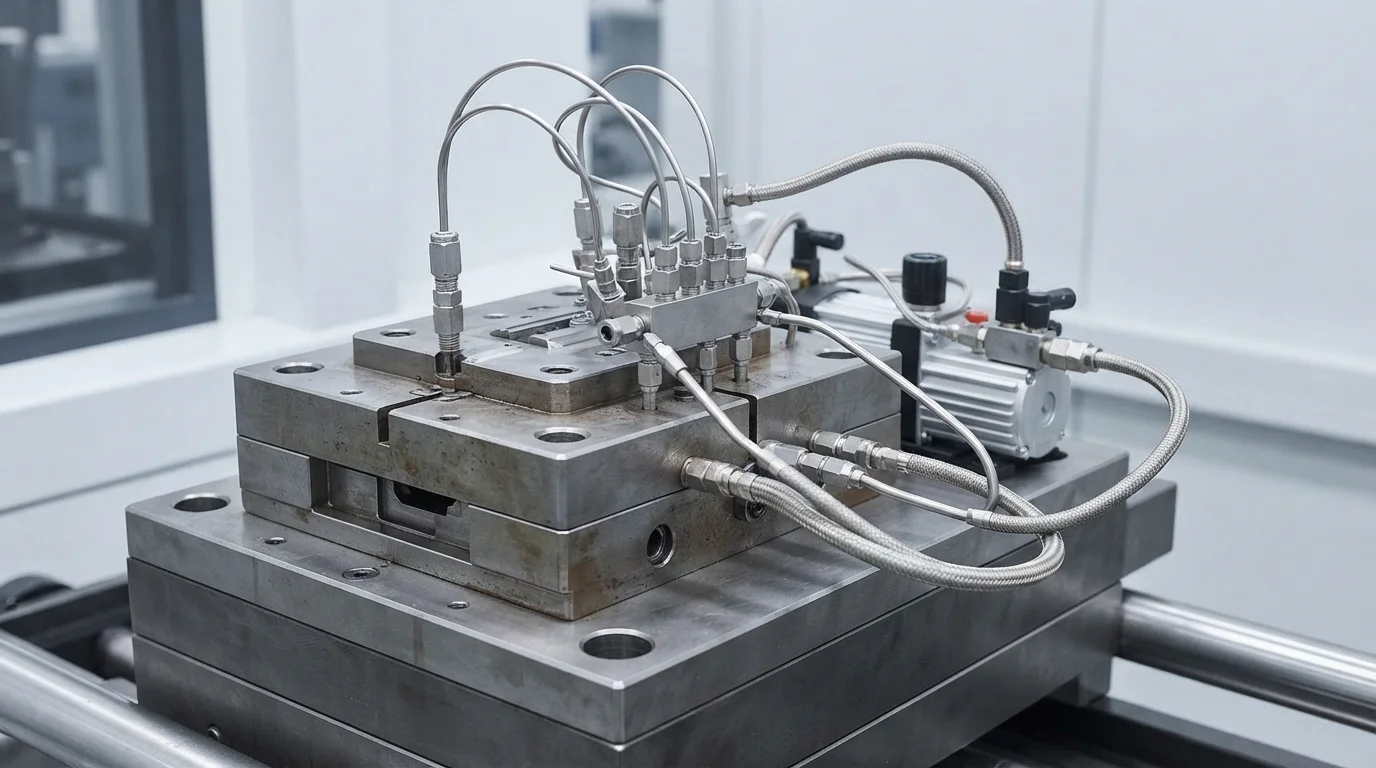
El desplazamiento de aire presenta una resistencia severa al flujo dentro de cavidades de molde sub-milimétricas. Inyectar resina fundida a alta velocidad atrapa aire ambiente, causando calentamiento por compresión que deja marcas de quemado diésel en características diminutas. La integración de sistemas de evacuación de cavidad por vacío extrae el aire de la herramienta antes de la inyección. Los canales de micro-ventilación que miden de 0,005 mm a 0,010 mm permiten que los gases residuales escapen sin permitir rebabas de polímero. La combinación de evacuación por vacío con control preciso de temperatura asegura el llenado completo de canales micro-fluídicos y dientes de engranaje diminutos.
Metrología óptica sin contacto y verificación de calidad micro en sala limpia
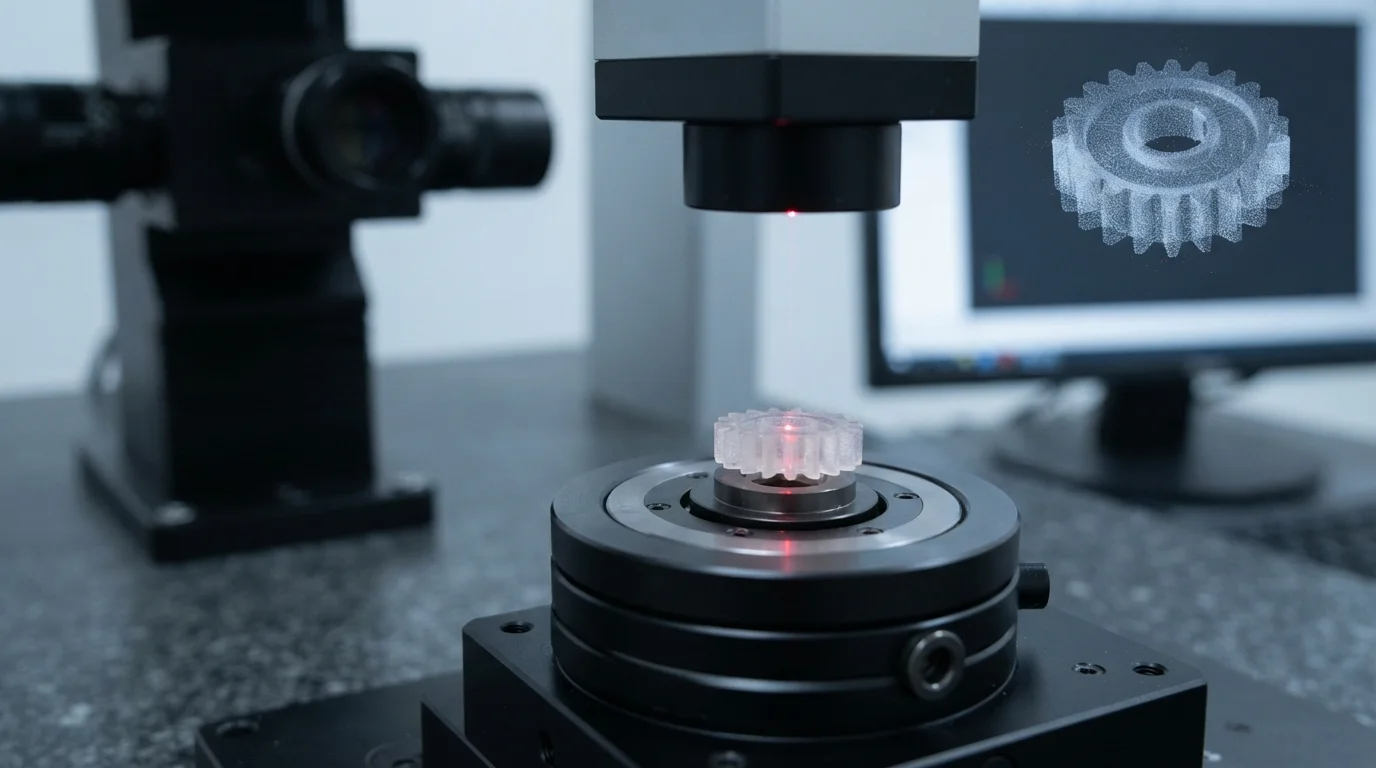
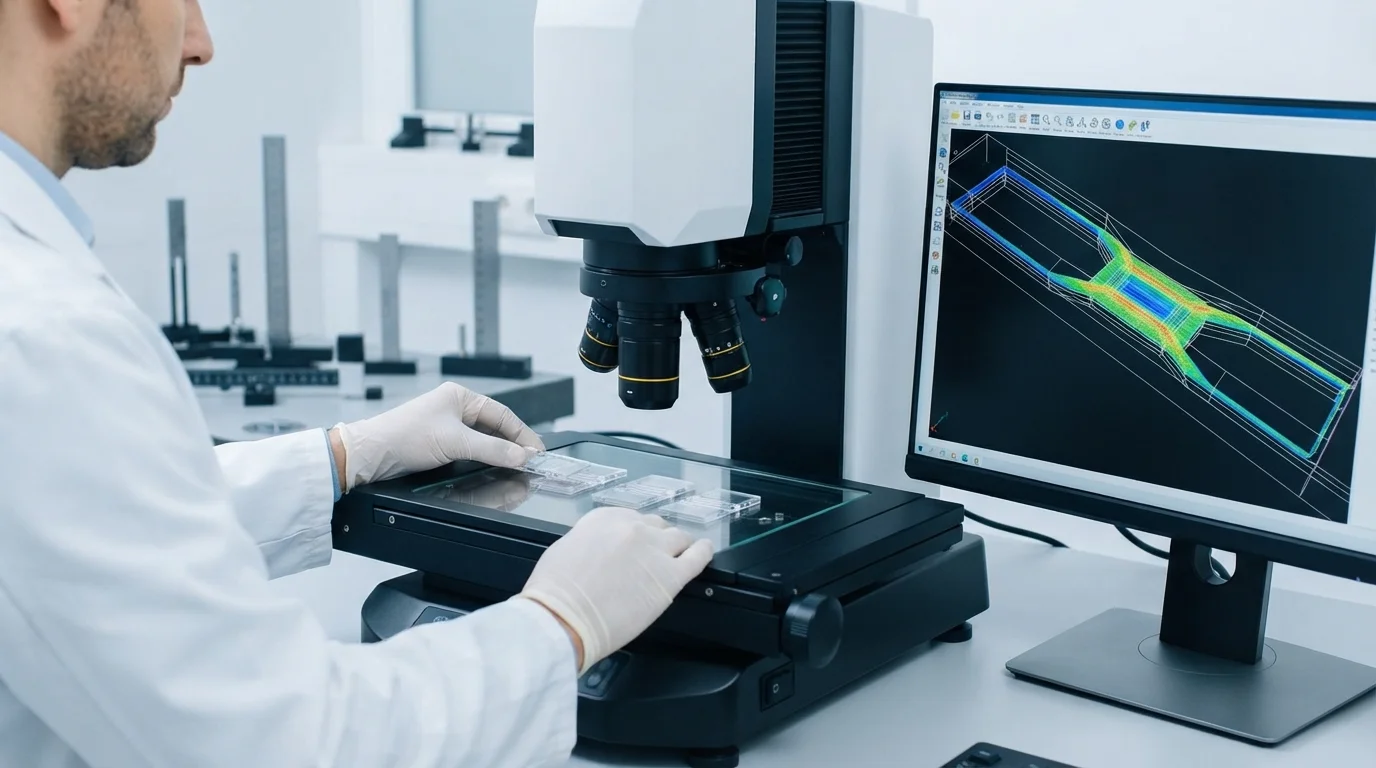
La inspección de calidad de componentes plásticos frágiles de sub-gramo requiere sistemas de metrología especializados sin contacto. Las MMC tradicionales con palpador de contacto pueden desviar o deformar características plásticas a microescala durante la medición. La utilización de sistemas de escaneo óptico de alta resolución y perfiladores 3D sin contacto mide micro-engranajes, canales de fluido y espesores de pared con precisión. Operar dentro de un departamento de moldeo en sala limpia ISO Clase 8 bajo certificación ISO 13485 protege los micro-componentes médicos de la contaminación por partículas. El procesamiento de polímeros biocompatibles que cumplen con los criterios USP Clase VI garantiza componentes estériles y de alta pureza para aplicaciones clínicas.
Preguntas frecuentes (FAQ)
¿Qué define a una pieza como componente micro-moldeado?
Las piezas micro-moldeadas típicamente pesan menos de un gramo, presentan dimensiones medidas en milímetros o contienen geometría funcional especificada en micras. El micro-moldeo también se aplica a componentes pequeños que requieren tolerancias submicrónicas o pesos de inyección extremadamente pequeños.
¿Cómo se previene la degradación del material durante el micro-moldeo por inyección?
Preventing thermal degradation relies on specialized small-diameter injection screws (12mm to 14mm) that minimize melt residence time inside the barrel. Precise temperature profiling and short heating cycles preserve polymer molecular weight.
Why is non-contact optical metrology preferred for inspecting micro parts?
Non-contact optical profiling utilizes high-magnification lenses and laser sensors to measure features without touching the part. Physical CMM touch probes can flex or damage delicate micro-scale plastic geometry during measurement.