
Eine AGV-Karosserieplatte ist nicht nur eine Abdeckung: Sie kann Verkabelungen schützen, Servicezugang bieten, Etiketten oder Sensoren tragen und gelegentlichen Kontakt mit Wagen oder Vorrichtungen aufnehmen. Der Spritzguss von AGV-Karosserieplatten ist eine Überlegung wert, wenn die Bauteilgeometrie, das erwartete Volumen und die kosmetischen Anforderungen den Einsatz dedizierter Werkzeuge rechtfertigen. Er ist nicht automatisch der beste Weg für jede große Schale; Plattengröße, Steifigkeit, Stoßbelastung und die Art der Fahrzeugmontage sollten über die Architektur entscheiden.
Definieren Sie die Aufgabe der Platte, bevor Sie ihr Verfahren wählen
Beginnen Sie damit, strukturelle Aufgaben von Gehäuseaufgaben zu trennen. Eine Haut, die interne Komponenten verdeckt, kann oft mit Rippen, Umbördelungen und diskreten Befestigungselementen Steifigkeit erreichen, ohne die primären Lasten des Fahrzeugs zu tragen. Eine Platte, die einen Sensor, eine Stoßstange, eine Batteriehalterung oder einen Anhebepunkt trägt, hat eine andere Aufgabe und benötigt einen definierten Lastpfad, bevor das Werkzeug konstruiert wird.
Kartieren Sie die Schnittstellen, die die Platte erhalten muss: Fahrgestell-Bezugspunkte, Türspalte, Sichtfelder von Sensoren, Radfreigang, Zugang zu Steckverbindern und alle Oberflächen, die Bediener berühren. Dies verhindert einen häufigen Fehler – die sichtbare Außenfläche zu optimieren, während die verborgenen Bossen oder Clips zu flexibel bleiben, um die Ausrichtung bei wiederholter Wartung zu halten.
Für den breiteren Fertigungskontext identifiziert die Übersicht zum Spritzguss für Robotik der Website den Anwendungsbereich; die bauteilspezifische Entscheidung hängt weiterhin vom Layout und den Betriebsbedingungen des Fahrzeugs ab.
Warum große, flache Platten schwer gerade zu halten sind
Große Platten verbinden lange Fließwege mit breiten, relativ dünnen Wandungen. Wenn das Layout von Wand, Rippen und Bossen unausgewogen ist, können unterschiedliche Abkühlung und Schwindung das Teil aus der Ebene ziehen. Eine Platte kann auf der Werkbank akzeptabel aussehen, aber auf dem Chassis kippeln, eine Fuge öffnen oder einen Sensor verschieben, nachdem die Befestigungselemente angezogen wurden.
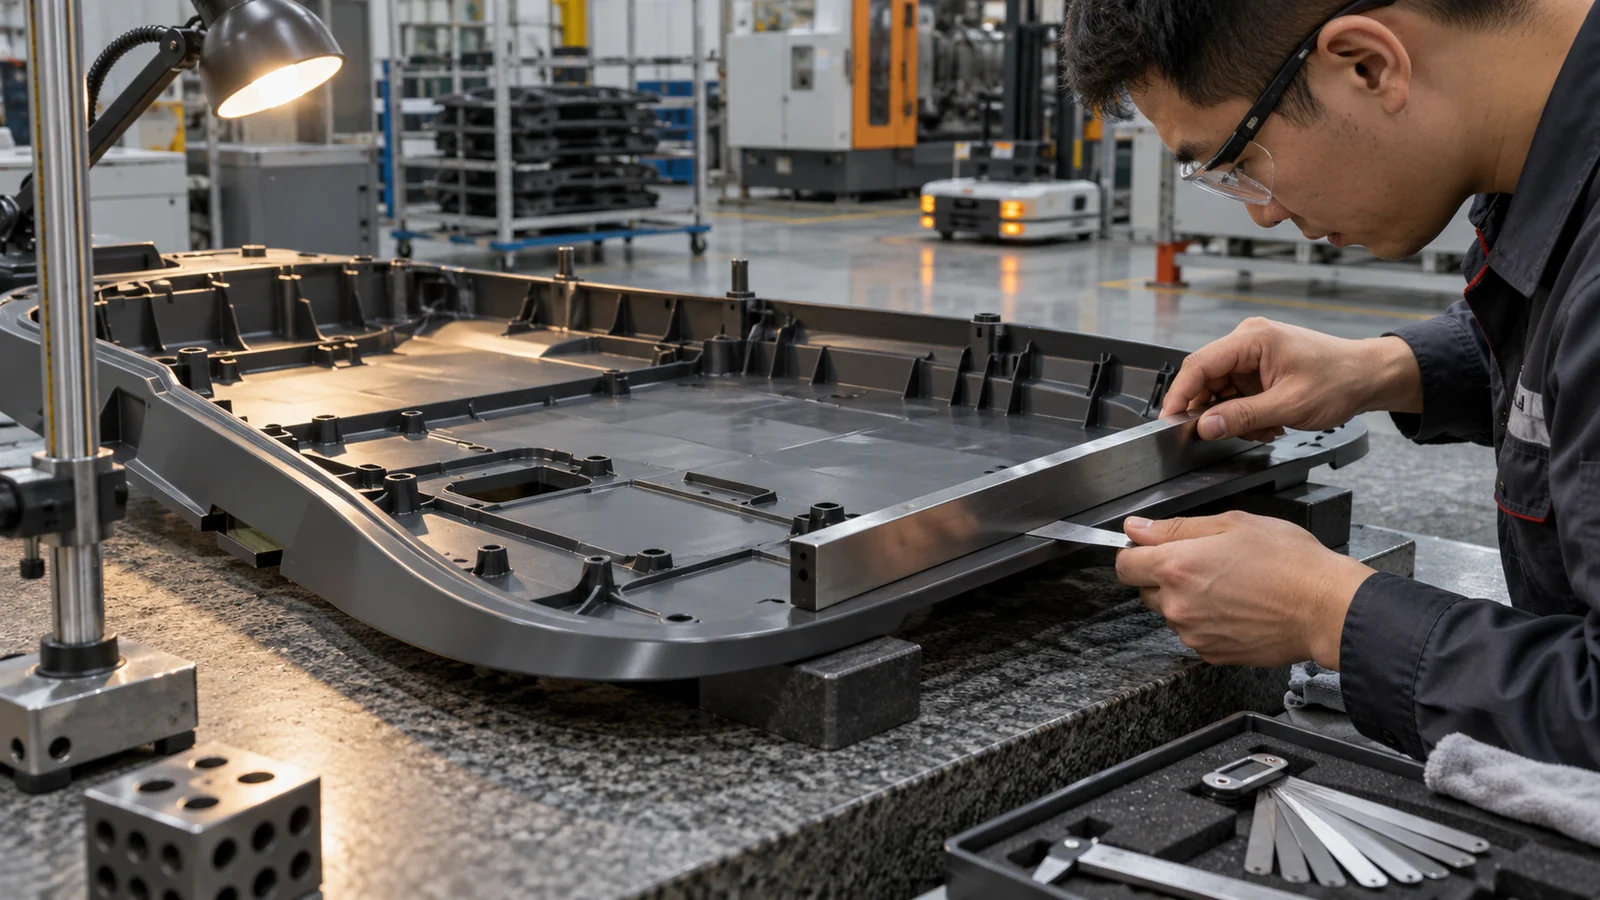
Betrachten Sie die Nennwanddicke nicht als einzige Kontrollgröße. Rippenhöhe und -dicke, Übergänge um Bosse, Angusslage, Materialfließrichtung, Kühlauslegung und die Reihenfolge, in der die Platte fixiert wird, beeinflussen alle das Ergebnis. Spät hinzugefügte schwere Rippen können Einfallstellen oder lokale Steifigkeitsänderungen erzeugen; ein dicker Boss, der abrupt an eine dünne Haut angesetzt wird, kann zu einer Quelle für Spannung und Verzug werden.
- Halten Sie Rippen und Randumschläge zweckgerichtet: Nutzen Sie sie zur Unterstützung von Spannweiten und Befestigungszonen, nicht um die gesamte Platte zu verdicken.
- Verwenden Sie allmähliche Übergänge um Bosse und Montagepads.
- Prüfen Sie wahrscheinliche Bindenahtstellen im Hinblick auf Clipwurzeln, Schraubdome und Aufprallzonen.
- Prüfen Sie, ob das Teil ausgeworfen und gehandhabt werden kann, ohne im warmen Zustand flachgedrückt zu werden.
Bei einer breiten Sichtplatte sollten Form und Teil gemeinsam betrachtet werden, und zwar durch Auslegung und Prozessplanung für Kunststoffspritzguss. Eine Fließanalyse kann helfen, Alternativen zu vergleichen, aber eine Simulation ersetzt nicht die Messung von Spritzgussteilen und des montierten Fahrzeugs.
Material nach Aufprall, Reinigung und Temperatur auswählen
Die Materialauswahl beginnt mit der schlimmsten glaubhaften Betriebsbedingung – nicht mit einem allgemeinen Etikett “robotergeeigneter Kunststoff”. Listen Sie zu erwartende Aufprälle, Bodenreinigungsmittel, Sonneneinstrahlung, Wärme nahegelegener Motoren, Vibrationen und Kontakt mit Ölen oder Schmierstoffen auf. Identifizieren Sie dann, was nicht passieren darf: Rissbildung an einem Clip, Erweichung in der Nähe einer Antriebseinheit, Verfärbung, Steifigkeitsverlust oder Spannungsweißbruch nach einer leichten Kollision.
Verschiedene Harzfamilien können Aufprallleistung, Steifigkeit, Oberflächenerscheinung, Chemikalienbeständigkeit und Prozessverhalten gegeneinander abwägen. Eine gefüllte Type kann die Steifigkeit erhöhen, aber Fließverhalten, Schwindung, Oberflächentextur und Bindenahtverhalten verändern. Ein Material, das auf einem flachen Prüfkörper gut abschneidet, kann an einer scharfen Ecke oder einer hochbeanspruchten Schnappverbindung dennoch versagen. Vergleichen Sie konkrete Typen anhand von Lieferantendaten und Prüfungen an Spritzgussteilen; leiten Sie die Leistung des Fertigteils nicht allein aus einer Harzfamilie ab.
Wenn die Platte weiche Kontaktzonen oder einen nachgiebigen Umfang umfasst, kann ein separates umspritztes Merkmal möglich sein, aber das bringt zusätzliche Schnittstellen- und Werkzeugentscheidungen mit sich. Halten Sie diese Wahl vom Hauptplattenmaterial getrennt, bis die erwartete Belastung, die Befestigungsmethode und die Lebensdauer klar sind.
Montage und Servicezugang als ein System auslegen
AGV-Abdeckungen werden häufig für Wartungsarbeiten an Batterie, Verkabelung, Sensoren oder Antrieb entfernt. Die Wahl der Befestigungselemente sollte die erwartete Anzahl an Wartungszyklen und den Zugang für den Techniker widerspiegeln – nicht nur die anfänglichen Montagekosten. Wiederholt gebogene Schnappverbindungen benötigen Platz zum Auslenken und eine Geometrie, die Spannungskonzentrationen an der Wurzel vermeidet. Schraubdome benötigen eine Abstützung, die nicht auf der Sichtfläche durchdrückt oder die Abdeckung beim Anziehen verformt.
Berücksichtigen Sie außerdem die Toleranzakkumulation zwischen Formschale, Chassis, Stoßfänger und Sensorträgern. Wenn ein Sensorbezugspunkt von einer flexiblen Abdeckung getragen wird, kann sich die Abdeckung bewegen, wenn das Fahrzeug vibriert oder wenn eine Wartungsabdeckung entfernt und wieder montiert wird. Legen Sie die präzise Positionierung auf eine stabile Bezugsstruktur; lassen Sie Zierabdeckungen die Lücke schließen, ohne dass sie gezwungen sind, den Rahmen zu korrigieren.
- Identifizieren Sie die Fahrzeugbezugspunkte und die Komponenten, die ausgerichtet bleiben müssen.
- Trennen Sie Positionierungsmerkmale nach Möglichkeit von der Zierbefestigung.
- Prüfen Sie den Werkzeugzugang, die Erreichbarkeit der Steckverbinder und den Demontageweg der Abdeckung.
- Testen Sie Befestigungselemente und Clips nach realistischen Demontage- und Wiedermontagezyklen.
Validieren Sie das montierte Fahrzeug, nicht nur die lose Abdeckung
Eine Erstmusterprüfung kann die Abmessungen bestätigen, aber die Abnahme der Abdeckung hängt auch von Passung und Funktion ab. Prüfen Sie das Teil am vorgesehenen Chassis mit den tatsächlichen Befestigungselementen und der vorgesehenen Anziehreihenfolge. Dokumentieren Sie Spalte, Bündigkeit, Klappern, Sensorposition und ob die Abdeckung ohne Beschädigung von Clips oder Kabelbäumen entfernt werden kann.
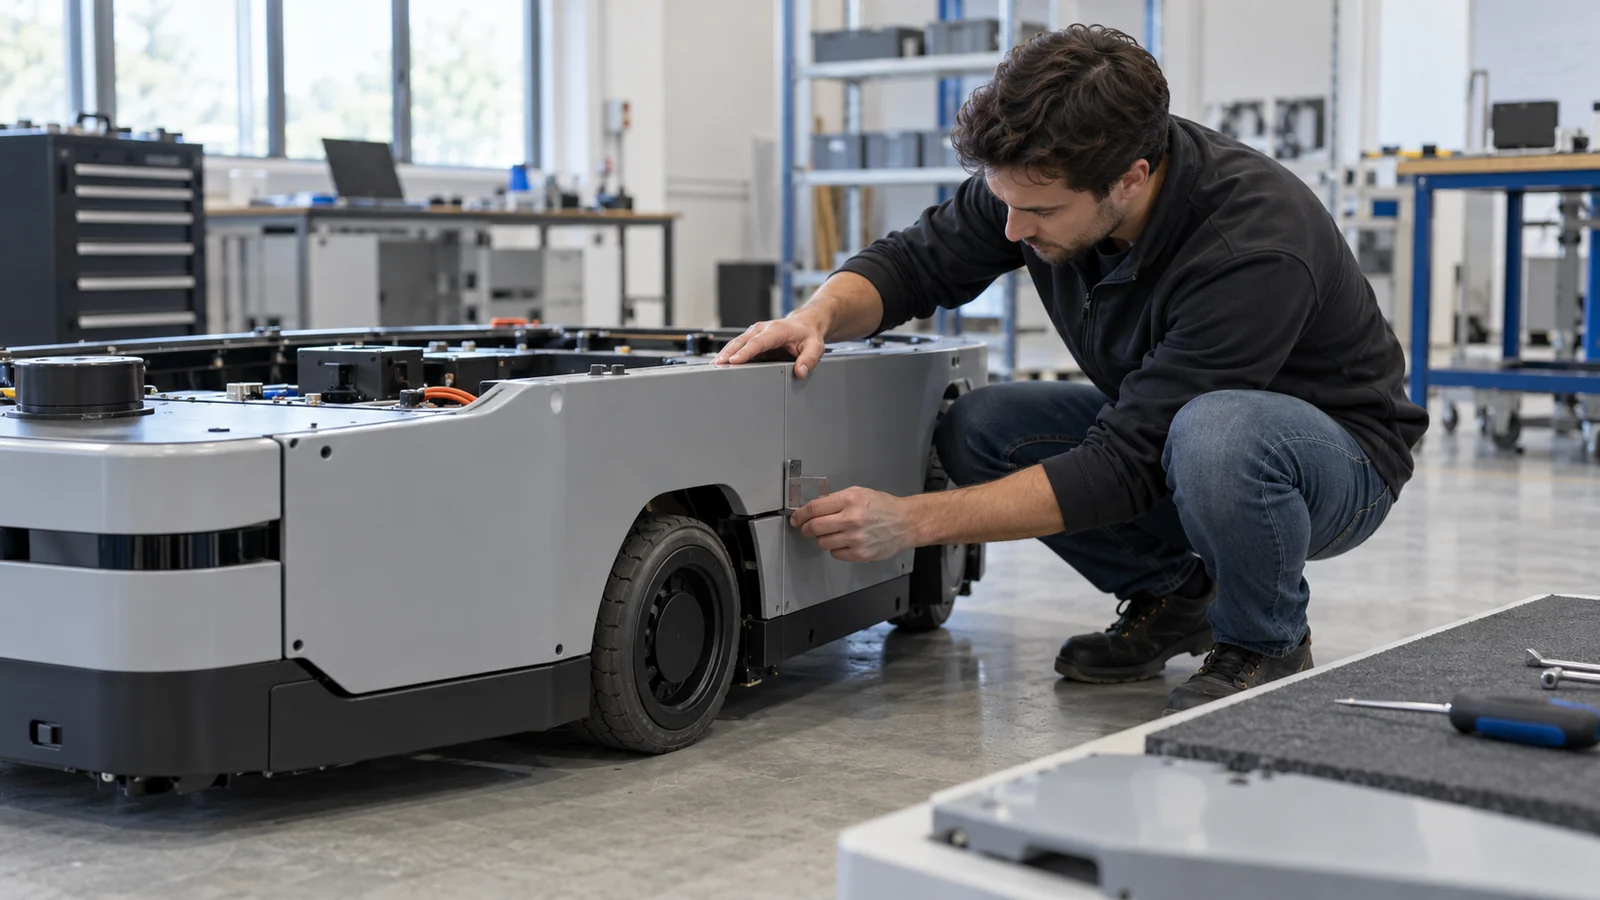
Für die Produktionsvalidierung beproben Sie nach Möglichkeit mehr als ein Formnest und mehr als einen Spritzgießlauf. Beziehen Sie die Umwelt- und Handhabungsbedingungen ein, die für die Anwendung relevant sind. Wenn die Abdeckung wiederholten Stößen, Temperaturwechseln oder Reinigungschemikalien ausgesetzt ist, testen Sie die montierte Schnittstelle nach der Konditionierung, anstatt sich nur auf eine visuelle Prüfung bei Raumtemperatur zu verlassen.
| Was zu prüfen ist | Warum es wichtig ist | Nützlicher Nachweis |
|---|---|---|
| Ebenheit und Passung | Verhindert Wackeln, Spalte und erzwungene Montage | Bezugspunktbasierte Messungen am Fahrzeug |
| Haltbarkeit von Clips und Domen | Der Wartungszugang kann Merkmale wiederholt belasten | Demontage/Wiedermontage und Drehmomentprüfungen |
| Sensorschnittstelle | Bewegung der Verkleidung kann die Ausrichtung oder das Sichtfeld beeinträchtigen | Positionsprüfung vor und nach Vibration oder Wartung |
| Oberflächenerscheinungsbild | Große Sichtflächen zeigen Fließ- und Kühlungsvariationen | Definierte Beleuchtung und Abnahmekriterien |
Was in eine Anfrage (RFQ) gehört
Senden Sie das 3D-Modell und die Zeichnung, die angestrebten Jahres- und Anlaufstückzahlen, Material- oder Leistungsvorgaben, Sichtflächenbereiche, Montageschnittstellen sowie alle Montage- oder Wartungsanforderungen. Kennzeichnen Sie die Flächen, die die Sensorausrichtung oder die Fahrzeugfreigängigkeit bestimmen. Wenn das Bauteil eine bestehende Verkleidung ersetzt, geben Sie den aktuellen Fehlermodus und Fotos des eingebauten Zustands an.
Diese Informationen ermöglichen es einer Werkzeug- und Spritzgussprüfung, eine Sichtschale von einem tragenden Bauteil zu unterscheiden, wahrscheinliche Verzugsrisiken zu identifizieren und einen Validierungsplan vorzuschlagen, bevor in Stahlwerkzeuge investiert wird. Die entscheidende Frage ist nicht einfach, ob eine große Verkleidung gespritzt werden kann; sie lautet vielmehr, ob die gespritzte Geometrie wiederholt in das Fahrzeug passen kann, ohne Probleme bei Wartung, Ausrichtung oder Erscheinungsbild zu verursachen.
Fragen, die Käufer stellen
Kann eine große AGV-Abdeckung als ein Stück gespritzt werden?
Manchmal. Die Entscheidung hängt von Maschinen- und Werkzeugkapazität, Fließweg, Bauteilsteifigkeit, Handhabung und der Montage der Schale ab. Eine Aufteilung des Designs kann die Verformung verringern oder die Wartung vereinfachen, während eine einteilige Verkleidung Nähte und Teileanzahl reduzieren kann. Prüfen Sie beide Architekturen anhand des tatsächlichen Fahrzeugs.
Sollten Sensorhalterungen in die Außenabdeckung eingeformt werden?
Nur wenn die Abdeckung eine ausreichend stabile Bezugsbasis für die Ausrichtungsanforderungen des Sensors bietet. Wenn sich die Verkleidung beim Befestigen, bei Vibration oder bei der Wartung verwindet, verwenden Sie eine steifere Montagestruktur und halten Sie die Sichtfläche von der Präzisionsposition getrennt.
Garantiert ein gefülltes Harz eine steifere Verkleidung?
Nein. Eine Verstärkung kann die Steifigkeit in einer bestimmten Type erhöhen, aber Faserorientierung, Geometrie, Bindenahtstellen und Spritzgussvariationen beeinflussen das fertige Bauteil. Validieren Sie die gespritzte Verkleidung und ihre Montage, anstatt sich auf eine allgemeine Materialbezeichnung zu verlassen.