
Fließlinien beim Spritzgießen kehren oft zurück, weil eine Prozessänderung die sichtbare Linie verschiebt, ohne den Mechanismus zu beseitigen. Die Markierung kann eine kalte Fließfront, eine Verzögerung (Hesitation), Gate-Jetting, eine instabile Geschwindigkeit, einen Dickenübergang oder eine unterschiedliche Oberflächenabformung widerspiegeln. Um sie dauerhaft zu korrigieren, bringen Sie die Markierung mit der Füllposition und der Geometrie in Zusammenhang, bevor Sie Temperatur oder Geschwindigkeit ändern.
Schnellster nützlicher Test: Erstellen Sie eine Kurzschuss-Sequenz und legen Sie die sichtbare Markierung über die voranschreitende Fließfront. Wenn die Markierung einem Verzögerungs- oder Wiederbeschleunigungspunkt folgt, zeigen Ihnen die Bauteilgeometrie und das Geschwindigkeitsprofil bereits, wo Sie untersuchen müssen.
In diesem Artikel:
- Die Markierungsfamilie identifizieren
- Den geometrischen Auslöser finden
- Die Fließfront stabilisieren
- Oberflächen- und thermische Abformung prüfen
- Über ein Prozessfenster verifizieren
- Häufig gestellte Fragen
Nicht jede Linie auf der Oberfläche ist derselbe Defekt
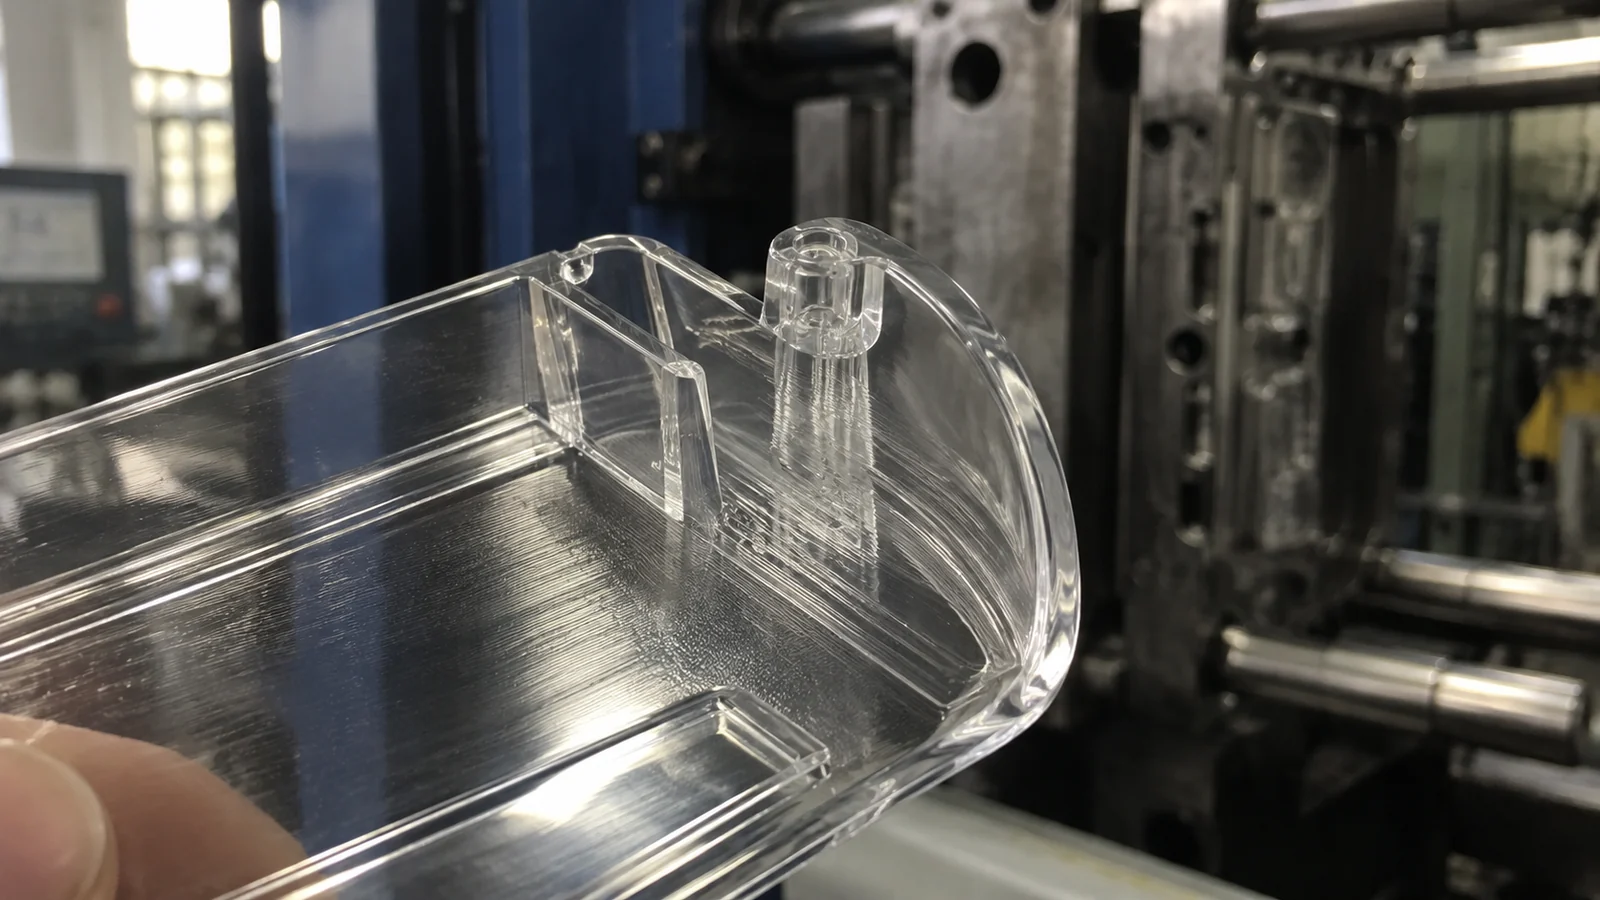
Eine wiederkehrende Welle nahe dem Anguss kann auf Jetting oder instabile Anfangsströmung hindeuten. Eine Linie nach einer Rippe oder einer plötzlichen Erweiterung kann eine Verzögerung (Hesitation) dokumentieren. Eine Grenze von matt zu glänzend kann von einer Änderung des Oberflächenkontakts oder der Fließfronttemperatur stammen. Eine Bindenaht entsteht dort, wo Fronten aufeinandertreffen, und erfordert einen anderen Korrekturweg.
Untersuchen Sie beide Seiten des Bauteils und vergleichen Sie die Kavitäten. Notieren Sie, ob die Linie erhaben, vertieft, im Glanz unterschiedlich oder nur unter bestimmten Lichtverhältnissen sichtbar ist. Bei transparenten Teilen betrachten Sie auch das Durchlicht, da eine subtile Oberflächen- oder Orientierungsänderung optisch stärker ausgeprägt sein kann als kosmetisch.
Die Markierung beginnt oft dort, wo die Strömung an Schwung verliert
Abrupte Dickenänderungen, Übergänge von dünn zu dick, Rippen, Bosse und große offene Bereiche verändern die lokale Geschwindigkeit und Kühlung. Die Schmelze kann in einem dünnen Zweig verzögern, während ein anderer Bereich gefüllt wird, und dann mit einer kälteren Haut wieder anlaufen. Dieser Neustart kann als Grenze sichtbar bleiben.
Runden Sie Übergänge, wo es die Funktion erlaubt, halten Sie Wandstärkenänderungen allmählich und vermeiden Sie einen Anguss, der ohne Wandkontakt in den offenen Raum spritzt. Eine Angussverlagerung kann eine Oberfläche verbessern, während sie eine Bindenaht in den optischen Pfad verschiebt; bewerten Sie daher das vollständige Füllmuster.
Fließgeschwindigkeit an der Fehlstelle steuern, nicht nur an der Maschine
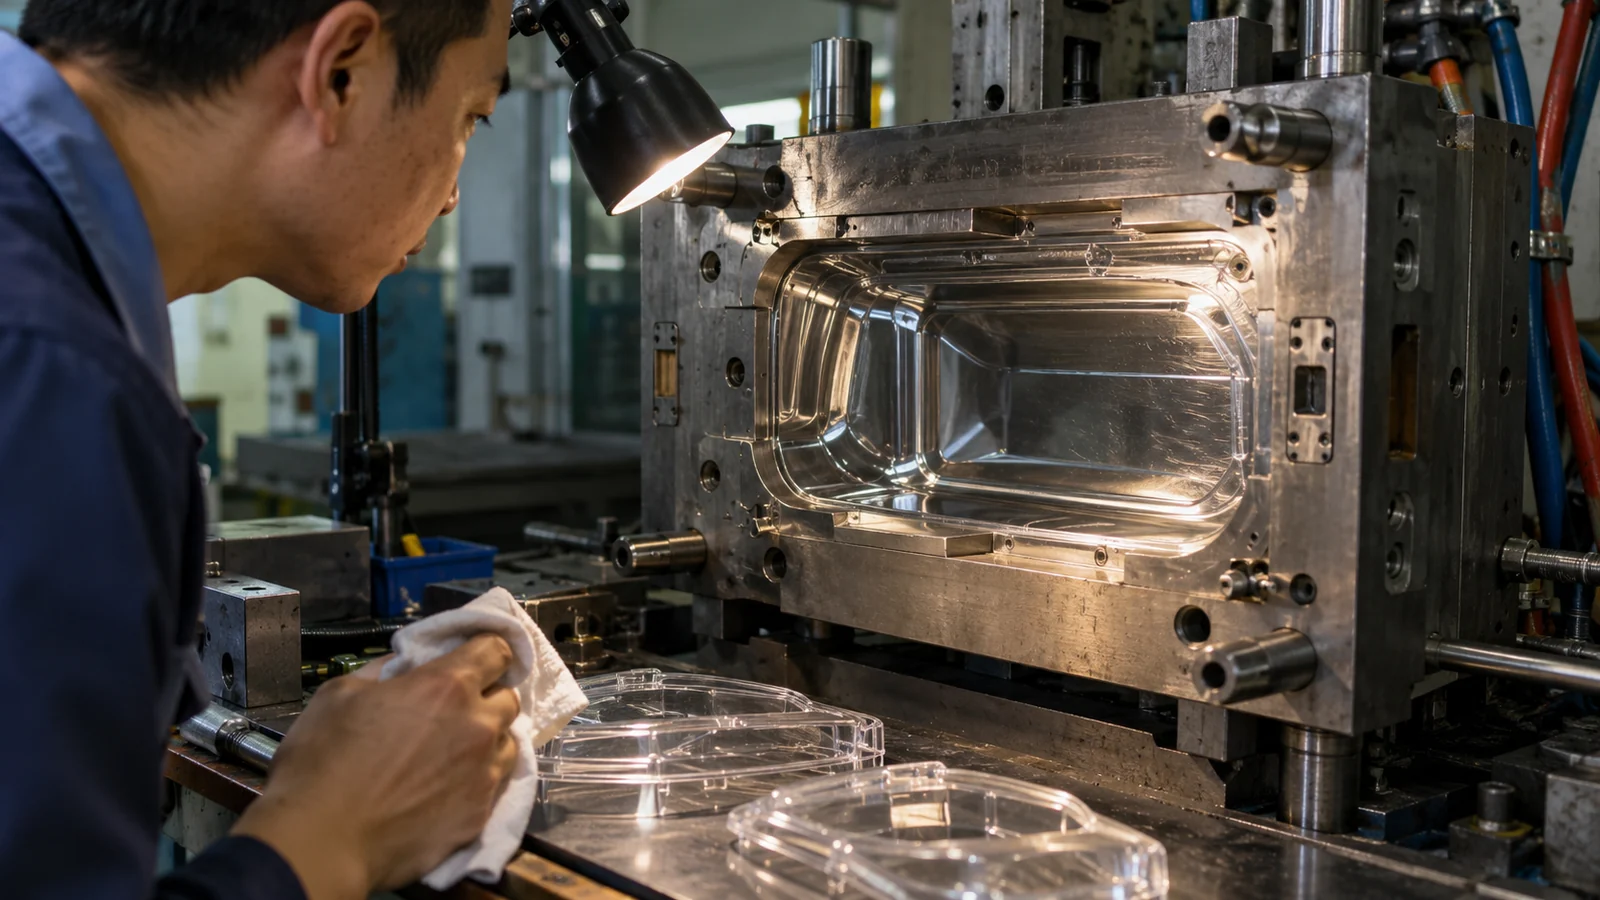
Die Schneckendrehzahl der Maschine ist nicht gleich der Fließfrontgeschwindigkeit. Da sich die projizierte Fließfläche des Formhohlraums ändert, kann die Front selbst bei konstanter programmierter Geschwindigkeit beschleunigen oder langsamer werden. Verwenden Sie ein gestuftes Füllen basierend auf der Schneckenposition und Kurzschuss-Nachweisen, um den kritischen Übergang zu steuern.
Schmelze- und Formtemperatur beeinflussen, wie lange die Oberfläche in der Lage bleibt, den Stahl abzubilden. Eine Erhöhung kann einen Kaltflussfehler verbessern, verändert aber auch Zykluszeit, Schwindung und Degradationsrisiko. Bestätigen Sie die tatsächlichen Schmelze- und Formbedingungen und bleiben Sie innerhalb des Verarbeitungsfensters des Harzlieferanten.
Oberflächenbeschaffenheit kann eine thermische Grenze aufzeigen
Eine polierte optische Fläche zeigt kleine Unterschiede in der Abformung. Ungleichmäßige Formtemperatur, Verunreinigungen, Entlüftungsablagerungen oder lokale Stahltextur können eine Fließgrenze sichtbar machen. Reinigen und inspizieren Sie den Formhohlraum, bevor Sie eine komplexe Prozesskorrektur um eine beschädigte Oberfläche herum aufbauen.
Die Entlüftung ist in dem Bereich wichtig, in dem Luft komprimiert wird. Eingeschränkte Entlüftungen können den Oberflächenkontakt verändern oder Verbrennungen und Ablagerungen erzeugen. Eine Entlüftungskorrektur sollte über das zulässige Druckfenster auf Gratrisiko geprüft werden.
Eine kosmetische Korrektur muss normalen Schwankungen standhalten
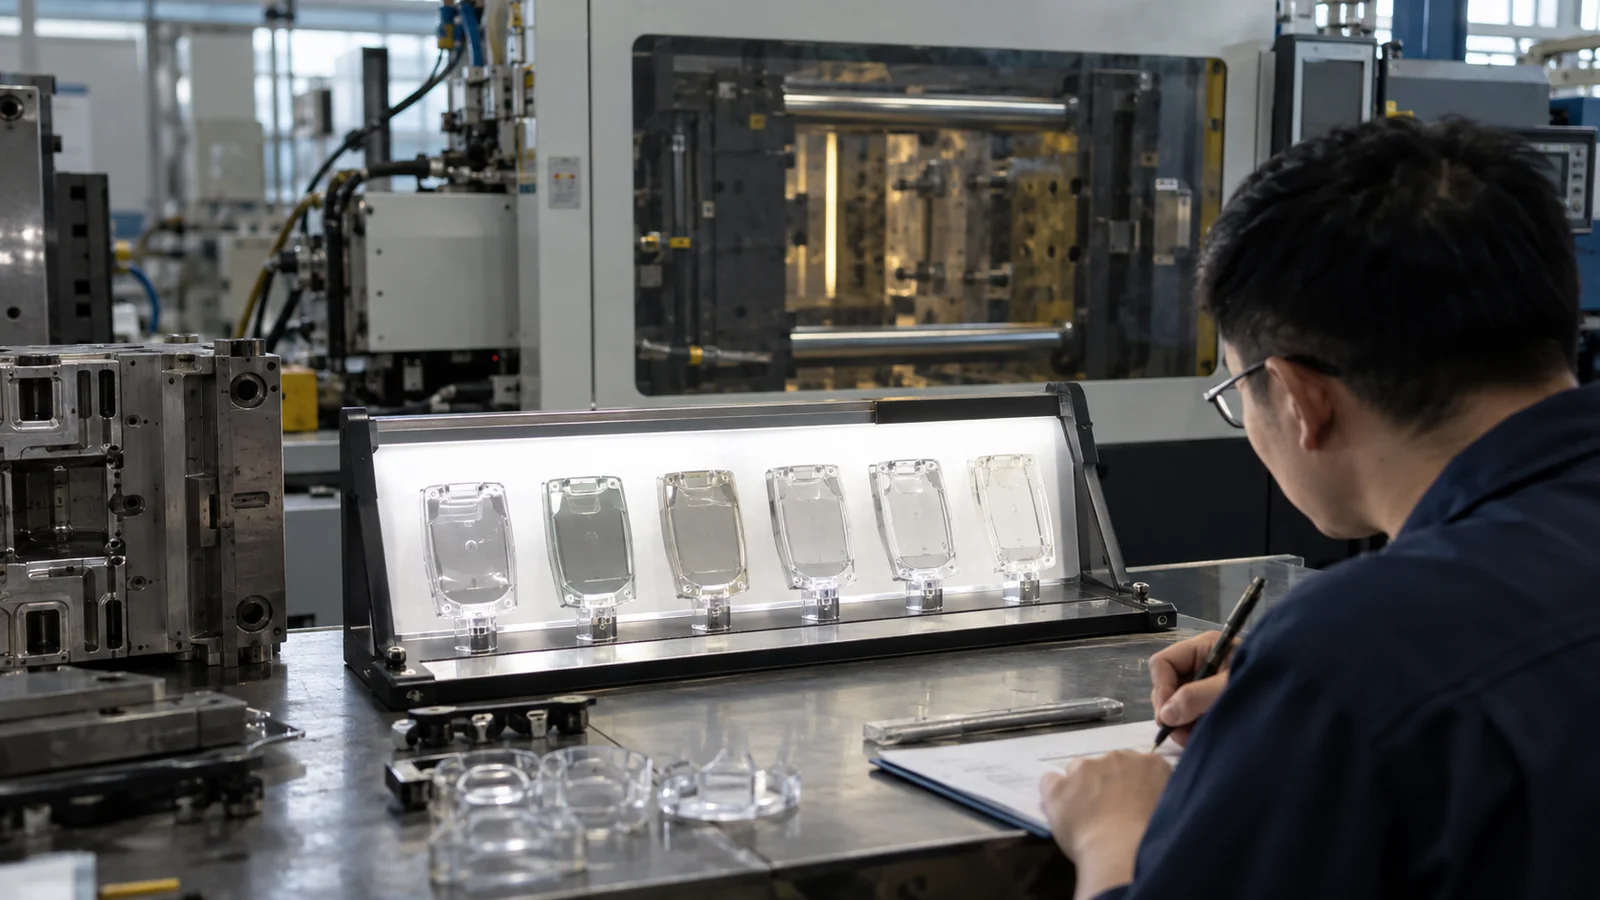
Sobald sich die Markierung verbessert, testen Sie die Lösung über realistische Materialchargen, Formhohlräume, Formtemperaturen und Zyklusunterbrechungen hinweg. Verfolgen Sie denselben Beleuchtungs- und Betrachtungsstandard. Eine Einstellung, die die Markierung nur bei einer hohen Temperatur verbirgt, ist keine robuste Produktionskontrolle.
Für Optisches und klares Spritzgießen, fügen Sie Durchlicht- oder Funktionsprüfungen hinzu, wo das Teil Licht führt, abbildet oder verteilt. Eine visuell akzeptable Grenze kann den optischen Pfad dennoch verändern.
| Nachweis | Erste Hypothese | Nächste Prüfung |
|---|---|---|
| Wellen unmittelbar nach dem Anguss | Strahlbildung oder instabiler Einlauf | Angussrichtung und Anfangsgeschwindigkeit |
| Linie nach Dickenänderung | Verzögerung oder Wiederbeschleunigung | Kurzschüsse und gestufte Füllung |
| Glanzgrenze bei Ein-Kavitäten-Werkzeug | Lokales Oberflächen- oder Temperaturproblem | Prüfung von Kavität, Entlüftung und Kühlung |
Sichtbarkeit definieren, bevor sie wegoptimiert wird
Einigen Sie sich auf Lichtquelle, Winkel, Hintergrund, Betrachtungsabstand und Prüfbereich. Eine Linie, die unter diffusem Raumlicht unsichtbar ist, kann bei Armaturenbrett-Hintergrundbeleuchtung oder Sonnenlicht deutlich sichtbar sein. Stabile Prüfbedingungen verhindern, dass ein Prozess auf den Blickwinkel einer einzelnen Person angepasst wird.
Wenn Sie ein Teil zur Fehleranalyse einsenden, legen Sie Kurzschüsse, ein unentgratetes Muster, die Kavitätenkennung, Anguss- und Wanddickeninformationen, die Harzsorte sowie die Einstellungen aus guten und schlechten Phasen bei. Der Kontrast zwischen diesen Phasen ist oft nützlicher als ein einzelnes nominelles Einstellblatt.
Eine robuste Korrektur von einer kosmetischen Kaschierung unterscheiden
Textur, Beschichtung oder Tönung können die Sichtbarkeit verringern, aber sie kaschieren möglicherweise nur eine Fließinstabilität. Wenn die Markierung auch Spannung, schwache Bindung oder schlechte Formabformung darstellt, löst das Verbergen nicht das Funktionsproblem. Bestätigen Sie die dimensionalen und mechanischen Ergebnisse, bevor Sie eine kosmetische Nachbearbeitung als dauerhafte Lösung akzeptieren.
Eine robuste Korrektur sollte während des Anlaufs, der nominellen Produktion und der erwarteten Schwankungen bei Harzcharge, Werkzeugtemperatur und Zyklus wirksam bleiben. Dokumentieren Sie den Kurzschuss-Nachweis und den Mechanismus, der geändert wurde. Diese Aufzeichnung hilft künftigen Technikern, den Prozess wiederherzustellen, ohne zufällige Anpassungen zu wiederholen.
Häufig gestellte Fragen
Entfernt eine schnellere Injektion immer Fließmarkierungen?
Nein. Sie kann die Front heißer halten, aber auch Strahlbildung, Scherung oder eingeschlossenes Gas erzeugen. Passen Sie die Geschwindigkeit an die Position des Fehlers an.
Can polishing the mold remove the mark?
Only if surface condition is the cause. Polishing does not correct hesitation, gate jetting or an unstable thermal boundary and can change optical form.
Why does the mark return after maintenance?
Cleaning, reassembly, cooling connection, vent condition or hot-runner balance may have changed. Compare cavity and process records before and after the event.