
Die Auswahl kompatibler thermoplastischer und elastomerer Formulierungen ist die grundlegende Voraussetzung für eine hohe Grenzflächenhaftfestigkeit bei Bauteilen aus zwei Materialien. Die Kombination von starren technischen Konstruktionskunststoffen mit flexiblen Elastomeren in einem einzigen Spritzgusswerkzeug erfordert die Bewertung der Polaritätsausrichtung, der thermischen Abbaugrenzen und der molekularen Löslichkeitsparameter. Inkompatible Polymerkombinationen erreichen keine chemische Bindungsaffinität, was unter dynamischer mechanischer Ermüdung zu spontaner Delamination entlang der Grenzfläche führt.
Das Verständnis, wie Verarbeitungsschmelztemperaturen und Kühlkanäle der Form zusammenwirken, ermöglicht es Produktdesignern, Materialkombinationen auszuwählen, die kohäsiv verschmelzen, ohne dass das Substrat verformt wird. Dieser technische Materialleitfaden behandelt Harzkompatibilitätsmatrizen, Synchronisierung der thermischen Fenster und Rohmaterialzertifizierungsstandards.
2K-Polymerkompatibilitätsmatrix: Starre Harze vs. Elastomere
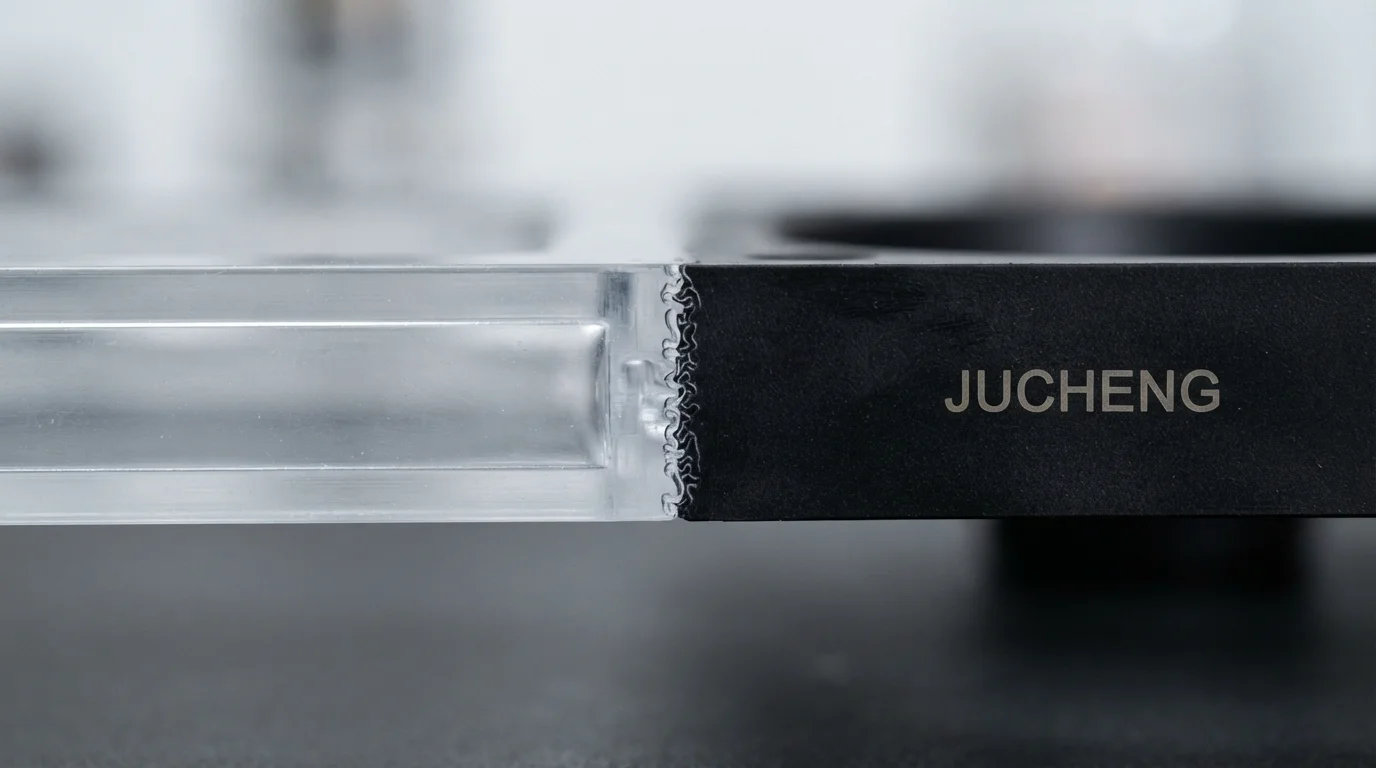
Bei der Bewertung potenzieller Materialien für das Zwei-Komponenten-Spritzgießen muss analysiert werden, ob Polymerketten in der Lage sind, eine intermolekulare Kettenverschlaufung über die Grenzschicht hinweg einzugehen. Polare starre Thermoplaste wie SABIC Lexan 141R Polycarbonat verbindet sich außergewöhnlich gut mit esterbasierten Desmopan TPU Elastomeren, da beide Materialien kompatible chemische Grundgerüste teilen.
Umgekehrt erfordern teilkristalline Harze wie DuPont Zytel 70G33L glasfaserverstärktes Polyamid haftungsmodifizierte Elastomere wie Santoprene TPV oder mechanische Verriegelungsnuten, um Kantenablösung zu verhindern. Tabelle 1 unten zeigt Polymerkompatibilitätsbewertungen und Bindungsmechanismen für gängige 2K-Harzkombinationen:
| Starres Substratmaterial | Umspritztes Elastomermaterial | Bindungsklassifizierung | Grenzflächenhaftungsmechanismus | Empfohlenes Verarbeitungsfenster |
|---|---|---|---|---|
| Polycarbonat (Lexan 141R) | Desmopan 385S TPU | Ausgezeichnete chemische Fusion | Molekulare Ketteninterdiffusion | Zweitschuss-Schmelztemperatur auf 215 °C – 230 °C einstellen |
| PC/ABS (Bayblend FR3010) | Thermolast K TC5GPZ TPE | Starke molekulare Bindung | Verschlaufung der Polymermatrix | Formnesttemperatur bei 70 °C – 85 °C halten |
| PA66-GF30 (Zytel 70G33L) | Santoprene 101-55 TPV | Mäßig + mechanisch | Chemische Haftung + Hinterschneidungen | 90-Grad-Mechanikschwalbenschwänze integrieren |
| PP (Borealis RF365MO) | Thermolast M TM6MED TPE | Hervorragende unpolare Bindung | Co-Kristallisations-Diffusion | Saubere Trennfugen ohne Trennmittel sicherstellen |
Synchronisation von Schmelztemperatur und Verarbeitungsfenster
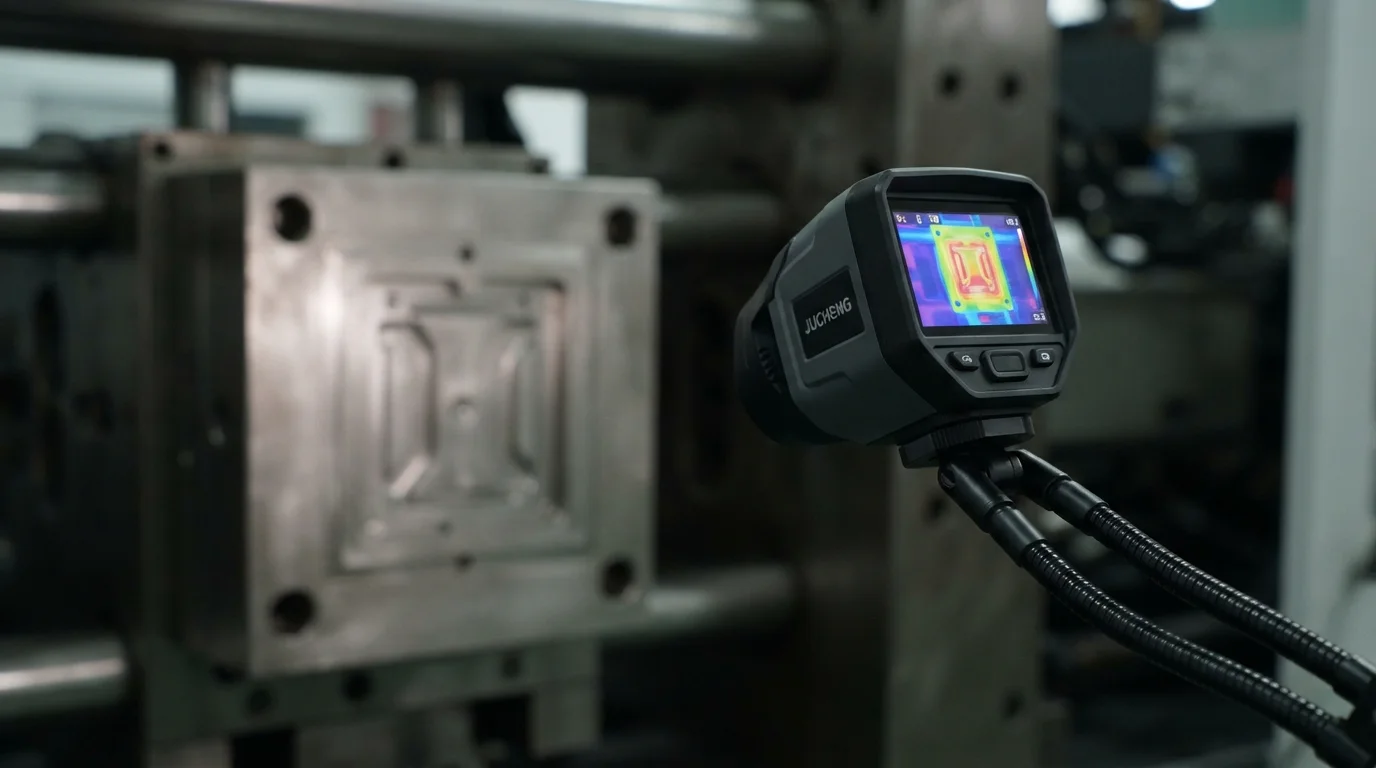
Die Synchronisierung der Schmelztemperaturen zwischen dem primären Substrat und dem sekundären Umspritzteil verhindert lokales thermisches Auswaschen. Primäre starre Substratharze müssen eine Wärmeformbeständigkeitstemperatur (HDT) aufweisen, die hoch genug ist, um ein Schmelzen zu verhindern, wenn sie mit der eintretenden Schmelze des zweiten Schusses in Kontakt kommen.
Wenn das Harz des zweiten Schusses mit übermäßigen Schmelztemperaturen oder hohen Einspritzgeschwindigkeiten in die Kavität eintritt, wäscht es dünne Substratwände weg und verursacht kosmetisches Ausbluten. Die Etablierung eines optimierten Verarbeitungstemperaturfensters ermöglicht es dem Harz des zweiten Schusses, die Substratoberfläche gerade genug zu erweichen, um molekulare Diffusion zu fördern, ohne die strukturellen Abmessungen bei potenziellen Zwei-Komponenten-Spritzgussmaterialien zu beeinträchtigen.
Bibliothek mit über 200 Produktionsharzen und Material-Gelbkarten-Verifizierung
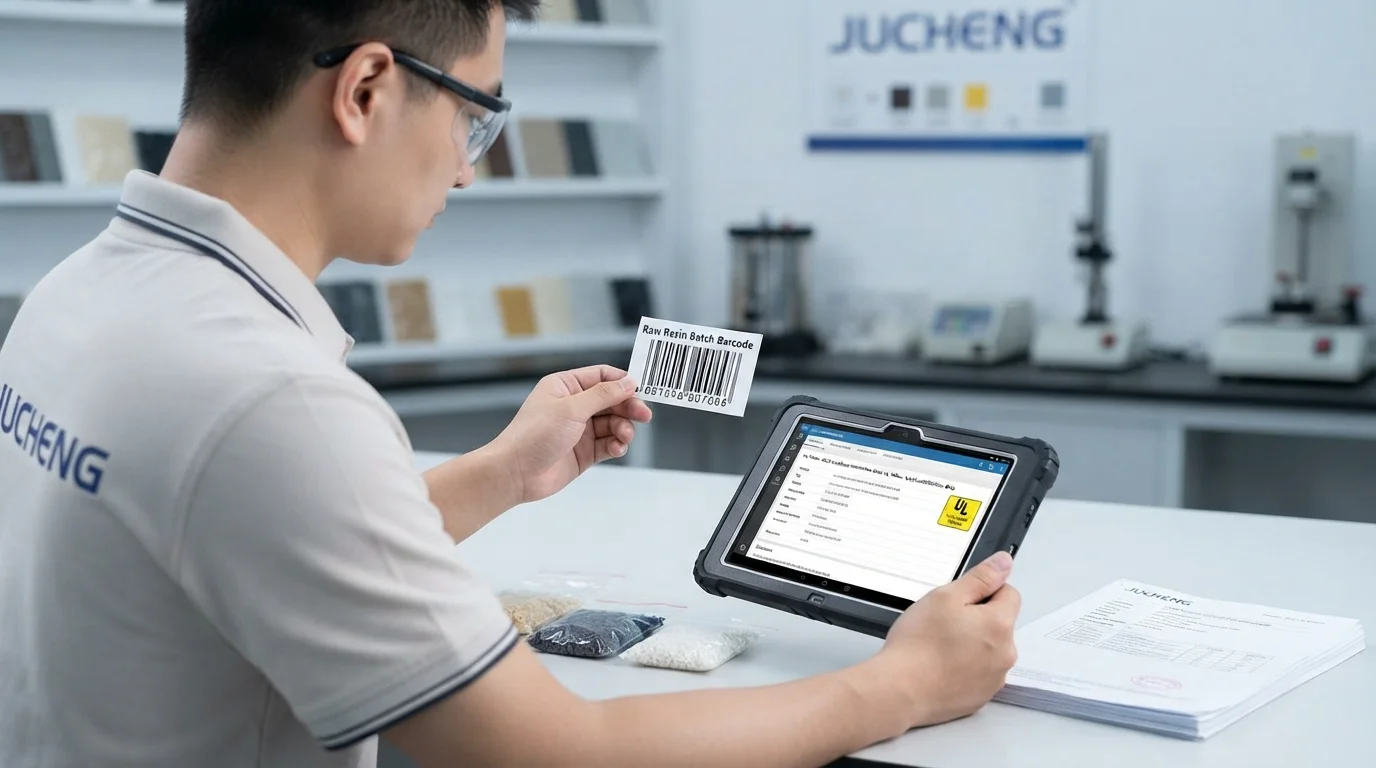
Die Beschaffung zertifizierter technischer Kunststoffe, die durch offizielle Dokumentation gestützt werden, garantiert eine gleichbleibende mechanische Leistung über Serienproduktionsläufe hinweg. Der Abgleich eingehender Materialchargen mit der offiziellen UL Yellow Card Datenbank verifiziert, dass zertifizierte Entflammbarkeitsklassen wie UL94 V-0 nach der Zwei-Komponenten-Verarbeitung intakt bleiben.
Die Verifizierung von Zwei-Komponenten-Spritzgussmaterialien durch Rohmaterial-Zertifikatsanalysen (COA) verhindert, dass kontaminierte Harze in Produktionstrichter gelangen. Klinische Diagnose- und Gesundheitsgeräte verarbeiten zertifizierte medizinische Polymere, die USP Class VI und ISO 10993 Biokompatibilitätskriterien erfüllen.
Warum JUCHENG für die Multi-Polymer-2K-Fertigung wählen?
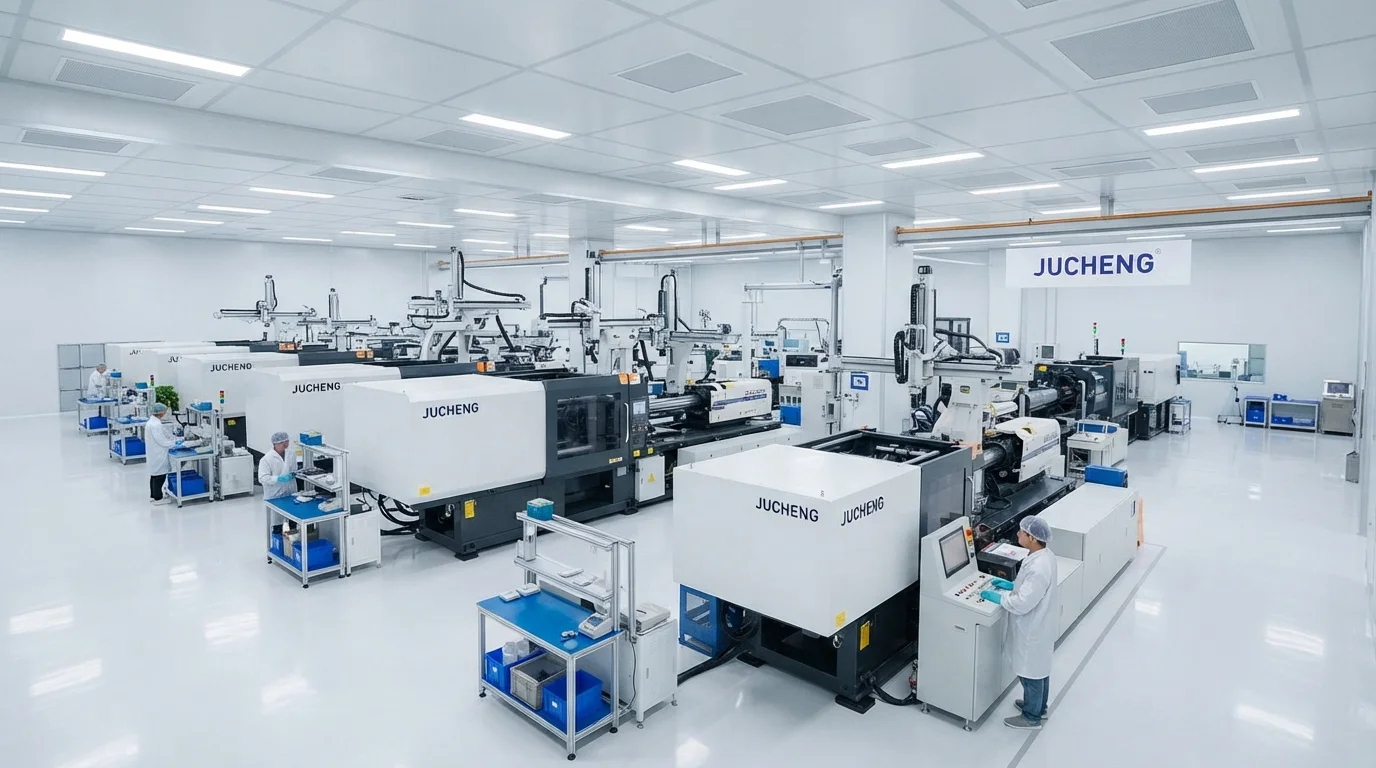
Die Partnerschaft mit JUCHENG bietet Zugang zu einer umfangreichen Produktionsfläche, die mit über 35 automatisierten Spritzgießmaschinen mit Schließkräften von 15T bis 3000T ausgestattet ist. Unsere Einrichtung betreibt dedizierte Mehrzylinder-Maschinen mit hochpräzisen hydraulischen und servo-elektrischen Drehtischen. Werkzeugbauer bearbeiten präzise Absperrkanten aus gehärtetem S136-Edelstahl oder H13-Werkzeugstahl, was eine gratfreie Abdichtung über 1.000.000 Zyklen garantiert.
Qualitätsmanagementsysteme, die nach IATF 16949 und ISO 13485 zertifiziert sind, unterstützen jeden Mehrkomponenten-Produktionslauf und bieten vollständige PPAP-Level-3-Dokumentation. Die Auswahl chemisch kompatibler Zwei-Komponenten-Spritzgussmaterialien gewährleistet keine Delamination bei Zwei-Komponenten-Spritzguss.
Häufig gestellte Fragen (FAQs)
Warum versagen einige TPE-Sorten beim Verbinden mit Polycarbonat beim Zwei-Komponenten-Spritzgießen?
Chemische Inkompatibilität tritt auf, wenn standardmäßige unpolare TPE-Formulierungen die polaren funktionellen Gruppen vermissen lassen, die für die Bindung mit Polycarbonat erforderlich sind. Die Spezifikation modifizierter TPE-Typen, die mit polaren Pfropfpolymeren formuliert sind, ermöglicht chemische Interdiffusion und erzeugt starke kohäsive Verbindungen.
Wie beeinflusst die Substrat-Vorwärmtemperatur die Haftung von 2K-Materialien?
Die Substrat-Vorwärmung hält während der Formdrehung thermische Energie an der Grenzschicht aufrecht. Warme Kavitätsoberflächen (70°C-90°C) verhindern, dass die eintretende Zweitkomponenten-Schmelze vorzeitig abgeschreckt wird, wodurch Polymerketten genügend Zeit haben, tief zu interdiffundieren, bevor sie einfrieren.
Können glasfaserverstärkte Harze als primäres Substrat beim Zweikomponenten-Spritzguss verwendet werden?
Glasfaserverstärkte technische Kunststoffe wie PA66-GF30 oder PBT-GF30 eignen sich hervorragend als primäre strukturelle Substrate. Die Zugabe von Glasfasern verringert die thermische Schrumpfung des Substrats, gleicht seine Abmessungen eng an die sekundäre Umspritzung an und verhindert Verzug nach dem Formen.
Was ist thermisches Auswaschen beim Zweikomponenten-Spritzguss?
Thermisches Auswaschen tritt auf, wenn heiße Zweitkomponenten-Schmelze während des Hochgeschwindigkeitsspritzens dünne Substratwände aufschmilzt und erodiert. Das Senken der Schmelztemperaturen der Zweitkomponente, das Verlegen von Angüssen weg von dünnen Rippen und die Reduzierung der Füllgeschwindigkeit eliminieren thermisches Auswaschen.
Warum ist die UL-Gelbkarten-Verifizierung für mehrkomponentige Teile entscheidend?
Die UL-Gelbkarten-Verifizierung bestätigt, dass sowohl das primäre Substrat als auch die sekundäre Umspritzung die zertifizierten Parameter für Entflammbarkeit, elektrische Lichtbogenbeständigkeit und thermische Alterung erfüllen. Die Verifizierung der Gelbkartendaten stellt sicher, dass das kombinierte Bauteil den UL94 V-0-Sicherheitsstandards entspricht.
Wie erreicht man eine starke Bindung zwischen Polypropylen und TPE?
Polypropylen und olefinbasierte TPEs teilen unpolare chemische Rückgrate, die auf natürliche Weise durch Co-Kristallisation an der Schmelzgrenze binden. Die Aufrechterhaltung sauberer Formtrennungen und geeigneter Schmelztemperaturen gewährleistet eine hohe Bindungsfestigkeit ohne Haftvermittler.