
Die Wahl zwischen zweistufigem Transfer-Umspritzen und Einzelpressen-Zweikomponenten-Spritzguss (2K) stellt eine der kritischsten Entscheidungen in der Entwicklung von Mehrkomponentenprodukten dar. Produktentwicklungsteams müssen die anfänglichen Werkzeugbudgets gegen die langfristige Effizienz der Teilefertigung abwägen. Die Wahl des falschen Verfahrens kann zu übermäßigen Anfangsinvestitionen bei Projekten mit geringer Stückzahl oder zu nicht wettbewerbsfähigen Arbeitskosten in der Serienproduktion mit hohen Stückzahlen führen.
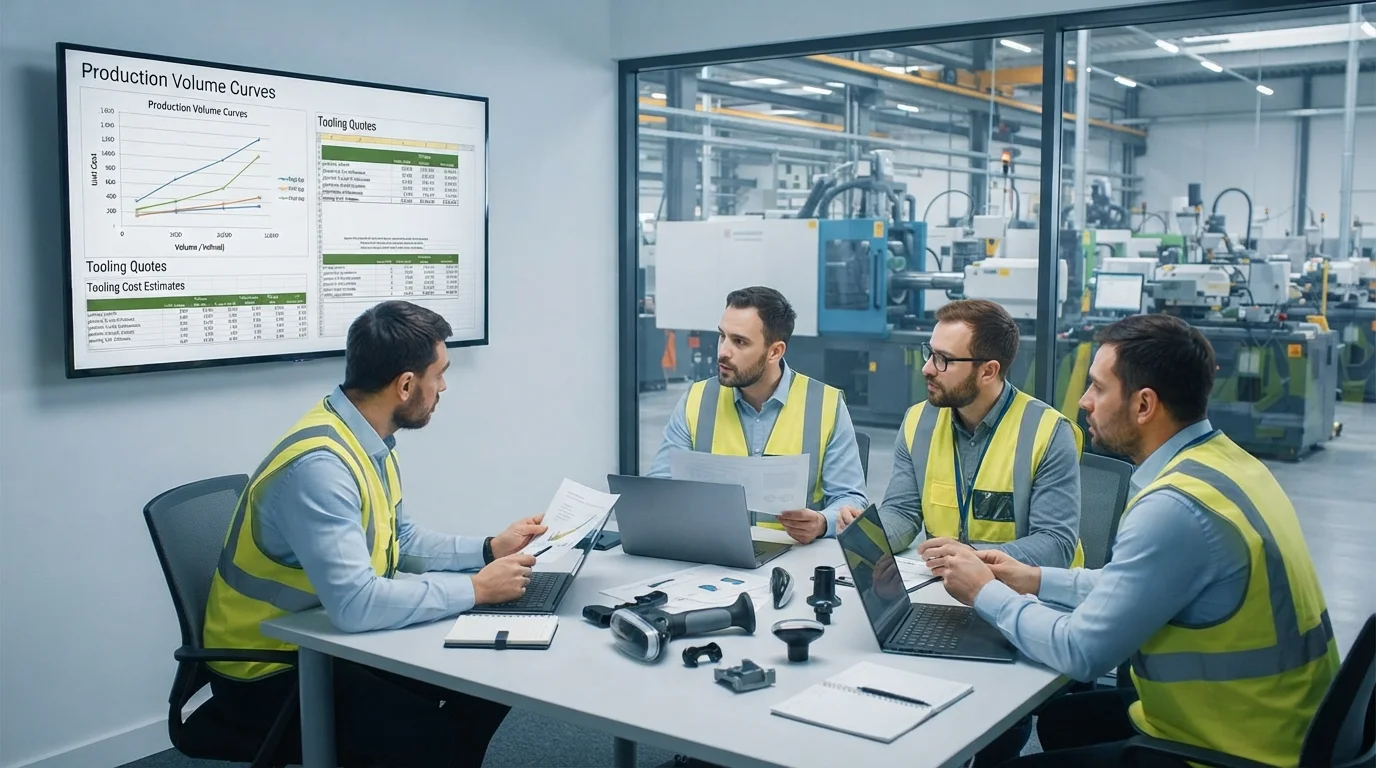
Das Verständnis von Maschinenarchitekturen, Werkzeugkomplexität und jährlichen Stückzahlschwellen ermöglicht es Entwicklungsteams, die Stückkosten zu optimieren. Dieser technische Vergleichsleitfaden bewertet Verarbeitungsmechanik, Werkzeuginvestitionen, Break-even-Kurven der Produktionsmenge und Qualitätsaspekte.
Umspritzen (Zweistufiges Verfahren) vs. Zweikomponenten-Spritzguss/2K (Einzelpressen-Verfahren)
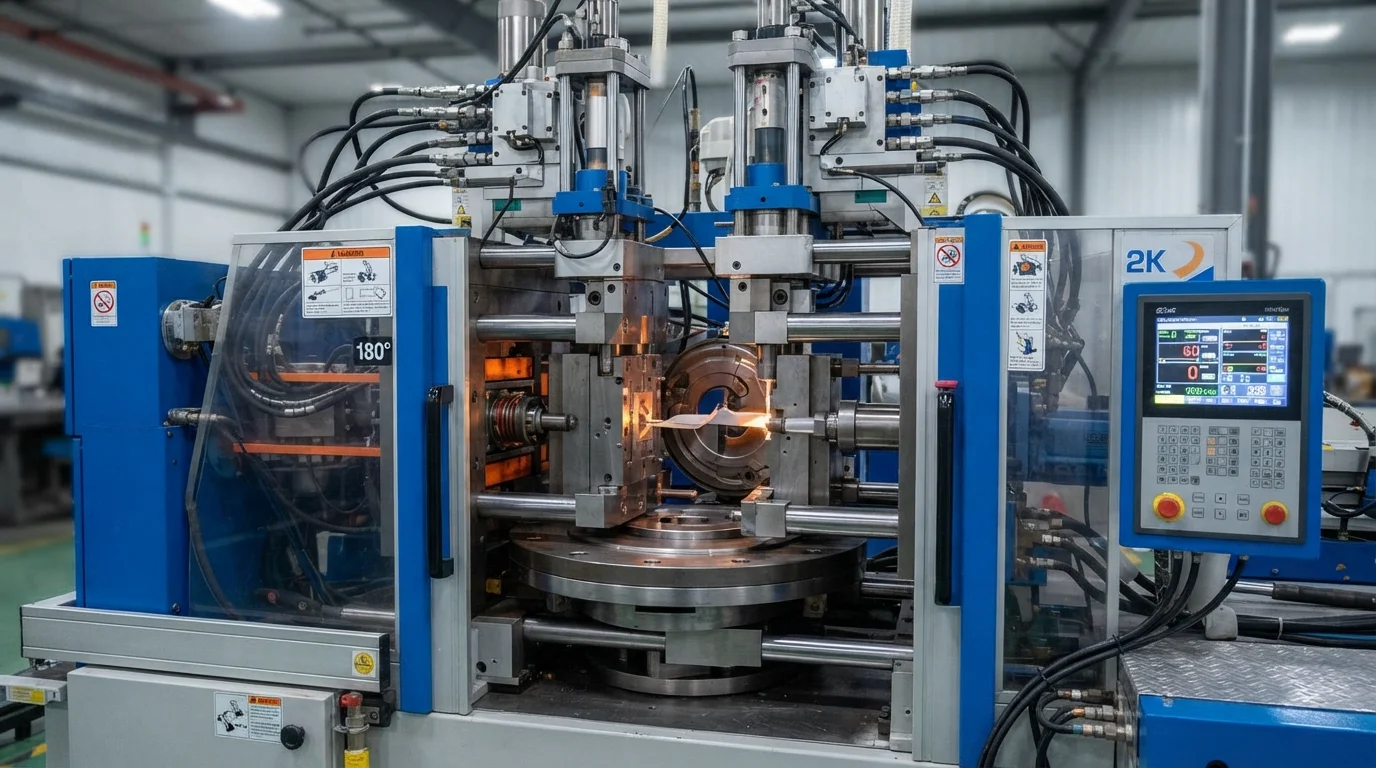
Evaluierung Umspritzen vs. Zweikomponenten-Spritzguss erfordert eine Analyse, wie die Rohstoffe innerhalb der Spritzgussmaschinerie sequenziert werden. Standard zweistufiges Transfer-Umspritzen unterteilt die Produktion in zwei separate Arbeitsgänge, wobei das starre Substrat auf einer Primärpresse geformt und dann zur Elastomerverkapselung auf eine Sekundärpresse transferiert wird. Substrate, die aus starren Harzen wie ABS, Polycarbonat (PC), oder Nylon geformt werden, kühlen vollständig ab, bevor die Sekundärverarbeitung beginnt.
Umgekehrt führt der Zweikomponenten-Spritzguss – allgemein bekannt als 2K-Spritzguss – beide Injektionen innerhalb eines einzigen Maschinenzyklus mit speziellen Drehteller-Werkzeugen. Der Betrieb von zwei Spritzeinheiten an einer einzigen Presse spritzt Hartharz und Weichharz ein TPE oder TPU sequenziell, wodurch manuelle Transferverzögerungen entfallen. Das Einspritzen des zweiten Materials auf eine warme Substratgrenzfläche fördert die tiefe Diffusion der Molekularketten, was zu einer überlegenen Grenzflächenhaftfestigkeit führt.
Schwellenwerte für das Produktionsvolumen: Wann von Overmolding auf 2K umgestellt werden sollte
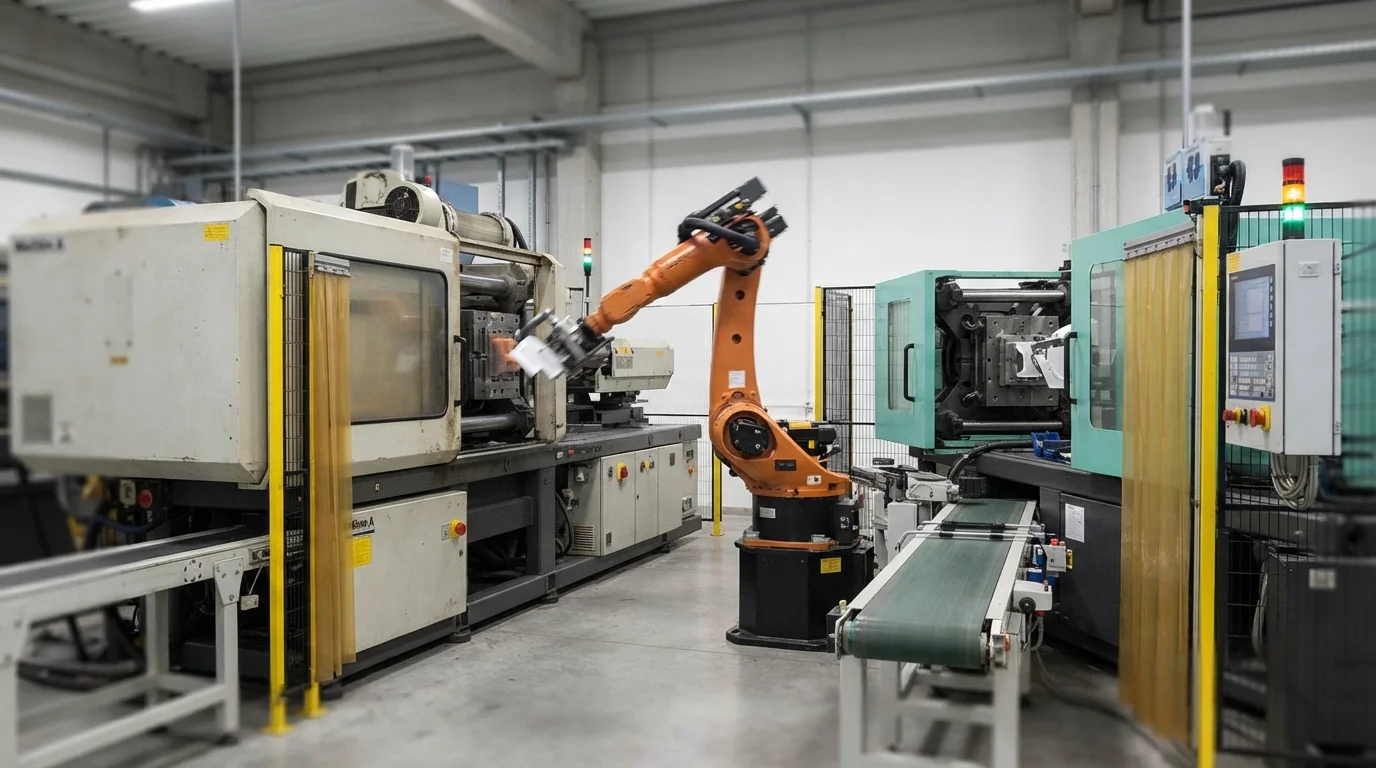
Die Bestimmung des richtigen Ansatzes bei Overmolding vs. Two-Shot-Molding hängt vom jährlichen Produktionsvolumen und der Projektlaufzeit ab. Das zweistufige Transfer-Overmolding ist die bevorzugte Lösung für die Prototypenvalidierung und Kleinserien- bis Mittelserienproduktion von 1.000 bis 20.000 Einheiten. Die Nutzung von Standard-Spritzgießpressen und modularen Formträgern hält die anfänglichen Werkzeuginvestitionen niedrig und ermöglicht einen schnellen Markteintritt.
Hochvolumige Programme mit mehr als 50.000 Einheiten rechtfertigen die höheren Anfangsinvestitionen in 2K-Drehteller-Werkzeuge. Einzelpressen-2K-Spritzgießen eliminiert die sekundäre Teilehandhabung, verkürzt die Zykluszeiten um bis zu 40% und senkt die Ausschussraten auf unter 0,5%. Geringere Arbeitskosten und ein schnellerer Zyklusdurchsatz gleichen die anfänglichen Formenentwicklungskosten über lange Produktionsläufe schnell aus.
Zu den Auswahlkriterien für das Produktionsvolumen gehören:
- Klein- bis Mittelserienläufe (1.000 bis 20.000 Teile)—Transfer-Overmolding minimiert die anfänglichen NRE-Kapitalkosten für Werkzeuge und verkürzt die Formenlieferzeit.
- Hochvolumige Serienproduktion (50.000+ Teile)—Two-Shot-2K-Spritzgießen liefert die niedrigsten Stückkosten und maximiert den stündlichen Pressenertrag.
- Engtoleranz-Kosmetikkomponenten—Der 2K-Rotationsindex einer Einzelpresse garantiert eine präzise Absperrausrichtung und eliminiert Transfer-Handhabungsfehler.
Werkzeugkosten, Lieferzeiten & Produktionswirtschaftlichkeit
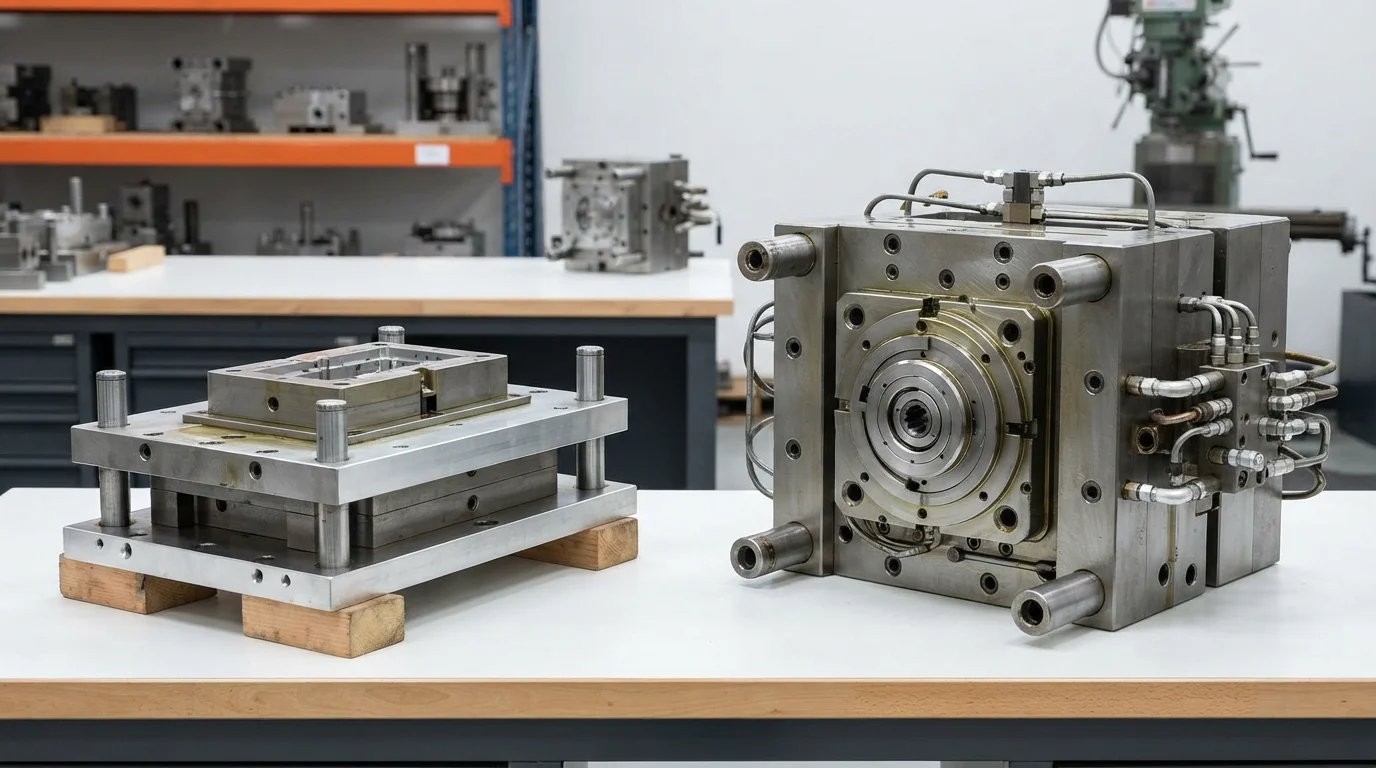
Die Werkzeuginvestition und die Arbeitskosten pro Teil bilden die zentralen finanziellen Kompromisse zwischen den beiden Fertigungswegen. Transfer-Overmolding erfordert zwei einfachere Einzelkavitäten-Formträger, wodurch sich die Werkzeugbau-Lieferzeiten auf 2 bis 3 Wochen verkürzen. Two-Shot-2K-Formträger enthalten komplexe 180-Grad-Drehteller, duale Heißkanalverteiler und unabhängige Absperrsysteme, was eine Fertigungszeit von 4 bis 8 Wochen erfordert.
Der Vergleich der Wirtschaftlichkeit von Overmolding vs. Two-Shot-Molding zeigt, dass 2K-Werkzeuge zwar höheres Kapital erfordern, aber über lange Produktionsläufe hinweg erhebliche Arbeitskosteneinsparungen pro Einheit liefern. Tabelle 1 unten beschreibt die wichtigsten technischen, finanziellen und operativen Unterschiede zwischen beiden Verfahren:
| Vergleichskriterium | Zweistufiges Transfer-Overmolding | Integriertes Zwei-Komponenten-(2K)-Spritzgießen | Auswahlrichtlinie für die Konstruktion |
|---|---|---|---|
| Maschinenarchitektur | Zwei Standard-Einzylinderpressen | Eine spezialisierte Doppelzylinderpresse mit Drehteller | 2K erfordert spezialisierte Pressmaschinen |
| Vorab-Werkzeugkosten (NRE) | Niedriger ($8.000 – $18.000 USD) | Höher ($25.000 – $65.000+ USD) | Wählen Sie Transfer-Overmolding für Budgets mit geringem Volumen |
| Vorlaufzeit für die Formenherstellung | 2 bis 3 Wochen (Einfachere Formengrundkörper) | 4 bis 8 Wochen (Komplexe Drehwerkzeuge) | Transfer-Werkzeuge beschleunigen T1-Prototypenzeitpläne |
| Zykluszeit pro Fertigteil | 35 bis 65 Sekunden (zwei separate Zyklen) | 20 bis 35 Sekunden (simultaner Einzelzyklus) | 2K-Spritzguss reduziert die Zykluszeit um bis zu 40% |
| Optimale Produktionsmenge | 1.000 bis 20.000 Einheiten | 50.000 bis 500.000+ Einheiten | Volumenschwelle bestimmt den ROI der Werkzeugamortisation |
Warum JUCHENG für Multi-Material-Spritzgusslösungen wählen
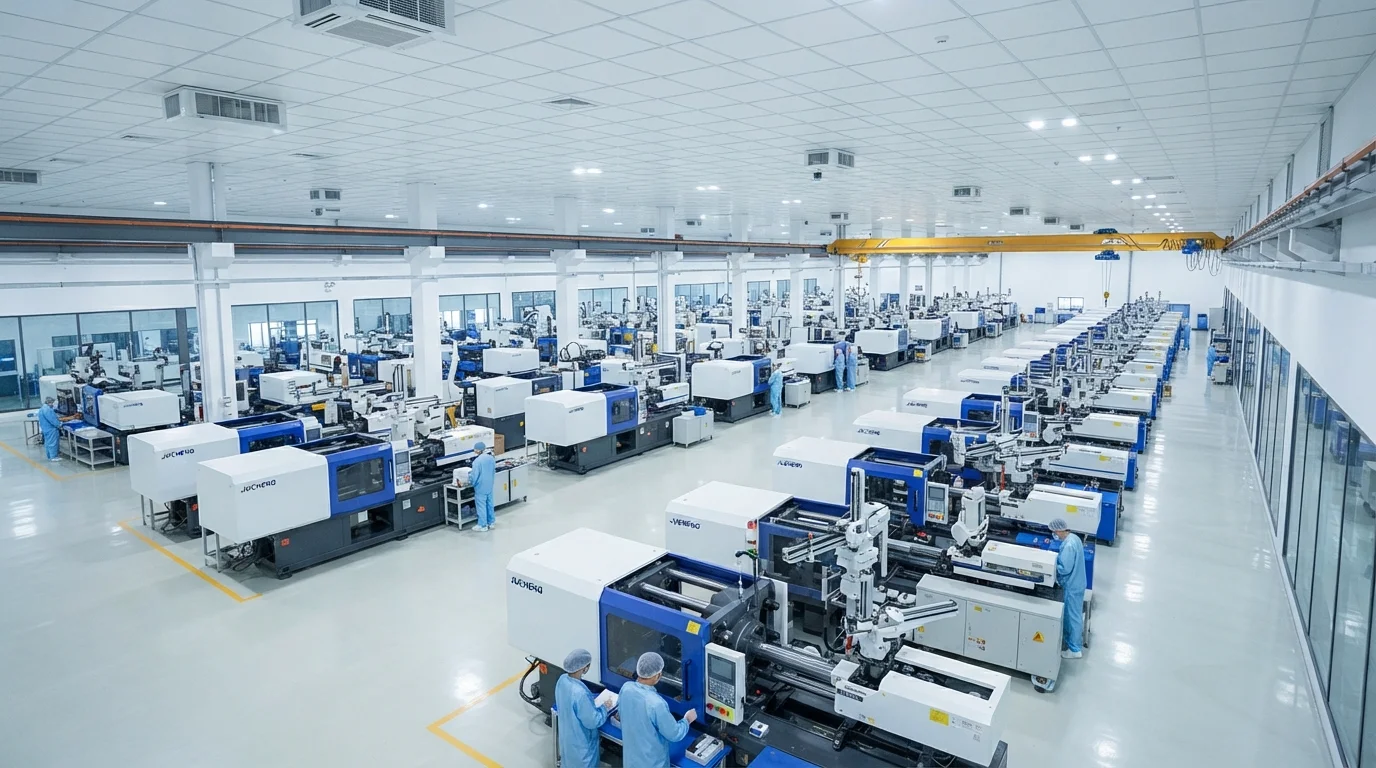
Eine Partnerschaft mit JUCHENG bietet Zugang zu einer fortschrittlichen Fertigungsanlage mit über 35 automatisierten Spritzgießpressen von 15T bis 3000T Schließkraft. Der Betrieb einer eigenen Werkzeugmacherei mit 25 Sätzen 5-Achsen-CNC-Maschinen ermöglicht die präzise Bearbeitung von Absperr-Stahlauflagen aus gehärtetem S136-Edelstahl oder H13-Werkzeugstahl.
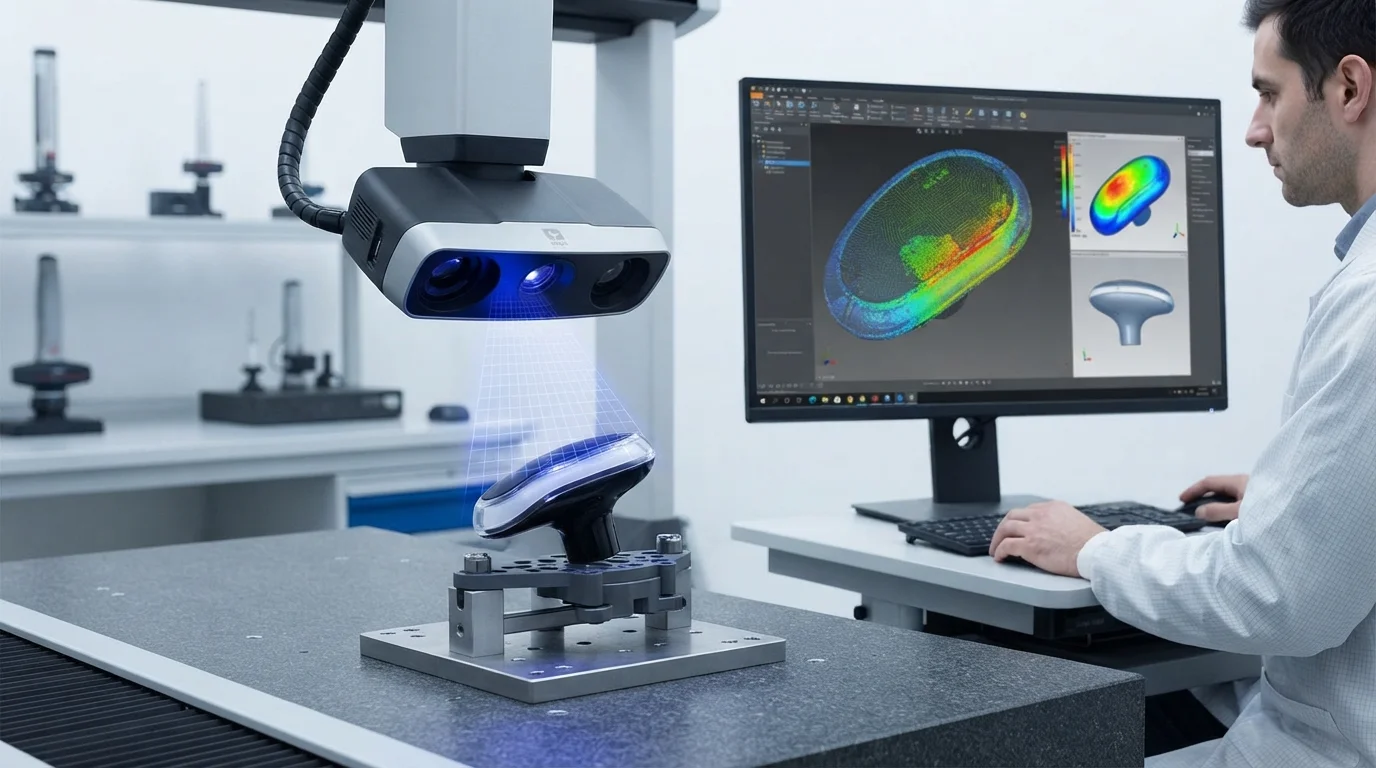
Die Bewertung von Overmolding vs. Two-Shot-Molding hilft, den optimalen Ansatz für kundenspezifische Overmolding-Spritzguss. Qualitätsmanagementsysteme nach IATF 16949 und ISO 13485 untermauern jede Multi-Shot-Produktionsserie und bieten eine vollständige PPAP-Level-3-Dokumentation für Automobilprogramme. Eine ISO-Klasse-8-Reinraum-Spritzgießabteilung schützt medizinische Komponenten vor Partikelkontamination während des Spritzgießens und der Direktverpackung.
Häufig gestellte Fragen (FAQs)
Was ist der primäre Unterschied zwischen Overmolding und Two-Shot-Molding?
Transfer-Overmolding ist ein zweistufiger Prozess, bei dem das Substrat auf einer Presse geformt und auf eine zweite Presse zur Elastomerverkapselung transferiert wird. Two-Shot-(2K-)Molding spritzt beide Materialien innerhalb eines einzigen Presszyklus unter Verwendung eines speziellen 180-Grad-Drehtellerwerkzeugs.
Wann ist es finanziell sinnvoll, von Transfer-Overmolding auf 2K-Molding umzusteigen?
Der Umstieg auf 2K-Molding wird kosteneffektiv, wenn das jährliche Produktionsvolumen 50.000 Einheiten übersteigt. Schnellere Zykluszeiten, keine manuelle Transferarbeit und niedrigere Ausschussraten gleichen die höhere anfängliche NRE-Werkzeuginvestition schnell aus.
Does two-shot 2K molding produce stronger material bonds than transfer overmolding?
Two-shot molding typically delivers superior bond strength because the secondary elastomer is injected immediately after the substrate forms, while the substrate boundary skin is still warm. Warm boundary surfaces maximize molecular chain interdiffusion.
Can regular injection molding machines run two-shot 2K molds?
Standard single-barrel presses cannot run two-shot molds without significant modifications. Two-shot molding requires specialized presses equipped with dual injection barrels, independent hydraulic circuits, and integrated rotary platen controls.
Which process is better suited for rapid prototyping and bridge production?
Transfer overmolding is vastly superior for rapid prototyping and bridge production of 1,000 to 10,000 units. Building two simpler single-cavity mold bases reduces tooling lead times to 2-3 weeks and minimizes upfront capital risk.
How does part geometry influence the choice between overmolding and 2K molding?
Parts with simple, concentric overmolded sections easily adapt to rotary 2K tools. Complex geometries requiring deep side-action sliders or hand-loaded inserts are often more economical to manufacture using two-step transfer overmolding.