
Reparatur und Wartung von Spritzgussformen
Die Verlängerung der Lebensdauer von Werkzeugstahl und die Gewährleistung einer fehlerfreien Teilewiederholbarkeit über Millionen von Spritzzyklen hinweg erfordern eine rigorose interne Formenwartung. Dienstleistungen zur Reparatur und Wartung von Spritzgussformen kombinieren geplante vorbeugende Reinigung, Ausrichtungsprüfungen, Komponentenaustausch und Präzisions-Laserschweißen für Engineering Change Orders (ECOs). Bei Jucheng Precision, einem nach ISO 9001 und IATF 16949 zertifizierten Auftragsfertiger, betreiben wir eine voll ausgestattete interne Werkzeugmacherei. Angetrieben von über 25 5-Achsen-CNC-Bearbeitungszentren, Ultraschall-Reinigungstanks und Mikro-Laserschweißgeräten stellen wir verschlissenen S136- und H13-Formhohlraumstahl auf die ursprünglichen CAD-Toleranzen wieder her und liefern eine lebenslange Werkzeugzuverlässigkeit, die durch Zeiss-CMM-Prüfung verifiziert wird.
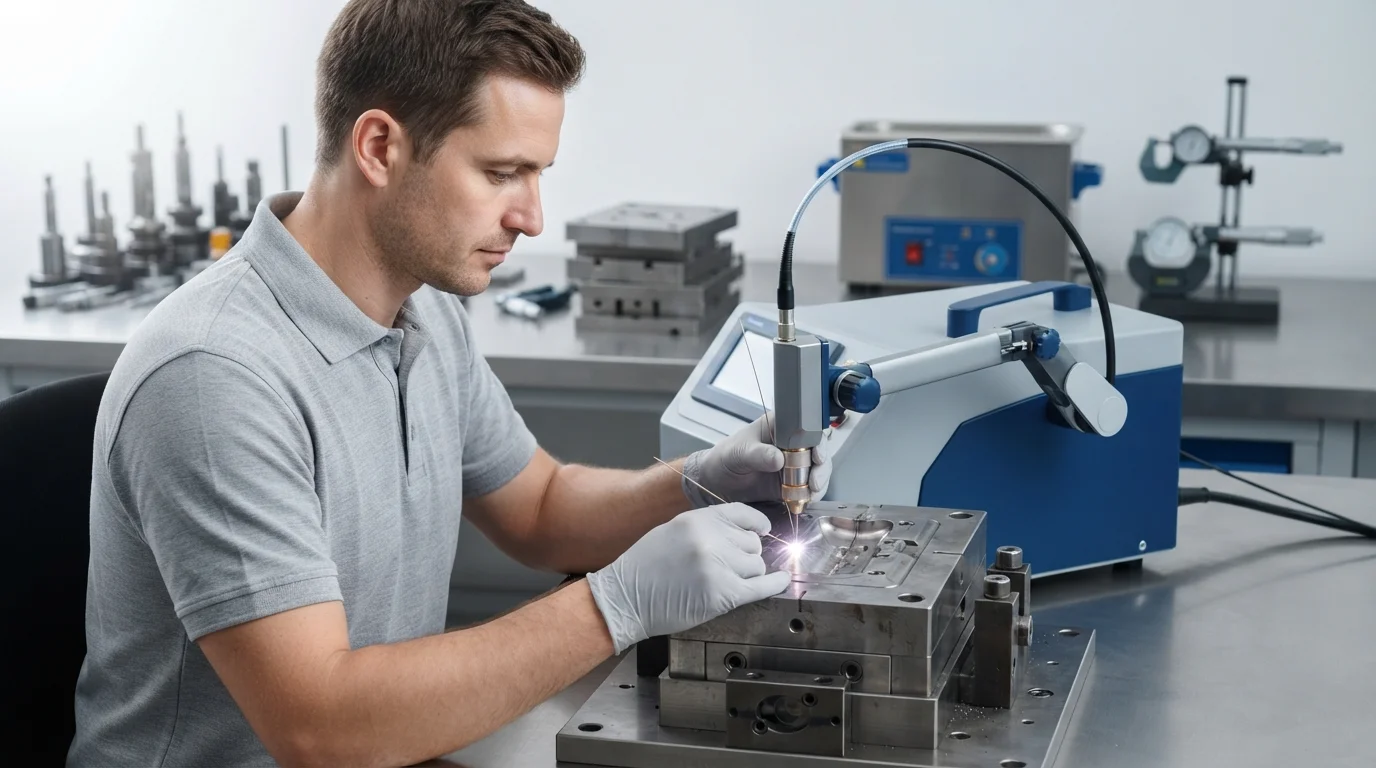
Schlüsselfertige Wartung von Spritzgussformen und Werkzeugreparaturdienste. Von geplanter vorbeugender Wartung (PM) und Ultraschall-Hohlraumreinigung bis hin zu Präzisions-Laserschweißen für Engineering Change Orders (ECOs) stellt unsere interne Werkzeugmacherei den Werkzeugstahl auf die ursprünglichen CAD-Spezifikationen wieder her und schützt Ihre Werkzeuginvestition.
Umfassendes Protokoll für Werkzeugwartung und -service
Um unerwartete Werkzeugausfälle zu verhindern und Toleranzen der Trennebene von ±0,005 mm bei hohen Stückzahlen aufrechtzuerhalten Spritzguss, führt unsere Werkzeugmacherei vier zentrale Wartungsdienste durch:
1. Geplante vorbeugende Wartung (PM-Prüfungen)
Jedes Produktions-Spritzgussform im Einsatz bei Jucheng wird nach Erreichen festgelegter Schuss-Schwellenwerte (z. B. 50.000 Zyklen) einer geplanten PM-Demontage unterzogen. Wir prüfen Führungsstifte, Buchsen, Wasseranschlüsse und mechanische Trennebenen-Absperrungen.
2. Ultraschall-Hohlraumreinigung und Entfettung
Die Verarbeitung korrosiver Harze wie Flammhemmend (FR) Additive oder Hochtemperatur-Technopolymeren erzeugt Ausgasungsablagerungen. Die Hohlräume werden Ultraschall-Lösungsmittelbädern unterzogen, um Ausgasungsbeläge zu entfernen, ohne hochglanzpolierte S136-Stahl Oberflächen.
3. Präziser Komponentenaustausch
Verschlissene Auswerferstifte, Schrägheber, Kernstifte und Federückführmechanismen werden intern ausgetauscht. Wir führen standardisierte DME- und HASCO-Ersatzteile auf Lager, um die Maschinenstillstandzeit zu minimieren.
4. Laserauftragschweißen & ECO-Stahlmodifikationen
Wenn CAD-Änderungen an Teilen Engineering Change Orders (ECOs) erfordern oder wenn Kavitätenkanten geringfügige Ausbrüche aufweisen, tragen unsere Werkzeugmacher mit Mikrolaserschweißgeräten passenden Stahldraht auf und bearbeiten die Geometrie auf 5-Achs-CNCs ohne Wärmeverzug nach.
Werkzeugreparaturfähigkeiten vs. vorbeugende Wartung
Unterscheidung zwischen routinemäßiger Werkzeugwartung und aktiver Werkzeugreparatur und -modifikation:
| Servicebereich | Vorbeugende Wartung (PM) | Werkzeugreparatur & ECO-Modifikation |
|---|---|---|
| Zielsetzung | Proaktive Fehlervermeidung und Verlängerung der Werkzeuglebensdauer | Korrektive Kavitätenwiederherstellung oder Aktualisierung der CAD-Geometrie |
| Wesentliche technische Arbeiten | Entlüftungsreinigung, Dichtungsaustausch, Schmierung, Spülung der Wasserleitungen | Mikro-Laserschweißen, 5-Achsen-CNC-Nachfräsen, Senkerodieren, Handpolieren |
| Stahl- und Oberflächenbeeinträchtigung | Erhält die SPI A-1-Politur oder die Integrität der Mold-Tech-Textur | Stellt abgenutzte Trennebene-Absperrungen wieder her, um Gratbildung zu beseitigen |
Engineering Change Orders (ECO) & Mikro-Laserschweißen
Wenn sich Produktdesigns während der frühen Produktion weiterentwickeln, ist der Bau einer völlig neuen Form nicht immer erforderlich. Unsere internen Werkzeugmacher führen Mikro-Laserschweißen durch, um bestehende Stahlkavitäten zu modifizieren. Da das Laserschweißen die Wärme auf einen punktuellen Bereich konzentriert, bleibt die Härte des Werkzeugstahls (50–54 HRC) erhalten, ohne eine thermische Wärmeverzerrung über benachbarte Kernoberflächen hinweg zu verursachen. Modifizierte Werkzeuge werden anschließend während Formmusterung & Validierung (T1/T2)-Läufen bemustert, um die Maßgenauigkeit auf Zeiss-CMM-Messsystemen zu bestätigen.
Häufig gestellte Fragen (FAQ)
F: Wie oft sollte eine Spritzgussform einer vorbeugenden Wartung unterzogen werden?
A: Formen, die bei Jucheng laufen, werden je nach Aggressivität des Harzes (z. B. glasfaserverstärkte oder flammhemmende Polymere erfordern häufigere Reinigung) alle 20.000 bis 50.000 Schüsse einer planmäßigen PM-Reinigung unterzogen.
F: Sind die bei Jucheng gelagerten Produktionsformen durch eine lebenslange Werkzeuggießgarantie abgedeckt?
A: Ja. Alle Produktionsformen, die bei Jucheng Precision intern gebaut und gewartet werden, sind durch eine lebenslange Werkzeuggießgarantie abgedeckt, solange wir Ihre Produktionsteile fertigen.
F: Können Sie eine bestehende Form ändern, wenn sich mein CAD-Design ändert (ECO)?
A: Ja. Unsere Werkzeugmacher führen Mikro-Laserschweißen durch, um Stahl hinzuzufügen oder Kavitätsabmessungen auf 5-Achs-CNCs nachzufräsen, ohne die gesamte Formbasis neu aufbauen zu müssen.
F: Was verursacht Grat an der Formtrennebene, und wie wird er repariert?
A: Grat entsteht, wenn der Stahl der Trennebene über Hunderttausende von Schüssen hinweg abnutzt. Wir reparieren abgenutzte Absperrungen durch Laserschweißen von frischem, passendem Werkzeugstahl und präzises Flachschleifen zurück auf Toleranzen von ±0,005 mm.