
Việc tích hợp các lớp elastomer mềm lên nền nhựa nhiệt dẻo cứng đại diện cho một bước tiến lớn trong công thái học sản phẩm hiện đại và làm kín môi trường. Kết cấu polymer đa vật liệu cung cấp tay cầm chống trượt, hấp thụ va đập và cách ly chất lỏng mà không cần ốc vít cơ khí thứ cấp hoặc keo dán. Để đạt được độ bền liên kết cao mà không gây ra các đường chảy thẩm mỹ hoặc biến dạng nền đòi hỏi phải ghép vật liệu cẩn thận và độ chính xác của dụng cụ.
Các cuộc thảo luận cộng đồng giữa những người đánh giá nhựa thường nhấn mạnh tình trạng tách lớp mối nối và ba via cạnh là những dạng hỏng chính trong quá trình xử lý đa nhựa. Quản lý nhiệt dọc theo lớp biên polymer quyết định liệu elastomer được ép phủ có hợp nhất vĩnh viễn hay bong ra dưới tác động xử lý động. Hướng dẫn kỹ thuật này xem xét các lợi ích công nghiệp, thông số thiết kế dụng cụ, tiêu chuẩn kiểm tra chất lượng và chiến lược tối ưu hóa quy trình.
Lợi ích công nghiệp chính của sự kết hợp nhựa mềm trên cứng
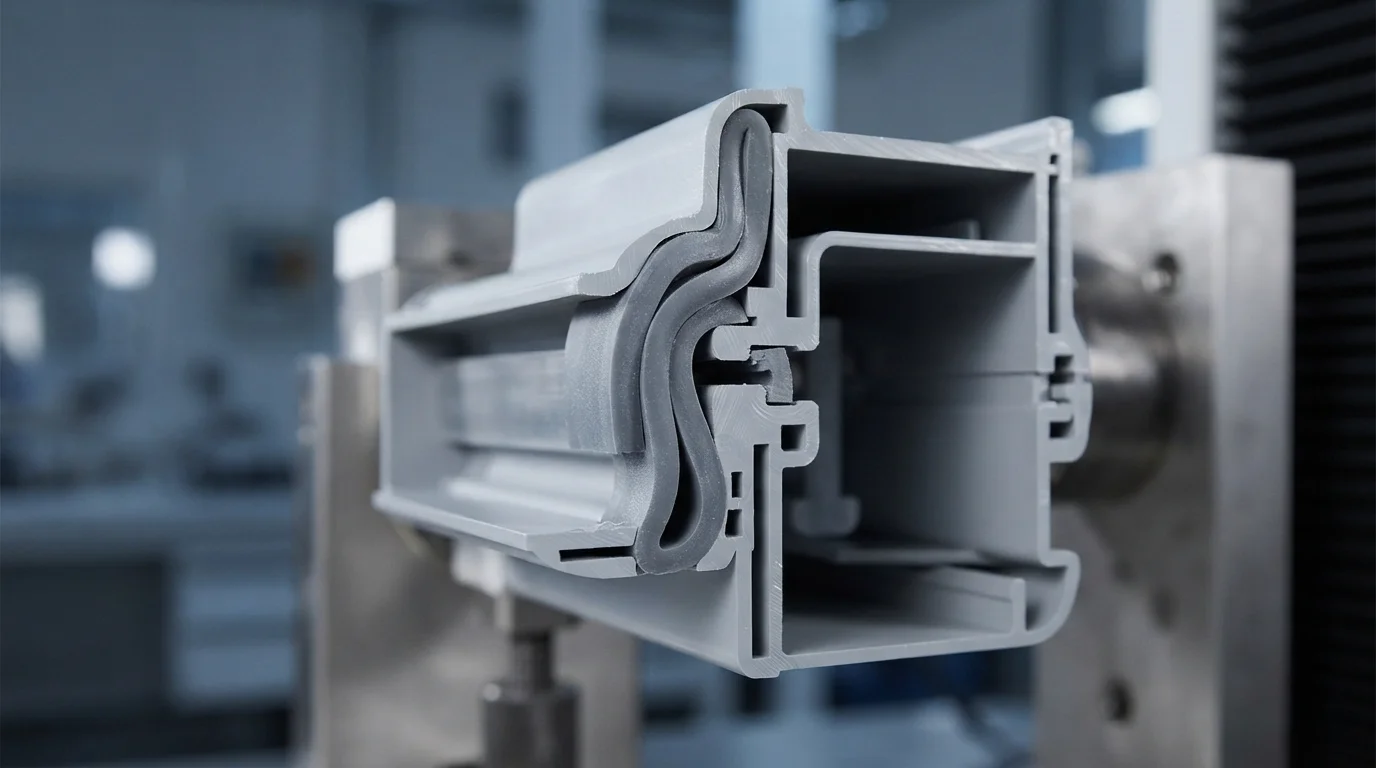
Thực hiện ép nhựa overmolding cho phép các nhà thiết kế sản phẩm kết hợp các đặc tính vật lý tương phản thành một bộ phận thống nhất, một mảnh. Kết hợp khung kết cấu cứng được đúc từ ABS, polycarbonate (PC), 或 PA66 với elastomer mềm như TPE hoặc TPU tạo ra công thái học cảm ứng mềm. vượt trội. Tay nắm cảm ứng mềm nâng cao sự thoải mái cho người dùng và an toàn cho người vận hành trên dụng cụ phẫu thuật y tế và dụng cụ điện công nghiệp.
Các lớp phủ elastomer đúc ngoài mang lại khả năng giảm chấn rung, bảo vệ các linh kiện điện tử bên trong mong manh khỏi va đập cơ học và tác động động của mặt đường. Việc tạo một mối hàn hóa học liên tục trên các đường phân khuôn của vỏ giúp đạt được khả năng bảo vệ môi trường IP67 mà không cần lắp gioăng thủ công. Hơn nữa, quy trình xử lý đa vật liệu cho phép tạo kiểu dáng đa màu tích hợp, nâng cao tính thẩm mỹ của sản phẩm bán lẻ.
Các lợi ích cơ học và công thái học cốt lõi bao gồm:
- Cảm giác công thái học xúc giác—Việc phủ lớp TPE hoặc TPU mềm lên các tay cầm cứng giúp cải thiện độ ma sát khi cầm nắm và giảm mệt mỏi cho người vận hành.
- Hấp thụ va đập cơ học—Các đường viền ngoài bằng elastomer đệm bảo vệ các bo mạch in bên trong nhạy cảm khỏi tác động rơi.
- Niêm phong chất lỏng tích hợp—Việc bao kín các rãnh chu vi trực tiếp tạo ra các rào cản chống rò rỉ đối với sự xâm nhập của nước, dầu và bụi.
Các Cân nhắc Chính về Dụng cụ cho Linh kiện Đa Nhựa
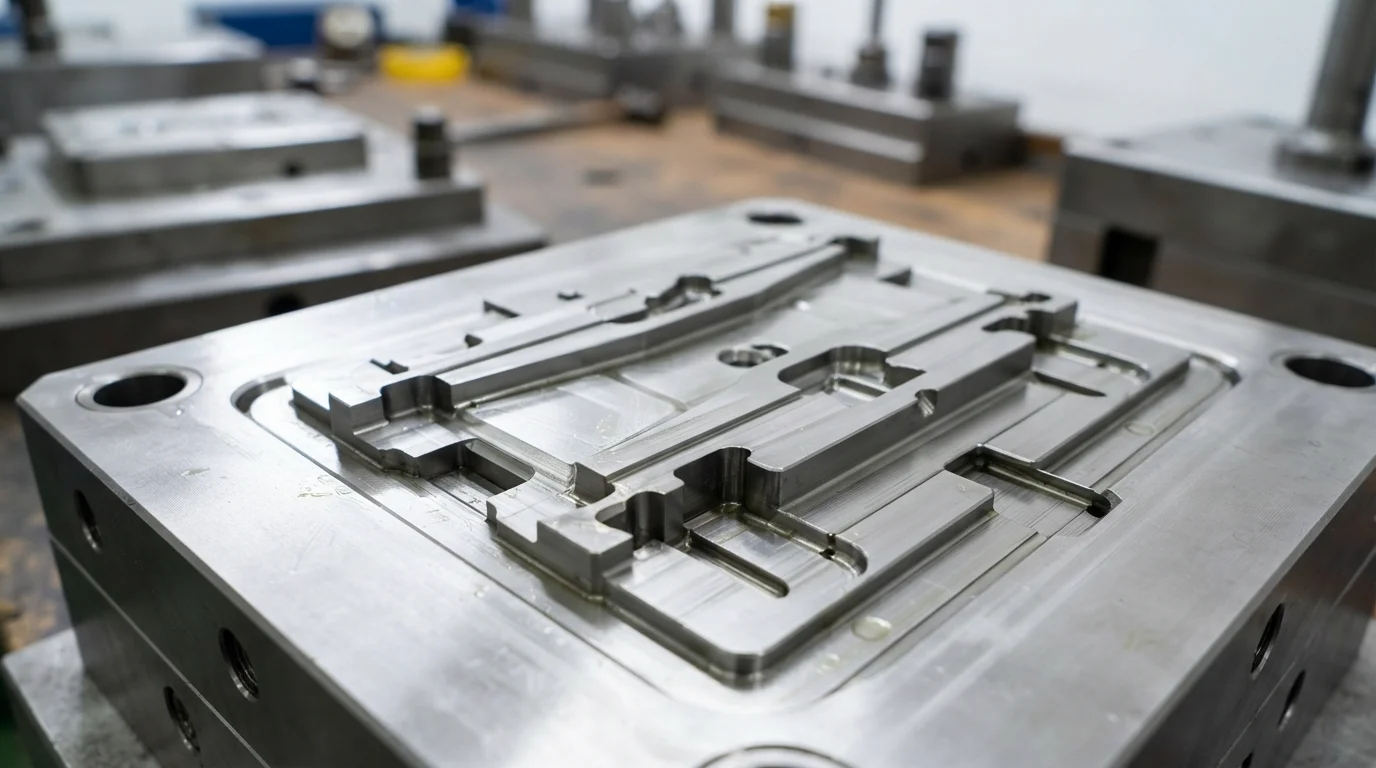
Hình học dụng cụ trực tiếp kiểm soát khả năng bao kín không ba via và khả năng chống bong mép của các cụm đúc ngoài. Các loại nhựa mềm có độ nhớt thấp chảy dễ dàng dưới áp suất phun, tạo ra ba via mất thẩm mỹ nếu các bề mặt chặn khuôn không được lắp khít đúng cách. Việc gia công thép lòng khuôn với dung sai lắp ghép dưới ±0,01 mm đảm bảo rằng các bề mặt chặn kẹp chặt vào nền cứng, ngăn rò rỉ cao su.
Thiết kế các đặc điểm khóa cơ học dọc theo đường viền của ranh giới elastomer cung cấp khả năng giữ vật lý thứ cấp. Các mối ghép đuôi én, rãnh cắt ngầm và lỗ xuyên cơ học giữ vật liệu thứ hai một cách vật lý bên trong khung nền cứng. Việc làm nóng sơ bộ khoang nền cứng đến 70°C-90°C thúc đẩy sự khuếch tán phân tử tại mặt phân giới, ngăn bong mép trong quá trình phun thứ cấp.
Hướng dẫn thiết kế dụng cụ đa nhựa bao gồm:
- Lắp khớp bề mặt chặn chính xác—Mài các bề mặt làm kín bằng thép dụng cụ đến độ chính xác dưới micron giúp loại bỏ ba via elastomer mềm.
- Bố trí khóa cơ học dưới cắt—Kết hợp các rãnh khóa cơ học 90 độ dọc theo các cạnh ngăn ngừa tách lớp dưới lực cắt động.
- Quản lý nhiệt độ nền—Duy trì khoang dụng cụ ấm bảo toàn nhiệt biên cần thiết cho sự khuếch tán chuỗi phân tử.
- Vị trí cổng cân bằng—Định vị cổng quạt hoặc cổng tab trên các phần nền dày ngăn ngừa rửa trôi thành cục bộ và biến dạng nhiệt.
Kiểm soát chất lượng: Kiểm tra độ bền liên kết và độ đồng đều bề mặt
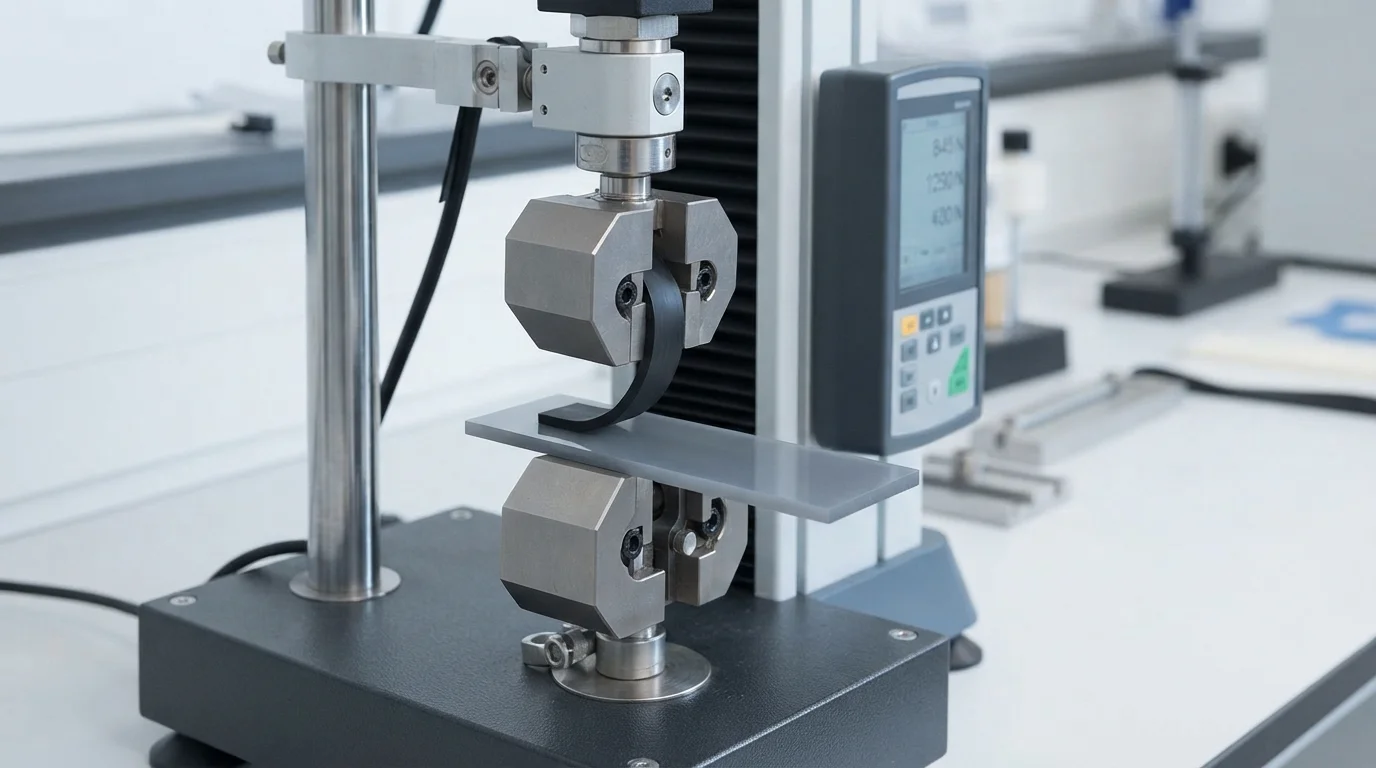
Xác nhận chất lượng linh kiện đa vật liệu đòi hỏi kiểm tra cơ học nghiêm ngặt và đo lường không tiếp xúc. Đánh giá độ bền bóc tách bề mặt phân cách sử dụng đồ gá kéo 90 độ để đo lực cần thiết để tách elastomer khỏi nền cứng. Độ bám dính hóa học chất lượng cao khiến elastomer bị xé nội bộ trước khi tách khỏi bề mặt phân cách nền.
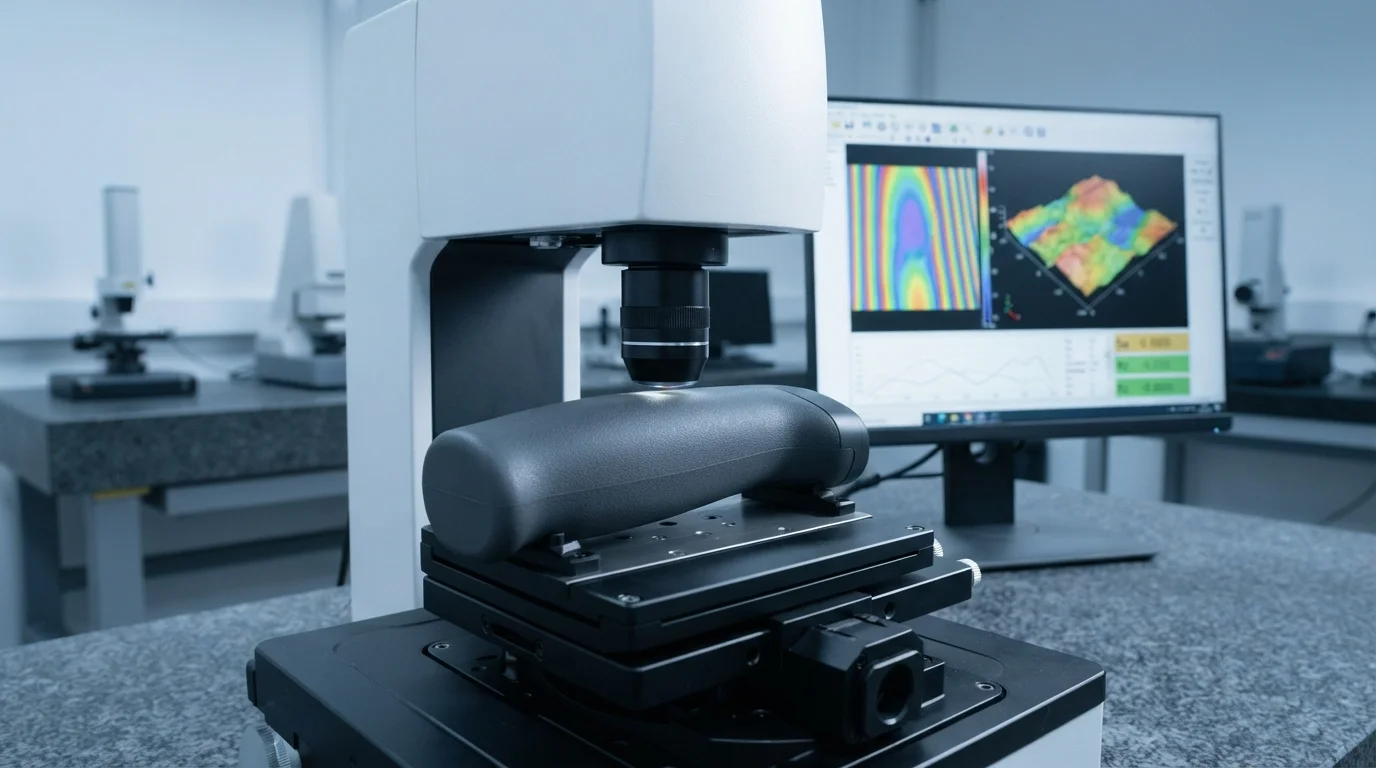
Phòng thí nghiệm kiểm tra đo lường sử dụng máy đo tọa độ CMM Zeiss tự động và máy đo biên dạng quang học 3D để xác minh độ đồng đều độ dày thành. Kiểm tra các kích thước quan trọng đối với chất lượng theo tiêu chuẩn IATF 16949 và ISO 13485 đảm bảo độ lặp lại hoàn toàn giữa các lô. Hệ thống thị giác tự động phát hiện các vết loang bề mặt siêu nhỏ, bóng lõm hoặc ba via đường phân cách trước khi linh kiện rời khỏi máy ép.
Tại sao chọn JUCHENG cho Đúc phủ nhựa chính xác
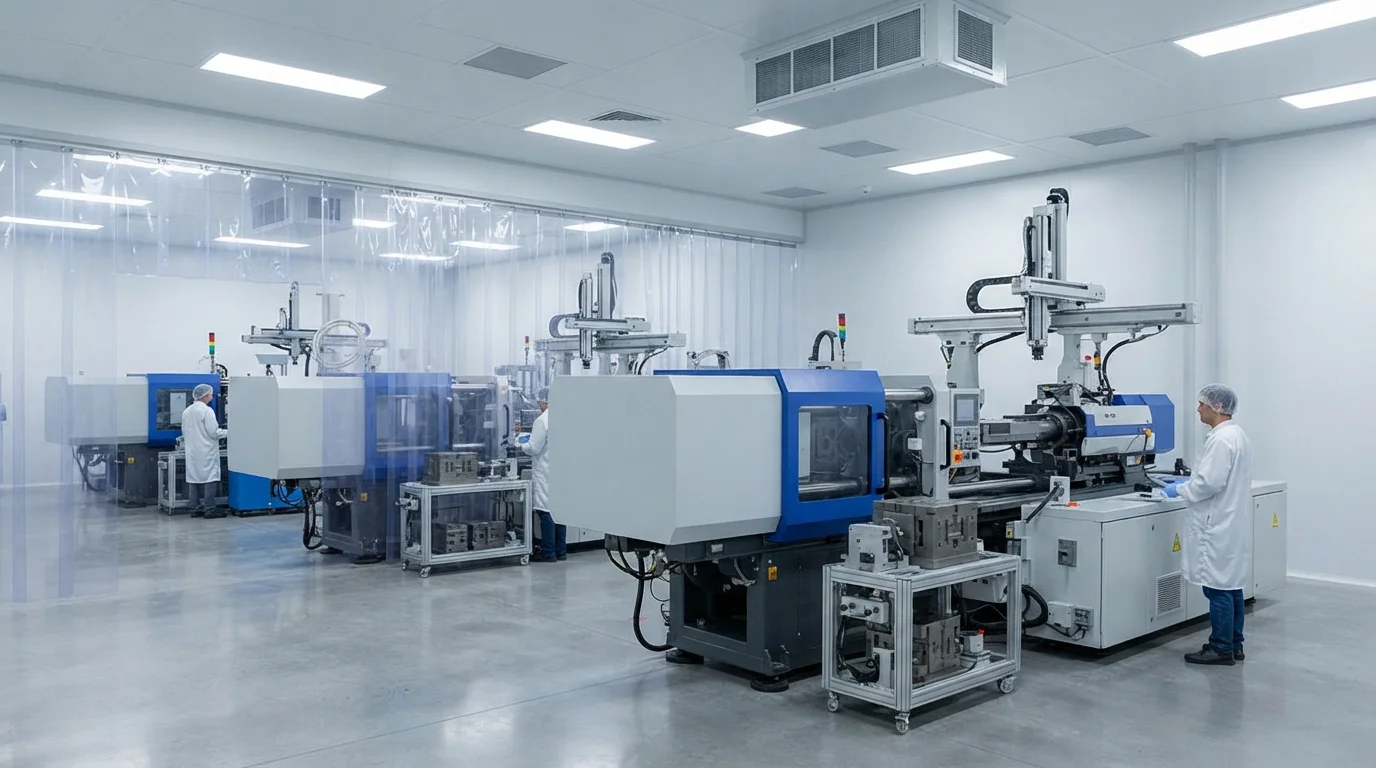
Hợp tác với JUCHENG cho các dự án đúc bao nhiều vật liệu mang lại quyền truy cập vào một xưởng sản xuất rộng lớn được trang bị hơn 35 máy ép phun tự động với lực kẹp từ 15T đến 3000T. Vận hành xưởng chế tạo khuôn nội bộ với 25 bộ máy CNC 5 trục cho phép gia công chính xác các gờ thép chặn dòng, đảm bảo ranh giới elastomer không có ba via. Đội ngũ kỹ thuật của chúng tôi cung cấp đánh giá DfM miễn phí trong 24 giờ cho mọi bản CAD gửi đến, phân tích độ dày thành của nền liệu, góc thoát khuôn và tính khả thi của chặn dòng trước khi cắt thép.
Hệ thống quản lý chất lượng được chứng nhận theo IATF 16949 và ISO 13485 hỗ trợ mọi lô sản xuất đúc nhiều lần, cung cấp tài liệu PPAP Cấp 3 đầy đủ cho các chương trình ô tô. Vận hành bộ phận đúc trong phòng sạch ISO Class 8 bảo vệ các linh kiện y tế khỏi nhiễm hạt trong quá trình đúc và đóng gói thả. Thực hiện tùy chỉnh ép phủ khuôn tùy chỉnh dưới các kiểm soát chất lượng nghiêm ngặt mang lại các chi tiết không lỗi trong các lô sản xuất khối lượng lớn.
| Chỉ số sản xuất | Năng lực đúc phủ của JUCHENG | Lợi ích chính cho khách hàng |
|---|---|---|
| Dải lực kẹp máy ép | 15T đến 3000T (hơn 35 máy ép tự động) | Xử lý cả chi tiết y tế siêu nhỏ và tấm ô tô lớn |
| Độ chính xác chế tạo khuôn | 25 bộ CNC 5 trục (±0,01 mm cho khuôn) | Thợ làm khuôn nội bộ đảm bảo chặn dòng elastomer không ba via |
| Môi trường phòng sạch được quản lý | Phòng sạch ISO Class 8 (cấp 10.000) | Sản xuất kiểm soát hạt cho thiết bị y tế vô trùng |
Các câu hỏi thường gặp (FAQ)
Lợi ích chính của ép phủ nhựa so với ép nhựa đơn vật liệu truyền thống là gì?
Ép phủ nhựa cho phép các kỹ sư kết hợp các đặc tính vật liệu tương phản—như độ bền kết cấu cứng cáp và tay nắm đàn hồi mềm—vào một chi tiết tích hợp duy nhất. Sự kết hợp đa vật liệu này cải thiện tính công thái học xúc giác, hấp thụ rung động cơ học và cung cấp khả năng làm kín chống nước mà không cần lắp ráp thủ công thứ cấp.
Làm thế nào các kỹ sư ngăn ngừa bong tróc mép trên tay nắm mềm được ép phủ?
Ngăn ngừa bong tróc mép đòi hỏi phải làm nóng sơ bộ khoang đế cứng đến 70°C-90°C trong quá trình ép phun thứ cấp và tích hợp các rãnh khía cơ học chu vi hoặc rãnh đuôi én 90 độ. Khóa cơ học neo chặt mép elastomer vào đế, ngăn ngừa bong tróc dưới ứng suất cắt động.
Những loại nhựa nào cung cấp độ bám dính hóa học tốt nhất cho ép phủ TPE?
Các nhựa nhiệt dẻo cứng như ABS, PC và hợp kim PC/ABS có ái lực hóa học vượt trội với TPE gốc SEBS và elastomer TPU. Các polymer kỹ thuật phân cực như PA66-GF yêu cầu các loại TPE biến tính bám dính hoặc các tính năng khóa cơ học để đạt được độ bền mối nối chắc chắn.
Thiết kế thép chặn ngăn ngừa ba via cao su mềm như thế nào trong quá trình ép phủ?
Các bề mặt chặn của khuôn là các mặt làm kín bằng thép được mài chính xác, kẹp chặt vào chu vi đế cứng trong lần ép thứ hai. Duy trì dung sai lắp khít của thép chặn nhỏ hơn 0,01 mm ngăn chặn melt elastomer mềm có độ nhớt thấp tràn qua các bề mặt đế thẩm mỹ.
Tại sao ép khuôn trong phòng sạch ISO Class 8 lại quan trọng đối với dụng cụ y tế được ép phủ?
Ép khuôn trong phòng sạch ISO Class 8 kiểm soát ô nhiễm hạt trong không khí trong quá trình gia công đa vật liệu. Các thiết bị y tế vô trùng, tay cầm dụng cụ phẫu thuật và hộp mực chẩn đoán chất lỏng yêu cầu đóng gói trong phòng sạch để đáp ứng tuân thủ y tế ISO 13485 và USP Class VI.
Những phương pháp đo lường nào xác minh độ bền liên kết giữa các lớp nhựa được ép phủ?
Độ bền liên kết giao diện được đo bằng thử nghiệm kéo bóc 90 độ theo tiêu chuẩn ASTM. Máy đo biên dạng quang học 3D không tiếp xúc và máy CMM Zeiss tự động cũng xác minh độ đồng đều độ dày thành và căn chỉnh ranh giới chặn mà không làm biến dạng bề mặt elastomer mềm.