
Việc để lộ cảm biến điện tử, thanh cái pin cao áp và cụm cáp tiếp xúc với chất lỏng ô tô khắc nghiệt và độ ẩm môi trường sẽ đẩy nhanh quá trình hỏng do ăn mòn. Các hợp chất đổ kín truyền thống và gioăng silicone thứ cấp bị nứt dưới rung động cơ học liên tục, cho phép chất lỏng điện phân làm ngắn mạch các kết nối bên trong. Việc bao kín các tiếp điểm kim loại và bảng mạch in trực tiếp trong nhựa nhiệt dẻo kỹ thuật tạo ra một rào chắn nguyên khối ngăn chặn sự xâm nhập của môi trường.
Để đạt được liên kết bền vững giữa các vật liệu không đồng nhất đòi hỏi phải cân bằng năng lượng bề mặt kim loại với nhiệt độ nóng chảy của polymer. Hướng dẫn kỹ thuật này khám phá thiết kế chặn mê cung, bù giãn nở nhiệt vi sai và tiêu chuẩn cách điện cao áp.
Mục lục
Đúc kín chống nước IP67 cho cảm biến và linh kiện điện
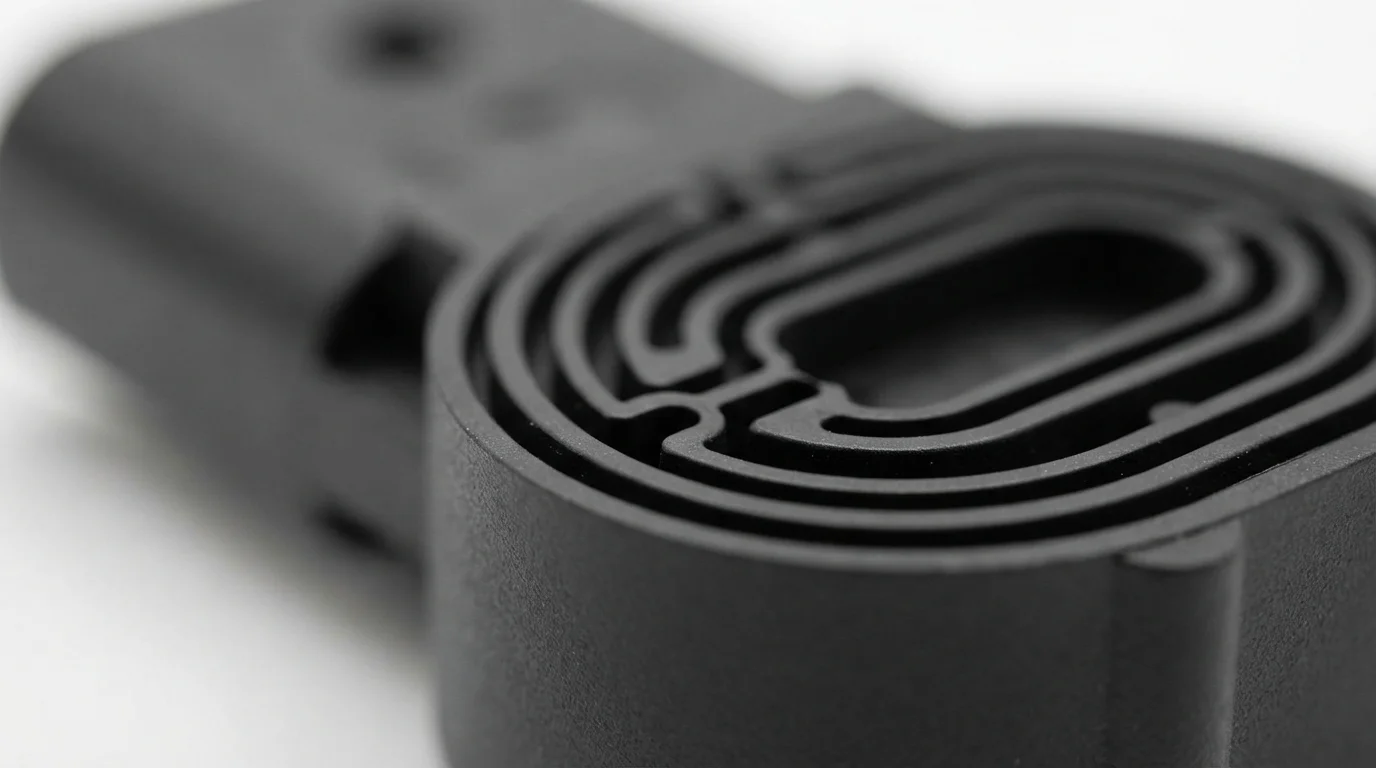
Bảo vệ các linh kiện bên trong mong manh khỏi độ ẩm, nước muối đường phố và rửa áp lực động đòi hỏi khả năng bảo vệ chống xâm nhập mạnh mẽ. Đạt được độ kín IP67 hoặc IP69K trong khi ngăn chặn sự xâm nhập của chất lỏng trong quá trình đúc phủ chi tiết chèn đòi hỏi tạo ra các bề mặt làm kín kín khí. liền mạch. Polymer nóng chảy phải chảy sát quanh các biên dạng kim loại, loại bỏ các khe hở siêu nhỏ đóng vai trò đường dẫn mao dẫn cho độ ẩm xâm nhập. Thiết kế các gờ mê cung nổi dọc theo ranh giới kim loại-nhựa giúp kéo dài khoảng cách phóng điện vật lý, ngăn ngừa hồ quang điện cao áp.
Bảng 1 dưới đây so sánh các cơ chế làm kín và xếp hạng môi trường giữa các cấu hình đúc kín chi tiết chèn phổ biến:
| Kiến trúc đúc kín | Kim loại nền chính | Polymer đúc phủ | Cấp bảo vệ xâm nhập | Khả năng chống chịu môi trường chính |
|---|---|---|---|---|
| Thân cảm biến kín kiểu mê cung | Chân cắm đồng thau mạ vàng | PBT / PA66-GF30 | Ngâm trong nước IP67 / IP68 | Chống dầu truyền động & dầu phanh |
| Thanh cái EV cao áp | 冲压铜条(C11000) | PA66 màu cam (UL94 V-0) | Rửa áp suất cao IP69K | Ngăn đánh thủng điện môi 800V |
| Bó dây giắc cắm công nghiệp | Tiếp điểm thép mạ niken | Santoprene TPV / TPU | IP67 Chống bụi & ẩm | Chống lại việc rửa bằng hóa chất & phơi nhiễm UV |
Đúc phủ nhựa lên các miếng chèn kim loại và cụm lắp ráp phụ
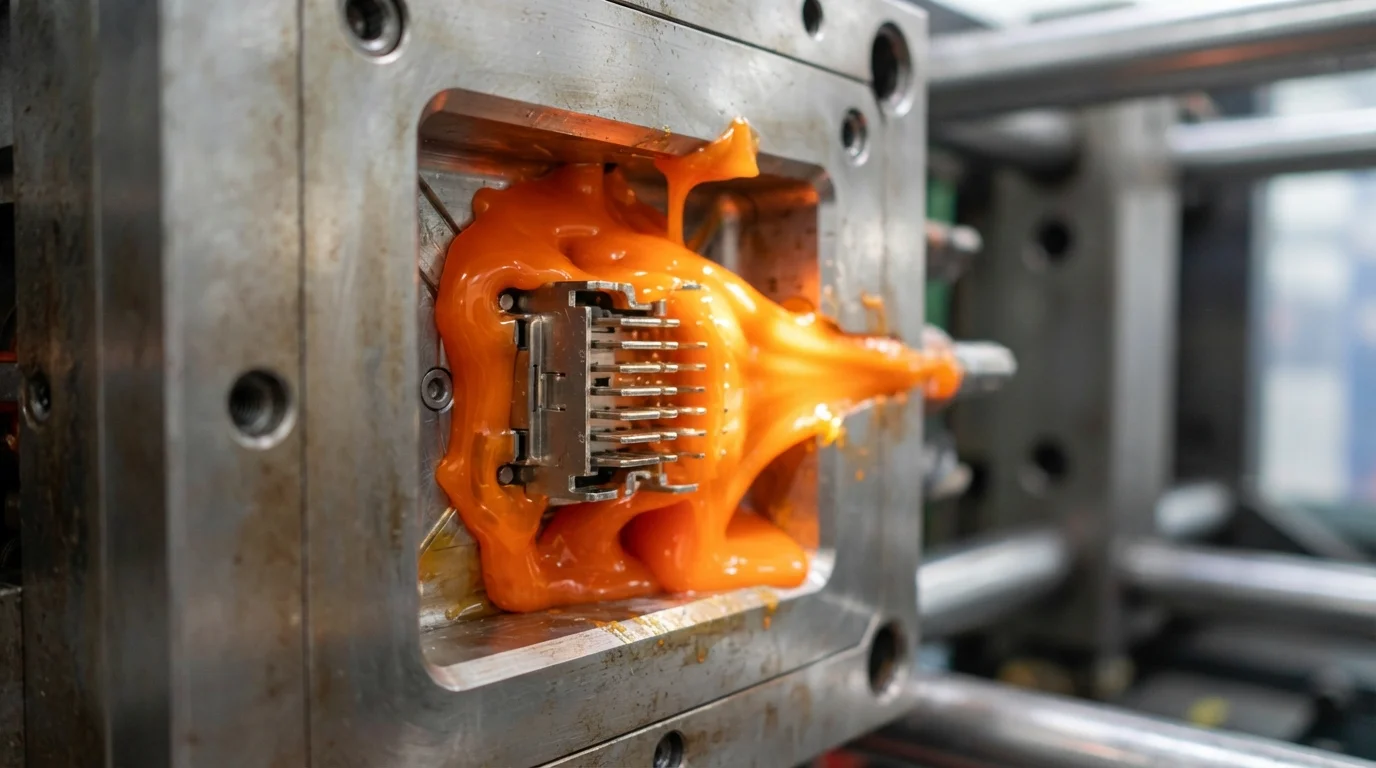
Các cụm lắp ráp kỹ thuật phức tạp kết hợp các chi tiết đã được gia công trước bu lông ren bằng đồng thau, thanh cái bằng đồng, và các bó dây điện linh hoạt vào một vỏ nhựa thống nhất. Những thách thức kỹ thuật chính trong đúc phủ miếng chèn tập trung vào việc ngăn chặn sự dịch chuyển của miếng chèn dưới áp suất phun thủy động lực học mạnh mẽ. Các loại nhựa kết cấu như PA66-GF30 hoặc polycarbonate (PC) mang lại khả năng chịu tải cứng cao, trong khi các hợp chất đàn hồi như Santoprene TPV cung cấp lớp đệm bên ngoài. Tự động hóa bằng robot nạp các cụm lắp ráp phụ kim loại đã được tạo hình trước vào các ổ chứa khoang lõi với độ chính xác định vị dưới một milimét trước mỗi chu kỳ kẹp.
Các bước trong quy trình đóng gói không đồng nhất bao gồm:
- Nạp miếng chèn kim loại tự động—Sử dụng dụng cụ gắn ở đầu cánh tay robot để đặt các tiếp điểm kim loại một cách chắc chắn lên các chốt định vị lõi.
- Làm nóng sơ bộ các tấm nền kim loại—Làm ấm các miếng chèn kim loại đến 100°C giúp giảm gradient nhiệt trong quá trình tiếp xúc với polymer.
- Làm đầy được điều khiển bằng vận tốc—Việc phun nhựa dưới sự điều khiển vận tốc vòng kín giúp lấp đầy các khoang hẹp mà không làm xê dịch các chi tiết chèn.
- Nén áp suất cao—Duy trì áp suất nén đảm bảo polymer co lại chặt quanh các khía kim loại.
Khắc phục ứng suất do giãn nở nhiệt khác biệt (CTE)
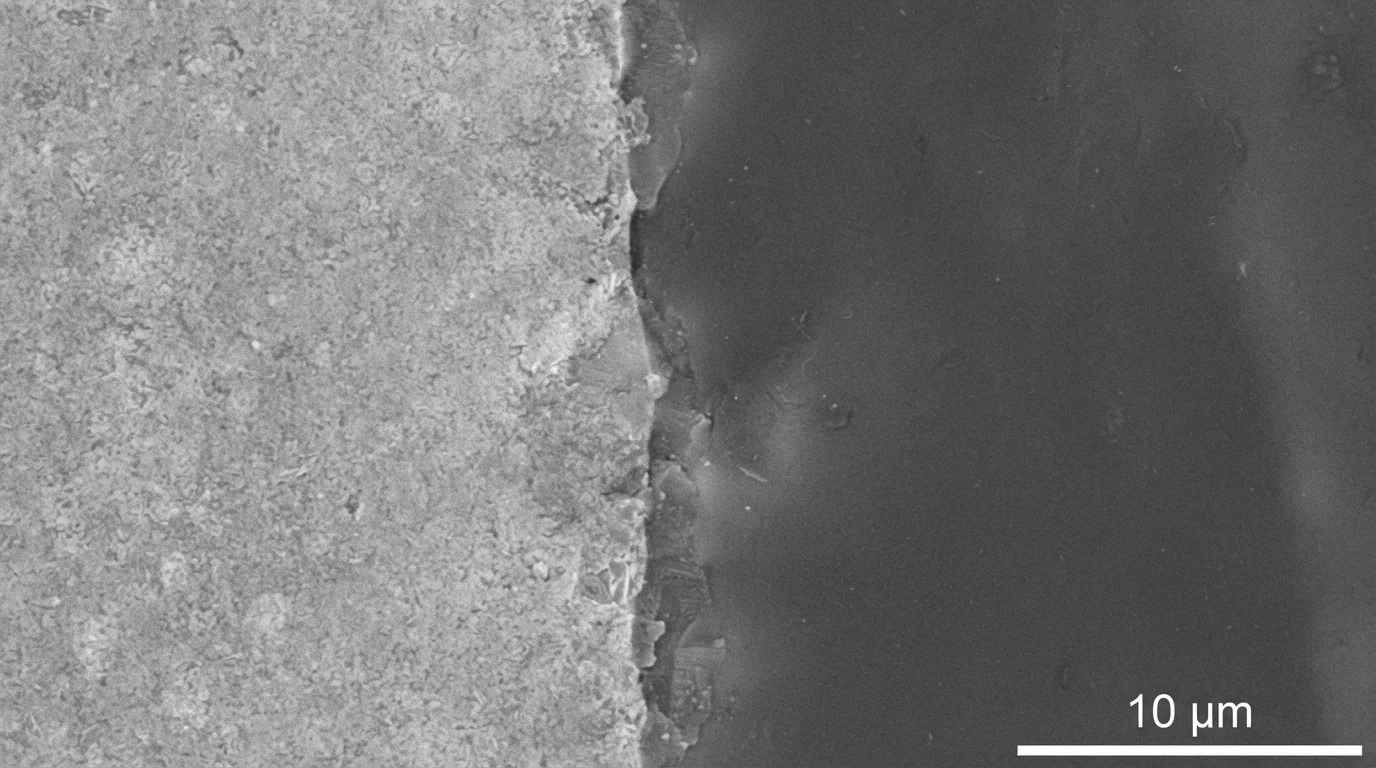
Quản lý sự không tương thích CTE giữa kim loại cứng và polymer bao quanh giúp ngăn ngừa nứt do ứng suất sau khi đúc. Đồng và đồng thau giãn nở ở mức 16,5 đến 18,5 ppm/K, trong khi nhựa kỹ thuật không độn giãn nở ở mức 60 đến 100 ppm/K khi gia nhiệt. Trong quá trình thử nghiệm sốc nhiệt kéo dài từ -40°C đến 125°C, sự chênh lệch giãn nở nhiệt tạo ra ứng suất vòng kéo nghiêm trọng bên trong thành trụ nhựa.
Thực hiện thành công việc đúc phủ chi tiết chèn phụ thuộc vào việc lựa chọn các công thức nhựa có độ giãn dài cao, có khả năng hấp thụ biến dạng đàn hồi mà không bị nứt. Việc thêm sợi thủy tinh vào nền nhựa làm giảm CTE của polymer, đưa nó gần như tương đồng với tốc độ giãn nở của kim loại.
Tại sao chọn JUCHENG cho việc đúc phủ chi tiết chèn phức tạp
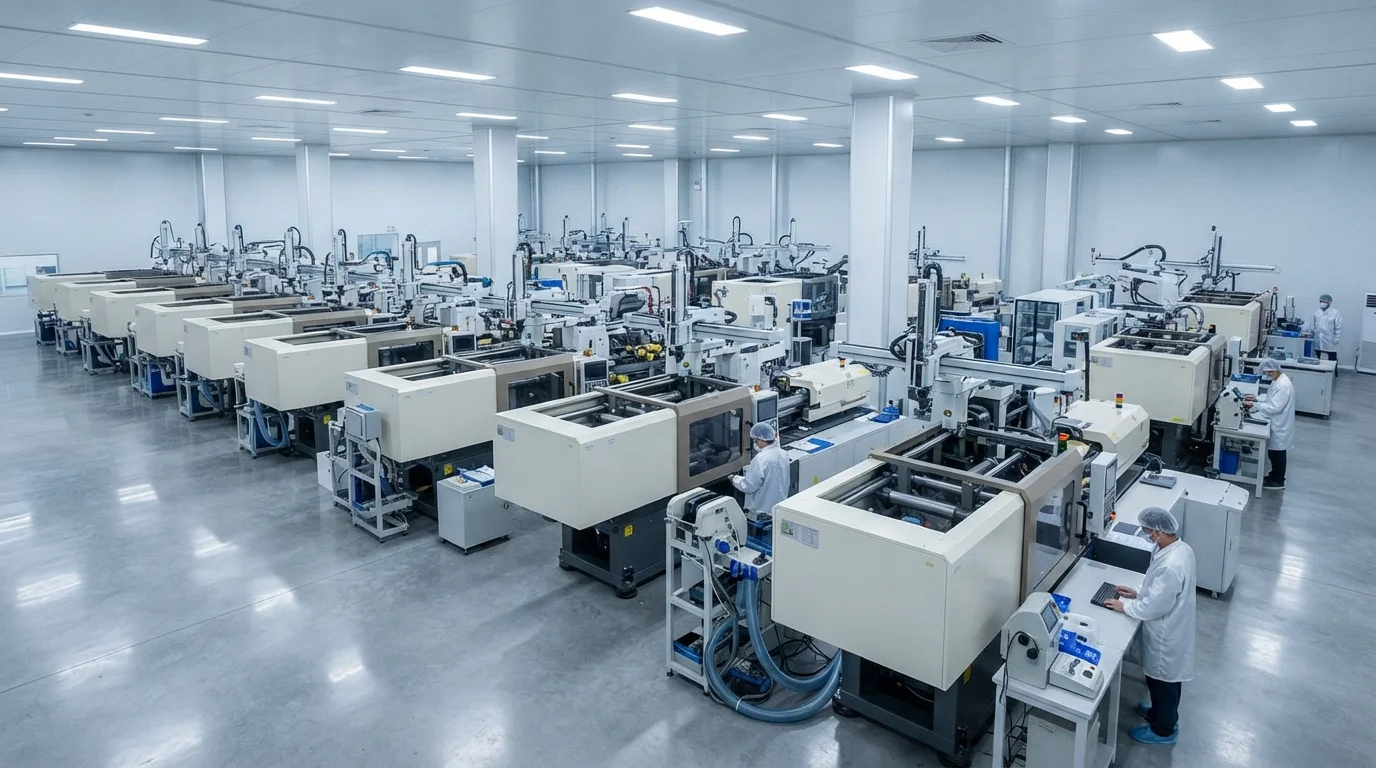
Hợp tác với JUCHENG cho các dự án bao bọc kim loại-nhựa mang lại quyền truy cập vào một xưởng sản xuất rộng lớn được trang bị hơn 35 máy ép phun tự động với lực kẹp từ 15T đến 3000T. Việc vận hành xưởng dụng cụ nội bộ với 25 bộ máy CNC 5 trục cho phép gia công chính xác các bề mặt thép chặn kín từ thép tôi cứng S136不锈钢 hoặc H13工具钢. Kết hợp các chi tiết chèn kim loại với các lớp cao su thông qua đúc phủ chi tiết chèn bổ sung cho ép phủ khuôn tùy chỉnh năng lực cốt lõi của chúng tôi.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging.
Các câu hỏi thường gặp (FAQ)
What is the main difference between insert molding and insert overmolding?
Insert molding typically encapsulates metal fasteners inside a single rigid plastic resin. Insert overmolding involves a multi-layer process where a metal insert is encapsulated in rigid plastic and subsequently covered with a flexible elastomer layer like TPE or TPU.
How do you prevent plastic from leaking onto metal contact pins during molding?
Preventing plastic flash requires machining mold shut-off lands with tolerances tighter than 0.01 mm. Precision-ground steel lands clamp firmly against the metal insert shoulder, forming a mechanical barrier that blocks molten plastic.
Why is preheating metal inserts critical before overmolding?
Preheating metal inserts to 100°C reduces the temperature differential between cold metal and molten plastic. Lower thermal gradients prevent the polymer skin from freezing prematurely, reducing residual stresses that cause cracking.
How does insert overmolding achieve IP67 waterproof sealing?
Achieving IP67 sealing relies on molding elastomeric resins like Santoprene TPV directly over metal leads and housing seams. The shrinking elastomer compresses tightly around the metal profile, forming a continuous gasket.
Which plastics are best for encapsulating high-voltage EV busbars?
Flame-retardant Polyamide 66 (PA66-GF30) and Polybutylene Terephthalate (PBT) are preferred for high-voltage busbars. These resins combine high mechanical stiffness, UL94 V-0 flame retardancy, and comparative tracking index (CTI) ratings exceeding 600V.
Can electronic circuit boards (PCBs) be encapsulated directly with insert overmolding?
Direct encapsulation of PCBs is performed using low-pressure polyamide hot melt resins or gentle secondary injection. Lower injection pressures protect delicate solder joints and wire bonds from mechanical crush damage.